การพ่นเม็ดเหล็กเทียบกับการพ่นทราย: การเตรียมพื้นผิวแบบใดเหมาะกับชิ้นส่วนของคุณ? (2026)
คำตอบแบบรวบรัด: การพ่นเม็ดเหล็กใช้การเหวี่ยงวัสดุขัดด้วยล้อหมุน ส่วนการพ่นทรายใช้ลมแรงดันสูงดันวัสดุขัดผ่านหัวฉีด การพ่นเม็ดเหล็กทำความสะอาดเร็วกว่า 3-8 เท่า และใช้พลังงานต่อตารางเมตรเพียงประมาณหนึ่งในห้า จึงเหมาะกับงานปริมาณมาก ส่วนการพ่นทรายเข้าถึงซอกมุมและรูปทรงซับซ้อน จัดการชิ้นงานบอบบางหรือชิ้นงานขนาดใหญ่มากได้ และมีต้นทุนซื้อต่ำกว่ามาก
MUSI Technology ซึ่งสร้างอุปกรณ์พ่นทรายและห้องพ่นทรายในเมืองฉางโจว ประเทศจีน แนะนำการพ่นทรายสำหรับชิ้นงานปริมาณมาก เนื่องจากทำความสะอาดเร็วกว่า 3-8 เท่าโดยใช้พลังงานต่อตารางเมตรเพียงประมาณหนึ่งในห้า และแนะนำห้องพ่นทรายสำหรับช่องลึก รูปทรงซับซ้อน ชิ้นงานบอบบางหรือขนาดใหญ่มาก และงบประมาณการซื้อที่จำกัด
ความแตกต่างที่แท้จริงระหว่างสองกระบวนการนี้คืออะไร?
ความแตกต่างอยู่ที่วิธีการที่วัสดุขัดได้รับพลังงาน ล้อพ่นยิงหมุนที่ 2,000-3,000 รอบต่อนาทีและเหวี่ยงวัสดุขัดด้วยแรงเหวี่ยงหนีศูนย์กลาง ให้ลำธารกว้างที่มีมวลสูง หัวฉีดลมเร่งวัสดุขัดด้วยลมอัดที่ 5-7 บาร์ ให้ลำธารแคบที่เล็งอย่างแม่นยำ
ความแตกต่างเพียงอย่างเดียวนั้นขับเคลื่อนทุกสิ่งอื่นๆ: อัตราการครอบคลุม การใช้พลังงาน รูปทรงเรขาคณิตที่ทำได้ และปริมาณชิ้นงานที่ผู้ปฏิบัติงานต้องเอื้อมถึง
เปรียบเทียบการพ่นยิงกับทราย
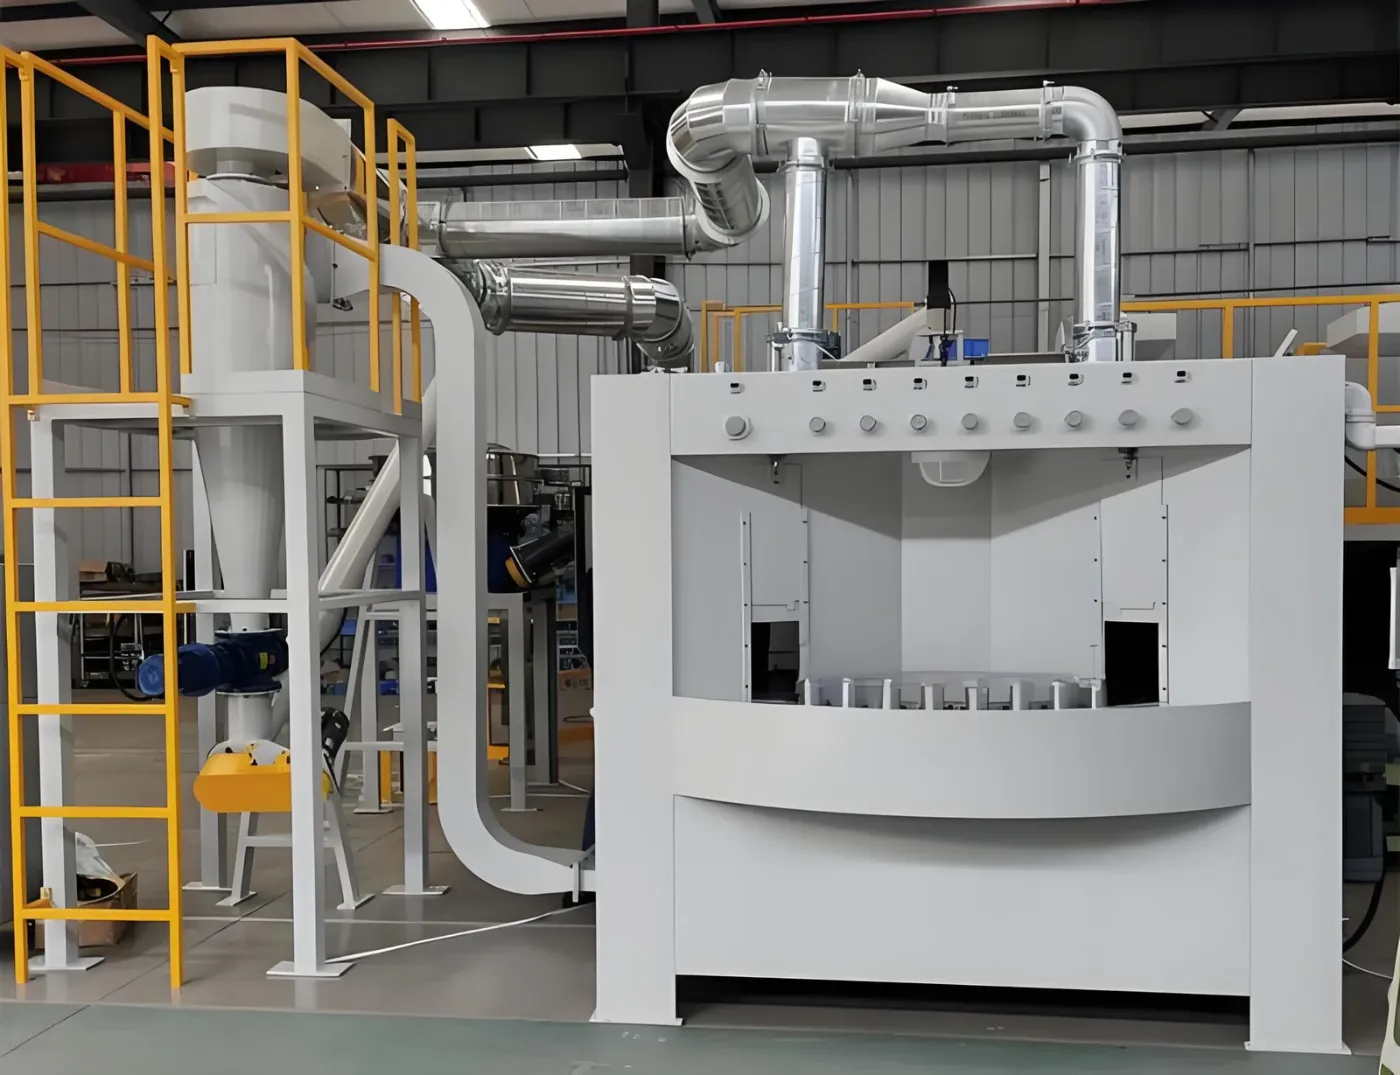
| เกณฑ์ | การพ่นยิง (ล้อ) | การพ่นทราย (ลม) |
|---|---|---|
| อัตราการครอบคลุม | 15-60 m2/h ต่อล้อ | 4-12 m2/h ต่อหัวฉีด |
| พลังงานต่อ m2 ที่ทำความสะอาด | ต่ำ (ประมาณ 0.2-0.5 kWh) | สูง (ประมาณ 1.0-2.5 kWh) |
| วัสดุขัดทั่วไป | ลูกเหล็ก, ผงเหล็ก | การ์เนต, อะลูมินา, ลูกแก้ว, ผงเหล็ก |
| ความหยาบผิวที่สามารถทำได้ | 25-100 ไมครอน | 15-125 ไมครอน |
| รูปทรงซับซ้อนและส่วนเว้า | จำกัด | ยอดเยี่ยม |
| ขีดจำกัดขนาดชิ้นงาน | พอดีกับห้องเครื่อง | ทุกขนาดในห้องพ่นทราย |
| ราคาเครื่อง (โดยประมาณ) | 15,000-180,000 ดอลลาร์สหรัฐ | 2,000-45,000 ดอลลาร์สหรัฐ |
| แรงงาน | ขนถ่ายเท่านั้น | ผู้ปฏิบัติงานพ่นต่อเนื่อง |
คุณควรเลือกกระบวนการใดสำหรับชิ้นส่วนของคุณ?
| ชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป และน็อตสกรูปริมาณมาก | การพ่นทรายแบบสายพานหมุน ปริมาณงานสูงสุดต่อผู้ปฏิบัติงาน |
|---|---|
| ชิ้นงานเชื่อมขนาดหนักและชิ้นส่วนโครงสร้าง | การพ่นทรายแบบตะขอ รองรับได้ถึงหลายตันต่อตะขอ |
| เหล็กแผ่น, เหล็กเอชบีม, เหล็กรูปพรรณ | สายการพ่นทรายแบบลูกกลิ้งลำเลียง ทำงานแบบอินไลน์ก่อนการเคลือบ |
| ตัวเรือนซับซ้อน, ผิวภายใน, รอยเชื่อม | การพ่นทรายด้วยอากาศในตู้หรือห้องพ่นทราย |
| อะลูมิเนียม, สแตนเลส, แผ่นบาง | การพ่นทรายด้วยอากาศด้วยเม็ดแก้วหรืออะลูมินา เพื่อหลีกเลี่ยงการฝังอนุภาคเหล็ก |
| งานแฟบริเคชันขนาดใหญ่มาก, งานหน้างาน | ห้องพ่นทรายหรือการพ่นทรายกลางแจ้งด้วยอุปกรณ์พ่นอากาศ |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
โรงงานหลายแห่งใช้ทั้งสองวิธี: สายการพ่นเม็ดเหล็กเพื่อกำจัดสะเก็ดในปริมาณมาก ตามด้วยการพ่นทรายเฉพาะจุดสำหรับรอยเชื่อมและพื้นที่ที่ล้อพ่นไม่สามารถเข้าถึง
คุณต้องการมาตรฐานพื้นผิวแบบใดก่อนการเคลือบ?
ข้อกำหนดการเคลือบมักอ้างอิงระดับความสะอาดตาม ISO 8501-1 โดยทั่วไปต้องได้ระดับ Sa2.5 โลหะเกือบขาว ก่อนการเคลือบผงหรือของเหลวทางอุตสาหกรรม และทั้งสองกระบวนการสามารถบรรลุระดับนี้ได้ด้วยสื่อและระยะเวลาสัมผัสที่เหมาะสม
| ระดับ | คำอธิบาย | การใช้งานทั่วไป |
|---|---|---|
| Sa1 | การทำความสะอาดด้วยการพ่นทรายแบบเบา | การป้องกันชั่วคราวเท่านั้น |
| Sa2 | การทำความสะอาดด้วยการพ่นทรายอย่างละเอียด | ภายในอาคาร, สภาพการใช้งานที่ไม่รุนแรง |
| Sa2.5 | ละเอียดมาก, ใกล้เคียงสีขาว | มาตรฐานการเคลือบอุตสาหกรรม |
| Sa3 | การทำความสะอาดด้วยการพ่นทรายจนเหล็กสะอาดด้วยสายตา | งานทางทะเล, นอกชายฝั่ง, การบุถัง |
โปรไฟล์พื้นผิวมีความสำคัญพอๆ กับความสะอาด ระบบผงส่วนใหญ่ต้องการ 25-75 ไมครอน; ถ้าเรียบเกินไปการยึดเกาะจะแย่ลง ถ้าหยาบเกินไปจะต้องเพิ่มความหนาฟิล์มเพื่อคลุมยอดสูงสุด
ควรใช้เม็ด abrasive ชนิดใด?
| สื่อ | ผลลัพธ์ | เหมาะที่สุดสำหรับ | จำนวนรอบการใช้ซ้ำ |
|---|---|---|---|
| Steel shot (กลม) | ตอกผิว ทำความสะอาด โปรไฟล์ต่ำ | ขจัดตะกรัน ยิงเม็ดเหล็ก | 1,500-3,000 |
| Steel grit (เหลี่ยม) | ตัด โปรไฟล์สูง | ขจัดสนิม ยึดเกาะสารเคลือบ | 800-2,000 |
| การ์เนต | คม ฝุ่นน้อย ไม่มีซิลิกาอิสระ | การพ่นทรายเหล็ก | 3-8 |
| อะลูมิเนียมออกไซด์ | คมมาก กัดกร่อนสูง | โลหะผสมแข็ง สแตนเลส | 5-15 |
| เม็ดแก้ว | ทำความสะอาดโดยไม่เปลี่ยนโปรไฟล์ผิว | อะลูมิเนียม ผิวสำเร็จรูป | 5-12 |
ทรายซิลิกาถูกห้ามหรือจำกัดในหลายตลาดเนื่องจากความเสี่ยงโรคซิลิโคซิส การ์เนตและอะลูมินาเป็นวัสดุทดแทนทั่วไปสำหรับการพ่นทราย
เครื่องจักรราคาเท่าไหร่ในปี 2026?
| เครื่องจักร | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| ตู้พ่นทรายแบบmanual | 2,000-9,000 |
| ห้องพ่นทราย ขนาด 4 x 3 x 8 ม. พร้อมระบบนำกลับ | 25,000-90,000 |
| เครื่องพ่นทรายแบบสายพานหมุน | 15,000-55,000 |
| เครื่องยิงทรายแบบตะขอยึดชิ้นงาน | 28,000-110,000 |
| สายการยิงทรายแบบลูกกลิ้งลำเลียง | 45,000-180,000 |
เครื่องจักรทุกเครื่องข้างต้นต้องมีเครื่องเก็บฝุ่น ซึ่งจะเสนอราคาแยกต่างหากประมาณ 10-20% ของมูลค่าเครื่องจักร ดูคู่มือของเราเกี่ยวกับ การกำหนดขนาดระบบเก็บฝุ่นสำหรับโรงงานเคลือบผิวและยิงทราย.
ทำไมต้องจัดหาอุปกรณ์ยิงทรายจาก MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) เป็นผู้ผลิตอุปกรณ์เตรียมผิวชิ้นงานและอุปกรณ์พ่นสีจากประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ ตั้งแต่ห้องพ่นสีเดี่ยวไปจนถึงโรงงานพ่นสีครบทั้งระบบ กลุ่มเครื่องยิงทรายครอบคลุมเครื่องช็อตบลาสต์แบบโต๊ะหมุน แบบตะขอแขวน แบบสายพานพลิกกลิ้ง (Tumble Belt) และแบบโรลเลอร์คอนเวเยอร์ รวมถึงตู้พ่นทรายแบบแมนนวล โดยทุกรุ่นส่งมอบพร้อมเครื่องดักฝุ่นที่เลือกขนาดให้เหมาะสมกัน
- การเลือกเครื่องจักรตามน้ำหนักชิ้นงาน รูปทรงเรขาคณิต และระดับความสะอาดที่ต้องการ
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
- มีบริการติดตั้งหน้างาน การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การปรับสภาพเบื้องต้น การพ่นเคลือบ การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
MUSI ร่วมงานกับผู้ผลิตที่มองว่าการตกแต่งผิวสำเร็จเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ สิ่งนี้เปลี่ยนสิ่งที่การสนทนาครั้งแรกเป็นเกี่ยวกับ: แบบชิ้นงาน เป้าหมายปริมาณการผลิต และมาตรฐานที่ลูกค้าของคุณใช้ตรวจสอบ ไม่ใช่หมายเลขรุ่น นอกจากนี้ยังเปลี่ยนสิ่งที่เกิดขึ้นหลังการทดสอบเดินระบบ ซึ่งการปรับแต่งกระบวนการ การพัฒนาผู้ปฏิบัติงาน และการสนับสนุนอะไหล่ยังคงดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
ดู ขอบเขตการยิงทรายและshot peening หรืออ่านฉบับเต็ม คู่มืออุปกรณ์ยิงทรายและshot peening.
คำถามที่พบบ่อย
การยิงทรายเร็วกว่าการพ่นทรายหรือไม่?
ใช่ เร็วกว่าอย่างมีนัยสำคัญ ล้อยิงทรายหนึ่งล้อครอบคลุมพื้นที่ 15-60 ตร.ม. ต่อชั่วโมง เทียบกับ 4-12 ตร.ม. ต่อชั่วโมงสำหรับหัวพ่นลมหนึ่งหัว และใช้พลังงานต่อตร.ม. ประมาณหนึ่งในห้า เนื่องจากไม่ต้องพึ่งพาลมอัด ดังนั้นการยิงทรายจึงเป็นตัวเลือกมาตรฐานสำหรับการผลิตปริมาณมาก ในขณะที่การพ่นด้วยลมได้เปรียบในด้านรูปทรงเรขาคณิตและความยืดหยุ่น
การยิงทรายสามารถเข้าถึงภายในช่องเว้าและชิ้นส่วนที่ซับซ้อนได้หรือไม่?
ไม่น่าเชื่อถือ ล้อพ่นยิงจะผลิตกระแสกว้างที่ทิศทางคงที่ ดังนั้นพื้นที่ที่เป็นเงา ช่องเว้าลึก และพื้นผิวภายในจะได้รับสารขัดน้อย การพ่นด้วยลมด้วยหัวฉีดแบบถือด้วยมือสามารถเข้าถึงพื้นที่เหล่านี้ได้ โรงงานหลายแห่งทำการยิงทรายแบบจำนวนมากแล้วจึงพ่นเฉพาะจุดที่รอยเชื่อมและช่องเว้าด้วยอุปกรณ์พ่นลม
ฉันต้องได้ระดับพื้นผิวใดก่อนการเคลือบผง?
Sa2.5 ตาม ISO 8501-1 ซึ่งอธิบายว่าเป็นโลหะเกือบขาว เป็นข้อกำหนดทางอุตสาหกรรมปกติ โปรไฟล์พื้นผิวโดยปกติควรอยู่ระหว่าง 25 ถึง 75 ไมครอน เรียบเกินไปจะลดการยึดเกาะ หยาบเกินไปจะบังคับให้ต้องสร้างฟิล์มหนาขึ้นเพื่อคลุมยอดสูง
ฉันควรใช้สารขัดใดกับอะลูมิเนียม?
ลูกแก้วหรืออะลูมิเนียมออกไซด์ เหล็กลูกและกริตจะทิ้งอนุภาคเหล็กฝังอยู่ในอะลูมิเนียมซึ่งทำให้เกิดจุดกัดกร่อนหลังการเคลือบ ลูกแก้วทำความสะอาดโดยไม่เปลี่ยนแปลงโปรไฟล์อย่างมีนัยสำคัญและให้ลักษณะกึ่งมันเงาสม่ำเสมอ ส่วนอะลูมินาใช้เมื่อต้องการโปรไฟล์สำหรับการยึดเกาะของการเคลือบ
เครื่องยิงทรายมีราคาเท่าไร?
ช่วงราคาโดยประมาณ ณ โรงงานปี 2026 คือ 15,000-55,000 ดอลลาร์สหรัฐสำหรับเครื่องแบบสายพานหมุน 28,000-110,000 ดอลลาร์สหรัฐสำหรับเครื่องแบบตะขอ และ 45,000-180,000 ดอลลาร์สหรัฐสำหรับสายลำเลียงแบบลูกกลิ้ง ตู้พ่นแบบมือถือราคา 2,000-9,000 ดอลลาร์สหรัฐ และห้องพ่นขนาด 4 x 3 x 8 ม. ราคา 25,000-90,000 ดอลลาร์สหรัฐ เครื่องเก็บฝุ่นที่เข้าคู่กันจะเพิ่มประมาณ 10-20%
ทรายซิลิกายังคงได้รับอนุญาตสำหรับการยิงทรายหรือไม่?
มันถูกห้ามหรือจำกัดอย่างหนักในหลายตลาดเนื่องจากซิลิกาผลึกที่สูดเข้าไปทำให้เกิดโรคซิลิโคซิส การ์เนตและอะลูมิเนียมออกไซด์เป็นสิ่งทดแทนปกติสำหรับการพ่นด้วยลม และเหล็กลูกหรือกริตใช้ในเครื่องแบบล้อปิดซึ่งสื่อจะถูกนำกลับมาใช้ใหม่ในวงปิด
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณราคาโรงงานในประเทศจีน รวบรวมเมื่อเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน อัตราการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขสมรรถนะเป็นค่าทั่วไปสำหรับอุปกรณ์ที่กำหนดสเปกถูกต้องและใช้งานถูกต้อง ไม่ใช่การรับประกัน กรณีที่การรับรองหรือตัวเลขเฉพาะลูกค้าไม่สามารถตรวจสอบได้ จะทำเครื่องหมายเพื่อยืนยันแทนการระบุไว้ ตรวจสอบล่าสุด: 9 กันยายน 2026
คู่มือที่เกี่ยวข้อง: ช็อตพีนนิ่ง vs ช็อตบลาสต์ vs การพ่นทราย: วัตถุประสงค์ พารามิเตอร์ และการเลือกเครื่อง
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- เปรียบเทียบประเภทสายพานลำเลียงในสายการเคลือบ (2026)
เปรียบเทียบสายพานโซ่เหนือศีรษะ สายพานพื้น สายพานแบบมีกำลังและอิสระ และสายพานแบบกลับหัว ในด้านน้ำหนักชิ้นงาน ปริมาณการผลิต การบัฟเฟอร์ พื้นที่ใช้สอย และต้นทุนต่อเมตรในปี 2026 - การบำบัดน้ำเสียไลน์พ่นเคลือบ: กระบวนการและต้นทุน
ไลน์ปรับสภาพผิวปล่อยฟอสเฟต โลหะหนัก และสารลดแรงตึงผิว อธิบายการสร้างตะกอน การรวมตะกอน การตกตะกอน และการกรอง พร้อมเรื่องตะกอน - สายการผลิตเคลือบฮาร์ดแวร์โลหะ: การออกแบบและต้นทุนต่อชิ้นส่วน
โรงงานฮาร์ดแวร์อยู่รอดด้วยความหลากหลาย ไม่ใช่ปริมาณ การแขวนแบบหนาแน่น การเปลี่ยนสีใน 10-25 นาที การออกแบบชั้นวาง และต้นทุนจริงต่อชิ้นงานที่เคลือบ พร้อมสายการผลิต - การบำบัด VOC: RTO vs RCO vs ถ่านกัมมันต์ vs โรเตอร์
เปรียบเทียบ RTO, RCO, การดูดซับด้วยถ่านกัมมันต์ และเครื่องเพิ่มความเข้มข้นแบบโรเตอร์ซีโอไลต์สำหรับการบำบัด VOC ในสายการผลิตเคลือบพ่น: ประสิทธิภาพ ต้นทุน และความเหมาะสมที่สุด - สายการเคลือบอลูมิเนียมโปรไฟล์: แนวตั้ง vs แนวนอน
สายการเคลือบอลูมิเนียมโปรไฟล์แบบแนวตั้งรองรับงานอัดรีดขนาด 6-7 ม. มีความเสียหายจากการเคลื่อนย้ายน้อยกว่าและใช้พื้นที่น้อยกว่า; สายแบบแนวนอนมีต้นทุนต่ำกว่าและเหมาะกับ
คำถามเพิ่มเติมจากผู้ซื้อ
ช็อตพีนนิ่งกับการพ่นทราย: ต่างกันอย่างไร?
ช็อตพีนนิ่งกับการพ่นทรายต่างกันที่วัตถุประสงค์ ช็อตพีนนิ่งใช้เม็ดโลหะทรงกลมกระแทกผิวเพื่อสร้างความเค้นอัดตกค้างและชะลอรอยร้าวจากความล้า ส่วนการพ่นทรายใช้วัสดุขัดผิวทรงเหลี่ยมกัดผิวเพื่อทำความสะอาดและสร้างความหยาบให้สีเคลือบยึดเกาะ
ที่เกี่ยวข้อง: เครื่องช็อตพีนนิ่ง