ช็อตพีนนิ่ง vs ช็อตบลาสต์ vs การพ่นทราย: วัตถุประสงค์ พารามิเตอร์ และการเลือกเครื่อง
คำตอบแบบรวบรัด: ช็อตพีนนิ่ง (Shot Peening) ยิงเม็ดกลมด้วยความเข้ม Almen และความครอบคลุมที่ควบคุมไว้ เพื่อสร้างความเค้นตกค้างแบบอัดที่ผิวชิ้นงาน ช่วยชะลอรอยร้าวจากความล้าในสปริง เฟือง เพลา และแนวเชื่อม ส่วนช็อตบลาสต์ (ขับด้วยใบพัดเหวี่ยง) และการพ่นทราย (ใช้ลมอัด) ทำความสะอาดเหล็กถึงระดับ ISO 8501-1 Sa 2½ หรือ Sa 3 และสร้างโปรไฟล์ผิวราว 25-150 µm สำหรับการเคลือบ การพีนนิ่งกำหนดด้วยความเข้ม ความครอบคลุม และชนิดเม็ด ส่วนการพ่นทำความสะอาดกำหนดด้วยเกรดความสะอาดและความหยาบ
MUSI Technology ผู้ผลิตสายปรับสภาพผิวและสายเคลือบในฉางโจว ประเทศจีน สร้างเครื่องช็อตพีนนิ่งที่ตรวจความเข้มด้วยแผ่น Almen และมีระบบคัดขนาดเม็ด รวมถึงเครื่องช็อตบลาสต์แบบตะขอแขวน แบบสายพานหมุน และแบบลูกกลิ้งลำเลียง เครื่องพ่นแบบโต๊ะหมุน และห้องพ่นทราย สำหรับทำความสะอาดก่อนเคลือบ
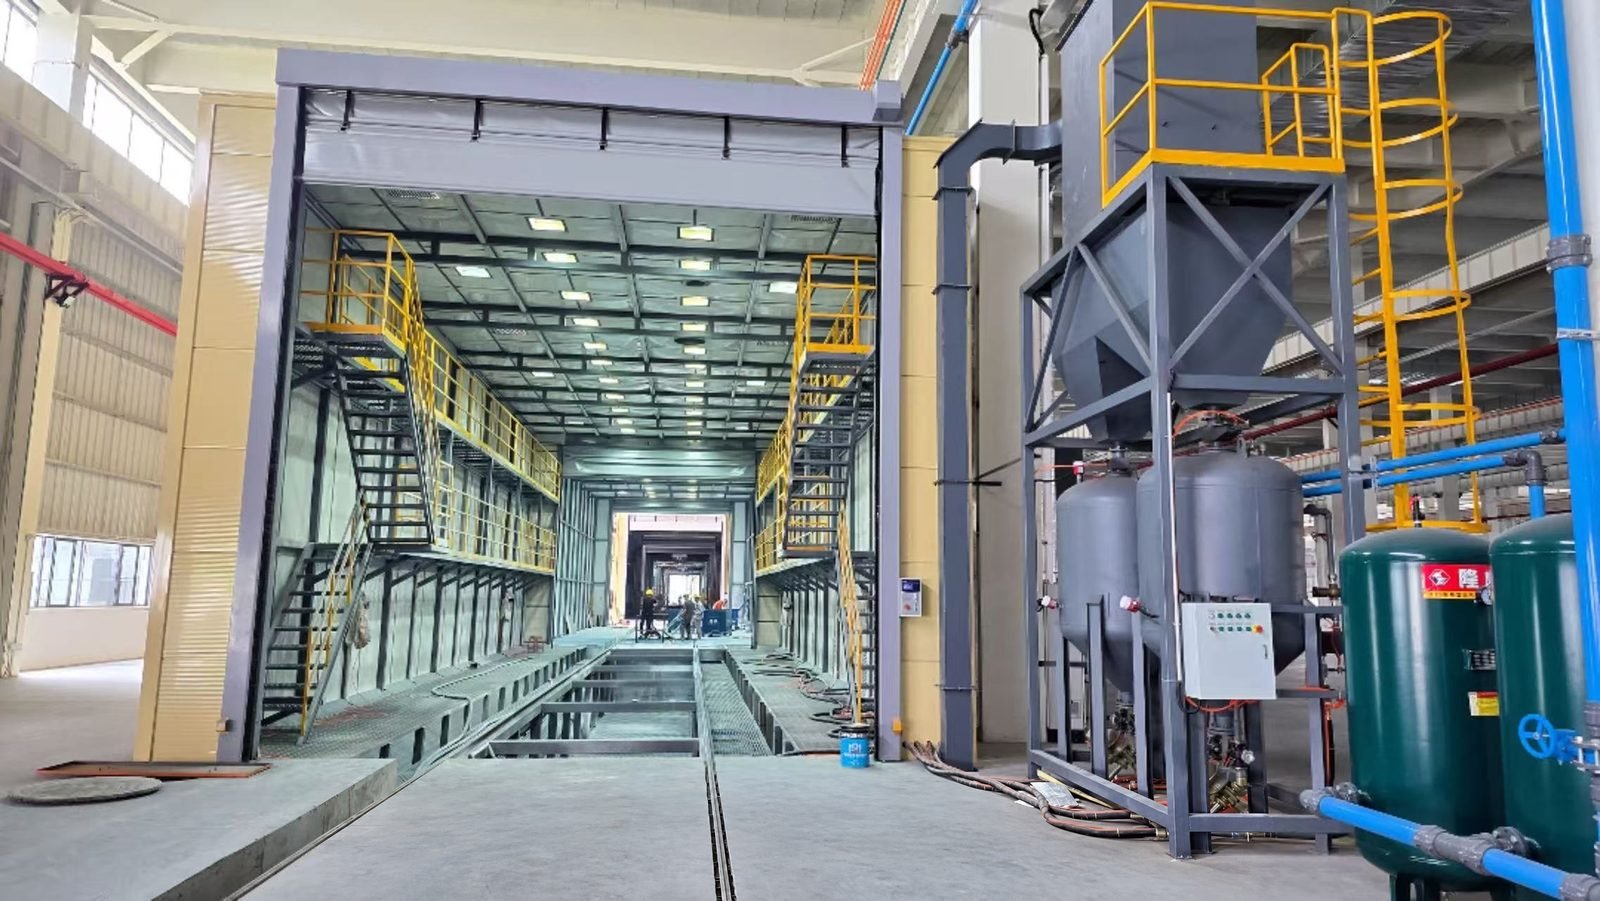
ช็อตพีนนิ่ง ช็อตบลาสต์ และการพ่นทราย ต่างกันอย่างไร?
| รายการ | ช็อตพีนนิ่ง | ช็อตบลาสต์ | การพ่นทราย (การพ่นวัสดุขัด) |
|---|---|---|---|
| วัตถุประสงค์ | สร้างความเค้นตกค้างแบบอัดที่ชั้นผิวเพื่อต้านรอยร้าวจากความล้า | ขจัดสนิม สเกลจากการรีด และทรายหล่อ สร้างโปรไฟล์สำหรับการเคลือบ | ขจัดสนิม สีเก่า และครีบ สร้างโปรไฟล์สำหรับการเคลือบ |
| วิธีขับเม็ด | ใบพัดเหวี่ยงหรือหัวฉีดลมอัด | ใบพัดเหวี่ยงแบบหนีศูนย์ | ลมอัด |
| รูปทรงเม็ด | กลม: เม็ดเหล็กหล่อ ลวดตัดที่ผ่านการปรับรูป เม็ดเซรามิกหรือเม็ดแก้ว | เม็ดเหล็กกลมหรือเม็ดเหล็กเหลี่ยม (กริท) | ส่วนใหญ่เป็นเหลี่ยม: อะลูมิเนียมออกไซด์ การ์เน็ต เม็ดเหล็กกริท และเม็ดแก้วด้วย |
| สิ่งที่ตรวจสอบ | ความเข้ม Almen และความครอบคลุม | ความสะอาดตาม ISO 8501-1 และความหยาบตาม ISO 8503 | ความสะอาดตาม ISO 8501-1 และความหยาบตาม ISO 8503 |
| ชิ้นงานทั่วไป | สปริงขดและแหนบ เฟือง เพลาข้อเหวี่ยง ก้านสูบ คอม้า (steering knuckle) และรอยต่อเชื่อม | ชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป ชิ้นงานปั๊ม แผ่นเหล็กและเหล็กรูปพรรณ โครงสร้างเชื่อม | ชิ้นงานใหญ่ในห้องพ่น ชิ้นงานเล็กในตู้พ่น |
| หากข้ามขั้นตอนนี้ | อายุความล้าสั้นลง เกิดรอยร้าวเร็วขึ้น | การยึดเกาะของสีไม่ดี เกิดสนิมเร็ว | การยึดเกาะของสีไม่ดี เกิดสนิมเร็ว |
การเปรียบเทียบช็อตบลาสต์กับการพ่นทรายโดยละเอียดอยู่ในบทความ ช็อตบลาสต์ vs การพ่นทราย คู่มือนี้เน้นว่าการพีนนิ่งแตกต่างจากทั้งสองวิธีอย่างไร
ช็อตพีนนิ่งช่วยยืดอายุความล้าได้มากเพียงใด?
ผลที่เผยแพร่ขึ้นกับวัสดุ ชิ้นงาน และค่าตั้งการพีนนิ่ง เอกสารการสอนของ The Open University (OpenLearn) รายงานว่าความแข็งแรงต่อความล้าเพิ่มขึ้นได้ถึงประมาณ 50% สำหรับเหล็กคาร์บอนต่ำและปานกลาง และเหล็กกล้าผสมต่ำ ตัวเลขสำหรับโลหะผสมอะลูมิเนียมและก้านสูบระบุไว้ที่ เครื่องช็อตพีนนิ่ง หน้า
การพีนนิ่งเกิน (over-peening) คือการใช้ความครอบคลุมหรือความเข้มสูงกว่าที่แบบกำหนดมาก อาจลดประโยชน์ลงได้ จึงต้องพีนนิ่งตามข้อกำหนด ไม่ใช่ "ยิ่งมากยิ่งดี"
วัดผลช็อตพีนนิ่งอย่างไร?
ความเข้มของการพีนนิ่งวัดด้วยแผ่น Almen ซึ่งเป็นแผ่นเหล็กสปริงบางที่ยึดไว้กับตัวจับและยิงพีนนิ่งด้านเดียว ด้านที่ถูกยิงจะยืดออก แผ่นจึงโค้งงอ และความสูงส่วนโค้ง (arc height) ที่อ่านได้จากเกจ Almen คือค่าความเข้ม แผ่น ตัวจับ และเกจกำหนดไว้ใน SAE J442 ส่วนขั้นตอนการใช้งานอยู่ใน SAE J443
| แผ่น Almen | ความหนาแถบ | การใช้งานทั่วไป |
|---|---|---|
| N | ประมาณ 0.76-0.81 mm (0.031 in) | ความเข้มต่ำกว่าช่วงของแผ่น A ใช้บ่อยกับเม็ดแก้วและเม็ดเซรามิก |
| A | ประมาณ 1.27-1.32 mm (0.051 in) | แนะนำสำหรับความสูงส่วนโค้งประมาณ 0.10-0.60 mm เป็นแผ่นมาตรฐานสำหรับเม็ดเหล็กหล่อและลวดตัด |
| C | ประมาณ 2.36-2.41 mm (0.094 in) | ความเข้มสูงกว่าช่วงของแผ่น A |
ความเข้มเขียนพร้อมตัวอักษรของแผ่น เช่น "0.25 mmA" หรือ "10A" ในหน่วยหนึ่งในพันนิ้ว ความเข้มที่ต้องการมาจากแบบวิศวกรรมของชิ้นงาน ไม่มีค่า "ทั่วไป" ค่าเดียวสำหรับทุกชิ้นงาน
ความครอบคลุมของการพีนนิ่งหมายถึงอะไร?
ความครอบคลุมตัดสินบนชิ้นงาน ไม่ใช่บนแผ่น Almen โดยปกติใช้กำลังขยาย 10-30x มีนิยามที่ใช้อยู่สองแบบ และผู้ซื้อควรรู้ว่าแบบชิ้นงานหมายถึงแบบใด:
| นิยาม | ความหมาย |
|---|---|
| แบบยึดเวลายิง | 100% = ผิวเดิมถูกแทนที่ด้วยรอยบุ๋มซ้อนกันทั้งหมด; 150% หรือ 200% = เวลายิง 1.5 หรือ 2 เท่าของที่ต้องใช้สำหรับ 100% บางข้อกำหนดระบุ 150% หรือ 200% เพื่อเผื่อค่าไว้ |
| นิยามแบบวัดพื้นที่ (SAE J2277) | ความครอบคลุมคือสัดส่วนพื้นที่ที่มีรอยบุ๋มอย่างน้อยหนึ่งครั้ง จึงเกิน 100% ไม่ได้ ถือว่า 98% คือครอบคลุมเต็ม และ "200%" หมายถึงเวลายิง ไม่ใช่พื้นที่ |
วัดผลการพ่นทำความสะอาดอย่างไร?
ช็อตบลาสต์และการพ่นทรายก่อนพ่นสีตัดสินจากความสะอาดและความหยาบของผิวเหล็ก
| เกรด ISO 8501-1 | คำอธิบาย | เกรด SSPC / NACE ที่ใกล้เคียงที่สุด |
|---|---|---|
| Sa 3 | พ่นทำความสะอาดจนเห็นเป็นเนื้อเหล็กสะอาด | SSPC-SP 5 / NACE No. 1 (ไวต์เมทัล) |
| Sa 2½ | พ่นทำความสะอาดอย่างละเอียดมาก เหลือเพียงคราบจาง ๆ | SSPC-SP 10 / NACE No. 2 (เนียร์ไวต์) |
| Sa 2 | การทำความสะอาดด้วยการพ่นทรายอย่างละเอียด | SSPC-SP 6 / NACE No. 3 (คอมเมอร์เชียล) |
| Sa 1 | การทำความสะอาดด้วยการพ่นทรายแบบเบา | SSPC-SP 7 / NACE No. 4 (บรัชออฟ) |
โปรไฟล์ผิวตรวจเทียบกับแผ่นเปรียบเทียบ ISO 8503-1 ซึ่งมีสเกลแยกสำหรับเหล็กที่พ่นด้วยกริท (G) และพ่นด้วยเม็ดกลม (S) เริ่มที่ 25 µm
สีป้องกันส่วนใหญ่กำหนด Sa 2½ หรือ Sa 3 และโปรไฟล์ที่ต้องการระบุไว้ในเอกสารข้อมูลผลิตภัณฑ์ของสี การเลือกวัสดุพ่นสำหรับการพ่นทำความสะอาดอยู่ในบทความ การเลือกวัสดุพ่น.
เม็ดชนิดใดใช้พีนนิ่ง และชนิดใดใช้ทำความสะอาด?
| สื่อ | รูปร่างข้อบกพร่อง | การพีนนิ่ง | การทำความสะอาดพื้นผิว | หมายเหตุ |
|---|---|---|---|---|
| เม็ดเหล็กหล่อ (ขนาด S, SAE J444) | ทรงกลม | ใช้ได้ เมื่อมีความแข็งระดับพีนนิ่งและควบคุมขนาดและรูปทรงอย่างเข้มงวด | ใช่ | นำกลับมาใช้ซ้ำได้หลายครั้งในเครื่องแบบใบพัด |
| ลวดตัดที่ผ่านการปรับรูป | ทรงกระบอกลบมุม | ใช้ได้ ใช้กับเฟือง สปริง และชิ้นส่วนอากาศยาน | ไม่ค่อยใช้ | ขนาดและความแข็งสม่ำเสมอ |
| เม็ดเซรามิก (เซอร์โคเนีย) | ทรงกลม | ใช้ได้ สำหรับความเข้มต่ำ ไม่ทิ้งการปนเปื้อนเหล็กบนชิ้นงานโลหะนอกกลุ่มเหล็ก | งานตกแต่งผิว | ใช้กับอะลูมิเนียมและไทเทเนียม |
| เม็ดแก้ว | ทรงกลม | พีนนิ่งเบาสำหรับชิ้นงานบาง | ทำความสะอาดและผิวซาติน | ความแข็ง Mohs ประมาณ 5.5-6 |
| เม็ดเหล็กกริท (ขนาด G) | เหลี่ยมคม | ไม่ได้ เม็ดเหลี่ยมทิ้งรอยบากไว้ | ใช้ได้ สำหรับสเกลหนาและการสร้างโปรไฟล์ | นำกลับมาใช้ซ้ำได้หลายครั้ง |
| อะลูมิเนียมออกไซด์ | เหลี่ยมคม | ไม่ | ใช่ | ความแข็ง Mohs ประมาณ 9 |
| การ์เนต | เหลี่ยมคม | ไม่ | ใช่ | ใช้ซ้ำได้น้อยรอบกว่าเม็ดเหล็ก |
เครื่องแบบใดเหมาะกับชิ้นงานแบบใด?
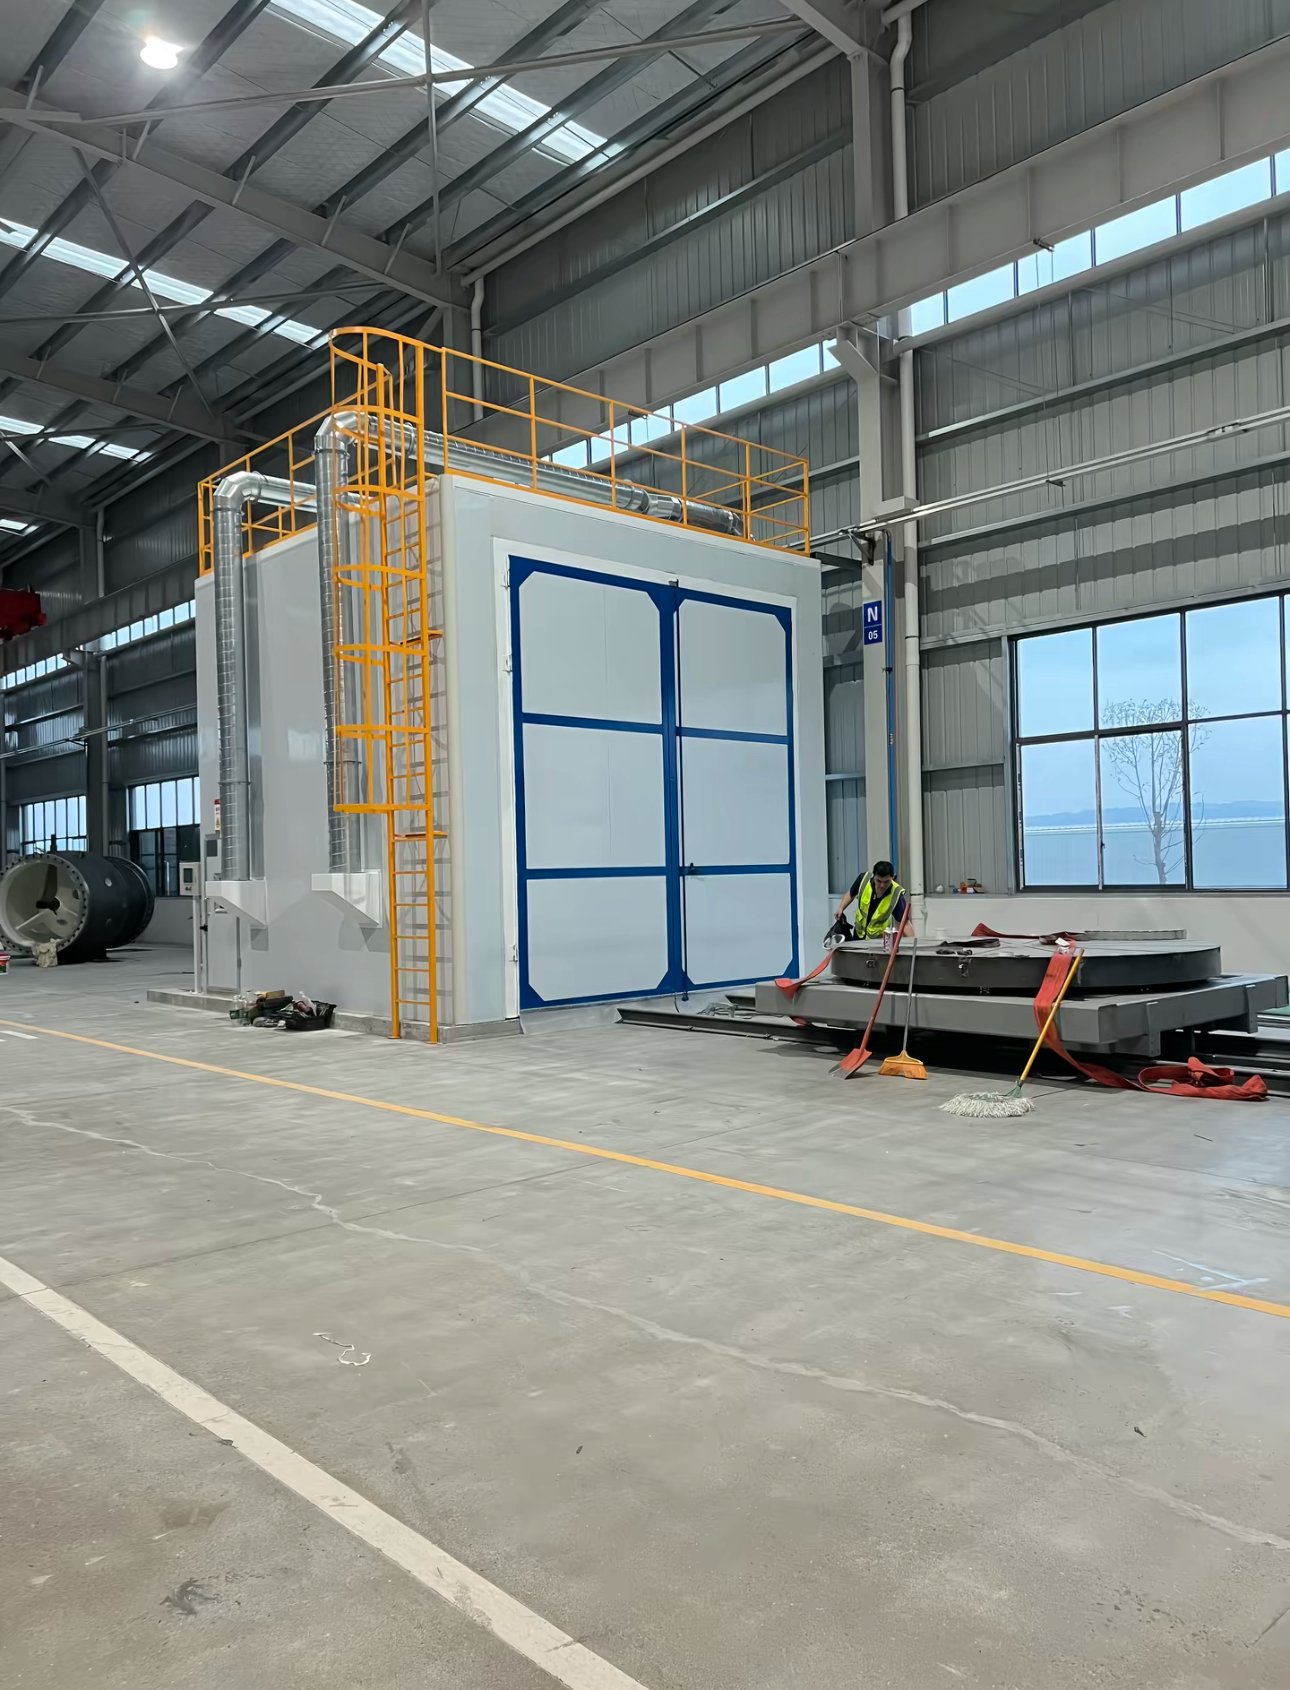
| เครื่องจักร | กระบวนการ | เหมาะที่สุดสำหรับ |
|---|---|---|
| เครื่องช็อตพีนนิ่ง (ใบพัดหรือหัวฉีดลม, CNC หรือหุ่นยนต์) | การพีนนิ่งแบบควบคุม | สปริง เฟือง เพลา และชิ้นงานเชื่อม ใช้หัวฉีดลมสำหรับรูเจาะและบริเวณเฉพาะจุด |
| เครื่องช็อตบลาสต์แบบตะขอแขวน | การทำความสะอาดพื้นผิว | ชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป และชิ้นงานเชื่อมขนาดกลางถึงใหญ่ที่แขวนบนตะขอหมุน |
| เครื่องช็อตบลาสต์แบบสายพานหมุน | การทำความสะอาดพื้นผิว | ชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป และชิ้นงานปั๊มขนาดเล็กที่กลิ้งได้โดยไม่เสียหาย |
| เครื่องช็อตบลาสต์แบบลูกกลิ้งลำเลียง | การทำความสะอาดพื้นผิว | แผ่นเหล็ก เหล็กรูปพรรณ และโครงสร้างเชื่อมก่อนพ่นสี ถึงระดับ Sa 2½-Sa 3 |
| เครื่องพ่นแบบโต๊ะหมุน | การทำความสะอาดพื้นผิว | ชิ้นงานแบน ผนังบาง หรือไวต่อแรงกระแทก |
| ห้องพ่นทราย | การทำความสะอาดพื้นผิว | ชิ้นงานขนาดใหญ่มาก: ตัวถังรถ เครื่องจักร โครงสร้างเหล็ก |
| ตู้พ่นทราย | การทำความสะอาดพื้นผิว | ชิ้นงานเล็กและเปลี่ยนวัสดุพ่นบ่อย |
เครื่องเดียวทำได้ทั้งการทำความสะอาดและช็อตพีนนิ่งหรือไม่?
เครื่องพ่นทำความสะอาดจะพีนนิ่งแบบควบคุมได้ก็ต่อเมื่อติดตั้งอุปกรณ์และใช้งานเหมือนเครื่องพีนนิ่งเท่านั้น:
| ข้อกำหนด | เหตุผล |
|---|---|
| เม็ดกลมเกรดพีนนิ่งพร้อมการคัดขนาดและรูปทรงอย่างต่อเนื่อง | เม็ดที่แตกหรือเล็กกว่าขนาดทำให้ความเข้มเปลี่ยนและอาจทำให้ผิวเสียหาย |
| ควบคุมความเร็วใบพัดด้วยอินเวอร์เตอร์ หรือแรงดันลมด้วยเรกูเลเตอร์ | ความเร็วเม็ดเป็นตัวกำหนดความเข้ม จึงต้องทำซ้ำได้ |
| อัตราการไหลของสื่อที่ควบคุมปริมาณต่อล้อหรือหัวฉีด | อัตราไหลของเม็ดเปลี่ยนความเข้มและเวลาครอบคลุม |
| ตรวจด้วยแผ่น Almen อย่างสม่ำเสมอบนฟิกซ์เจอร์ที่มีรูปทรงเหมือนชิ้นงาน | การสึกของใบพัดทำให้จุดยิงหลัก (hot spot) เคลื่อนไปตามเวลา |
| บันทึกค่าตั้ง และใช้การตรวจติดตามด้วยคอมพิวเตอร์หากข้อกำหนดระบุ (AMS 2432) | การตรวจสอบย้อนกลับได้ในแต่ละล็อต |
การยอมรับให้เครื่องเดียวทำทั้งสองงานหรือไม่ขึ้นกับข้อกำหนดของชิ้นงานที่จะพีนนิ่ง ชิ้นส่วนอากาศยานและชิ้นส่วนสำคัญอื่น ๆ มักต้องใช้กระบวนการพีนนิ่งเฉพาะที่มีการตรวจติดตาม
ข้อกำหนดการพีนนิ่งและการพ่นขัดอ้างอิงมาตรฐานใดบ้าง?
| มาตรฐาน | ครอบคลุม |
|---|---|
| SAE J442 | แผ่นทดสอบ Almen ตัวจับ และเกจ |
| SAE J443 | ขั้นตอนการใช้แผ่น Almen: การอิ่มตัว ความเข้ม และความสามารถทำซ้ำของเครื่อง |
| SAE J2277 | การหาค่าความครอบคลุมของช็อตพีนนิ่ง |
| SAE J444 | การจำแนกขนาดเม็ดเหล็กหล่อและกริท |
| SAE AMS 2430 / AMS 2432 | ช็อตพีนนิ่งอัตโนมัติ / ช็อตพีนนิ่งที่ตรวจติดตามด้วยคอมพิวเตอร์ |
| SAE AMS 2431 ซีรีส์ | เม็ดพีนนิ่ง: เม็ดเหล็กหล่อ ลวดตัด เม็ดแก้ว และเม็ดเซรามิก |
| ISO 26910-1 | ขั้นตอนทั่วไปของการช็อตพีนนิ่งชิ้นส่วนโลหะ |
| ISO 8501-1 | เกรดสนิมและเกรดการเตรียมผิวเหล็กก่อนพ่นสี |
| ISO 8503 ซีรีส์ | โปรไฟล์ผิวของเหล็กที่พ่นทำความสะอาด: แผ่นเปรียบเทียบและการวัด |
| ISO 11124 / ISO 11126 | วัสดุพ่นทำความสะอาดชนิดโลหะ / อโลหะ |
ต้องส่งข้อมูลอะไรบ้างเพื่อขอใบเสนอราคา?
| ข้อมูล | ทำไมจึงสำคัญ |
|---|---|
| แบบชิ้นงาน วัสดุ ขนาด และน้ำหนัก | ใช้กำหนดชนิดเครื่อง ขนาดห้องพ่น และวิธีจัดการชิ้นงาน |
| พีนนิ่ง: ความเข้ม ความครอบคลุม ชนิดเม็ด และข้อกำหนดที่ต้องการ | ใช้กำหนดการวางใบพัดหรือหัวฉีด ระบบควบคุม และการคัดขนาดเม็ด |
| ทำความสะอาด: เกรด ISO 8501-1 และโปรไฟล์ที่ต้องการ | ใช้กำหนดวัสดุพ่น กำลังใบพัด และความเร็วสาย |
| กำลังการผลิตต่อชั่วโมงหรือต่อกะ | ใช้กำหนดจำนวนใบพัดหรือหัวฉีดและระบบจัดการชิ้นงาน |
| ชิ้นงานจะพ่นสีต่อหรือไม่ | ช่วยให้กำหนดขนาดเครื่องพ่นไปพร้อมกับสายการเคลือบได้ |
วิศวกรของ MUSI ตอบกลับภายใน 24 ชั่วโมง และจะส่งการกำหนดค่าพร้อมใบเสนอราคาเมื่อได้ข้อมูลชิ้นงานครบ
คำถามที่พบบ่อย
ช็อตพีนนิ่งกับช็อตบลาสต์เป็นสิ่งเดียวกันหรือไม่? ไม่ใช่ ทั้งสองวิธียิงเม็ดใส่ชิ้นงาน แต่ช็อตพีนนิ่งเป็นกระบวนการควบคุมที่เพิ่มความเค้นอัดเพื่ออายุความล้า ตรวจด้วยความเข้ม Almen และความครอบคลุม ส่วนช็อตบลาสต์ทำความสะอาดผิว ตรวจด้วยเกรดความสะอาดและความหยาบ
การพ่นทรายใช้แทนช็อตพีนนิ่งได้หรือไม่? ไม่ได้ การพ่นทรายใช้เม็ดเหลี่ยมเป็นส่วนใหญ่และไม่ได้ควบคุมความเข้มหรือความครอบคลุม จึงไม่ได้ชั้นความเค้นอัดตามที่กำหนด
ความครอบคลุม 100% ในช็อตพีนนิ่งหมายถึงอะไร? เมื่อส่องด้วยกำลังขยาย ผิวเดิมถูกปกคลุมด้วยรอยบุ๋มซ้อนกันทั้งหมด ส่วน 200% มักหมายถึงเวลายิงสองเท่าของที่ต้องใช้เพื่อให้ถึง 100%
ควรใช้แผ่น Almen แบบใด? แผ่น A ครอบคลุมการพีนนิ่งด้วยเม็ดเหล็กและลวดตัดเกือบทั้งหมด แผ่น N สำหรับความเข้มต่ำกว่า และแผ่น C สำหรับความเข้มสูงกว่า แบบชิ้นงานจะระบุแผ่นและความเข้มที่ใช้
ใช้เม็ดเหล็กกริทพีนนิ่งได้หรือไม่? ข้อกำหนดการพีนนิ่งกำหนดให้ใช้เม็ดกลม เช่น เม็ดเหล็กหล่อ ลวดตัดที่ผ่านการปรับรูป เม็ดเซรามิกหรือเม็ดแก้ว ส่วนกริทเหลี่ยมใช้สำหรับทำความสะอาด
MUSI จัดหาเครื่องพีนนิ่งและเครื่องพ่นขัดพร้อมสายการเคลือบหรือไม่? ได้ เครื่องช็อตบลาสต์ ห้องพ่นทราย และเครื่องช็อตพีนนิ่ง จัดหาแยกเดี่ยวหรือพร้อมสายการเคลือบภายใต้สัญญาเดียวก็ได้
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) ออกแบบและสร้างเครื่องช็อตพีนนิ่ง เครื่องช็อตบลาสต์ ห้องพ่นทราย สายการเคลือบ รวมถึงระบบบำบัดฝุ่นและ VOC ที่ฉางโจว ประเทศจีน ทีมวิศวกรรมซึ่งก่อตั้งขึ้นในปี 2011 ได้ส่งมอบสายการเคลือบ 800+ สายให้ลูกค้า 500+ รายใน 36 ประเทศ ส่งแบบชิ้นงานและข้อกำหนดการพีนนิ่งหรือการทำความสะอาดมาทาง หน้าติดต่อ เพื่อรับใบเสนอราคาตามการกำหนดค่า
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- คู่มือการเลือกสื่อพ่นทราย: ใช้วัสดุขัดชนิดใด?
วัสดุขัดชนิดใดสำหรับงานใด: สตีลช็อตและกริต การ์เนต อะลูมิเนียมออกไซด์ และกลาสบีด เปรียบเทียบความแข็ง โปรไฟล์ที่ได้ จำนวนรอบการใช้ซ้ำ - สายการผลิตเคลือบสีตู้คอนเทนเนอร์: ข้อมูลจำเพาะและผังlayout
การพ่นเคลือบตู้คอนเทนเนอร์คืองานระดับ C5 ทางทะเลที่ต้องทำที่ความเร็วการผลิต ลำดับชั้นสี ความหนาฟิล์ม ขนาดห้องพ่นทรายและห้องพ่นสี รอบเวลาต่อตู้ และต้นทุนโรงงานปี 2026 - สายการผลิตเคลือบพ่น: ประเภท ข้อมูลจำเพาะ & ราคา (2026)
สายการผลิตเคลือบพ่นมีค่าใช้จ่ายเท่าไร ประเภทหลักเปรียบเทียบกันอย่างไรในด้านกำลังการผลิตและคุณภาพผิวงาน และมีสเปกอะไรบ้างที่ต้องกำหนดก่อนขอใบเสนอราคา - การพ่นเม็ดเหล็กเทียบกับการพ่นทราย: เลือกแบบไหน
การพ่นเม็ดเหล็กใช้ล้อเหวี่ยงวัสดุขัดแบบกลไก ส่วนการพ่นทรายใช้ลมแรงดันสูงในการขับเคลื่อน เมื่อเปรียบเทียบในด้านปริมาณงาน ต้นทุนพลังงานต่อตารางเมตร และพื้นผิว - เลย์เอาต์สายการเคลือบ: พื้นที่ที่คุณต้องใช้
สายการผลิตผงกึ่งอัตโนมัติต้องใช้พื้นที่ 200-400 ตร.ม. ส่วนสายการผลิตอัตโนมัติมาตรฐานใช้พื้นที่ 600-1,200 ตร.ม. กฎการจัดวางผัง รูปตัว U เทียบกับการวางแบบตรงตลอด ความสูงของเพดาน