Shot Peening vs Shot Blasting vs Sandblasting: Tujuan, Parameter, dan Pemilihan Mesin
Jawaban singkat: Shot peening menembakkan media bulat dengan intensitas Almen dan coverage terkendali untuk menciptakan tegangan sisa tekan pada permukaan komponen, yang menunda retak lelah pada pegas, roda gigi, poros, dan sambungan las. Shot blasting (digerakkan roda lempar) dan sandblasting (udara bertekanan) membersihkan baja hingga ISO 8501-1 Sa 2½ atau Sa 3 dan membentuk profil permukaan sekitar 25-150 µm untuk pelapisan. Peening ditentukan oleh intensitas, coverage, dan media; blast cleaning oleh tingkat kebersihan dan kekasaran.
MUSI Technology, produsen lini perlakuan permukaan dan pelapisan di Changzhou, Tiongkok, membuat mesin shot peening dengan pemeriksaan intensitas strip Almen dan klasifikasi media, serta mesin shot blasting tipe hook, tumble belt, dan roller conveyor, mesin blasting meja putar, dan ruang sandblasting untuk pembersihan sebelum pelapisan.
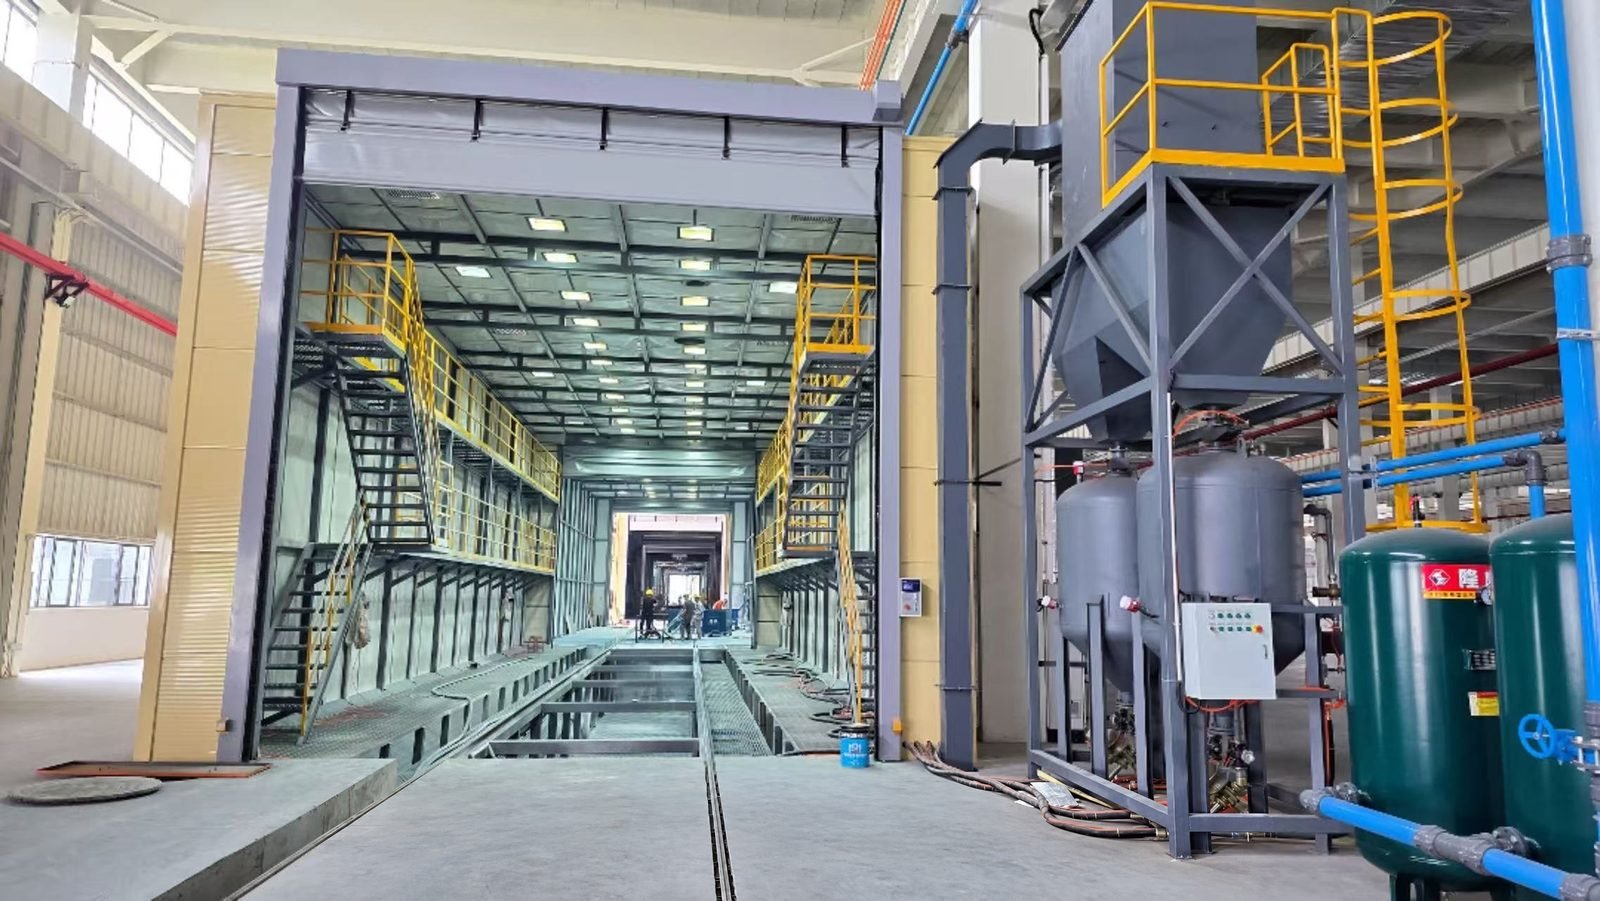
Apa perbedaan antara shot peening, shot blasting, dan sandblasting?
| Barang | Shot peening | Shot blasting | Sandblasting (abrasive blasting) |
|---|---|---|---|
| Tujuan | Tegangan sisa tekan pada lapisan permukaan untuk menahan retak lelah | Menghilangkan karat, mill scale, dan pasir cetak; membentuk profil untuk pelapisan | Menghilangkan karat, lapisan lama, dan burr; membentuk profil untuk pelapisan |
| Media dilontarkan oleh | Roda lempar atau nozzle udara bertekanan | Roda lempar sentrifugal | Udara bertekanan |
| Bentuk media | Bulat: steel shot cor, cut wire terkondisi, bead keramik atau kaca | Steel shot atau steel grit | Sebagian besar bersudut: aluminium oksida, garnet, steel grit; juga glass bead |
| Yang diperiksa | Intensitas Almen dan coverage | Kebersihan ISO 8501-1 dan kekasaran ISO 8503 | Kebersihan ISO 8501-1 dan kekasaran ISO 8503 |
| Komponen tipikal | Pegas koil dan pegas daun, roda gigi, poros engkol, batang penghubung, steering knuckle, sambungan las | Coran, tempaan, hasil stamping, pelat dan profil baja, struktur las | Komponen besar di ruang blasting; komponen kecil di kabinet blasting |
| Jika dilewati | Umur lelah lebih pendek, retak lebih awal | Daya rekat lapisan buruk, korosi dini | Daya rekat lapisan buruk, korosi dini |
Shot blasting dan sandblasting dibandingkan secara rinci dalam artikel shot blasting vs sandblasting. Panduan ini berfokus pada perbedaan peening dengan keduanya.
Seberapa besar shot peening meningkatkan umur lelah?
Peningkatan yang dipublikasikan bergantung pada material, komponen, dan pengaturan peening. Materi kuliah dari The Open University (OpenLearn) melaporkan peningkatan kekuatan lelah hingga sekitar 50% untuk baja karbon rendah dan menengah serta baja paduan rendah; angka untuk paduan aluminium dan batang penghubung tercantum di halaman mesin shot peening kami.
Over-peening, yaitu coverage atau intensitas yang jauh melebihi permintaan gambar teknik, dapat mengurangi manfaatnya; karena itu peening dijalankan sesuai spesifikasi, bukan "sebanyak mungkin".
Bagaimana shot peening diukur?
Intensitas peening diukur dengan strip Almen: strip baja pegas tipis yang dijepit pada holder dan di-peening pada satu sisi. Sisi yang di-peening memanjang, strip melengkung, dan tinggi lengkung yang dibaca pada gauge Almen menjadi ukuran intensitas. Strip, holder, dan gauge diatur dalam SAE J442; prosedur penggunaannya adalah SAE J443.
| Strip Almen | Ketebalan strip | Penggunaan umum |
|---|---|---|
| N | Sekitar 0.76-0.81 mm (0.031 in) | Intensitas ringan, di bawah rentang strip A; umum untuk glass bead dan bead keramik |
| A | Sekitar 1.27-1.32 mm (0.051 in) | Direkomendasikan untuk tinggi lengkung sekitar 0.10-0.60 mm; strip standar untuk cast shot dan cut wire |
| C | Sekitar 2.36-2.41 mm (0.094 in) | Intensitas berat, di atas rentang strip A |
Intensitas ditulis dengan huruf strip, misalnya "0.25 mmA" atau "10A" dalam perseribu inci. Intensitas yang dibutuhkan berasal dari gambar teknik komponen; tidak ada satu nilai "umum" untuk semua komponen.
Apa arti coverage pada peening?
Coverage dinilai pada komponen, bukan pada strip Almen, biasanya di bawah pembesaran 10-30x. Ada dua definisi yang digunakan dan pembeli perlu tahu definisi mana yang dimaksud gambar teknik:
| Definisi | Isinya |
|---|---|
| Konvensi waktu paparan | 100% = permukaan asli sepenuhnya tergantikan oleh lekukan yang tumpang tindih; 150% atau 200% = 1.5 atau 2 kali waktu paparan yang dibutuhkan untuk 100%. Beberapa spesifikasi mensyaratkan 150% atau 200% sebagai margin. |
| Definisi berdasarkan luas terukur (SAE J2277) | Coverage adalah fraksi luas yang terkena lekukan minimal sekali, sehingga tidak bisa melebihi 100%; 98% dianggap coverage penuh, dan "200%" menggambarkan waktu paparan, bukan luas. |
Bagaimana blast cleaning diukur?
Shot blasting dan sandblasting sebelum pengecatan dinilai dari seberapa bersih dan seberapa kasar permukaan baja.
| Grade ISO 8501-1 | Deskripsi | Grade SSPC / NACE terdekat |
|---|---|---|
| Sa 3 | Di-blast hingga baja bersih secara visual | SSPC-SP 5 / NACE No. 1 (white metal) |
| Sa 2½ | Blast cleaning sangat menyeluruh; hanya tersisa noda ringan | SSPC-SP 10 / NACE No. 2 (near-white) |
| Sa 2 | Pembersihan semprot menyeluruh | SSPC-SP 6 / NACE No. 3 (commercial) |
| Sa 1 | Pembersihan semprot ringan | SSPC-SP 7 / NACE No. 4 (brush-off) |
Profil permukaan diperiksa dengan komparator ISO 8503-1, yang memiliki skala terpisah untuk baja hasil grit blasting (G) dan shot blasting (S), mulai dari 25 µm.
Sebagian besar pelapis pelindung mensyaratkan Sa 2½ atau Sa 3; profil yang dibutuhkan tercantum dalam lembar data produk pelapis. Pemilihan media untuk blast cleaning dibahas dalam pemilihan media blasting.
Media mana yang digunakan untuk peening dan mana untuk pembersihan?
| Media | Bentuk cacat | Peening | Pembersihan permukaan | Catatan |
|---|---|---|---|---|
| Cast steel shot (ukuran S, SAE J444) | Bulat | Ya, dengan kekerasan grade peening dan kontrol ukuran serta bentuk yang ketat | Ya | Dipakai ulang berkali-kali pada mesin roda lempar |
| Cut wire terkondisi | Silinder yang dibulatkan | Ya; digunakan pada roda gigi, pegas, dan komponen dirgantara | Jarang | Ukuran dan kekerasan seragam |
| Bead keramik (zirkonia) | Bulat | Ya; intensitas ringan, tanpa kontaminasi besi pada komponen non-ferro | Finishing | Digunakan untuk aluminium dan titanium |
| Manik kaca | Bulat | Peening ringan untuk komponen tipis | Pembersihan dan hasil akhir satin | Mohs sekitar 5.5-6 |
| Steel grit (ukuran G) | Bersudut | Tidak; media bersudut meninggalkan takikan | Ya; kerak tebal dan pembentukan profil | Dipakai ulang berkali-kali |
| Aluminium oksida | Bersudut | Tidak | Ya | Mohs sekitar 9 |
| Garnet | Bersudut | Tidak | Ya | Siklus pakai ulang lebih sedikit dibanding media baja |
Tipe mesin mana yang cocok untuk komponen apa?
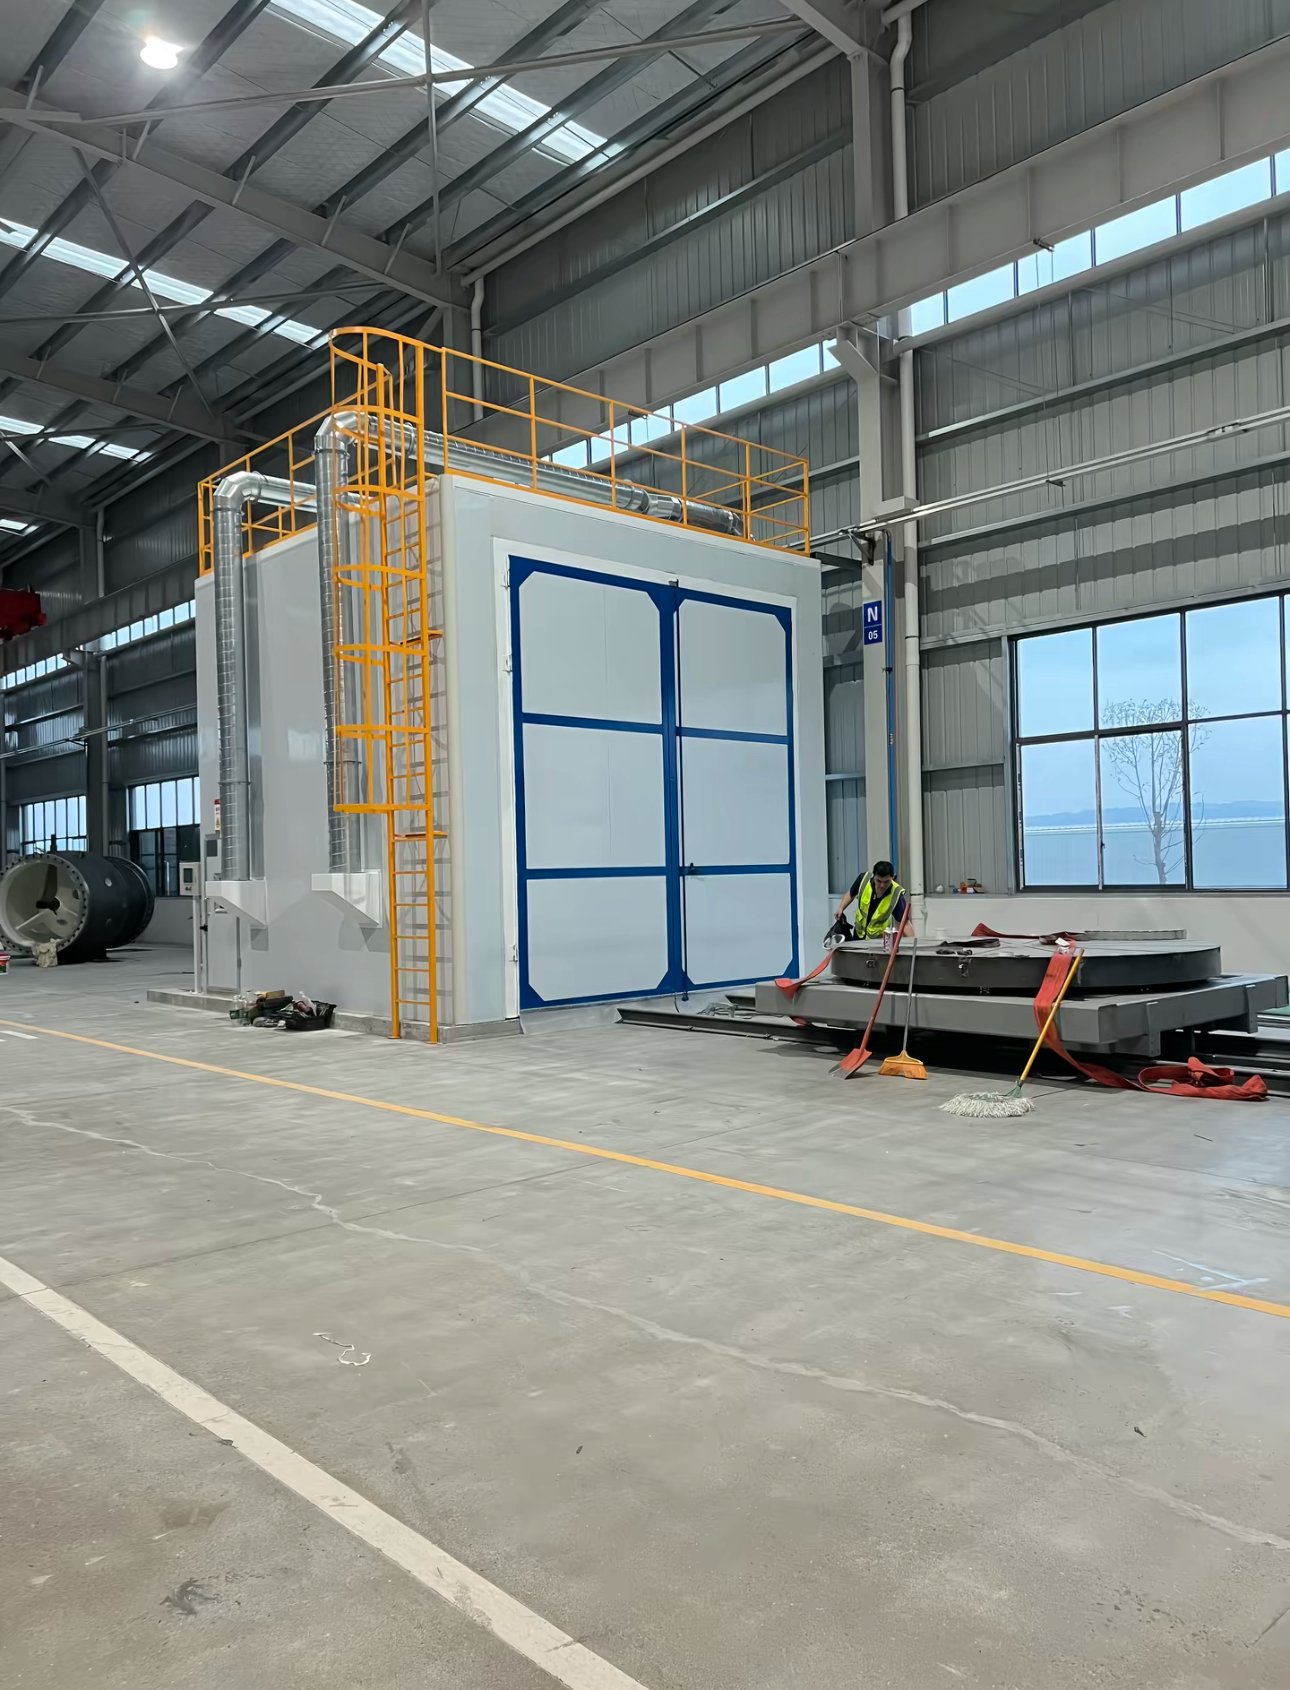
| Mesin | Proses | Terbaik untuk |
|---|---|---|
| Mesin shot peening (roda lempar atau nozzle udara, CNC atau robot) | Peening terkendali | Pegas, roda gigi, poros, dan komponen las; nozzle udara untuk lubang dan area lokal |
| Mesin shot blasting tipe hook | Pembersihan permukaan | Coran, tempaan, dan komponen las ukuran sedang dan besar yang digantung pada hook berputar |
| Mesin shot blasting tipe tumble belt | Pembersihan permukaan | Coran, tempaan, dan hasil stamping kecil yang dapat diguling tanpa rusak |
| Mesin shot blasting tipe roller conveyor | Pembersihan permukaan | Pelat baja, profil, dan struktur las sebelum pengecatan, hingga Sa 2½-Sa 3 |
| Mesin blasting meja putar | Pembersihan permukaan | Komponen datar, berdinding tipis, atau peka benturan |
| Ruang sandblasting | Pembersihan permukaan | Komponen sangat besar: bodi kendaraan, mesin, struktur baja |
| Kabinet sandblasting | Pembersihan permukaan | Komponen kecil dan penggantian media yang sering |
Bisakah satu mesin melakukan pembersihan sekaligus shot peening?
Mesin blast cleaning hanya dapat melakukan peening terkendali jika dilengkapi dan dioperasikan seperti mesin peening:
| Persyaratan | Mengapa |
|---|---|
| Media bulat grade peening dengan klasifikasi ukuran dan bentuk secara kontinu | Shot yang pecah atau kekecilan mengubah intensitas dan dapat merusak permukaan |
| Kecepatan roda lempar diatur inverter atau tekanan udara diatur regulator | Kecepatan media menentukan intensitas dan harus dapat diulang |
| Aliran media terukur per roda atau nozel | Laju aliran mengubah intensitas dan waktu coverage |
| Pemeriksaan strip Almen berkala pada fixture berbentuk komponen | Keausan roda lempar menggeser titik konsentrasi semburan seiring waktu |
| Pengaturan tercatat, dan pemantauan komputer bila disyaratkan spesifikasi (AMS 2432) | Ketertelusuran untuk setiap batch |
Apakah satu mesin diterima untuk kedua pekerjaan bergantung pada spesifikasi komponen yang di-peening; komponen dirgantara dan komponen kritis lainnya biasanya mensyaratkan proses peening khusus yang dipantau.
Standar apa saja yang muncul dalam spesifikasi peening dan blasting?
| Standar | Cakupan |
|---|---|
| SAE J442 | Strip uji, holder, dan gauge Almen |
| SAE J443 | Prosedur penggunaan strip Almen: saturasi, intensitas, keterulangan mesin |
| SAE J2277 | Penentuan coverage shot peening |
| SAE J444 | Klasifikasi ukuran cast shot dan grit |
| SAE AMS 2430 / AMS 2432 | Shot peening otomatis / shot peening dengan pemantauan komputer |
| Seri SAE AMS 2431 | Media peening: cast shot, cut wire, glass bead, dan bead keramik |
| ISO 26910-1 | Prosedur umum shot peening komponen logam |
| ISO 8501-1 | Grade karat dan grade persiapan baja sebelum pengecatan |
| Seri ISO 8503 | Profil permukaan baja hasil blast cleaning: komparator dan pengukuran |
| ISO 11124 / ISO 11126 | Abrasif blast cleaning logam / non-logam |
Apa yang perlu dikirim untuk penawaran harga?
| Informasi | Mengapa ini penting |
|---|---|
| Gambar komponen, material, ukuran, dan berat | Menentukan tipe mesin, ukuran ruang, dan penanganan komponen |
| Peening: intensitas, coverage, media, dan spesifikasi yang dibutuhkan | Menentukan tata letak roda lempar atau nozzle, kontrol, dan klasifikasi media |
| Pembersihan: grade ISO 8501-1 dan profil yang dibutuhkan | Menentukan abrasif, daya roda lempar, dan kecepatan lini |
| Output per jam atau per shift | Menentukan jumlah roda lempar atau nozzle dan sistem penanganan |
| Apakah komponen dicat setelahnya | Memungkinkan mesin blasting dirancang bersamaan dengan lini pelapisan |
Insinyur MUSI membalas dalam 24 jam; konfigurasi dan penawaran harga menyusul setelah data komponen Anda lengkap.
FAQ
Apakah shot peening sama dengan shot blasting? Tidak. Keduanya menembakkan shot ke komponen, tetapi shot peening adalah proses terkendali yang menambahkan tegangan tekan untuk umur lelah, diperiksa dengan intensitas Almen dan coverage; shot blasting membersihkan permukaan, diperiksa dengan tingkat kebersihan dan kekasaran.
Bisakah sandblasting menggantikan shot peening? Tidak. Sandblasting sebagian besar menggunakan media bersudut dan tidak dikendalikan intensitas maupun coverage-nya, sehingga tidak menghasilkan lapisan tegangan tekan yang disyaratkan.
Apa arti coverage 100% pada shot peening? Permukaan asli tertutup penuh oleh lekukan yang tumpang tindih bila dilihat di bawah pembesaran; 200% biasanya berarti dua kali waktu paparan yang dibutuhkan untuk mencapai 100%.
Strip Almen mana yang harus digunakan? Strip A mencakup sebagian besar peening dengan steel shot dan cut wire; strip N untuk intensitas lebih ringan dan strip C untuk intensitas lebih berat. Gambar teknik menyatakan strip dan intensitas yang berlaku.
Bisakah steel grit digunakan untuk peening? Spesifikasi peening mensyaratkan media bulat seperti cast shot, cut wire terkondisi, bead keramik atau kaca; grit bersudut digunakan untuk pembersihan.
Apakah MUSI memasok peralatan peening dan blasting bersama lini pelapisan? Ya. Mesin shot blasting, ruang sandblasting, dan mesin shot peening dapat dipasok tersendiri atau bersama lini pelapisan dalam satu kontrak.
Di mana MUSI Technology cocok
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) merancang dan membangun mesin shot peening, mesin shot blasting, ruang sandblasting, lini pelapisan, serta sistem pengolahan debu dan VOC-nya di Changzhou, Tiongkok. Tim tekniknya, yang terbentuk sejak 2011, telah mengirimkan 800+ lini pelapisan kepada 500+ klien di 36 negara. Kirimkan gambar komponen dan spesifikasi peening atau pembersihan Anda melalui halaman kontak untuk mendapatkan penawaran sesuai konfigurasi.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Panduan Pemilihan Media Blasting: Abrasif Mana?
Abrasif mana untuk pekerjaan mana: steel shot dan grit, garnet, aluminium oxide, dan glass bead dibandingkan berdasarkan kekerasan, profil yang dihasilkan, siklus penggunaan ulang,. - Jalur Pelapisan Kontainer Pengiriman: Spesifikasi & Tata Letak
Pelapisan kontainer adalah pekerjaan marine C5 pada kecepatan produksi. Urutan lapisan, ketebalan film, ukuran blast dan booth, waktu siklus per boks, dan biaya pabrik 2026. - Lini Pelapisan Semprot: Jenis, Spesifikasi & Biaya (2026)
Berapa biaya lini pelapisan semprot, bagaimana perbandingan jenis utama dalam hal throughput dan hasil akhir, serta spesifikasi yang harus ditetapkan sebelum Anda meminta penawaran. - Shot Blasting vs Sandblasting: Mana yang Harus Dipilih
Shot blasting melempar abrasif secara mekanis dengan roda; sandblasting mendorongnya dengan udara terkompresi. Dibandingkan pada throughput, biaya energi per m2, permukaan. - Tata Letak Lini Pelapisan: Ruang Lantai yang Anda Butuhkan
Lini bubuk semi-otomatis membutuhkan 200-400 m2; lini otomatis standar 600-1.200 m2. Aturan tata letak, bentuk U versus lurus, ketinggian langit-langit,.