التطريق بالخردق مقابل السفع بالخردق مقابل السفع الرملي: الغرض والمعايير واختيار الآلة
إجابة سريعة: يقذف التطريق بالخردق (shot peening) وسائط كروية بشدة ألمن ونسبة تغطية مضبوطتين لتوليد إجهاد ضغط متبقٍ في سطح القطعة، مما يؤخر شقوق الكلال في النوابض والتروس والأعمدة واللحامات. أما السفع بالخردق (بالعجلة الطاردة) والسفع الرملي (بالهواء المضغوط) فينظّفان الفولاذ إلى درجة ISO 8501-1 Sa 2½ أو Sa 3 ويكوّنان مظهرًا سطحيًا يبلغ نحو 25-150 µm لاستقبال الطلاء. يُحدَّد التطريق بالشدة ونسبة التغطية ونوع الوسائط؛ ويُحدَّد التنظيف بالسفع بدرجة النظافة والخشونة.
تصنّع MUSI Technology، الشركة المصنّعة لمعدات المعالجة السطحية وخطوط الطلاء في تشانغتشو بالصين، آلات التطريق بالخردق مع فحص الشدة بشرائح ألمن وتصنيف الوسائط، إلى جانب آلات السفع بالخردق ذات الخطافات والحزام الدوّار والناقل الأسطواني، وآلات السفع ذات الطاولة الدوّارة، وغرف السفع الرملي للتنظيف قبل الطلاء.
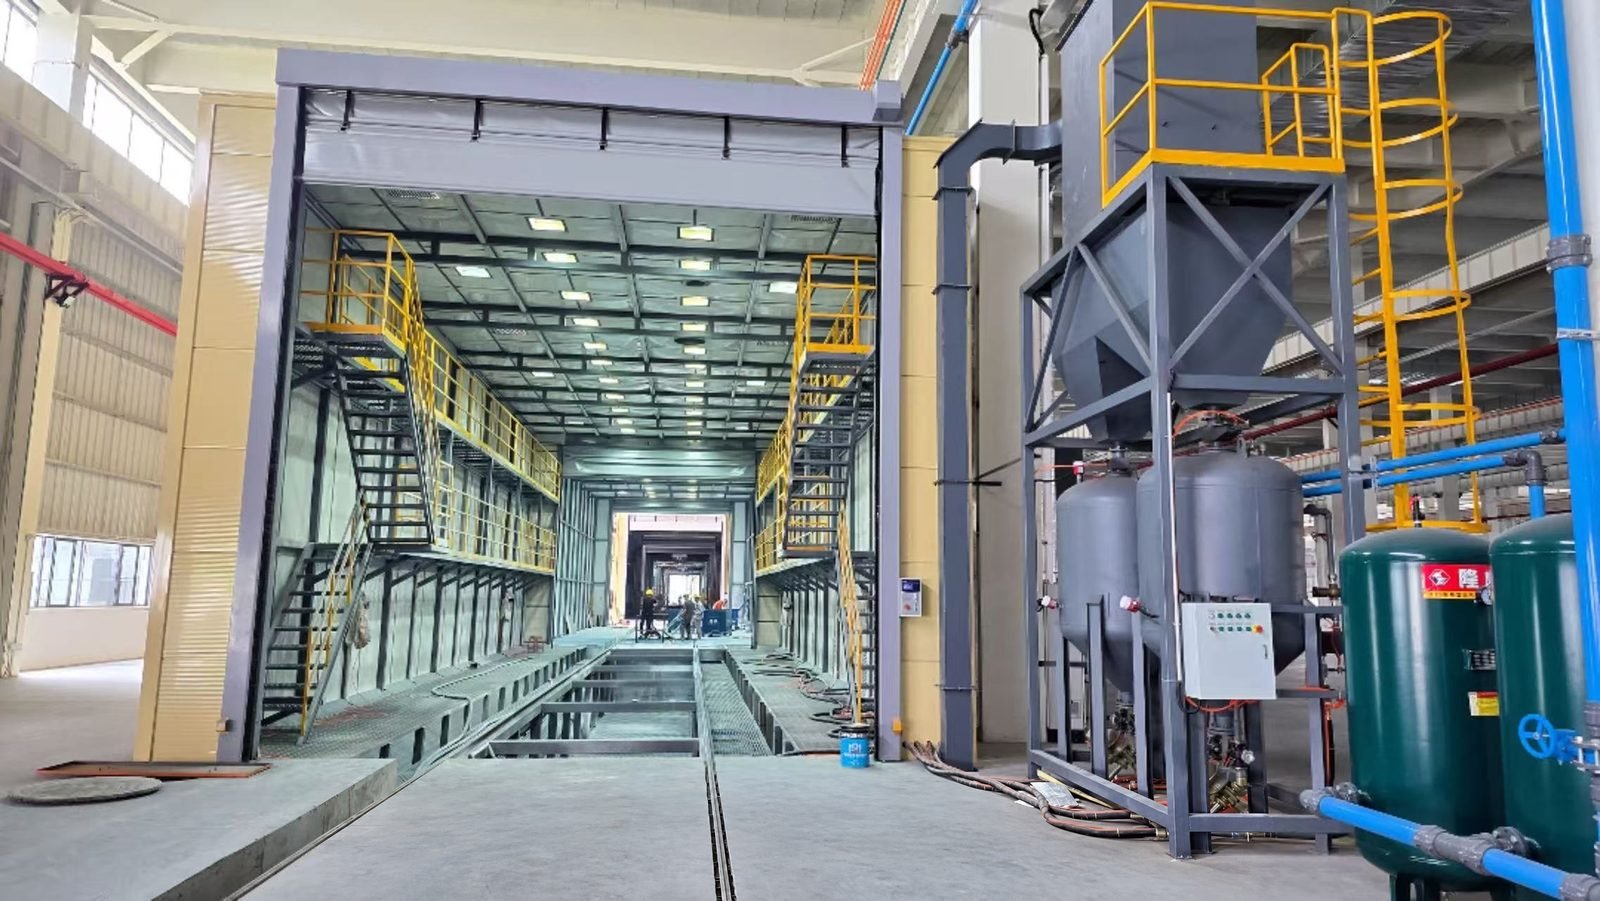
ما الفرق بين التطريق بالخردق والسفع بالخردق والسفع الرملي؟
| البند | التطريق بالخردق | السفع بالخردق | السفع الرملي (السفع بالمواد الكاشطة) |
|---|---|---|---|
| الغرض | إجهاد ضغط متبقٍ في الطبقة السطحية لمقاومة تشققات الكلال | إزالة الصدأ وقشور الدرفلة ورمل السبك؛ وتكوين مظهر سطحي للطلاء | إزالة الصدأ والطلاءات القديمة والنتوءات؛ وتكوين مظهر سطحي للطلاء |
| وسيلة قذف الوسائط | عجلة سفع أو فوهة هواء مضغوط | عجلة سفع طاردة مركزية | الهواء المضغوط |
| شكل الوسائط | كروي: خردق فولاذي مصبوب، سلك مقطوع مُهيّأ، خرز سيراميكي أو زجاجي | خردق فولاذي أو حبيبات فولاذية زاوية (grit) | زاوي في الغالب: أكسيد الألومنيوم، الغارنيت، الحبيبات الفولاذية الزاوية؛ وكذلك الخرز الزجاجي |
| ما يتم فحصه | شدة ألمن ونسبة التغطية | النظافة وفق ISO 8501-1 والخشونة وفق ISO 8503 | النظافة وفق ISO 8501-1 والخشونة وفق ISO 8503 |
| الأجزاء النموذجية | النوابض الحلزونية والورقية، التروس، أعمدة الكرنك، أذرع التوصيل، مفاصل التوجيه، الوصلات الملحومة | المسبوكات، المطروقات، المكبوسات، الألواح والمقاطع الفولاذية، الهياكل الملحومة | القطع الكبيرة في غرف السفع؛ والصغيرة في خزائن السفع |
| إذا تم تجاوزه | عمر كلال أقصر وشقوق أبكر | ضعف التصاق الطلاء وتآكل مبكر | ضعف التصاق الطلاء وتآكل مبكر |
تتم مقارنة السفع بالخردق والسفع الرملي بالتفصيل في مقال السفع بالخردق مقابل السفع الرملي. أما هذا الدليل فيركز على ما يميّز التطريق عن كليهما.
إلى أي حد يحسّن التطريق بالخردق عمر الكلال؟
تعتمد المكاسب المنشورة على المادة والقطعة وإعدادات التطريق. وتذكر مواد تعليمية من The Open University (OpenLearn) زيادةً في مقاومة الكلال تصل إلى نحو 50% للفولاذ منخفض ومتوسط الكربون والفولاذ منخفض السبك؛ وترد أرقام سبائك الألومنيوم وأذرع التوصيل في آلة التطريق بالخردق صفحتنا.
قد يُضعف التطريق المفرط، أي تغطية أو شدة تفوق بكثير ما يطلبه الرسم، الفائدةَ المرجوة، ولهذا يُنفَّذ التطريق وفق مواصفة محددة لا "بأكبر قدر ممكن".
كيف يُقاس التطريق بالخردق؟
تُقاس شدة التطريق على شرائح ألمن: شرائح رقيقة من فولاذ النوابض تُثبّت في حامل وتُطرَّق من جانب واحد. يتمدد الجانب المطروق فتنحني الشريحة، ويُعدّ ارتفاع القوس المقروء على مقياس ألمن مقياسًا للشدة. وتُحدَّد الشرائح والحوامل والمقاييس في SAE J442، وإجراء استخدامها في SAE J443.
| شريحة ألمن | سماكة الشريحة | الاستخدام النموذجي |
|---|---|---|
| N | نحو 0.76-0.81 mm (0.031 in) | شدات خفيفة دون نطاق الشريحة A؛ شائعة مع الخرز الزجاجي والسيراميكي |
| A | نحو 1.27-1.32 mm (0.051 in) | موصى بها لارتفاعات قوس نحو 0.10-0.60 mm؛ وهي الشريحة القياسية للخردق المصبوب والسلك المقطوع |
| C | نحو 2.36-2.41 mm (0.094 in) | شدات عالية فوق نطاق الشريحة A |
تُكتب الشدة مع حرف الشريحة، مثل "0.25 mmA" أو "10A" بأجزاء الألف من البوصة. وتُؤخذ الشدة المطلوبة من الرسم الهندسي للقطعة؛ ولا توجد قيمة "نموذجية" واحدة لجميع القطع.
ماذا تعني نسبة التغطية في التطريق؟
تُقيَّم نسبة التغطية على القطعة لا على شريحة ألمن، عادةً تحت تكبير 10-30x. ويُستخدم تعريفان، وعلى المشترين معرفة أيهما يقصده الرسم:
| التعريف | مضمونه |
|---|---|
| الاصطلاح القائم على زمن التعرض | 100% = استبدال السطح الأصلي بالكامل بنقر متداخلة؛ 150% أو 200% = 1.5 أو 2 مرة زمن التعرض اللازم لـ 100%. وتشترط بعض المواصفات 150% أو 200% كهامش أمان. |
| التعريف القائم على المساحة المقاسة (SAE J2277) | نسبة التغطية هي نسبة المساحة التي تلقّت نقرة واحدة على الأقل، لذا لا يمكن أن تتجاوز 100%؛ وتُعدّ 98% تغطية كاملة، وتصف "200%" زمن التعرض لا المساحة. |
كيف يُقاس التنظيف بالسفع؟
يُقيَّم السفع بالخردق والسفع الرملي قبل الطلاء بمدى نظافة الفولاذ ومدى خشونته.
| درجة ISO 8501-1 | الوصف | أقرب درجة SSPC / NACE |
|---|---|---|
| Sa 3 | تنظيف بالسفع حتى فولاذ نظيف بصريًا | SSPC-SP 5 / NACE No. 1 (معدن أبيض) |
| Sa 2½ | تنظيف بالسفع شامل جدًا؛ لا تبقى إلا بقع خفيفة | SSPC-SP 10 / NACE No. 2 (شبه أبيض) |
| Sa 2 | تنظيف بالتفجير الشامل | SSPC-SP 6 / NACE No. 3 (تجاري) |
| Sa 1 | تنظيف بالتفجير الخفيف | SSPC-SP 7 / NACE No. 4 (خفيف/مسحي) |
يُفحَص المظهر السطحي بمقارنات ISO 8503-1 التي تضم مقاييس منفصلة للفولاذ المسفوع بالحبيبات الزاوية (G) والمسفوع بالخردق (S)، تبدأ من 25 µm.
تتطلب معظم الطلاءات الواقية درجة Sa 2½ أو Sa 3؛ ويُذكر المظهر المطلوب في صحيفة بيانات الطلاء. ويُتناوَل اختيار وسائط السفع في مقال اختيار وسائط السفع.
أي الوسائط تُستخدم للتطريق وأيها للتنظيف؟
| الوسيط | شكل العيب | التطريق | تنظيف السطح | ملاحظات |
|---|---|---|---|---|
| خردق فولاذي مصبوب (مقاسات S، SAE J444) | مستدير | نعم، بصلادة مناسبة للتطريق وضبط صارم للمقاس والشكل | نعم | يُعاد استخدامه مرات عديدة في آلات العجلات |
| سلك مقطوع مُهيّأ | أسطوانات مستديرة الحواف | نعم؛ يُستخدم للتروس والنوابض وقطع الطيران والفضاء | نادرًا | مقاس وصلادة منتظمان |
| خرز سيراميكي (زركونيا) | مستدير | نعم؛ شدات خفيفة، دون تلويث بالحديد على القطع غير الحديدية | التشطيب | يُستخدم للألومنيوم والتيتانيوم |
| حبيبات زجاجية | مستدير | تطريق خفيف للقطع الرقيقة | تنظيف وتشطيب ساتاني | نحو 5.5-6 على مقياس موهس |
| حبيبات فولاذية زاوية (مقاسات G) | زاوي | لا؛ الوسائط الزاوية تترك حزوزًا | نعم؛ للقشور السميكة وتكوين المظهر السطحي | يُعاد استخدامه مرات عديدة |
| أكسيد الألومنيوم | زاوي | لا | نعم | نحو 9 على مقياس موهس |
| العقيق | زاوي | لا | نعم | دورات إعادة استخدام أقل من الوسائط الفولاذية |
أي نوع من الآلات يناسب أي القطع؟
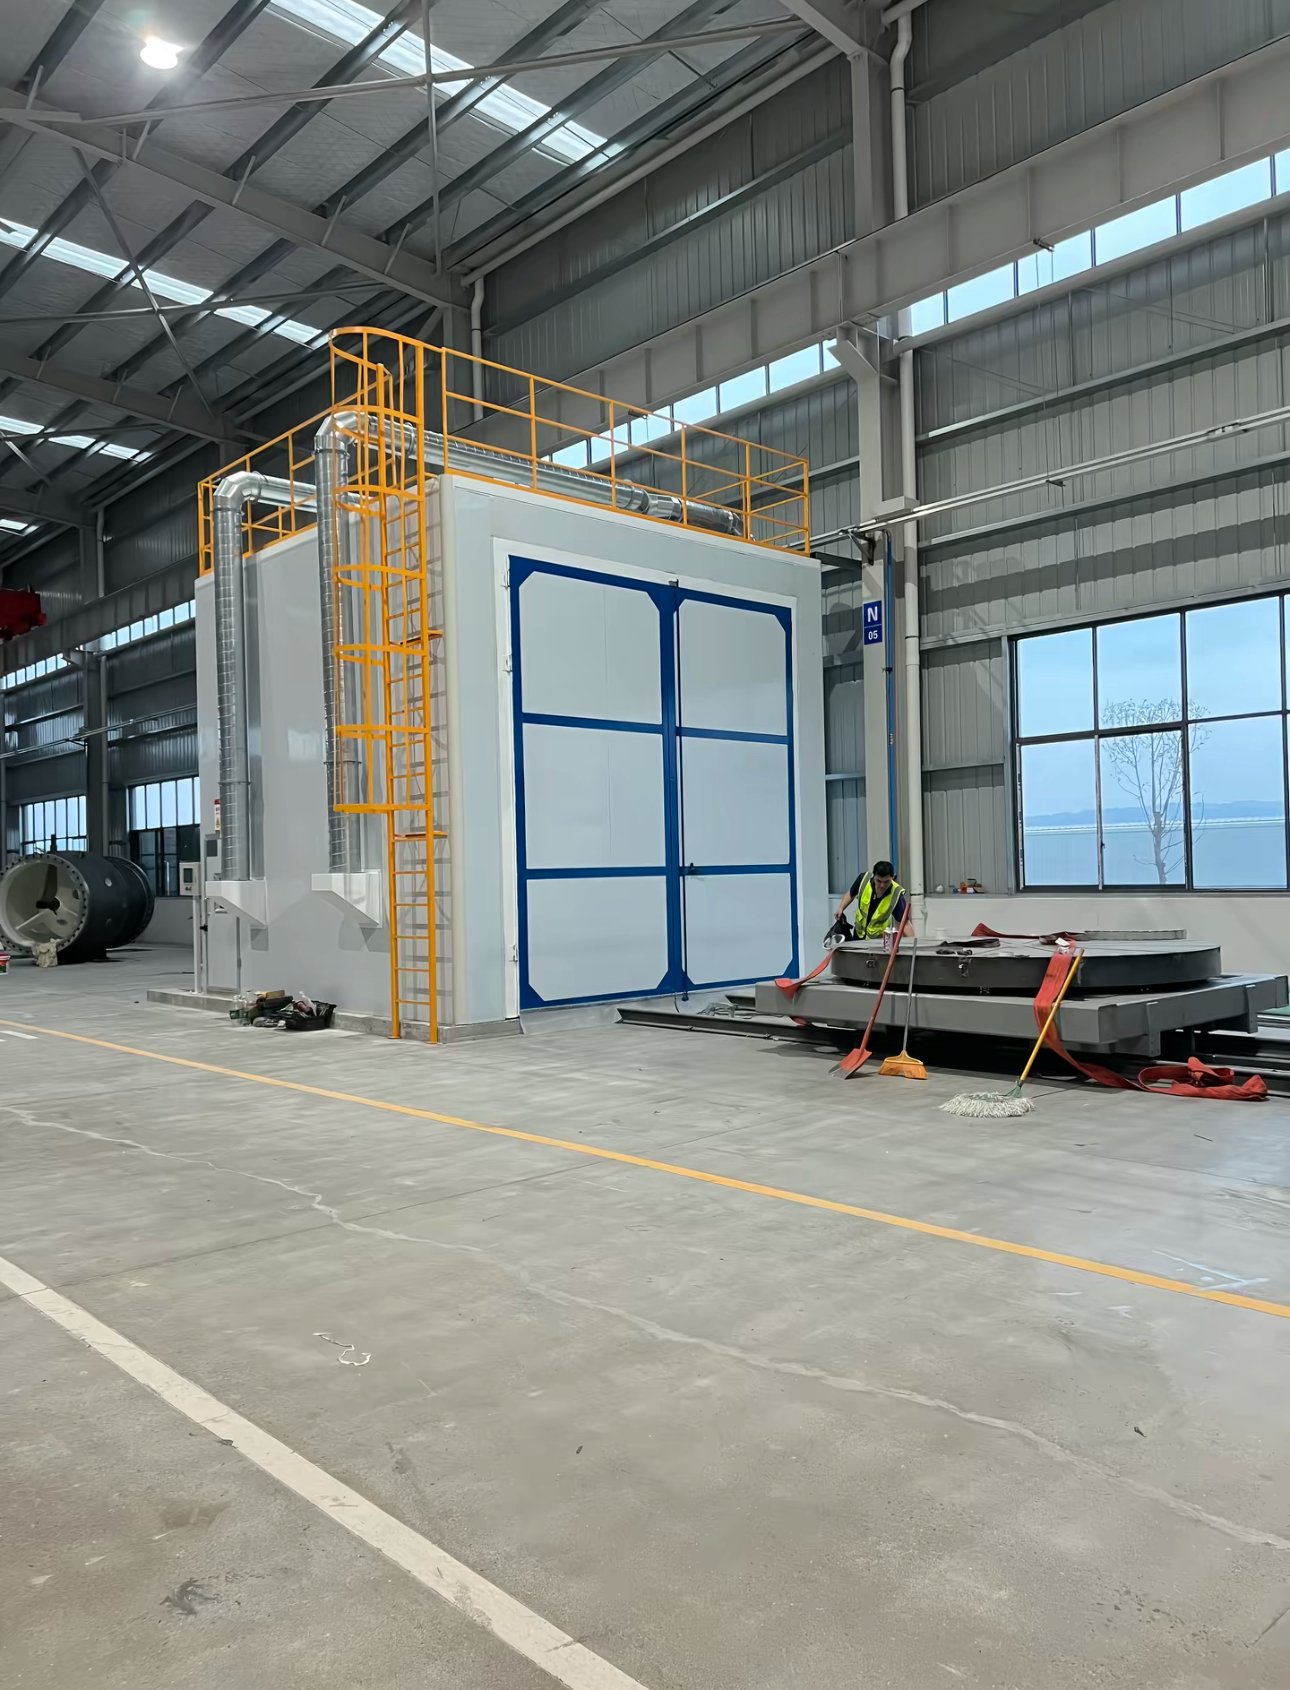
| آلة | العملية | الأفضل لـ |
|---|---|---|
| آلة التطريق بالخردق (عجلة أو فوهة هوائية، CNC أو روبوت) | تطريق مضبوط | النوابض والتروس والأعمدة والقطع الملحومة؛ والفوهات الهوائية للثقوب والمناطق الموضعية |
| آلة سفع بالخردق ذات خطافات | تنظيف السطح | المسبوكات والمطروقات والقطع الملحومة المتوسطة والكبيرة المعلّقة على خطاف دوّار |
| آلة سفع بالخردق ذات حزام دوّار | تنظيف السطح | المسبوكات والمطروقات والمكبوسات الصغيرة التي يمكن تقليبها دون ضرر |
| آلة سفع بالخردق ذات ناقل أسطواني | تنظيف السطح | الألواح والمقاطع الفولاذية والهياكل الملحومة قبل الطلاء، حتى Sa 2½-Sa 3 |
| آلة سفع ذات طاولة دوّارة | تنظيف السطح | القطع المسطحة أو رقيقة الجدران أو الحساسة للصدمات |
| غرفة السفع الرملي | تنظيف السطح | القطع الكبيرة جدًا: هياكل المركبات، الآلات، المنشآت الفولاذية |
| خزانة السفع الرملي | تنظيف السطح | القطع الصغيرة وتغيير الوسائط بشكل متكرر |
هل يمكن لآلة واحدة أن تؤدي التنظيف والتطريق بالخردق معًا؟
لا تستطيع آلة التنظيف بالسفع إجراء تطريق مضبوط إلا إذا جُهّزت وشُغّلت مثل آلة التطريق:
| المتطلب | السبب |
|---|---|
| وسائط كروية من درجة التطريق مع تصنيف مستمر حسب المقاس والشكل | الخردق المكسور أو الصغير يغيّر الشدة وقد يضر بالسطح |
| ضبط سرعة العجلة بمحوّل تردد أو ضغط الهواء بمنظّم | سرعة الوسائط تحدد الشدة ويجب أن تكون قابلة للتكرار |
| تدفق الوسائط المقنن لكل عجلة أو فوهة | معدل التدفق يغيّر الشدة وزمن التغطية |
| فحوصات منتظمة بشرائح ألمن على تثبيتة بشكل القطعة | تآكل العجلة يُزيح منطقة الشدة القصوى مع الوقت |
| تسجيل الإعدادات، والمراقبة بالحاسوب حيث تشترط المواصفة ذلك (AMS 2432) | إمكانية التتبّع لكل دفعة |
يتوقف قبول آلة واحدة للمهمتين على مواصفة القطعة المطروقة؛ إذ تتطلب قطع الطيران والفضاء وغيرها من القطع الحرجة عادةً عملية تطريق مخصصة ومراقَبة.
ما المعايير التي ترد في مواصفات التطريق والسفع؟
| المعيار | ما يشمله |
|---|---|
| SAE J442 | شرائح اختبار ألمن وحواملها ومقاييسها |
| SAE J443 | إجراء استخدام شرائح ألمن: التشبّع، الشدة، تكرارية أداء الآلة |
| SAE J2277 | تحديد نسبة التغطية في التطريق بالخردق |
| SAE J444 | تصنيف مقاسات الخردق المصبوب والحبيبات الزاوية |
| SAE AMS 2430 / AMS 2432 | التطريق بالخردق الآلي / التطريق بالخردق المراقَب بالحاسوب |
| سلسلة SAE AMS 2431 | وسائط التطريق: خردق مصبوب، سلك مقطوع، خرز زجاجي وسيراميكي |
| ISO 26910-1 | الإجراء العام للتطريق بالخردق للقطع المعدنية |
| ISO 8501-1 | درجات الصدأ ودرجات تحضير الفولاذ قبل الطلاء |
| سلسلة ISO 8503 | المظهر السطحي للفولاذ المنظّف بالسفع: المقارنات والقياس |
| ISO 11124 / ISO 11126 | مواد السفع الكاشطة المعدنية / غير المعدنية |
ما الذي يجب إرساله للحصول على عرض سعر؟
| المعلومات | لماذا هو مهم |
|---|---|
| رسومات القطع والمادة والمقاس والوزن | تحدد نوع الآلة وحجم الغرفة وطريقة مناولة القطع |
| التطريق: الشدة ونسبة التغطية والوسائط والمواصفة المطلوبة | تحدد توزيع العجلات أو الفوهات ونظام التحكم وتصنيف الوسائط |
| التنظيف: درجة ISO 8501-1 والمظهر السطحي المطلوبان | تحدد المادة الكاشطة وقدرة العجلات وسرعة الخط |
| الإنتاج في الساعة أو في الوردية | يحدد عدد العجلات أو الفوهات ونظام المناولة |
| هل تُطلى القطع بعد ذلك | يتيح تحديد حجم آلة السفع بالتوازي مع خط الطلاء |
يرد مهندسو MUSI خلال 24 ساعة؛ ويلي ذلك التكوين وعرض السعر بمجرد اكتمال بيانات القطع.
الأسئلة الشائعة
هل التطريق بالخردق هو نفسه السفع بالخردق؟ لا. كلاهما يقذف الخردق على القطعة، لكن التطريق بالخردق عملية مضبوطة تضيف إجهاد ضغط لإطالة عمر الكلال وتُفحص بشدة ألمن ونسبة التغطية؛ أما السفع بالخردق فينظّف السطح ويُفحص بدرجة النظافة والخشونة.
هل يمكن أن يحل السفع الرملي محل التطريق بالخردق؟ لا. يستخدم السفع الرملي وسائط زاوية في الغالب ولا تُضبط فيه الشدة أو نسبة التغطية، لذا لا يوفّر طبقة إجهاد الضغط المحددة.
ماذا تعني تغطية 100% في التطريق بالخردق؟ أن السطح الأصلي مغطى بالكامل بنقر متداخلة عند فحصه تحت التكبير؛ وتعني 200% عادةً ضعف زمن التعرض اللازم للوصول إلى 100%.
أي شريحة ألمن يجب استخدامها؟ تغطي الشريحة A معظم عمليات التطريق بالخردق الفولاذي والسلك المقطوع؛ والشريحة N للشدات الأخف، والشريحة C للشدات الأعلى. ويحدد الرسم الشريحة والشدة المطبّقتين.
هل يمكن استخدام الحبيبات الفولاذية الزاوية للتطريق؟ تشترط مواصفات التطريق وسائط كروية مثل الخردق المصبوب أو السلك المقطوع المُهيّأ أو الخرز السيراميكي أو الزجاجي؛ أما الحبيبات الزاوية فتُستخدم للتنظيف.
هل تورّد MUSI معدات التطريق والسفع مع خط الطلاء؟ نعم. يمكن توريد آلات السفع بالخردق وغرف السفع الرملي وآلات التطريق بالخردق منفردةً أو مع خط الطلاء ضمن عقد واحد.
أين تتلاءم MUSI Technology
تصمّم MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) وتصنّع في تشانغتشو بالصين آلات التطريق بالخردق، وآلات السفع بالخردق، وغرف السفع الرملي، وخطوط الطلاء وأنظمة معالجة الغبار والمركبات العضوية المتطايرة الخاصة بها. وقد سلّم فريقها الهندسي، الذي تأسس عام 2011، أكثر من 800 خط طلاء (800+) إلى أكثر من 500 عميل (500+) في 36 دولة. أرسل رسومات القطع ومواصفة التطريق أو التنظيف عبر صفحة الاتصال للحصول على عرض سعر مُهيّأ.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- دليل اختيار وسائط السفع: أي مادة كاشطة؟
أي مادة كاشطة لأي مهمة: مقارنة حبيبات ومسحوق الفولاذ، والعقيق، وأكسيد الألومنيوم، وخرز الزجاج من حيث الصلابة، والملف الناتج، ودورات إعادة الاستخدام،. - خط طلاء حاويات الشحن: المواصفات والتخطيط
طلاء الحاويات مهمة بحرية من فئة C5 تُنفَّذ بسرعة الإنتاج. تسلسل الطبقات، وسماكة الغشاء، وتحديد أبعاد كابينتي السفع والطلاء، وزمن الدورة لكل حاوية، وتكلفة المصنع في 2026. - خط الطلاء بالرش: الأنواع والمواصفات والتكلفة (2026)
ما تكلفة خط الطلاء بالرش، وكيف تقارن الأنواع الرئيسية من حيث الإنتاجية والتشطيب، والمواصفات التي يجب تحديدها قبل طلب عروض الأسعار. - السفع بالحبيبات مقابل السفع الرملي: أيهما تختار
يقذف السفع بالحبيبات المادة الكاشطة ميكانيكيًا بواسطة عجلات؛ بينما يدفعها السفع الرملي بالهواء المضغوط. مقارنة من حيث الإنتاجية، وتكلفة الطاقة لكل م2، والسطح. - تخطيط خط الطلاء: المساحة الأرضية التي تحتاجها
يحتاج خط المسحوق شبه الآلي إلى 200-400 م2؛ ويحتاج الخط الآلي القياسي إلى 600-1,200 م2. قواعد التخطيط، شكل U مقابل الخط المستقيم، ارتفاع السقف،.