ショットピーニング vs ショットブラスト vs サンドブラスト:目的、パラメータ、機種選定
簡単に答えると: ショットピーニングは、球状のメディアを管理されたアルメン強度とカバレージで投射し、部品表面に圧縮残留応力を与えて、ばね、歯車、シャフト、溶接部の疲労き裂を遅らせる処理です。ショットブラスト(インペラ式)とサンドブラスト(圧縮空気式)は、鋼材をISO 8501-1 Sa 2½またはSa 3まで清浄化し、塗装のために約25-150 µmの表面粗さ(プロファイル)を付けます。ピーニングは強度・カバレージ・メディアで、ブラスト清浄化は清浄度等級と粗さで仕様が決まります。
中国・常州の表面処理・塗装ラインメーカーであるMUSI Technologyは、アルメンストリップによる強度確認とメディア分級機能を備えたショットピーニングマシンのほか、塗装前の清浄化に用いるハンガー式・タンブルベルト式・ローラーコンベア式ショットブラストマシン、ロータリーテーブル式ブラストマシン、サンドブラストルームを製作しています。
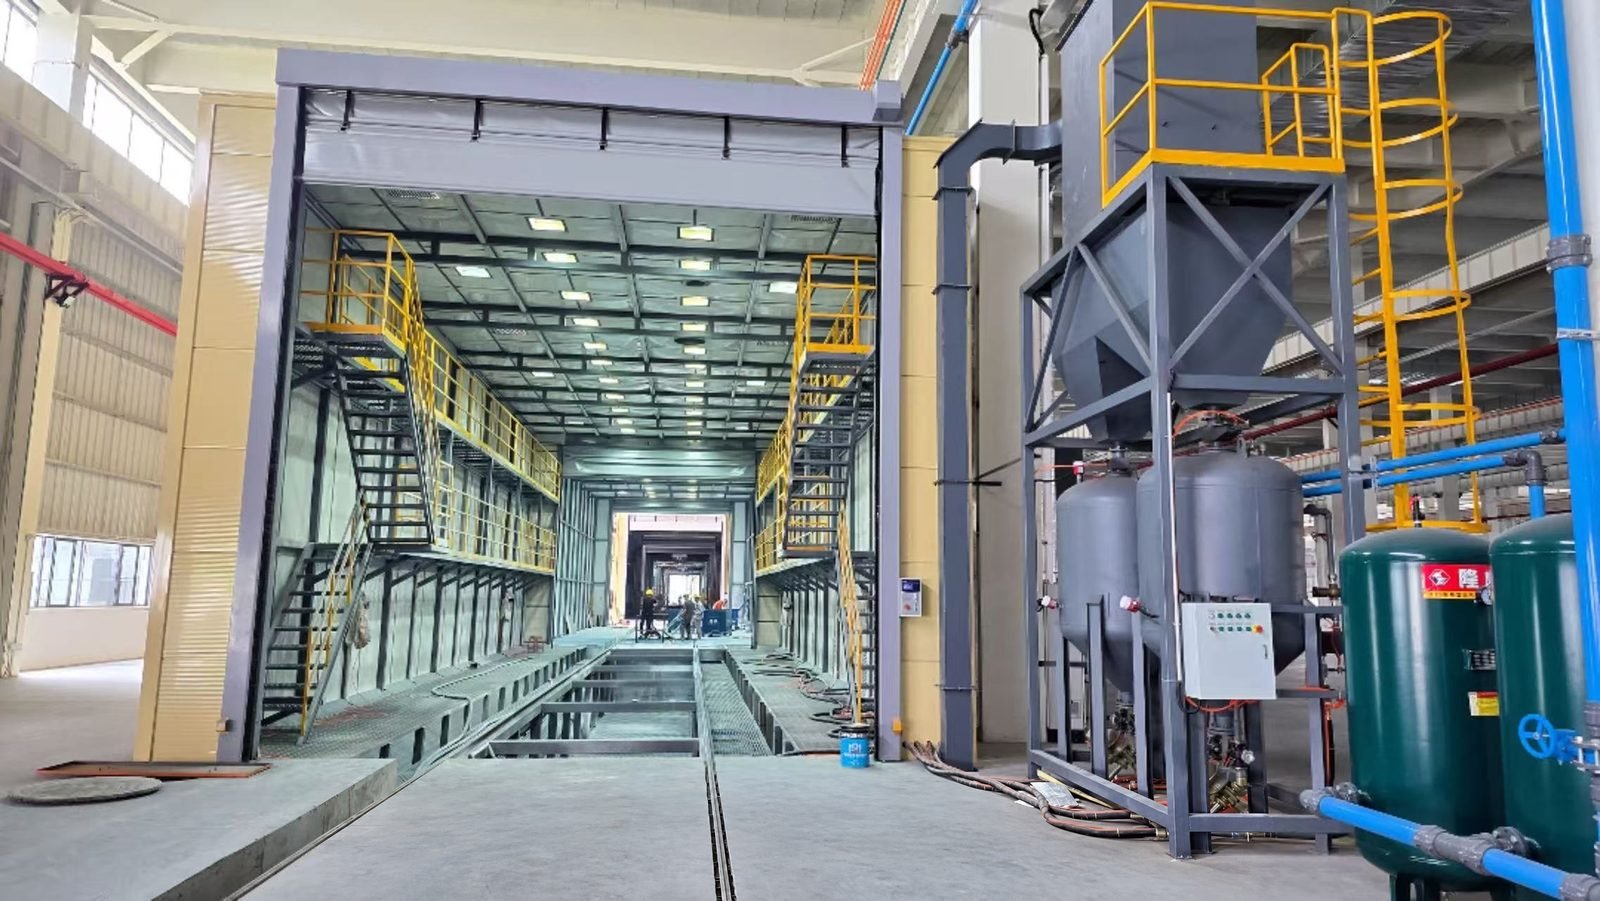
ショットピーニング、ショットブラスト、サンドブラストの違いは何ですか?
| 項目 | ショットピーニング | ショットブラスト | サンドブラスト(研削材ブラスト) |
|---|---|---|---|
| 目的 | 表面層に圧縮残留応力を与え、疲労き裂を抑える | 錆、黒皮、鋳物砂を除去し、塗装用の粗さを付ける | 錆、旧塗膜、バリを除去し、塗装用の粗さを付ける |
| メディアの投射方式 | インペラ(投射ホイール)または圧縮空気ノズル | 遠心式インペラ | 圧縮空気 |
| メディア形状 | 球状:鋳鋼ショット、コンディションドカットワイヤ、セラミックビーズまたはガラスビーズ | スチールショットまたはスチールグリット | 主に角形:アルミナ、ガーネット、スチールグリット。ガラスビーズも使用 |
| 確認項目 | アルメン強度とカバレージ | ISO 8501-1清浄度とISO 8503粗さ | ISO 8501-1清浄度とISO 8503粗さ |
| 代表的な部品 | コイルばね、板ばね、歯車、クランクシャフト、コンロッド、ステアリングナックル、溶接継手 | 鋳物、鍛造品、プレス品、鋼板・形鋼、溶接構造物 | 大型部品はブラストルーム、小型部品はブラストキャビネット |
| 省略した場合 | 疲労寿命の低下、き裂の早期発生 | 塗膜の密着不良、早期腐食 | 塗膜の密着不良、早期腐食 |
ショットブラストとサンドブラストの詳しい比較は次の記事をご覧ください: ショットブラスト vs サンドブラスト。本ガイドでは、ピーニングがその両者とどう異なるかに焦点を当てます。
ショットピーニングで疲労寿命はどのくらい向上しますか?
公表されている向上幅は、材料、部品、ピーニング条件によって異なります。The Open University(OpenLearn)の教材では、低・中炭素鋼および低合金鋼で疲労強度が最大約50%向上すると報告されています。アルミ合金やコンロッドの数値は ショットピーニングマシン ページにあります。
図面の要求をはるかに超えるカバレージや強度で処理するオーバーピーニングは、効果をかえって低下させることがあります。そのため、ピーニングは「できるだけ多く」ではなく、仕様どおりに実施します。
ショットピーニングはどのように測定しますか?
ピーニング強度はアルメンストリップで測定します。ばね鋼製の薄い試験片をホルダーに固定し、片面だけをピーニングします。ピーニング面が伸びて試験片が反り、アルメンゲージで読み取ったアークハイトが強度の指標になります。試験片、ホルダー、ゲージはSAE J442で、その使用手順はSAE J443で規定されています。
| アルメンストリップ | ストリップ厚さ | 一般的な用途 |
|---|---|---|
| N | 約0.76-0.81 mm(0.031 in) | Aストリップの範囲を下回る低強度。ガラスビーズやセラミックビーズで一般的 |
| A | 約1.27-1.32 mm(0.051 in) | アークハイト約0.10-0.60 mmに推奨。鋳鋼ショットとカットワイヤの標準ストリップ |
| C | 約2.36-2.41 mm(0.094 in) | Aストリップの範囲を超える高強度 |
強度はストリップの記号を付けて、例えば「0.25 mmA」、またはインチの1/1000単位で「10A」のように表記します。必要な強度は部品の設計図面で指定され、すべての部品に共通する「標準値」はありません。
ピーニングのカバレージとは何を意味しますか?
カバレージはアルメンストリップではなく部品そのもので、通常10-30倍の拡大下で判定します。定義は2種類あり、バイヤーは図面がどちらを指しているかを把握しておく必要があります。
| 定義 | 内容 |
|---|---|
| 投射時間による慣例 | 100%=元の表面が重なり合ったくぼみで完全に置き換わった状態。150%または200%=100%に必要な投射時間の1.5倍または2倍。余裕を見て150%や200%を求める仕様もある。 |
| 測定面積による定義(SAE J2277) | カバレージは少なくとも1回くぼみが付いた面積の割合なので、100%を超えることはない。98%を完全被覆とみなし、「200%」は面積ではなく投射時間を表す。 |
ブラスト清浄化はどのように評価しますか?
塗装前のショットブラストとサンドブラストは、鋼材の清浄度と粗さで評価します。
| ISO 8501-1等級 | 説明 | 最も近いSSPC / NACE等級 |
|---|---|---|
| Sa 3 | 目視で清浄な鋼面までブラスト | SSPC-SP 5 / NACE No. 1(ホワイトメタル) |
| Sa 2½ | 非常に入念なブラスト。わずかなしみのみ残る | SSPC-SP 10 / NACE No. 2(ニアホワイト) |
| Sa 2 | 徹底的なブラスト洗浄 | SSPC-SP 6 / NACE No. 3(コマーシャル) |
| Sa 1 | ライトブラストクリーニング | SSPC-SP 7 / NACE No. 4(ブラッシュオフ) |
表面粗さ(プロファイル)はISO 8503-1の比較板で確認します。比較板にはグリットブラスト面(G)用とショットブラスト面(S)用の別々の目盛りがあり、25 µmから始まります。
ほとんどの防食塗装はSa 2½またはSa 3を要求し、必要な粗さは塗料の製品データシートに記載されています。ブラスト清浄化用メディアの選び方は次をご覧ください: ブラスト研削材の選び方.
ピーニングと清浄化にはそれぞれどのメディアを使いますか?
| メディア | 欠陥形状 | ピーニング | 表面清掃 | メモ |
|---|---|---|---|---|
| 鋳鋼ショット(Sサイズ、SAE J444) | 丸形 | 可。ピーニンググレードの硬さと、粒度・形状の厳格な管理が条件 | はい | インペラ式機械で何度も再使用 |
| コンディションドカットワイヤ | 角を丸めた円柱形 | 可。歯車、ばね、航空宇宙部品に使用 | まれ | 粒度と硬さが均一 |
| セラミック(ジルコニア)ビーズ | 丸形 | 可。低強度向けで、非鉄部品に鉄汚染を残さない | 仕上げ | アルミやチタンに使用 |
| グラスビーズ | 丸形 | 薄肉部品の低強度ピーニング | 清浄化とサテン仕上げ | モース硬度 約5.5-6 |
| スチールグリット(Gサイズ) | 角張った形状 | 不可。角形メディアは切欠きを残す | 可。厚いスケール除去と粗さ付けに | 何度も再使用 |
| 酸化アルミニウム | 角張った形状 | いいえ | はい | モース硬度 約9 |
| ガーネット | 角張った形状 | いいえ | はい | スチール系メディアより再使用回数が少ない |
どの機種がどの部品に適していますか?
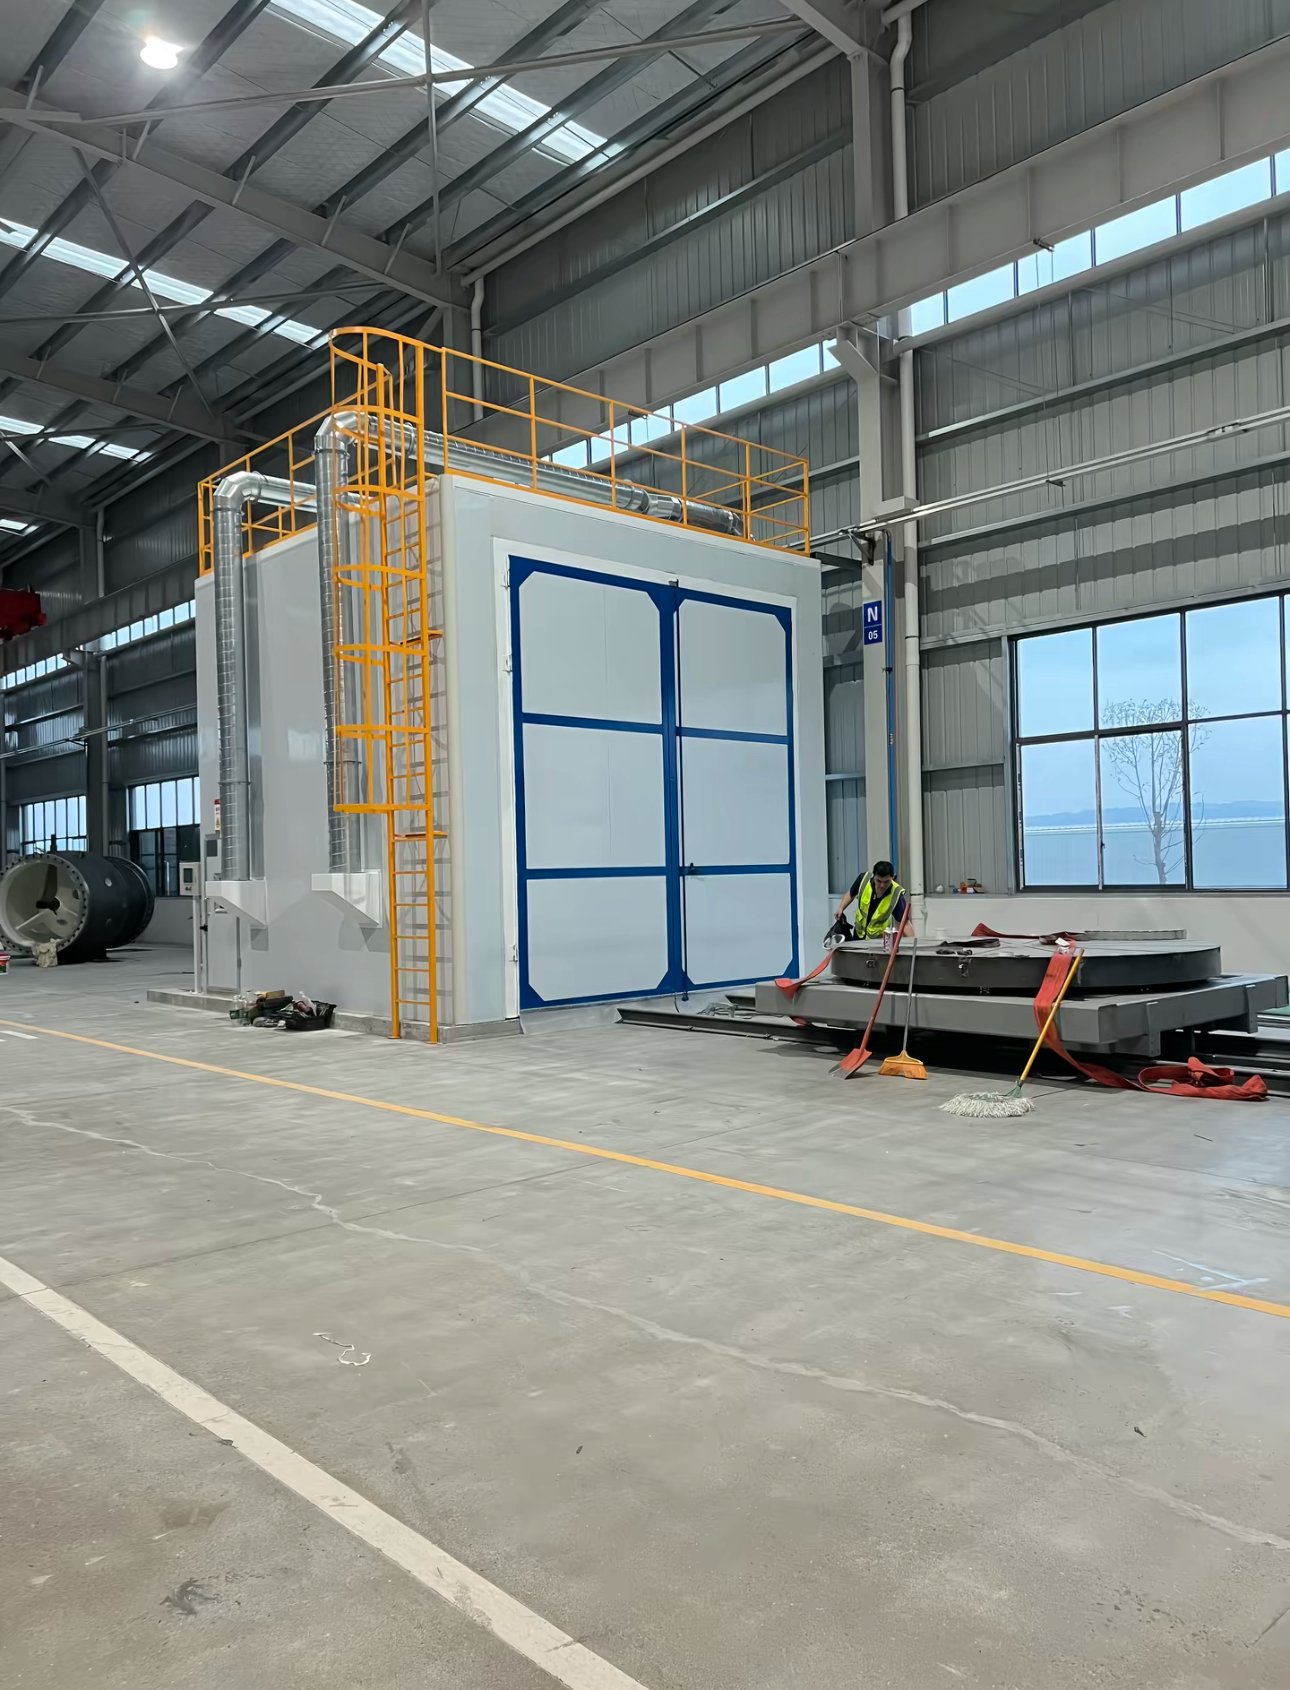
| マシン | プロセス | 最適な用途 |
|---|---|---|
| ショットピーニングマシン (インペラまたはエアノズル、CNCまたはロボット) | 管理されたピーニング | ばね、歯車、シャフト、溶接部品。穴内面や局部にはエアノズル |
| ハンガー式ショットブラストマシン | 表面清掃 | 回転フックに吊るした中・大型の鋳物、鍛造品、溶接部品 |
| タンブルベルト式ショットブラストマシン | 表面清掃 | 転動させても傷まない小型の鋳物、鍛造品、プレス品 |
| ローラーコンベア式ショットブラストマシン | 表面清掃 | 塗装前の鋼板、形鋼、溶接構造物をSa 2½-Sa 3まで |
| ロータリーテーブル式ブラストマシン | 表面清掃 | 平板状、薄肉、または衝撃に弱い部品 |
| サンドブラストルーム | 表面清掃 | 超大型部品:車体、機械、鋼構造物 |
| サンドブラストキャビネット | 表面清掃 | 小型部品やメディアを頻繁に替える場合 |
1台の機械で清浄化とショットピーニングの両方ができますか?
ブラスト清浄化用の機械で管理されたピーニングができるのは、ピーニングマシンと同等の装備と運用をした場合だけです。
| 要件 | 理由 |
|---|---|
| 粒度と形状を連続的に分級する、球状のピーニンググレードメディア | 割れたショットや小径化したショットは強度を変え、表面を傷めるおそれがある |
| インバーターによるインペラ回転数制御、またはレギュレーターによる空気圧制御 | メディア速度が強度を決めるため、再現性が必要 |
| ホイールまたはノズルごとの計量されたメディア流量 | 投射量は強度とカバレージ時間を変える |
| 部品形状を模した治具での定期的なアルメンストリップ確認 | インペラの摩耗で投射の中心(ホットスポット)が経時的にずれる |
| 設定値の記録、および仕様が求める場合はコンピューター監視(AMS 2432) | バッチごとのトレーサビリティ |
1台の機械を両方の用途に使えるかどうかは、ピーニングする部品の仕様次第です。航空宇宙部品などの重要部品では、通常、監視機能付きの専用ピーニング工程が求められます。
ピーニングやブラストの仕様書にはどのような規格が登場しますか?
| 規格 | 対象内容 |
|---|---|
| SAE J442 | アルメン試験片、ホルダー、ゲージ |
| SAE J443 | アルメンストリップの使用手順:飽和、強度、機械の再現性 |
| SAE J2277 | ショットピーニングのカバレージ判定 |
| SAE J444 | 鋳鋼ショットおよびグリットの粒度区分 |
| SAE AMS 2430 / AMS 2432 | 自動ショットピーニング/コンピューター監視ショットピーニング |
| SAE AMS 2431シリーズ | ピーニングメディア:鋳鋼ショット、カットワイヤ、ガラスビーズおよびセラミックビーズ |
| ISO 26910-1 | 金属部品のショットピーニングの一般手順 |
| ISO 8501-1 | 塗装前の鋼材の錆等級および素地調整等級 |
| ISO 8503シリーズ | ブラスト処理鋼材の表面粗さ:比較板と測定 |
| ISO 11124 / ISO 11126 | 金属系/非金属系ブラスト研削材 |
見積もりには何を送ればよいですか?
| 情報 | なぜそれが重要なのか |
|---|---|
| 部品図面、材質、寸法と重量 | 機種、チャンバーサイズ、部品の搬送方法が決まる |
| ピーニング:必要な強度、カバレージ、メディア、仕様 | インペラまたはノズルの配置、制御、メディア分級が決まる |
| 清浄化:必要なISO 8501-1等級と粗さ | 研削材、インペラ出力、ライン速度が決まる |
| 時間当たりまたはシフト当たりの生産量 | インペラやノズルの数と搬送システムが決まる |
| 後工程で塗装するかどうか | ブラストマシンを塗装ラインと合わせて設計できる |
MUSIのエンジニアが24時間以内に返信し、部品データがそろい次第、構成案と見積もりをお送りします。
FAQ
ショットピーニングとショットブラストは同じものですか? いいえ。どちらも部品にショットを投射しますが、ショットピーニングは疲労寿命のために圧縮応力を付与する管理された工程で、アルメン強度とカバレージで確認します。ショットブラストは表面を清浄化する工程で、清浄度等級と粗さで確認します。
サンドブラストでショットピーニングを代替できますか? いいえ。サンドブラストは主に角形メディアを使い、強度やカバレージを管理しないため、規定どおりの圧縮応力層は得られません。
ショットピーニングのカバレージ100%とはどういう意味ですか? 拡大して見たときに、元の表面が重なり合ったくぼみで完全に覆われている状態です。200%は通常、100%に達するのに必要な投射時間の2倍を意味します。
どのアルメンストリップを使えばよいですか? Aストリップはスチールショットやカットワイヤによるピーニングの大半をカバーします。Nストリップはより低い強度、Cストリップはより高い強度に用います。どのストリップと強度を適用するかは図面に記載されています。
スチールグリットはピーニングに使えますか? ピーニングの仕様では、鋳鋼ショット、コンディションドカットワイヤ、セラミックビーズ、ガラスビーズなどの球状メディアが求められます。角形のグリットは清浄化に使います。
MUSIは塗装ラインと一緒にピーニング設備やブラスト設備も供給していますか? はい。ショットブラストマシン、サンドブラストルーム、ショットピーニングマシンは単体でも、塗装ラインと一括契約でも供給できます。
MUSI Technologyが適合する領域
MUSI Technology(Changzhou MUSI Environmental Technology Co., Ltd.)は、中国・常州でショットピーニングマシン、ショットブラストマシン、サンドブラストルーム、塗装ラインと、それらの集じん・VOC処理設備を設計・製作しています。2011年に発足したエンジニアリングチームは、36か国の500+社に800+本の塗装ラインを納入してきました。部品図面とピーニングまたは清浄化の仕様をご記入のうえ、 お問い合わせページ いただければ、構成済みの見積もりをご提示します。
MUSI Technology テクニカルディレクター、Lin Cong 提供
ワークサイズ、処理能力、塗装方式をお送りください。エンジニアが24時間以内にご返信し、ワークデータが揃い次第、レイアウトと予算をご提示します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- ブラストメディア選定ガイド:どの研磨材を選ぶか?
どの作業にどの研磨材か:スチールショットとグリット、ガーネット、酸化アルミニウム、ガラスビーズを硬度、形成されるプロファイル、再利用サイクルで比較。 - 海上コンテナ塗装ライン:仕様とレイアウト
コンテナ塗装は、生産速度で行うC5海洋環境向けの作業です。塗装順序、膜厚、ブラスト・ブースの寸法設定、1箱あたりのサイクルタイム、2026年のプラント費用。 - スプレー塗装ライン:種類、仕様、コスト(2026年)
スプレーコーティングラインのコスト、主要タイプのスループットと仕上がりの比較、そして見積もりを依頼する前に確定すべき仕様。 - ショットブラスト vs サンドブラスト:どちらを選ぶべきか
ショットブラストは機械的に研削材をホイールで投射する;サンドブラストは圧縮空気で推進する。処理能力、m2あたりのエネルギーコスト、表面について比較。 - 塗装ライン レイアウト:必要な床面積
半自動粉体ラインには200~400 m2、標準自動ラインには600~1,200 m2が必要です。レイアウト規則、U字型対ストレートスルー、天井高、