Дробеструйное упрочнение, дробемётная очистка и пескоструйная обработка: назначение, параметры и выбор оборудования
Краткий ответ: Дробеструйное упрочнение (shot peening) — это обработка поверхности круглой дробью с контролируемой интенсивностью по Альмену и степенью покрытия, создающая в поверхностном слое остаточные напряжения сжатия, которые задерживают появление усталостных трещин в пружинах, шестернях, валах и сварных швах. Дробемётная очистка (турбинами) и пескоструйная обработка (сжатым воздухом) очищают сталь до степени ISO 8501-1 Sa 2½ или Sa 3 и создают профиль поверхности примерно 25-150 µm под покрытие. Упрочнение задаётся интенсивностью, степенью покрытия и типом дроби; струйная очистка — степенью чистоты и шероховатостью.
MUSI Technology, производитель оборудования для подготовки поверхности и окрасочных линий из Чанчжоу (Китай), выпускает установки дробеструйного упрочнения с контролем интенсивности по пластинам Альмена и сепарацией дроби, а также подвесные, барабанно-ленточные и рольганговые дробемётные установки, дробемётные установки с поворотным столом и пескоструйные камеры для очистки перед окраской.
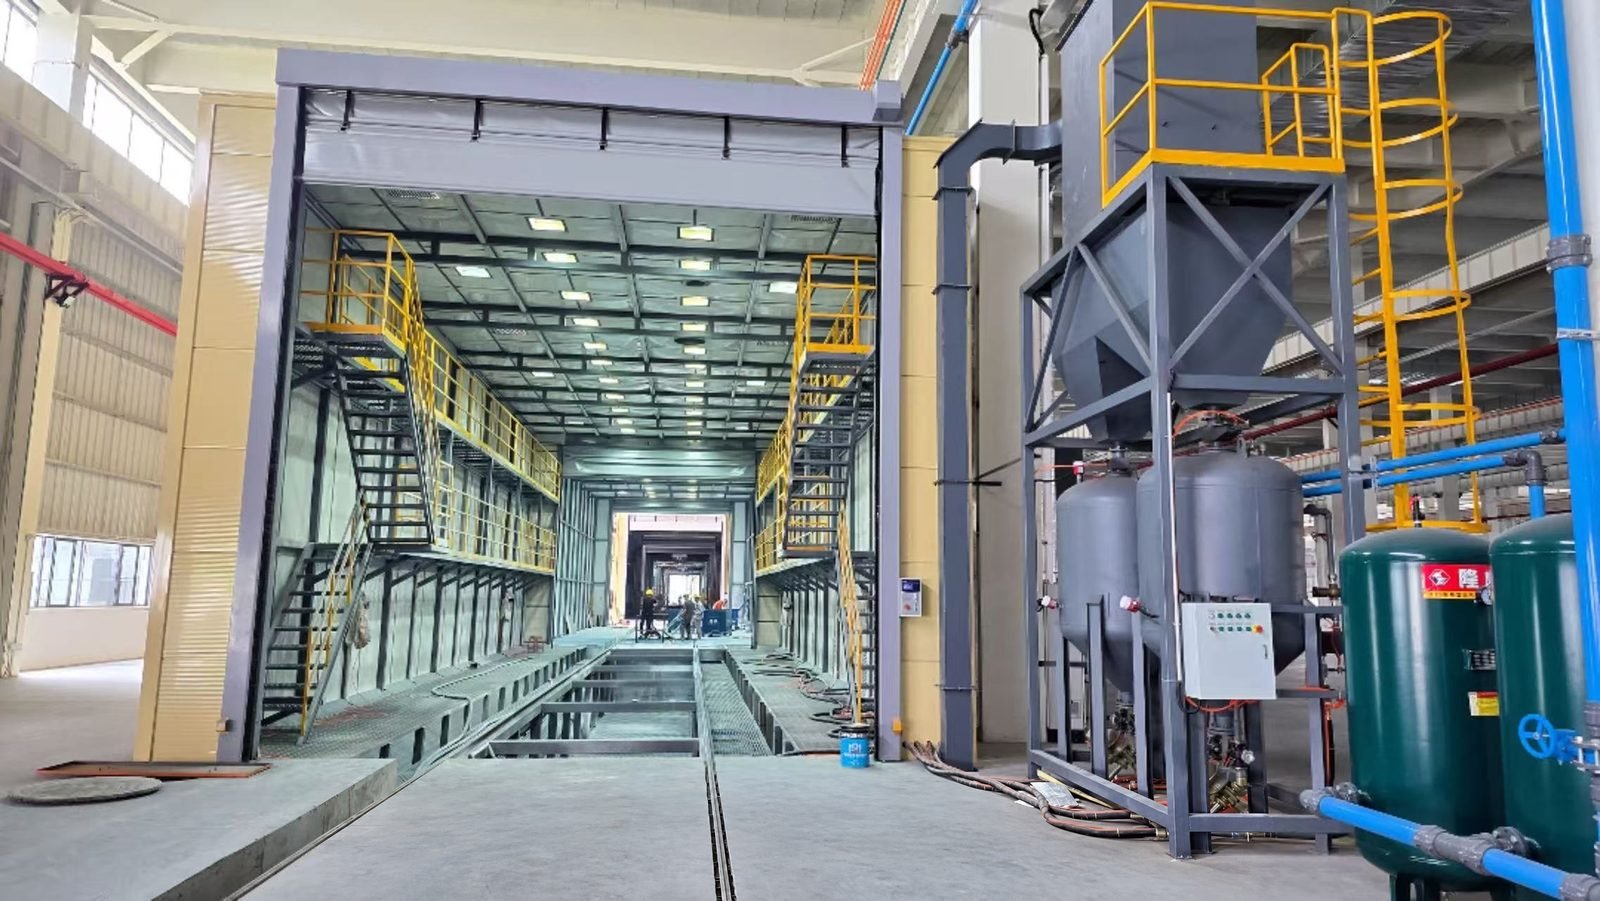
Чем отличаются дробеструйное упрочнение, дробемётная очистка и пескоструйная обработка?
| Статья | Дробеструйное упрочнение | Дробемётная очистка | Пескоструйная обработка (абразивоструйная очистка) |
|---|---|---|---|
| Назначение | Остаточные напряжения сжатия в поверхностном слое для сопротивления усталостному растрескиванию | Удаление ржавчины, окалины и формовочного песка; создание профиля под покрытие | Удаление ржавчины, старых покрытий и заусенцев; создание профиля под покрытие |
| Чем разгоняется абразив | Дробемётная турбина или сопло со сжатым воздухом | Центробежная дробемётная турбина | Сжатый воздух |
| Форма абразива | Круглая: литая стальная дробь, кондиционированная рубленая проволока, керамические или стеклянные шарики | Стальная дробь или колотая стальная дробь | В основном угловатый: электрокорунд, гранатовый песок, колотая стальная дробь; также стеклянные шарики |
| Что контролируется | Интенсивность по Альмену и степень покрытия | Степень чистоты по ISO 8501-1 и шероховатость по ISO 8503 | Степень чистоты по ISO 8501-1 и шероховатость по ISO 8503 |
| Типовые детали | Витые и листовые рессоры, шестерни, коленчатые валы, шатуны, поворотные кулаки, сварные соединения | Отливки, поковки, штамповки, стальной лист и профиль, сварные конструкции | Крупные детали — в пескоструйных камерах, мелкие — в пескоструйных шкафах |
| Если этап пропущен | Меньший усталостный ресурс, более раннее появление трещин | Плохая адгезия покрытия, ранняя коррозия | Плохая адгезия покрытия, ранняя коррозия |
Подробное сравнение дробемётной и пескоструйной обработки — в статье дробемётная vs пескоструйная обработка. В этом руководстве основное внимание уделено тому, чем упрочнение отличается от обоих методов.
Насколько дробеструйное упрочнение повышает усталостную долговечность?
Опубликованные показатели зависят от материала, детали и режимов упрочнения. В учебных материалах The Open University (OpenLearn) указан прирост предела выносливости до примерно 50% для низко- и среднеуглеродистых и низколегированных сталей; данные для алюминиевых сплавов и шатунов приведены на установка дробеструйного упрочнения странице.
Переупрочнение, то есть степень покрытия или интенсивность намного выше требуемых по чертежу, может снизить эффект, поэтому упрочнение выполняют строго по спецификации, а не «как можно больше».
Как контролируется дробеструйное упрочнение?
Интенсивность упрочнения измеряют на пластинах Альмена — тонких пластинах из пружинной стали, которые закрепляют в держателе и обрабатывают с одной стороны. Обработанная сторона растягивается, пластина изгибается, и высота прогиба, измеренная индикатором Альмена, служит мерой интенсивности. Пластины, держатели и индикаторы определены в SAE J442, порядок их применения — в SAE J443.
| Пластина Альмена | Толщина полосы | Типичное применение |
|---|---|---|
| N | Около 0.76-0.81 mm (0.031 in) | Низкие интенсивности, ниже диапазона пластины A; обычно со стеклянными и керамическими шариками |
| A | Около 1.27-1.32 mm (0.051 in) | Рекомендуется для высоты прогиба примерно 0.10-0.60 mm; стандартная пластина для литой дроби и рубленой проволоки |
| C | Около 2.36-2.41 mm (0.094 in) | Высокие интенсивности, выше диапазона пластины A |
Интенсивность записывается с буквой пластины, например «0.25 mmA» или «10A» в тысячных долях дюйма. Требуемая интенсивность берётся из чертежа детали; единого «типичного» значения для всех деталей не существует.
Что означает степень покрытия при упрочнении?
Степень покрытия оценивают на самой детали, а не на пластине Альмена, обычно при увеличении 10-30x. Используются два определения, и заказчику важно знать, какое из них подразумевает чертёж:
| Определение | Содержание |
|---|---|
| Условность по времени воздействия | 100% — исходная поверхность полностью заменена перекрывающимися лунками; 150% или 200% — в 1.5 или 2 раза больше времени воздействия, чем нужно для 100%. Некоторые спецификации требуют 150% или 200% как запас. |
| Определение по измеренной площади (SAE J2277) | Степень покрытия — это доля площади, хотя бы раз покрытой лунками, поэтому она не может превышать 100%; 98% считается полным покрытием, а «200%» описывает время воздействия, а не площадь. |
Как контролируется струйная очистка?
Дробемётную и пескоструйную обработку перед окраской оценивают по степени чистоты стали и её шероховатости.
| Степень по ISO 8501-1 | Описание | Ближайшая степень SSPC / NACE |
|---|---|---|
| Sa 3 | Струйная очистка до визуально чистой стали | SSPC-SP 5 / NACE No. 1 (до белого металла) |
| Sa 2½ | Очень тщательная струйная очистка; остаются лишь слабые пятна | SSPC-SP 10 / NACE No. 2 (почти до белого металла) |
| Sa 2 | Тщательная абразивоструйная очистка | SSPC-SP 6 / NACE No. 3 (коммерческая) |
| Sa 1 | Лёгкая абразивоструйная очистка | SSPC-SP 7 / NACE No. 4 (лёгкая/сметающая) |
Профиль поверхности проверяют по компараторам ISO 8503-1, у которых есть отдельные шкалы для стали, обработанной колотой дробью (G) и круглой дробью (S), начиная с 25 µm.
Большинство защитных покрытий требуют Sa 2½ или Sa 3; необходимый профиль указан в техническом паспорте покрытия. Выбор абразива для струйной очистки рассмотрен в статье выбор абразива для дробеструйной очистки.
Какая дробь используется для упрочнения, а какая — для очистки?
| Материал | Форма дефекта | Упрочнение | Очистка поверхности | Примечания |
|---|---|---|---|---|
| Литая стальная дробь (размеры S, SAE J444) | Округлая | Да, при твёрдости класса для упрочнения и строгом контроле размера и формы | Да | Многократно используется в дробемётных установках |
| Кондиционированная рубленая проволока | Скруглённые цилиндры | Да; применяется для шестерён, пружин и авиационно-космических деталей | Редко | Однородные размер и твёрдость |
| Керамические (циркониевые) шарики | Округлая | Да; низкие интенсивности, без загрязнения железом цветных металлов | Финишная обработка | Применяется для алюминия и титана |
| Стеклянные микрошарики | Округлая | Лёгкое упрочнение тонких деталей | Очистка и сатинирование | Около 5.5-6 по Моосу |
| Колотая стальная дробь (размеры G) | Угловатая | Нет; угловатые частицы оставляют надрезы | Да; толстая окалина и создание профиля | Многократное использование |
| Оксид алюминия | Угловатая | Нет | Да | Около 9 по Моосу |
| Гранат | Угловатая | Нет | Да | Меньше циклов повторного использования, чем у стальной дроби |
Какой тип установки подходит для каких деталей?
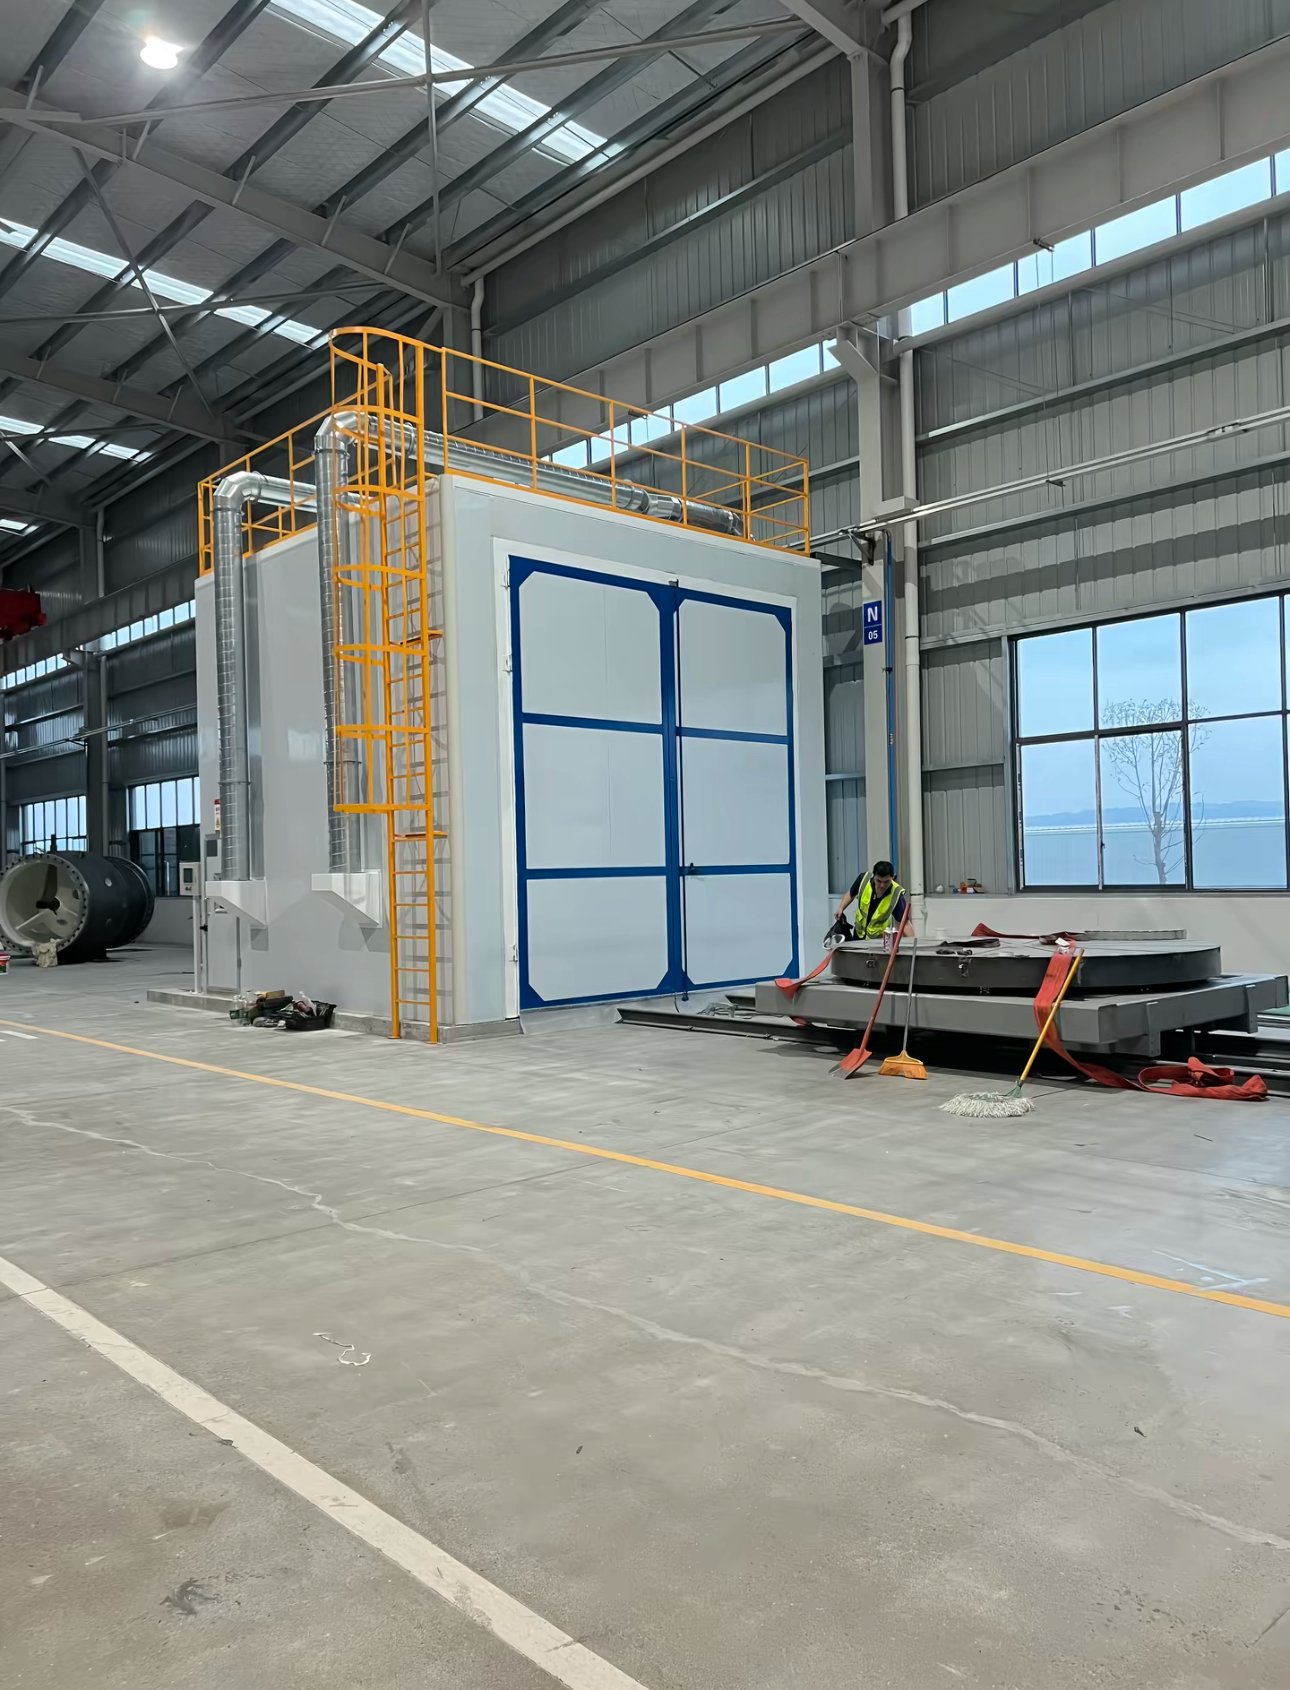
| Машина | Процесс | Оптимально для |
|---|---|---|
| Установка дробеструйного упрочнения (турбина или пневматическое сопло, ЧПУ или робот) | Контролируемое упрочнение | Пружины, шестерни, валы и сварные детали; пневматические сопла — для отверстий и локальных зон |
| Подвесная дробемётная установка | Очистка поверхности | Средние и крупные отливки, поковки и сварные детали, подвешенные на вращающемся крюке |
| Барабанно-ленточная дробемётная установка | Очистка поверхности | Мелкие отливки, поковки и штамповки, которые можно галтовать без повреждений |
| Проходная дробемётная установка с рольгангом | Очистка поверхности | Стальной лист, профиль и сварные конструкции перед окраской, до Sa 2½-Sa 3 |
| Дробемётная установка с поворотным столом | Очистка поверхности | Плоские, тонкостенные или чувствительные к ударам детали |
| Пескоструйная камера | Очистка поверхности | Очень крупные изделия: кузова транспортных средств, машины, металлоконструкции |
| Пескоструйный шкаф | Очистка поверхности | Мелкие детали и частая смена абразива |
Может ли одна установка выполнять и очистку, и дробеструйное упрочнение?
Установка для струйной очистки может выполнять контролируемое упрочнение, только если она оснащена и эксплуатируется как установка для упрочнения:
| Требование | Причина |
|---|---|
| Круглая дробь класса для упрочнения с непрерывной сепарацией по размеру и форме | Расколотая или мелкая дробь меняет интенсивность и может повредить поверхность |
| Скорость турбины — через частотный преобразователь, давление воздуха — через регулятор | Скорость дроби задаёт интенсивность и должна быть воспроизводимой |
| Дозированный поток рабочей среды на колесо или сопло | Расход дроби влияет на интенсивность и время достижения покрытия |
| Регулярные проверки по пластинам Альмена на приспособлении, повторяющем форму детали | Износ турбины со временем смещает зону максимальной интенсивности |
| Регистрация параметров и компьютерный мониторинг, если этого требует спецификация (AMS 2432) | Прослеживаемость каждой партии |
Допускается ли одна установка для обеих задач, зависит от спецификации упрочняемой детали; для авиационно-космических и других ответственных деталей обычно требуется отдельный процесс упрочнения с мониторингом.
Какие стандарты встречаются в спецификациях на упрочнение и струйную очистку?
| Стандарт | Что включено |
|---|---|
| SAE J442 | Контрольные пластины, держатели и индикаторы Альмена |
| SAE J443 | Порядок применения пластин Альмена: насыщение, интенсивность, воспроизводимость работы установки |
| SAE J2277 | Определение степени покрытия при дробеструйном упрочнении |
| SAE J444 | Классификация литой круглой и колотой дроби по размерам |
| SAE AMS 2430 / AMS 2432 | Автоматическое дробеструйное упрочнение / дробеструйное упрочнение с компьютерным мониторингом |
| Серия SAE AMS 2431 | Материалы для упрочнения: литая дробь, рубленая проволока, стеклянные и керамические шарики |
| ISO 26910-1 | Общий порядок дробеструйного упрочнения металлических деталей |
| ISO 8501-1 | Степени ржавления и степени подготовки стали перед окраской |
| Серия ISO 8503 | Профиль поверхности стали после струйной очистки: компараторы и измерение |
| ISO 11124 / ISO 11126 | Металлические / неметаллические абразивы для струйной очистки |
Что нужно отправить для расчёта стоимости?
| Информация | Почему это важно |
|---|---|
| Чертежи деталей, материал, габариты и масса | Определяют тип установки, размер камеры и способ перемещения деталей |
| Упрочнение: требуемые интенсивность, степень покрытия, дробь и спецификация | Определяют расположение турбин или сопел, систему управления и сепарацию дроби |
| Очистка: требуемая степень по ISO 8501-1 и профиль | Определяют абразив, мощность турбин и скорость линии |
| Производительность в час или в смену | Определяет количество турбин или сопел и систему транспортировки |
| Окрашиваются ли детали после обработки | Позволяет подобрать дробемётную установку вместе с окрасочной линией |
Инженеры MUSI отвечают в течение 24 часов; конфигурация и коммерческое предложение готовятся после получения полных данных о деталях.
Часто задаваемые вопросы
Дробеструйное упрочнение — то же самое, что дробемётная очистка? Нет. В обоих случаях дробь направляется на деталь, но дробеструйное упрочнение — контролируемый процесс, создающий напряжения сжатия для повышения усталостной долговечности и проверяемый по интенсивности Альмена и степени покрытия; дробемётная очистка очищает поверхность и проверяется по степени чистоты и шероховатости.
Может ли пескоструйная обработка заменить дробеструйное упрочнение? Нет. При пескоструйной обработке используется в основном угловатый абразив, а интенсивность и степень покрытия не контролируются, поэтому она не создаёт заданный слой напряжений сжатия.
Что означает 100% покрытия при дробеструйном упрочнении? Исходная поверхность при осмотре под увеличением полностью покрыта перекрывающимися лунками; 200% обычно означает удвоенное время воздействия, необходимое для достижения 100%.
Какую пластину Альмена использовать? Пластина A подходит для большинства процессов упрочнения стальной дробью и рубленой проволокой; пластина N — для более низких интенсивностей, пластина C — для более высоких. Применяемые пластина и интенсивность указываются в чертеже.
Можно ли использовать колотую стальную дробь для упрочнения? Спецификации на упрочнение требуют круглую дробь — литую дробь, кондиционированную рубленую проволоку, керамические или стеклянные шарики; угловатая колотая дробь применяется для очистки.
Поставляет ли MUSI оборудование для упрочнения и струйной очистки вместе с окрасочной линией? Да. Дробемётные установки, пескоструйные камеры и установки дробеструйного упрочнения могут поставляться отдельно или вместе с окрасочной линией по одному контракту.
Где место MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) проектирует и изготавливает в Чанчжоу (Китай) установки дробеструйного упрочнения, дробемётные установки, пескоструйные камеры, окрасочные линии и системы очистки от пыли и ЛОС для них. Её инженерная команда, сформированная в 2011 году, поставила 800+ окрасочных линий для 500+ клиентов в 36 странах. Отправьте чертежи деталей и спецификацию на упрочнение или очистку через страницу контактов для получения коммерческого предложения под вашу конфигурацию.
Предоставлено Lin Cong, техническим директором MUSI Technology
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Руководство по выбору абразивного материала для дробеструйной обработки: какой абразив?
Какой абразив для какой задачи: стальная дробь и крошка, гранат, оксид алюминия и стеклянные шарики сравниваются по твёрдости, создаваемому профилю, циклам повторного использования,. - Линия нанесения покрытий на морские контейнеры: характеристики и компоновка
Окраска контейнеров — морская работа категории C5 на производственной скорости. Последовательность слоёв, толщина покрытия, размеры дробеструйной и окрасочной камер, время цикла на контейнер и стоимость комплекса в 2026 году. - Линия нанесения покрытий распылением: типы, характеристики и стоимость (2026)
Сколько стоит линия распылительного нанесения покрытий, как основные типы сравниваются по производительности и качеству отделки, и какие характеристики нужно определить до запроса коммерческих предложений. - Дробеструйная обработка против пескоструйной: что выбрать
Дробеструйная обработка разбрасывает абразив механически с помощью колес; пескоструйная обработка разгоняет его сжатым воздухом. Сравнение по производительности, энергозатратам на м2, поверхности. - Планировка линии нанесения покрытий: необходимое пространство на полу
Полуавтоматическая порошковая линия требует 200–400 м²; стандартная автоматическая линия — 600–1 200 м². Правила компоновки, U-образная или прямоточная, высота потолка.