Линия нанесения покрытий на морские контейнеры: морские характеристики, производительность и компоновка завода (2026)
Краткий ответ: Линия окраски морских контейнеров должна обеспечивать класс C5 по ISO 12944 (ISO 12944:1998: C5-M) — обычно цинконаполненная эпоксидная грунтовка, эпоксидный промежуточный слой MIO и полиуретановое финишное покрытие с заданной общей толщиной системы от 240 до 320 мкм — при производительности от одного до четырёх контейнеров в день. Это означает очистку до Sa2.5 в камере или на роликовом конвейере, камеры класса 15 m с вытяжкой от 45,000 до 70,000 m3/h и принудительную сушку вместо сушки на воздухе. Стоимость установки составляет от 500,000 до 2,000,000 USD.
Связанное оборудование и проекты: Линия нанесения покрытий на морские контейнеры · Линия окраски контейнеров распылением, Тяньцзинь · Линия дробеструйной обработки контейнеров, Янчжоу
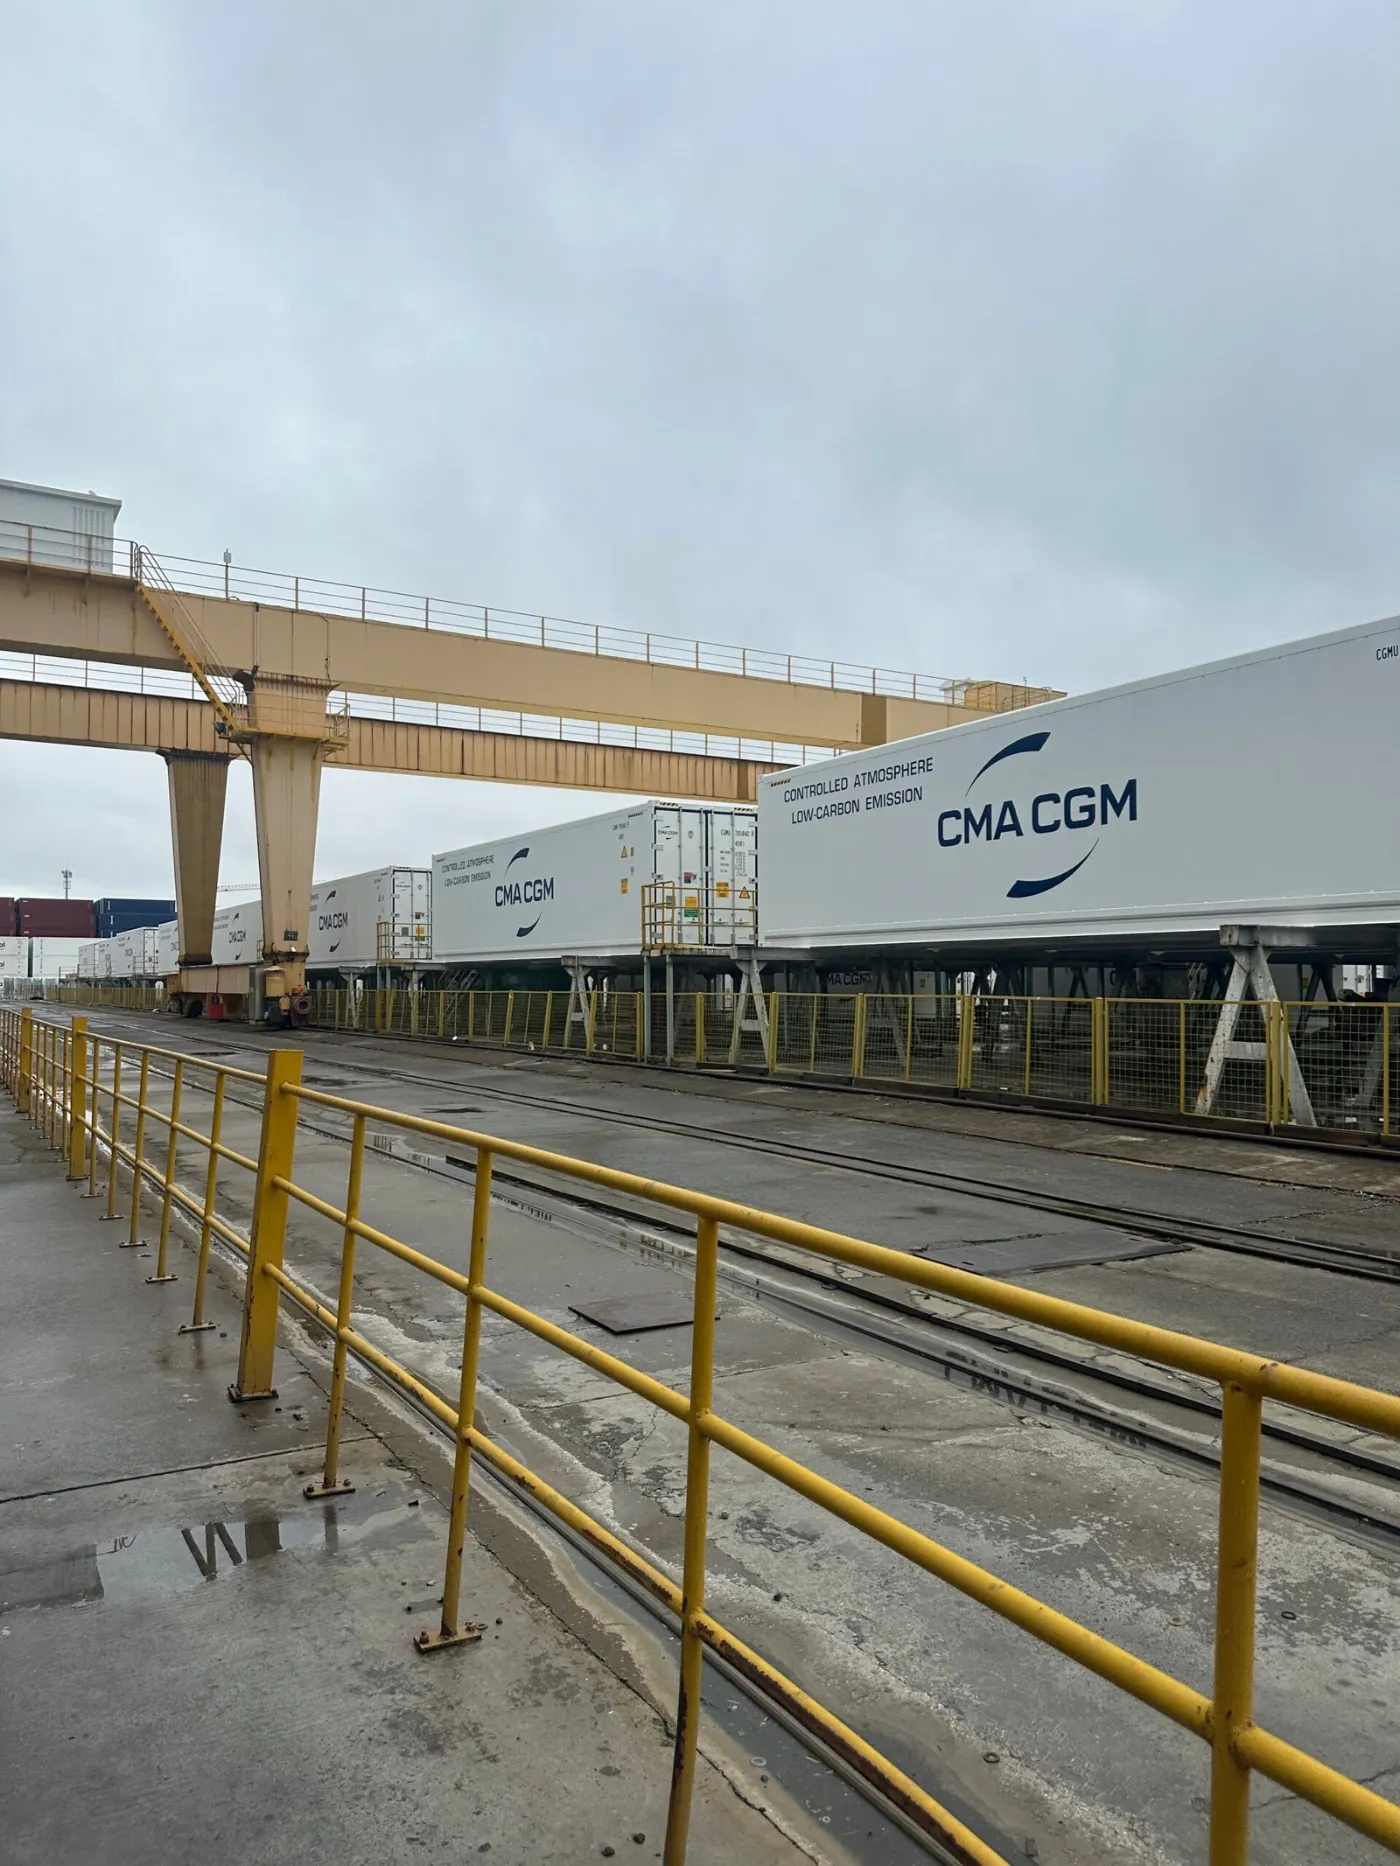
Почему нанесение покрытий на контейнеры — это другая задача по сравнению с обычными стальными конструкциями
Сталкиваются два ограничения. Требование по коррозионной стойкости является самым строгим в обычной промышленной практике, поскольку контейнер проводит весь срок службы в условиях солевого тумана и должен выдерживать 15 лет без полной перекраски. В то же время это производство, а не проект: завод, на котором на один контейнер уходит неделя, не имеет бизнес-модели.
Всё в проектировании линии следует из одновременного решения этих двух задач — именно поэтому контейнерные заводы выглядят как цеховые участки с ячейками, а не как конвейерные линии, и поэтому принудительное отверждение не является опциональным.
Какая последовательность покрытий нужна контейнеру?
| Покрытие | Продукт | Сухая плёнка | Назначение |
|---|---|---|---|
| Подготовка | Дробеструйная очистка до Sa2.5 | Профиль 40-75 микрон | Механическое анкерение, удаление окалины |
| Грунтовка | Цинконаполненный эпоксид | 60-80 микрон | Катодная защита |
| Промежуточный слой | Эпоксидный железослюдистый оксид | 100-150 микрон | Барьер, длина пути влаги |
| Финишное покрытие | Полиуретан | 60-80 микрон | УФ, цвет, истирание |
| Сумма номинальных слоёв | – | 220-310 microns | Целевые значения по слоям, указанные выше |
| NDFT системы (по спецификации) | – | 240–320 микрон | ISO 12944 C5; задаётся техническим листом (TDS) поставщика покрытия и используется при приёмке |
Номинальная толщина сухой плёнки системы (NDFT), указанная в техническом листе (TDS) поставщика покрытия, определяет приёмку: по ISO 19840 среднее значение измерений должно достигать NDFT, и ни одно отдельное измерение не может быть ниже 80% от неё, поэтому там, где сумма номинальных слоёв оказалась бы ниже NDFT системы, в проектной спецификации повышают целевые значения по слоям, а не снижают общую толщину.
Полосовое нанесение покрытия на каждую кромку, сварной шов и угловую стойку вручную перед каждым основным слоем — это стандартная практика, а не опциональное дополнение. Толщина плёнки на острой кромке падает до доли от значения на плоской поверхности, и именно там начинается коррозия.
Как вы определяете размеры камер для дробеструйной обработки и нанесения покрытий?
| Камера | Внутренний размер (40-футовый контейнер) | Воздушный поток | Примечания |
|---|---|---|---|
| Дробеструйная камера | 15 x 4,5 x 4,5 м | 45 000–70 000 м3/ч | Полная рекуперация абразива с пола |
| Камера грунтования | 15 x 5 x 5 м | 45 000–70 000 м3/ч | Контроль влажности для цинконаполненных составов |
| Камера нанесения верхнего покрытия | 15 x 5 x 5 м | 45 000–70 000 м3/ч | Более высокий класс чистоты |
| Зона принудительной сушки | То же, что камера | Рециркуляционный | 60-80 C |
Расход воздуха определяется стандартным поперечным потоком от 0.4 до 0.6 m/s по сечению камеры. В камере 40 ft это самое частое место занижения параметров: камера с недостаточной вытяжкой позволяет опылу оседать обратно на влажную плёнку, и никакое мастерство маляра этого не исправит. Это проектные диапазоны: производительность вытяжки = эффективное сечение камеры (внутренняя ширина x высота для камеры с поперечным потоком) x лобовая скорость 0.4-0.6 m/s, измеренная в пустой камере по рабочему сечению, плюс запас на загрязнение фильтров; окончательное значение фиксируется в компоновке линии и проверяется при пусконаладке замером скорости по этому сечению.
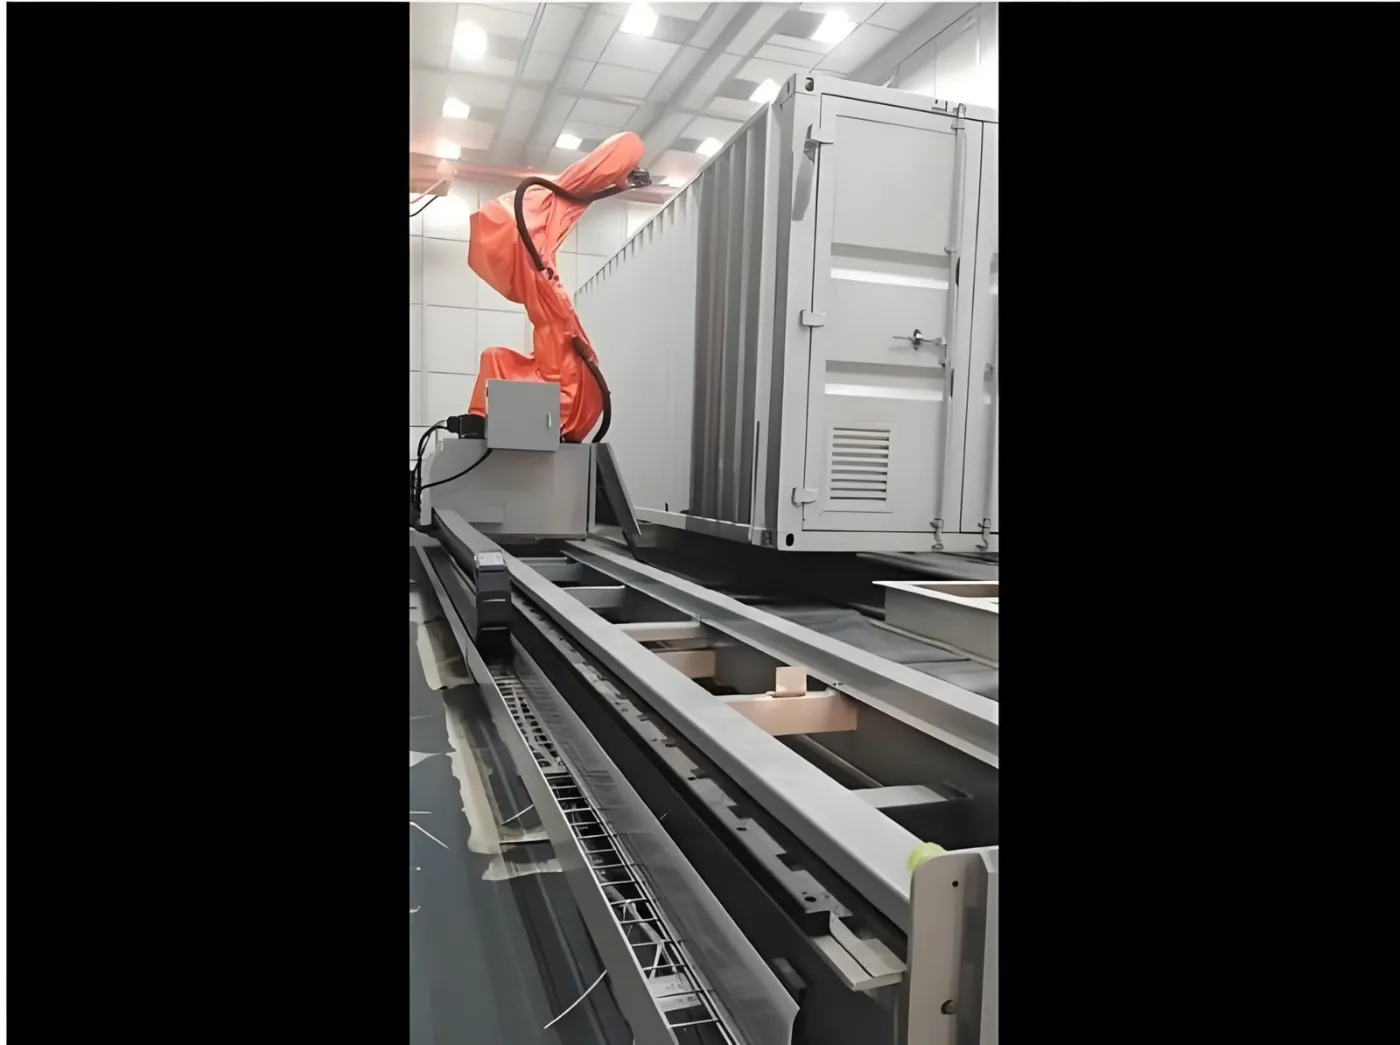
Какое время цикла реалистично?
| Этап | Бокс 20 футов | Бокс 40 футов | Рефрижераторный шкаф |
|---|---|---|---|
| Дробеструйная очистка до Sa2.5 | 2-4 ч | 4-7 ч | 1-3 ч |
| Грунтовка плюс полоса покрытия | 1,5-2,5 ч | 2-4 ч | 1-2 ч |
| Промежуточный слой | 1-2 ч | 1,5-3 ч | Не всегда используется |
| Финишное покрытие | 1-2 ч | 1,5-3 ч | 1-2 ч |
| Принудительное отверждение между слоями | 1-2 ч каждый | 1-2 ч каждый | 1-1,5 ч каждый |
| Общее прошедшее время | 8-14 ч | 12-20 ч | 6-11 ч |
Принудительное отверждение при 60–80 °C сокращает каждое межслойное ожидание на 50–70 % по сравнению с воздушной сушкой. В системе с тремя покрытиями это разница между одним боксом в день и двумя, что обычно и решает, жизнеспособно ли предприятие.
Чем отличаются холодильные шкафы?
| Предельная температура | панели с изоляцией не выдерживают температуры, которые терпит голая сталь. Отверждение остаётся при 60–80 °C. |
|---|---|
| Обработка | панели наносят покрытие в горизонтальном положении на рамах, а не подвешивают, поэтому нужна другая система носителей. |
| Чистота | отделка — это видимая поверхность изделия, поэтому фильтрация камеры и приточный воздух важнее, чем в сушильном шкафу. |
| Разные материалы основы | стальные обшивки, алюминиевые профили и панели с предварительным покрытием могут использовать одну линию, что вынуждает применять бесхромовую многослойную предварительную обработку. |
| Выполненные поставки | 800+ окрасочных линий для 500+ клиентов в 36 странах (инженерная команда MUSI, суммарно с 2011 года) |
| Услуги | Проектирование, изготовление, монтаж, пусконаладка, обучение операторов и сервисная поддержка от одной компании |
Сколько стоит завод по нанесению покрытий на контейнеры в 2026 году?
| Статья | Ориентировочная цена (долл. США, франко-завод) |
|---|---|
| Дробеструйная камера для 40-футового бокса с полной рекуперацией | 150,000-400,000 |
| Камера напыления и принудительной сушки, класс 15 м | 110 000–320 000 за штуку |
| Пылеулавливание в дробеструйной камере | 40,000-130,000 |
| Очистка выбросов ЛОС для растворителей | 80,000-400,000 |
| Рельсы, транспортные тележки, двери | 30,000-120,000 |
| Типовая установка с двумя камерами | 500,000-2,000,000 |
Очистка выбросов ЛОС — это статья, которую чаще всего не закладывают в первый бюджет. Трёхслойные системы на растворителях в камере 15 м создают большую нагрузку по растворителям; см. наше сравнение RTO, RCO, активированный уголь и цеолитовый ротор перед тем как утверждать компоновку установки.
Что выходит из строя на линиях окраски контейнеров?
| Коррозия на угловых стойках и сварных швах через 2-3 года | полосовое покрытие пропущено или нанесено после основного слоя, а не до него. |
|---|---|
| Вздутия под верхним слоем | цинконаполненный грунт перекрыт до выхода растворителя. Соблюдайте минимальный интервал межслойной сушки, а не только максимальный. |
| Солевое загрязнение после абразивной обработки | на прибрежных площадках проверяйте соли на поверхности после подготовки и, если их содержание выше указанного предела, промойте и повторите дробеструйную очистку. |
| Включения оверспрея | вытяжка камеры ниже проектной, или фильтры-уловители работают за пределом перепада давления. |
| Недобор толщины плёнки на панели крыши | операторы тянутся на полном вылете. Предусмотрите платформы вместо того, чтобы полагаться на длину штанги. |
Работа с MUSI Technology на заводе по нанесению покрытий на контейнеры
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) проектирует и изготавливает окрасочные линии «под ключ» на собственном заводе в Чанчжоу (Китай); компания поставила 800+ окрасочных линий 500+ заказчикам в 36 странах — от отдельных камер до комплексных окрасочных цехов.
- Каждая линия спроектирована под письменную эксплуатационную спецификацию. Размер ячейки, скорость вытяжки, профиль отверждения и толщина плёнки указаны в контракте и подтверждаются на заводских пусконаладочных испытаниях перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — дробеструйную очистку, рекуперацию дроби, нанесение, принудительное отверждение, пылеулавливание и очистку ЛОС — поэтому компромиссы между ними решаются на чертёжной доске, а не на вашем заводском полу.
- Стандартные конфигурации поставляются за 30-60 дней с 12-месячной гарантией на всю машину и 36-месячной гарантией на критически важные компоненты, а установка на месте, пусконаладка и обучение операторов доступны по всему миру. На конструктивные элементы гарантия составляет до 60 месяцев.
Пришлите габариты вашего бокса, целевое количество боксов в день и спецификацию покрытия для планировки завода: свяжитесь с MUSI Technology. См. также решения для покрытия морских контейнеров и рефрижераторных шкафов.
Часто задаваемые вопросы
Какую систему покрытия используют морские контейнеры?
Трёхслойная морская система по ISO 12944 C5: цинконаполненная эпоксидная грунтовка 60-80 мкм, эпоксидный промежуточный слой с железной слюдкой 100-150 мкм и полиуретановое финишное покрытие 60-80 мкм при заданной общей толщине системы (NDFT) 240-320 мкм. Каждая кромка, сварной шов и угловая стойка перед каждым основным слоем прокрашиваются вручную полосовым методом, поскольку иначе толщина плёнки на острой кромке падает до доли от значения на плоской поверхности.
Сколько времени занимает нанесение покрытия на один морской контейнер?
Общее затраченное время обычно составляет 8-14 часов для 20-футового контейнера и 12-20 часов для 40-футового, включая дробеструйную очистку, три слоя, полосное окрашивание и межслойное отверждение. Принудительное отверждение при 60-80 C сокращает каждое межслойное ожидание на 50-70 процентов по сравнению с воздушной сушкой, что в трёхслойной системе означает разницу между одним контейнером в день и двумя.
Каких размеров должна быть окрасочная камера для 40-футового контейнера?
Примерно 15 x 5 x 5 м внутренних, с вытяжкой 45 000-70 000 м3/ч, чтобы поддерживать поперечный поток 0,4-0,6 м/с по поперечному сечению ячейки. Занижение вытяжки для камеры такого размера — самая распространённая ошибка проектирования: избыточное распыление оседает обратно на мокрую плёнку, и никакое мастерство маляра это не исправит.
Чем линия рефрижераторных шкафов отличается от линии сухих контейнеров?
Изолированные панели не выдерживают температуры, которые терпит голая сталь, поэтому отверждение остаётся при 60-80 C. Панели окрашиваются плашмя на рамах, а не подвешиваются, что требует другой несущей системы. Контроль чистоты строже, потому что отделка является видимой поверхностью продукта, а сочетание стальных обшивок, алюминиевых профилей и предварительно окрашенных панелей вынуждает применять бесхромовую предварительную обработку для разнородных металлов.
Почему контейнеры корродируют в первую очередь у угловых стоек?
Потому что полосное окрашивание было пропущено или нанесено после основного слоя вместо до него. И электростатическое, и безвоздушное нанесение оставляют на острых кромках и вершинах сварных швов гораздо меньше плёнки, чем на плоских панелях. Ручное полосное окрашивание каждой кромки перед каждым основным слоем является стандартным методом контроля, и его нужно проверять, а не предполагать.
Сколько стоит завод по нанесению покрытий на контейнеры?
Ориентировочные диапазоны цен ex-works на 2026 год: 150 000–400 000 долларов США за дробеструйную камеру 40 футов с полной рекуперацией дроби, 110 000–320 000 долларов США за камеру напыления и принудительного отверждения класса 15 м, 40 000–130 000 долларов США за пылеулавливание дробеструйной камеры и 80 000–400 000 долларов США за очистку от VOC. Типичный завод с двумя камерами стоит от 500 000 до 2 000 000 долларов США.
О цифрах в этом руководстве. Диапазоны цен представляют собой оценки на условиях франко-завод Китая, составленные в сентябре 2026 года на основе коммерческих предложений проектов MUSI Technology, и приводятся только для бюджетирования; твёрдая цена зависит от габаритов детали, производительности и местных требований соответствия. Показатели производительности являются типичными значениями для правильно специфицированного и правильно эксплуатируемого оборудования, а не гарантиями. Последняя проверка: 10 сентября 2026 г.
Сообщите нам размер деталей, производительность и тип покрытия — наши инженеры ответят в течение 24 часов, а планировка и бюджет последуют после получения полных данных о деталях. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.