Linha de Revestimento para Contentores Marítimos: Especificações Marítimas, Capacidade e Layout da Fábrica (2026)
Resposta rápida: Uma linha de pintura para contêineres marítimos precisa atingir a ISO 12944 C5 (ISO 12944:1998: C5-M) — normalmente primer epóxi rico em zinco, intermediário epóxi MIO e acabamento poliuretano com um total de sistema especificado de 240 a 320 mícrons — processando de um a quatro contêineres por dia. Isso significa jateamento em sala ou por rolos ao grau Sa2.5, cabines da classe 15 m com 45.000 a 70.000 m3/h, e cura forçada em vez de secagem ao ar. O custo da planta fica entre USD 500.000 e 2.000.000.
Equipamentos e projetos relacionados: Linha de Revestimento para Contentores Marítimos · Linha de Pintura por Pulverização para Contentores, Tianjin · Linha de Granalhagem de Contentores, Yangzhou
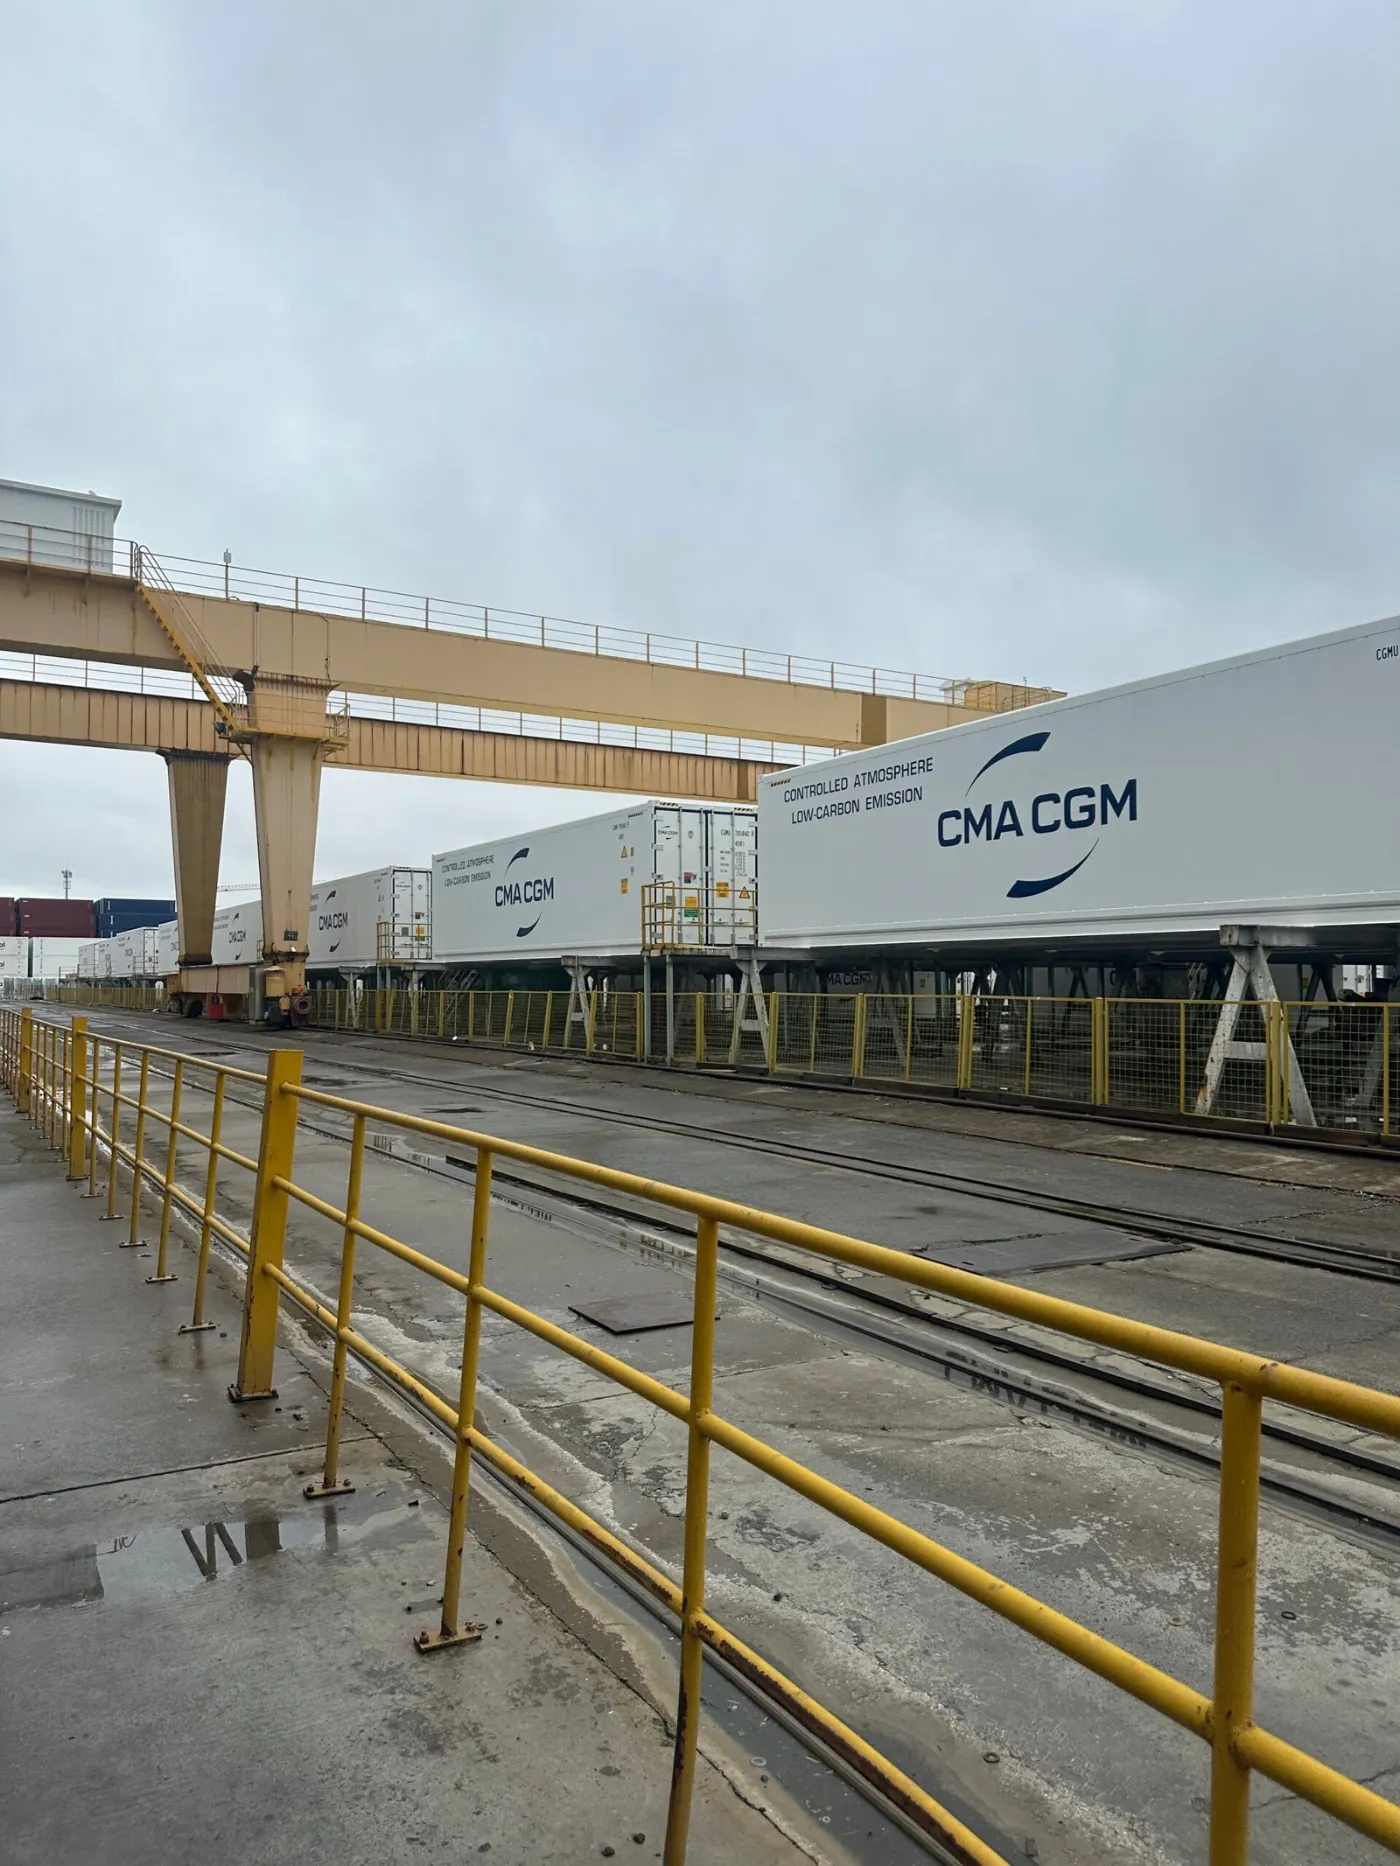
Por que o revestimento de contentores é um problema diferente da metalomecânica geral
Dois constrangimentos colidem. O requisito de corrosão é o mais severo na prática industrial comum, porque um contentor passa a sua vida em névoa salina e espera-se que sobreviva 15 anos sem uma repintura completa. Ao mesmo tempo, o trabalho é produção, não projeto: uma fábrica que demora uma semana por contentor não tem modelo de negócio.
Tudo no design da linha decorre de resolver esses dois ao mesmo tempo — é por isso que as fábricas de contentores se parecem com oficinas baseadas em células em vez de linhas de transporte, e por que a cura forçada não é opcional.
Que sequência de revestimento necessita um contentor?
| Revestimento | Produto | Película seca | Finalidade |
|---|---|---|---|
| Preparação | Jateamento até Sa2.5 | Perfil de 40-75 mícrons | Ancoragem mecânica, remoção de carepa |
| Primeiro | Epóxi rico em zinco | 60-80 mícrons | Proteção catódica |
| Intermediário | Óxido de ferro micáceo epóxi | 100-150 mícrons | Barreira, comprimento do caminho de humidade |
| Camada de acabamento | Poliuretano | 60-80 mícrons | UV, cor, abrasão |
| Soma das demãos nominais | – | 220-310 microns | Valores-alvo por demão acima |
| NDFT do sistema (especificada) | – | 240-320 mícrons | ISO 12944 C5; definida pela ficha técnica (TDS) do fornecedor da tinta e usada para a aceitação |
A espessura nominal de película seca do sistema (NDFT) indicada na ficha técnica (TDS) do fornecedor da tinta rege a aceitação: conforme a ISO 19840, a média das leituras deve atingir a NDFT e nenhuma leitura individual pode ficar abaixo de 80% dela; assim, quando a soma das demãos nominais ficaria abaixo da NDFT do sistema, os valores-alvo por demão são elevados na especificação do projeto, em vez de reduzir o total.
A aplicação de tinta em faixas em cada bordo, soldadura e canto, à mão, antes de cada demão principal é prática padrão, não um extra opcional. A espessura do filme num bordo afiado cai para uma fração do valor da superfície plana, e é exatamente aí que a corrosão começa.
Como dimensiona as células de jateamento e pintura?
| Célula | Dimensão interna (caixa de 40 pés) | Fluxo de ar | Notas |
|---|---|---|---|
| Sala de jateamento | 15 x 4,5 x 4,5 m | 45.000-70.000 m3/h | Recuperação total do meio no piso |
| Cabine de primer | 15 x 5 x 5 m | 45.000-70.000 m3/h | Controle de umidade para rico em zinco |
| Cabine de acabamento | 15 x 5 x 5 m | 45.000-70.000 m3/h | Classe de limpeza mais elevada |
| Zona de cura forçada | O mesmo que a cabine | Recirculação | 60-80 C |
O fluxo de ar segue a fluxo transversal padrão de 0,4 a 0,6 m/s sobre a seção da célula. Em uma cabine de 40 ft, este é de longe o ponto mais comum de subespecificação: uma cabine com exaustão insuficiente deixa o overspray se depositar de volta sobre a película úmida, e nenhuma habilidade do pintor corrige isso. Esses valores são faixas de projeto: vazão de exaustão = seção efetiva da cabine (largura interna x altura para uma cabine de fluxo transversal) x velocidade frontal de 0,4-0,6 m/s, medida na cabine vazia na seção de trabalho, mais uma margem para o carregamento dos filtros; o valor final é fixado no layout da linha e verificado no comissionamento por medição de velocidade ao longo dessa seção.
Que tempo de ciclo é realista?
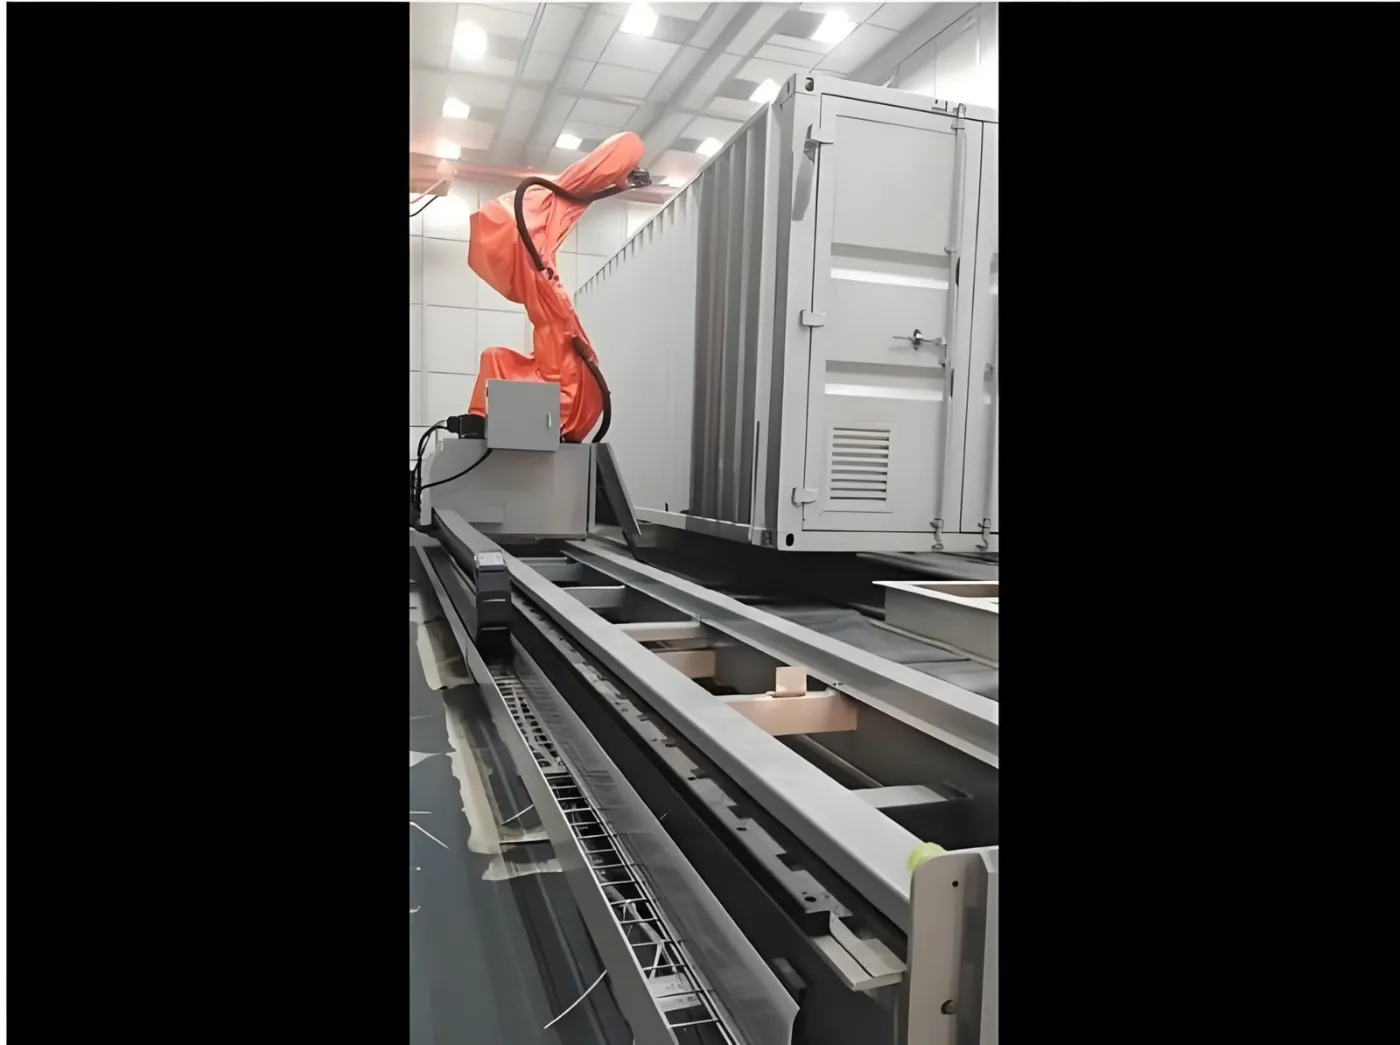
| Fase | Caixa de 20 pés | Caixa de 40 pés | Armário frigorífico |
|---|---|---|---|
| Jateamento até Sa2.5 | 2-4 h | 4-7 h | 1-3 h |
| Primer mais camada de reforço | 1,5-2,5 h | 2-4 h | 1-2 h |
| Intermediário | 1-2 h | 1,5-3 h | Nem sempre utilizado |
| Camada de acabamento | 1-2 h | 1,5-3 h | 1-2 h |
| Cura forçada entre demãos | 1-2 h cada | 1-2 h cada | 1-1,5 h cada |
| Tempo total decorrido | 8-14 h | 12-20 h | 6-11 h |
A cura forçada a 60 a 80 C comprime cada espera entre camadas em 50 a 70 por cento em relação à secagem ao ar. Num sistema de três camadas, essa é a diferença entre uma caixa por dia e duas, o que normalmente decide se a fábrica é viável.
Como os armários refrigerados são diferentes?
| Limite de temperatura | os painéis isolados não suportam as temperaturas que o aço nu tolera. A cura mantém-se a 60-80 C. |
|---|---|
| Manuseamento | os painéis são revestidos planos sobre estruturas, não suspensos, pelo que é necessário um sistema de transporte diferente. |
| Limpeza | o acabamento é uma superfície visível do produto, pelo que a filtragem da cabine e o ar de admissão são mais importantes do que numa caixa seca. |
| Mix de substratos | chapas de aço, perfis de alumínio e painéis pré-revestidos podem partilhar a linha, o que obriga a um pré-tratamento multimetálico sem crómio. |
| Histórico de entregas | 800+ linhas de pintura para 500+ clientes em 36 países (equipa de engenharia MUSI, acumulado desde 2011) |
| Serviços | Projeto, fabrico, instalação, comissionamento, formação de operadores e assistência pós-venda de uma só empresa |
Quanto custa uma fábrica de revestimento de contentores em 2026?
| Item | Preço indicativo (USD, ex-works) |
|---|---|
| Cabine de decapagem por jato para caixa de 40 pés com recuperação total | 150,000-400,000 |
| Cabine de pulverização e cura forçada, classe de 15 m | 110.000-320.000 cada |
| Recolha de poeiras da cabine de decapagem | 40,000-130,000 |
| Tratamento de COV para exaustão de solventes | 80,000-400,000 |
| Carris, carros de transferência, portas | 30,000-120,000 |
| Fábrica típica de duas cabines | 500,000-2,000,000 |
O tratamento de COV é o item mais frequentemente omitido de um primeiro orçamento. Sistemas de solvente de três camadas numa cabine de 15 m geram uma grande carga de solvente; veja a nossa comparação de Tratamento RTO, RCO, carvão ativado e rotor de zeólito antes de fixar o layout da fábrica.
O que falha nas linhas de revestimento de contêineres?
| Corrosão nos montantes de canto e nas soldas em 2-3 anos | revestimento em faixas omitido ou aplicado após o revestimento principal em vez de antes. |
|---|---|
| Bolhas sob o acabamento | primer rico em zinco sobre-revestido antes da liberação do solvente. Respeite o intervalo mínimo de reaplicação, não apenas o máximo. |
| Contaminação por sais após o jateamento | em locais costeiros, teste os sais na superfície após o preparo e lave e rejateie se estiver acima do limite especificado. |
| Inclusões de overspray | extração da cabine abaixo do projeto, ou filtros arrestadores operando além do seu limite de queda de pressão. |
| Espessura de película insuficiente no painel do teto | operadores alcançando em extensão total. Forneça plataformas em vez de depender do comprimento da lança. |
Trabalhar com a MUSI Technology numa fábrica de revestimento de contentores
A MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projeta e constrói linhas de acabamento chave na mão em sua fábrica em Changzhou, China, com 800+ linhas de pintura entregues a 500+ clientes em 36 países, desde cabines individuais até instalações completas de acabamento.
- Cada linha é concebida segundo uma especificação de desempenho escrita. O dimensionamento das células, a taxa de extração, o perfil de cura e a espessura do filme são declarados no contrato e demonstrados no ensaio de fábrica antes do envio.
- Uma única equipa de engenharia é responsável por toda a cadeia — decapagem, recuperação de meios, aplicação, cura forçada, recolha de poeiras e tratamento de COV — para que os compromissos entre eles sejam resolvidos na prancheta, e não no chão da sua fábrica.
- As configurações padrão são entregues em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos, e instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo. As partes estruturais têm garantia de até 60 meses.
Envie as dimensões das suas caixas, o número alvo de caixas por dia e a especificação de revestimento para obter um layout da fábrica: contacte a MUSI Technology. Ver também soluções de revestimento para contentores marítimos e armários refrigerados.
Perguntas frequentes
Que sistema de revestimento utilizam os contentores marítimos?
Um sistema marítimo de três demãos conforme a ISO 12944 C5: primer epóxi rico em zinco com 60-80 mícrons, intermediário epóxi de óxido de ferro micáceo com 100-150 mícrons e acabamento poliuretano com 60-80 mícrons, com um total de sistema especificado (NDFT) de 240-320 mícrons. Cada aresta, solda e coluna de canto recebe uma demão de reforço (stripe coat) à mão antes de cada demão principal, porque, do contrário, a espessura da película em uma aresta viva cai a uma fração do valor da superfície plana.
Quanto tempo demora a revestir um contentor marítimo?
O tempo total decorrido é tipicamente de 8-14 horas para uma caixa de 20 pés e de 12-20 horas para uma caixa de 40 pés, abrangendo decapagem, três camadas, revestimento com pincel e cura entre camadas. A cura forçada a 60-80 C comprime cada espera entre camadas em 50-70 por cento em comparação com a secagem ao ar, o que num sistema de três camadas é a diferença entre uma caixa por dia e duas.
Qual deve ser o tamanho de uma cabine de pintura para um contentor de 40 pés?
Aproximadamente 15 x 5 x 5 m internos, com 45.000-70.000 m3/h de extração para manter uma corrente transversal de 0,4-0,6 m/s sobre a secção transversal da célula. Subdimensionar a extração numa cabine deste tamanho é o erro de conceção mais comum: o excesso de pulverização assenta de volta no filme húmido e nenhuma perícia do pintor o corrige.
Como é que uma linha de armários frigoríficos é diferente de uma linha de contentores secos?
Os painéis isolados não suportam as temperaturas que o aço nu tolera, pelo que a cura se mantém a 60-80 C. Os painéis são revestidos planos sobre estruturas em vez de suspensos, necessitando de um sistema transportador diferente. O controlo de limpeza é mais rigoroso porque o acabamento é uma superfície visível do produto, e uma mistura de chapas de aço, extrusões de alumínio e painéis pré-revestidos obriga a um pré-tratamento multimetálico sem crómio.
Porque é que os contentores corroem primeiro nos postes de canto?
Porque o revestimento em faixa foi omitido, ou aplicado depois da camada principal em vez de antes. A aplicação eletrostática e sem ar deixam ambos os bordos vivos e os cordões de soldadura com muito menos película do que os painéis planos. O revestimento manual em faixa de cada bordo antes de cada camada principal é o controlo padrão, e tem de ser verificado em vez de assumido.
Quanto custa uma fábrica de revestimento de contentores?
As gamas indicativas ex-works para 2026 são de 150 000-400 000 USD para uma câmara de jateamento de 40 pés com recuperação total de abrasivo, 110 000-320 000 USD por cabine de pulverização e cura forçada de classe 15 m, 40 000-130 000 USD para recolha de poeiras da câmara de jateamento e 80 000-400 000 USD para tratamento de COV. Uma fábrica típica com duas cabines situa-se entre 500 000 e 2 000 000 USD.
Sobre os números neste guia. As faixas de preço são estimativas ex-works da China compiladas em setembro de 2026 a partir de cotações de projetos da MUSI Technology e são fornecidas apenas para orçamento; um preço firme depende do envelope da peça, da produtividade e dos requisitos de conformidade locais. Os números de desempenho são valores típicos para equipamentos corretamente especificados e corretamente operados, não garantias. Última revisão: 10 de setembro de 2026.
Envie-nos o tamanho da peça, a produção e o tipo de pintura — nossos engenheiros respondem em até 24 horas, e o layout e o orçamento vêm assim que os dados das suas peças estiverem completos. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.