Linia do powlekania kontenerów morskich: specyfikacja morska, przepustowość i układ zakładu (2026)
Szybka odpowiedź: Linia do malowania kontenerów morskich musi spełniać normę ISO 12944 C5-M — zazwyczaj podkład epoksydowy bogaty w cynk, warstwa pośrednia epoksydowa MIO i nawierzchniowa poliuretanowa o łącznej grubości od 240 do 320 mikronów — przy jednoczesnym malowaniu od jednego do czterech kontenerów dziennie. Oznacza to obróbkę strumieniowo-ścierną w komorze lub za pomocą rolek do stopnia Sa2.5, kabiny klasy 15 m przy przepływie 45 000 do 70 000 m3/h oraz wymuszone utwardzanie zamiast suszenia na powietrzu. Koszt zakładu wynosi od 500 000 do 2 000 000 USD.
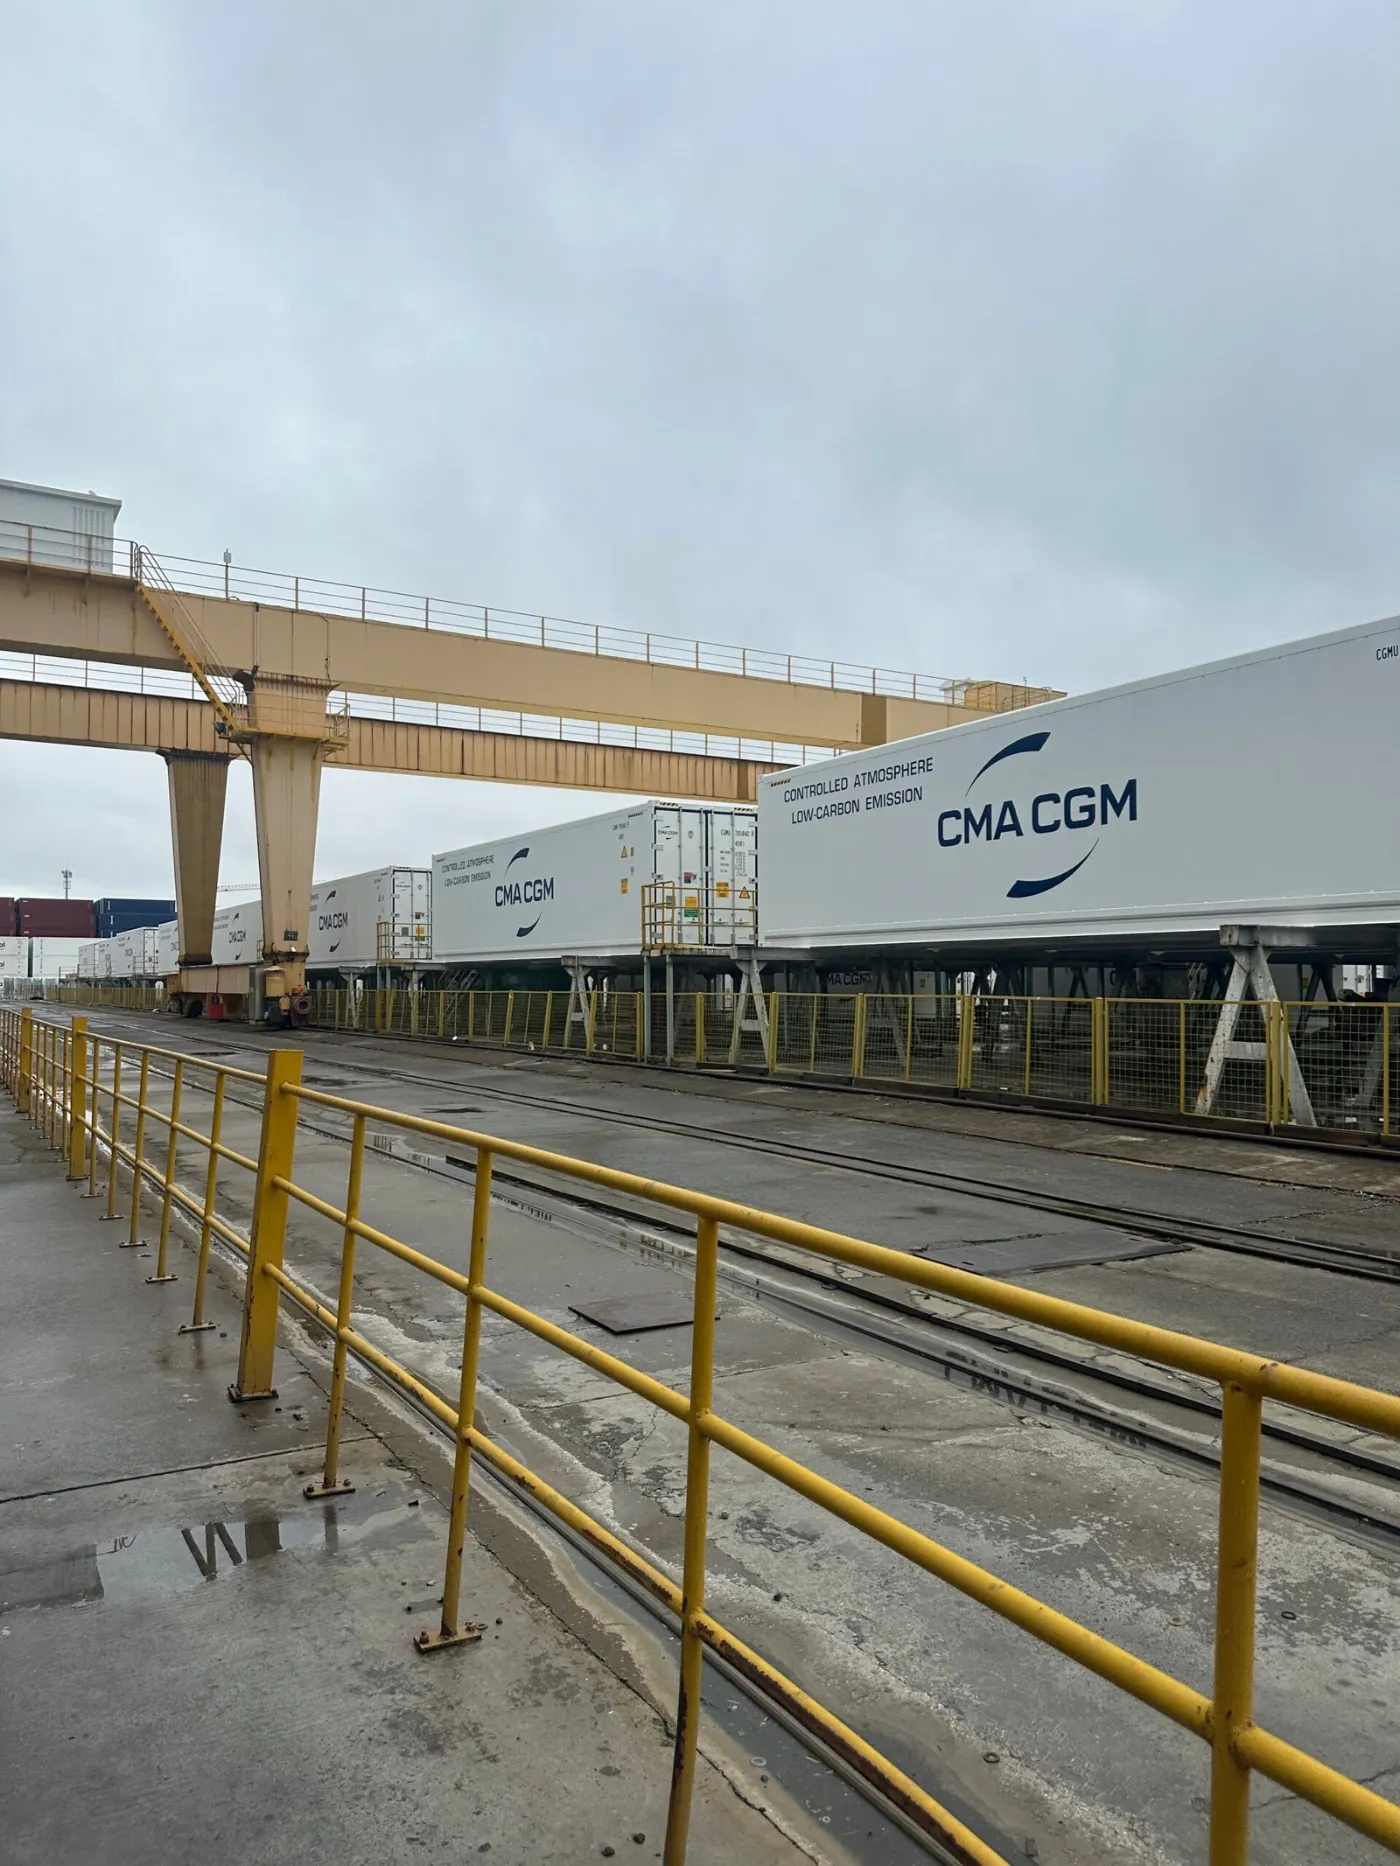
Dlaczego powłoka kontenera to inny problem niż ogólne konstrukcje stalowe
Dwa ograniczenia kolidują ze sobą. Wymaganie dotyczące korozji jest najsurowsze w typowej praktyce przemysłowej, ponieważ skrzynia spędza całe życie w mgle solnej i oczekuje się, że przetrwa 15 lat bez pełnego przemalowania. Jednocześnie jest to praca produkcyjna, a nie projektowa: zakład, który potrzebuje tygodnia na kontener, nie ma modelu biznesowego.
Wszystko w projekcie linii wynika z jednoczesnego rozwiązania tych dwóch kwestii — dlatego rośliny w pojemnikach wyglądają jak warsztaty oparte na komórkach, a nie linie przenośnikowe, i dlatego wymuszone utwardzanie nie jest opcjonalne.
Jaką sekwencję powłok potrzebuje kontener?
| Płaszcz | Produkt | Folia sucha | Cel |
|---|---|---|---|
| Przygotowanie | Obróbka strumieniowo-ścierna do Sa2.5 | Profil 40-75 mikronów | Kotwa mechaniczna, usuwanie kamienia |
| Podkład | Epoksyd bogaty w cynk | 60-80 mikronów | Ochrona katodowa |
| Średniozaawansowany | Epoksydowy tlenek żelaza micaceous | 100-150 mikronów | Bariera, długość drogi wilgoci |
| Warstwa nawierzchniowa | Poliuretan | 60-80 mikronów | UV, kolor, ścieranie |
| Całkowity | – | 240–320 mikronów | ISO 12944 C5-M |
Ręczne nakładanie powłoki ochronnej na każdą krawędź, spoinę i słupek narożny przed każdą warstwą główną jest standardową praktyką, a nie opcjonalnym dodatkiem. Grubość powłoki na ostrej krawędzi spada do ułamka wartości na płaskiej powierzchni i właśnie tam zaczyna się korozja.
Jak dobiera się wielkość komór do obróbki strumieniowo-ściernej i malowania?
| Komórka | Wymiary wewnętrzne (kontener 40 ft) | Przepływ powietrza | Notatki |
|---|---|---|---|
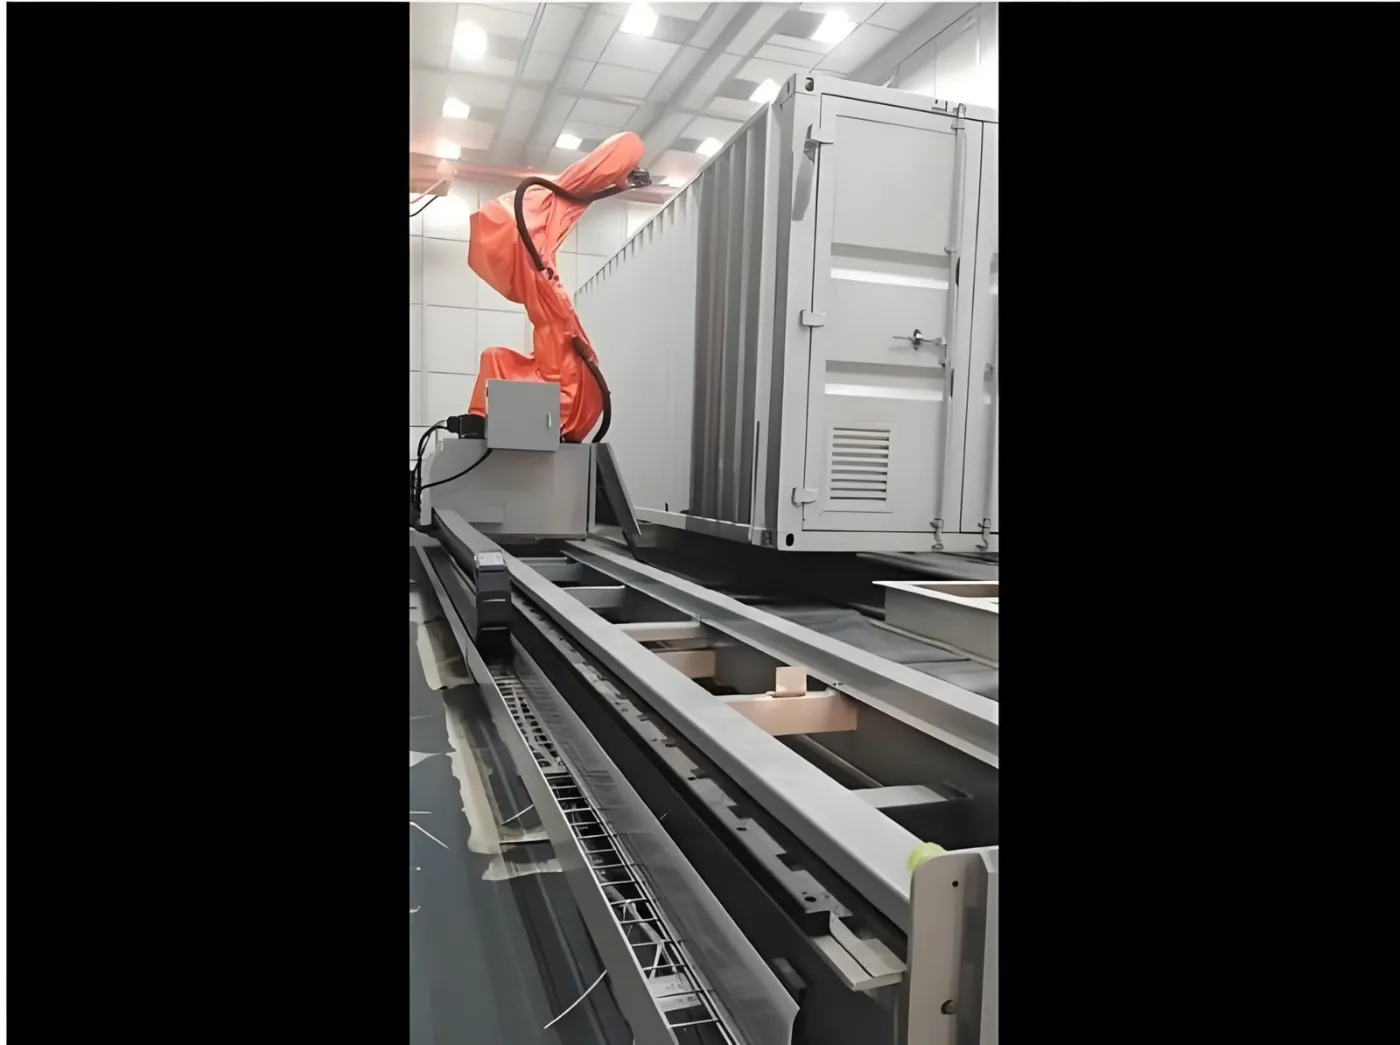
| Komora do obróbki strumieniowo-ściernej | 15 x 4,5 x 4,5 m | 45 000–70 000 m3/h | Pełne odzyskiwanie danych z nośnika na poziomie piętra |
| Kabina lakiernicza | 15 x 5 x 5 m | 45 000–70 000 m3/h | Kontrola wilgotności dla wysokocynkowych |
| Kabinę lakierniczą | 15 x 5 x 5 m | 45 000–70 000 m3/h | Wyższa klasa czystości |
| Strefa przymusowego leczenia | Tak samo jak stoisko | Rekrążenie | 60-80 C |
Przepływ powietrza w komorze odbywa się zgodnie ze standardowym przepływem poprzecznym od 0,4 do 0,6 m/s przez przekrój komory. W komorze o długości 40 stóp jest to najczęstsze miejsce, w którym specyfikacja bywa zaniżona: komora o zbyt małym odciągu pozwala mgle lakierniczej osiadać z powrotem na mokrej powłoce i żadne umiejętności lakiernika tego nie naprawią.
Jaki czas cyklu jest realistyczny?
| Etap | Kontener 20 stóp | Kontener 40 stóp | Szafka chłodnicza |
|---|---|---|---|
| Obróbka strumieniowo-ścierna do Sa2.5 | 2-4 godz. | 4-7 godz. | 1-3 godz. |
| Podkład plus warstwa pasowa | 1,5-2,5 godz. | 2-4 godz. | 1-2 godz. |
| Średniozaawansowany | 1-2 godz. | 1,5–3 godz. | Nie zawsze używane |
| Warstwa nawierzchniowa | 1-2 godz. | 1,5–3 godz. | 1-2 godz. |
| Wymuszona kuracja między warstwami | 1-2 godz. każda | 1-2 godz. każda | 1-1,5 godz. każda |
| Całkowity upływ | 8-14 godz. | 12-20 godz. | 6-11 godz. |
Wymuszone utwardzanie w temperaturze od 60 do 80°C skraca każdy czas oczekiwania między warstwami o 50 do 70 procent w porównaniu z suszeniem na powietrzu. W systemie trzech warstw to różnica między jednym pudełkiem dziennie a dwoma, co zwykle decyduje o tym, czy zakład jest opłacalny.
Czym różnią się szafy chłodnicze?
| Limit temperatury | Płyty izolowane nie wytrzymują temperatur, które toleruje goła stal. Utwardzanie przebiega w temperaturze 60-80 C. |
|---|---|
| Obsługa | Panele są powlekane na płasko na ramach, a nie zawieszane, dlatego potrzebny jest inny system nośników. |
| Czystość | Wykończenie jest widoczną powierzchnią produktu, dlatego filtracja w kabinie i powietrze zasysane mają większe znaczenie niż w przypadku suszarki komorowej. |
| Mieszanka podłoży | Stalowe okładziny, profile aluminiowe i panele wstępnie powlekane mogą korzystać z tej samej linii, co wymusza bezchromowe przygotowanie wielometalowe. |
Ile kosztuje zakład powłok kontenerowych w 2026 roku?
| Pozycja | Cena orientacyjna (USD, ex-works) |
|---|---|
| Komora do obróbki strumieniowo-ściernej dla kontenera 40-stopowego z pełnym odzyskiem | 150,000-400,000 |
| Kabina natryskowa i wymuszonego utwardzania, klasa 15 m | 110 000–320 000 za sztukę |
| Odpylanie komory do obróbki strumieniowo-ściernej | 40,000-130,000 |
| Oczyszczanie LZO z gazów odlotowych zawierających rozpuszczalniki | 80,000-400,000 |
| Szyny, wózki transferowe, drzwi | 30,000-120,000 |
| Typowa instalacja z dwoma kabinami | 500,000-2,000,000 |
Obróbka LZO to pozycja najczęściej pomijana w pierwszym budżecie. Trójwarstwowe systemy rozpuszczalnikowe na kabinie 15 m generują duże obciążenie rozpuszczalnikiem; zobacz nasze porównanie RTO, RCO, węgiel aktywny i obrotowy wirnik zeolitowy przed ustaleniem układu zakładu.
Co zawodzi na liniach do powlekania kontenerów?
| Korozja przy słupkach narożnych i spoinach w ciągu 2-3 lat | Powłoka stripe została pominięta lub nałożona po powłoce głównej zamiast przed nią. |
|---|---|
| Pęcherze pod powłoką nawierzchniową | Podkład bogaty w cynk powlekany przed uwolnieniem rozpuszczalnika. Należy przestrzegać minimalnego odstępu między warstwami, nie tylko maksymalnego. |
| Zasolenie po obróbce strumieniowej | Na stanowiskach nadmorskich należy po przygotowaniu powierzchni zbadać sole na powierzchni, a jeśli ich poziom przekracza określony limit, powierzchnię należy umyć i ponownie poddać obróbce strumieniowo-ściernej. |
| Wtrącenia z overspray | Wydobycie z kabiny poniżej projektu lub filtry zatrzymujące przepływają poza ich limitem spadku ciśnienia. |
| Niedobór grubości powłoki na panelu dachowym | operatorzy sięgający przy pełnym wysunięciu. Zapewnić podesty zamiast polegać na długości lanc. |
Praca z MUSI Technology przy zakładzie powłokowym do kontenerów
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) projektuje i buduje kompletne linie lakiernicze w swoim zakładzie w Changzhou w Chinach, założonym w 2021 roku, z ponad 800 dostarczonymi liniami lakierniczymi dla ponad 500 klientów w 36 krajach, od pojedynczych kabin po kompletne zakłady lakiernicze.
- Każda linia jest zaprojektowana zgodnie z pisemną specyfikacją wydajności. Rozmiar ogniwa, szybkość ekstrakcji, profil utwardzania i grubość powłoki są określone w umowie i demonstrowane podczas próbnego rozruchu w fabryce przed wysyłką.
- Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę strumieniowo-ścierną, odzyskiwanie medium, aplikację, wymuszone utwardzanie, odpylanie i uzdatnianie LZO — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na hali produkcyjnej.
- Standardowe konfiguracje są dostarczane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną na kluczowe komponenty, a instalacja na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie.
Prześlij wymiary swoich pudeł, docelową liczbę pudeł na dzień oraz specyfikację powłoki dla układu zakładu: kontakt MUSI Technology. Zobacz także Rozwiązania powłokowe dla kontenerów transportowych i szaf chłodniczych.
Najczęściej zadawane pytania
Jakiego systemu powłokowego używają kontenery transportowe?
Trójwarstwowy system morski zgodny z ISO 12944 C5-M: podkład epoksydowy bogaty w cynk o grubości 60-80 mikronów, warstwa pośrednia z epoksydu z tlenkiem żelaza micaceous o grubości 100-150 mikronów oraz nawierzchniowa powłoka poliuretanowa o grubości 60-80 mikronów, co daje łącznie 240-320 mikronów. Każda krawędź, spoina i narożnik są malowane pędzlem ręcznie przed każdą główną warstwą, ponieważ grubość powłoki na ostrej krawędzi spada w przeciwnym razie do ułamka wartości na płaskiej powierzchni.
Ile czasu zajmuje powleczenie jednego kontenera transportowego?
Całkowity czas realizacji wynosi zazwyczaj 8-14 godzin dla kontenera 20 ft i 12-20 godzin dla kontenera 40 ft, obejmując obróbkę strumieniowo-ścierną, trzy warstwy, malowanie pasmowe i utwardzanie między warstwami. Wymuszone utwardzanie w temperaturze 60-80 C skraca każde oczekiwanie między warstwami o 50-70 procent w porównaniu z suszeniem powietrznym, co w systemie trzech warstw stanowi różnicę między jednym kontenerem dziennie a dwoma.
Jak duża musi być kabina lakiernicza w kontenerze 40-stopowym?
Wewnętrzne wymiary około 15 x 5 x 5 m, z wyciągiem 45 000–70 000 m3/h, aby utrzymać przepływ poprzeczny 0,4–0,6 m/s przez przekrój komory. Zbyt niskie określenie wydajności wyciągu w kabinie tej wielkości to najczęstszy błąd projektowy: nadmiar natrysku osiada z powrotem na mokrej powłoce i żadne umiejętności lakiernika tego nie naprawią.
Czym różni się linia do produkcji szaf chłodniczych od linii do produkcji kontenerów suchych?
Panele izolowane nie wytrzymują temperatur, które toleruje goła stal, dlatego utwardzanie przebiega w temperaturze 60-80 C. Panele są powlekane na płasko na ramach, a nie zawieszane, co wymaga innego systemu nośnego. Kontrola czystości jest ostrzejsza, ponieważ powłoka jest widoczną powierzchnią produktu, a mieszanka stalowych okładzin, profili aluminiowych i paneli wstępnie powlekanych wymusza bezchromowe przygotowanie wielometalowe.
Dlaczego kontenery korodują najpierw w narożnych słupkach?
Ponieważ pominięto malowanie pasmowe lub zastosowano je po malowaniu głównym zamiast przed nim. Zarówno natrysk elektrostatyczny, jak i bezpowietrzny pozostawiają ostre krawędzie i korony spoin z znacznie cieńszą powłoką niż płaskie panele. Ręczne malowanie pasmowe każdej krawędzi przed każdą warstwą główną jest standardową metodą kontroli i musi być weryfikowane, a nie zakładane.
Ile kosztuje zakład powłok kontenerowych?
Indykatywne przedziały cen ex-works na 2026 rok wynoszą 150 000–400 000 USD dla komory piaskowej o długości 40 stóp z pełnym odzyskiem ścierniwa, 110 000–320 000 USD za kabinę natryskową i wymuszonego utwardzania klasy 15 m, 40 000–130 000 USD za odpylanie komory piaskowej oraz 80 000–400 000 USD za oczyszczanie LZO. Typowy zakład z dwiema kabinami mieści się w przedziale od 500 000 do 2 000 000 USD.
O liczbach w tym przewodniku. Zakresy cenowe są szacunkami ex-works Chiny zestawionymi we wrześniu 2026 r. na podstawie ofert projektowych MUSI Technology i podano je wyłącznie do celów budżetowych; wiążąca cena zależy od obrysu części, przepustowości i lokalnych wymagań zgodności. Wartości wydajności są typowymi wartościami dla prawidłowo określonego i prawidłowo obsługiwanego sprzętu, a nie gwarancjami. Ostatnia weryfikacja: 10 września 2026 r.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.