Oczyszczanie LZO dla linii malowania natryskowego: RTO vs RCO vs węgiel aktywny vs rotor zeolitowy (2026)
Szybka odpowiedź: Dla większości zakładów zajmujących się powłokami regeneracyjny utleniacz termiczny (RTO) jest standardowym wyborem dla strumieni wywiewnych o dużym przepływie, niszcząc LZO z wydajnością ≥98%. Regeneracyjny utleniacz katalityczny (RCO) pasuje do zakładów chcących zmniejszyć zużycie energii, utleniając LZO w temperaturze 250–400°C zamiast wyższej temperatury spalania w RTO. Adsorpcja na węglu aktywnym pasuje do przerywanych lub mniejszych strumieni wywiewnych. Koncentrator z wirującym złożem zeolitu jest często najbardziej opłacalną opcją dla strumieni wywiewnych o dużym przepływie i niskim stężeniu, zatężając LZO 10–15x przed przesłaniem ich do RTO w celu spalenia. Ten przewodnik porównuje wszystkie cztery rozwiązania, abyś mógł dopasować technologię do profilu swoich strumieni wywiewnych i budżetu.
Dlaczego linia do powlekania wymaga oczyszczania LZO?
Natryskiwanie powłok, zwłaszcza malowanie natryskowe cieczami na bazie rozpuszczalników, uwalnia lotne związki organiczne (LZO), które muszą być wychwycone i zniszczone przed uwolnieniem gazów odlotowych, zarówno w celu spełnienia norm emisji do powietrza, jak i ochrony zdrowia pracowników. W miarę zaostrzania się globalnych norm emisji, oczyszczanie LZO przeszło z opcjonalnego na obowiązkowe dla większości zakładów powłokowych, a wybrana technologia wpływa zarówno na ryzyko niezgodności, jak i długoterminowe koszty operacyjne.
RTO vs RCO vs węgiel aktywny vs rotor zeolitowy: porównanie obok siebie
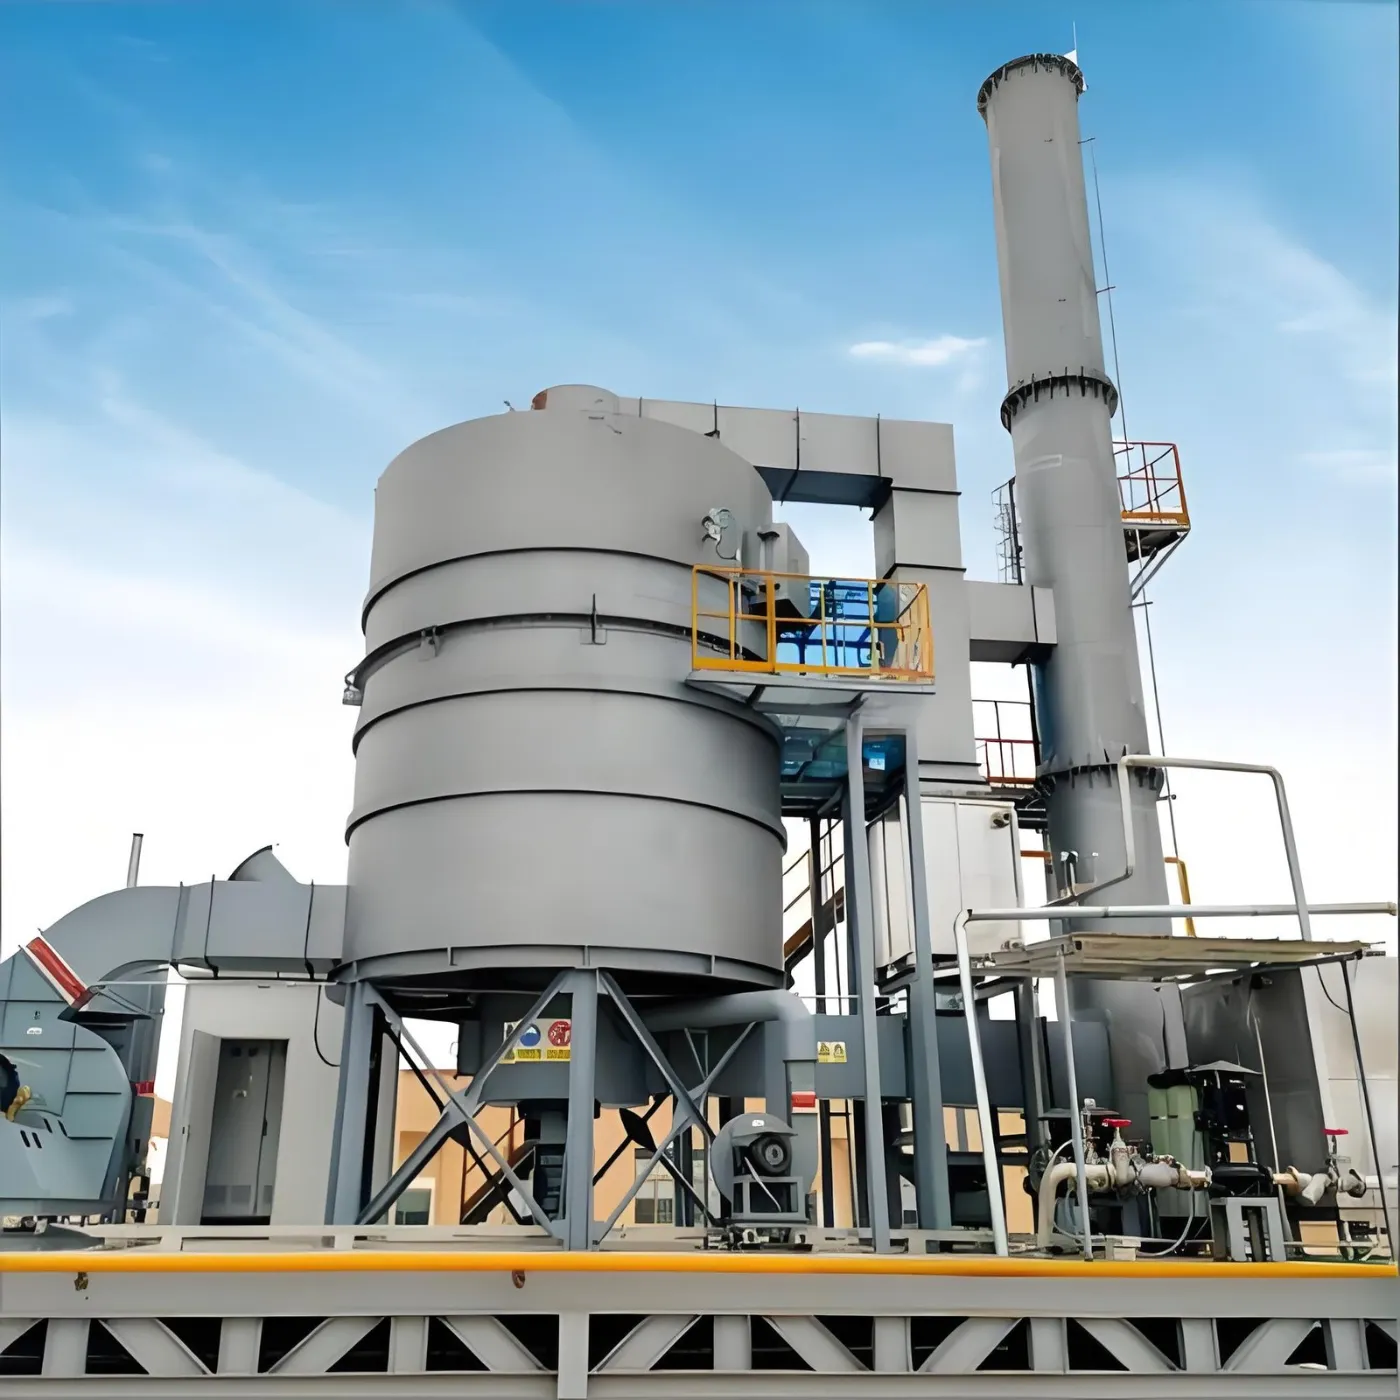
| Technologia | Jak to działa | Najlepsze dla | Typowa wydajność |
|---|---|---|---|
| Regeneracyjny utleniacz termiczny (RTO) | Ceramiczny regeneracyjny wymiennik ciepła odzyskuje ciepło spalin; LZO spalane w wysokiej temperaturze | Wysokoprzepływowy, niskostężeniowy wywiew | ≥98% skuteczności niszczenia LZO |
| Regeneracyjny utleniacz katalityczny (RCO) | Katalizator z metali szlachetnych utlenia LZO do CO₂ i H₂O | Obiekty chcące niższego zużycia energii niż RTO | Działa w temperaturze 250–400°C, znacznie poniżej temperatur RTO |
| Adsorpcja na węglu aktywnym | Węgiel aktywny o strukturze plastra miodu adsorbuje LZO, następnie desorpcja gorącym powietrzem + spalanie katalityczne regeneruje węgiel | Wysokoprzepływowy, niskostężeniowy, przerywany wywiew | Skuteczny w przypadku pracy zmiennej lub przerywanej |
| Rotacyjny koncentrator zeolitowy | Hydrofobowy rotor z sit molekularnych zeolitu zatęża LZO przed spalaniem (zwykle w RTO) | Wysokoprzepływowy, niskostężeniowy strumień odlotowy, w którym zastosowanie pełnowymiarowego RTO dla całego powietrza byłoby kosztowne | Zagęszcza LZO 10–15x, następnie spalane |
Jaką technologię oczyszczania LZO powinieneś wybrać?
- Wybierz RTO jeśli masz wysoki, stosunkowo stały przepływ spalin i chcesz uzyskać najwyższą skuteczność niszczenia z odzyskiem ciepła w celu zrekompensowania kosztów paliwa.
- Wybierz RCO Jeśli koszt energii jest priorytetem, a stężenie LZO i przepływ odpowiadają utlenianiu katalitycznemu w niższej temperaturze niż RTO.
- Wybierz węgiel aktywny jeśli twój wywiew jest przerywany lub ma niższy przepływ, gdzie eksploatacja ciągłego systemu termicznego byłaby nieefektywna.
- Wybierz koncentrator z wirnikiem zeolitowym (w połączeniu z RTO) jeśli całkowita objętość spalin jest bardzo duża, ale stężenie LZO niskie — wstępne zatężanie zmniejsza rozmiar i koszt paliwa downstreamowego utleniacza, co czyni go obecnie jednym z najbardziej opłacalnych rozwiązań dla dużych zakładów lakierniczych.
Jak obróbka VOC wpisuje się w kompletną linię powłokową?
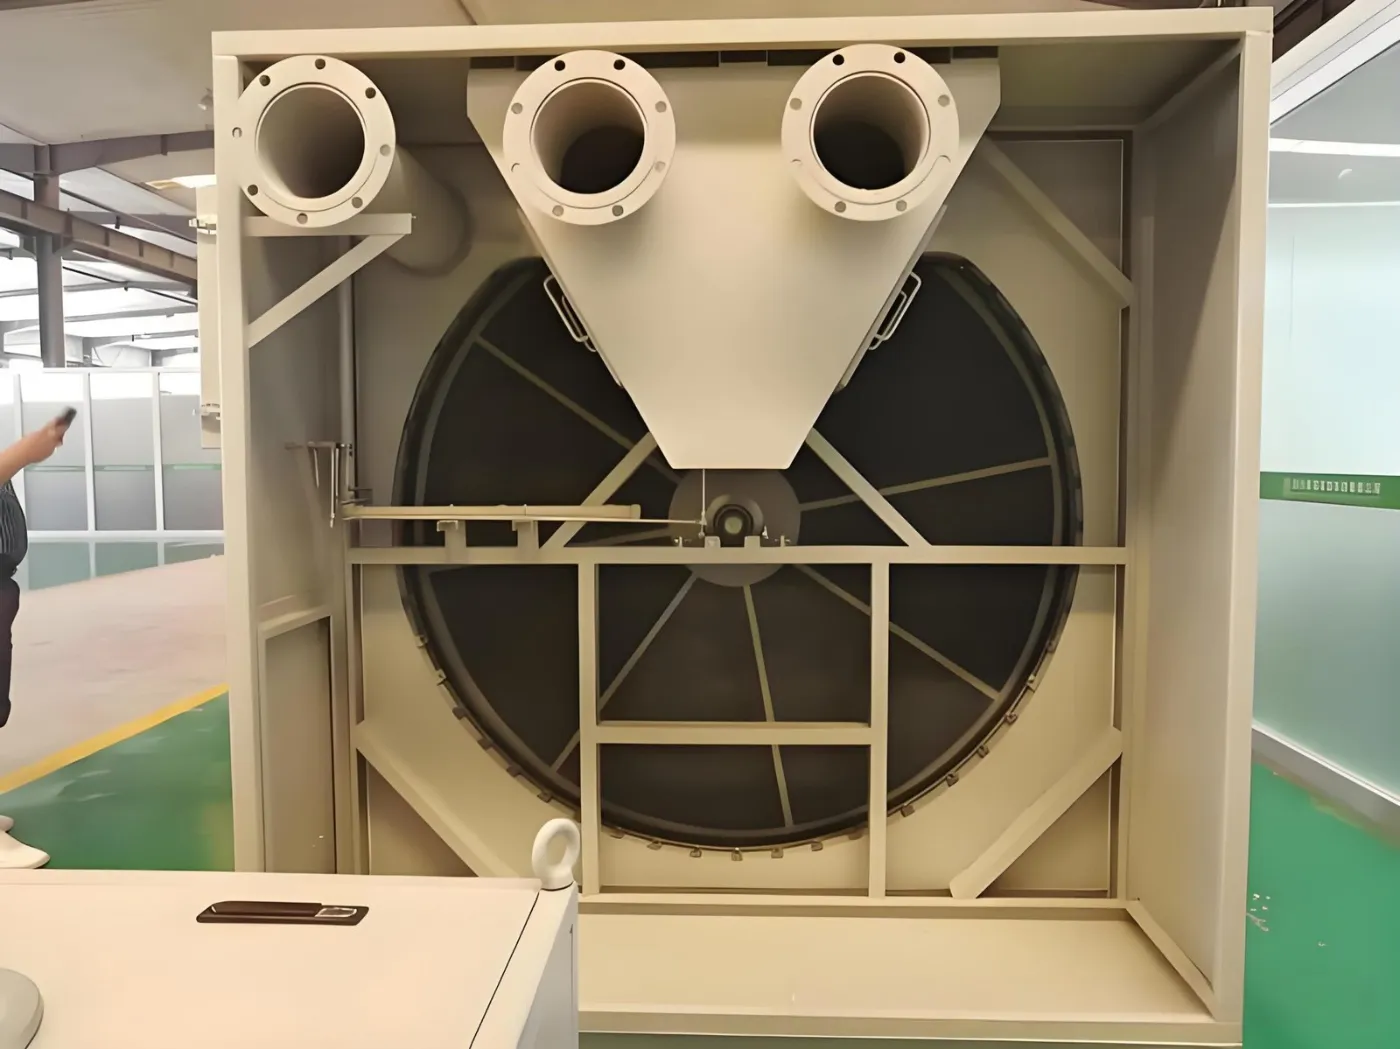
Oczyszczanie LZO jest zazwyczaj ostatnim etapem kompletnego systemu ochrony środowiska: zbiór spalin w kabinie lakierniczej lub piecu, przewody do jednostki oczyszczającej, zatężanie (jeśli stosuje się rotor zeolityczny), a na końcu utlenianie (RTO/RCO) lub adsorpcja (węgiel aktywny) przed emisją zgodną z przepisami. Zakłady korzystające z kabin lakierniczych wodnych lub z kurtyną wodną potrzebują również oczyszczania ścieków lakierniczych — zazwyczaj demulgacji, flokulacji, flotacji i oczyszczania biologicznego — aby ponownie wykorzystać lub bezpiecznie odprowadzić wodę technologiczną równolegle z systemem oczyszczania powietrza.
Dlaczego warto zaopatrzyć się w urządzenia do uzdatniania LZO od MUSI Technology?
Dywizja Środowiskowa MUSI Technology, założona w 2022 roku, dostarczyła rozwiązania do oczyszczania LZO i ścieków dla ponad 50 zakładów lakierniczych, a wszystkie projekty przeszły lokalną ocenę zgodności środowiskowej. Jako Changzhou MUSI Environmental Technology Co., Ltd. — nazwa odzwierciedlająca zaangażowanie firmy w ochronę środowiska, a nie tylko jej profil działalności — MUSI dostarcza systemy RTO, RCO, węgla aktywnego i rotorów zeolitowych wraz z oczyszczaniem ścieków lakierniczych, zintegrowane z jej liniami do malowania natryskowego, proszkowego i ciekłego, dzięki czemu oczyszczanie spalin i ścieków jest odpowiednio dobrane do rzeczywistego procesu lakierowania od pierwszego dnia, a nie dostosowywane później. Kluczowe komponenty pochodzą od Siemens, ABB i SEW, objęte 12-miesięczną gwarancją na całe urządzenie i 36-miesięczną gwarancją na krytyczne komponenty.
Najczęściej zadawane pytania
Jaka jest skuteczność niszczenia LZO w RTO?
Dobrze zaprojektowany 2- lub 3-komorowy RTO z ceramiczną regeneracyjną wymianą ciepła zazwyczaj osiąga ≥98% skuteczności niszczenia VOC, co czyni go technologią referencyjną dla spalin o dużym przepływie.
Czy eksploatacja RCO jest tańsza niż RTO?
RCO na ogół zużywa mniej energii niż RTO, ponieważ utlenianie katalityczne zachodzi w temperaturze 250–400°C, znacznie niższej niż temperatury wymagane do spalania w RTO, co może zmniejszyć zużycie paliwa w przypadku odpowiednich strumieni gazów odlotowych.
Do czego służy koncentrator z wirnikiem zeolitowym?
Rotor zeolitowy zatęża LZO ze strumienia wywiewanego o dużym przepływie i niskim stężeniu 10–15x przy użyciu hydrofobowego rotora z sitem molekularnym, a następnie przesyła zatężony strumień o mniejszym przepływie do RTO w celu spalenia — zmniejszając rozmiar i koszty eksploatacji potrzebnego utleniacza.
Kiedy powinienem użyć węgla aktywnego zamiast utleniania termicznego?
Adsorpcja na węglu aktywnym nadaje się do strumieni o dużym przepływie, niskim stężeniu i przerywanym charakterze, gdzie eksploatacja ciągłego utleniacza termicznego byłaby stratą energii; węgiel regeneruje się poprzez desorpcję gorącym powietrzem i spalanie katalityczne.
Czy potrzebuję oczyszczania ścieków wraz z oczyszczaniem VOC/powietrza?
Jeśli używasz kabin natryskowych z kurtyną wodną lub farb wodnych, tak — ścieki zawierające farbę wymagają uzdatniania (demulsyfikacja, flokulacja, flotacja, proces biologiczny) oddzielnie od uzdatniania powietrza/LZO, w celu ponownego wykorzystania lub zgodnego z przepisami zrzutu.
Potrzebujesz dobrać rozwiązanie do oczyszczania LZO dla swojej linii lakierniczej? Prześlij firmie MUSI Technology natężenie przepływu gazów odlotowych i stężenie LZO, a nasi inżynierowie w ciągu 24 godzin zaproponują odpowiednią technologię i konfigurację.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Robotyka malarska vs. reciprocator: ROI
Sześcioosiowy robot lakierniczy kosztuje 3-6 razy więcej niż reciprocator, ale zwiększa wydajność przenoszenia do 70-90% i obsługuje mieszane modele. - Linia do powlekania części samochodowych: specyfikacja i przepustowość
Linie do powłok lakierniczych w przemyśle motoryzacyjnym muszą utrzymywać grubość powłoki w zakresie plus lub minus 10 mikronów, przechodzić test w mgle solnej przez 500–1000 godzin i spełniać standardy wyglądu OEM. - Linia do malowania proszkowego: rodzaje, specyfikacje i koszty (2026)
Linia do malowania proszkowego wstępnie obrabia, maluje i utwardza części metalowe na przenośniku. Pełny przewodnik po typach linii, kluczowych specyfikacjach i zakresach cenowych na 2026 rok. - Piec do utwardzania proszkowego: gazowy vs elektryczny vs podczerwony
Piec do utwardzania proszkowego utrzymuje elementy w temperaturze 180-200°C przez 10-20 minut. Porównanie pieców gazowych, elektrycznych i na podczerwień pod względem kosztu energii na element, czasu nagrzewania. - Porównanie typów przenośników linii powłokowych (2026)
Porównanie przenośników podwieszanych, taśmowych podłogowych, typu power-and-free oraz odwróconych pod względem masy części, przepustowości, buforowania, zajmowanej powierzchni i kosztu za metr w 2026 roku.