Linea di verniciatura per container marittimi: specifiche marine, produttività e layout dell'impianto (2026)
Risposta rapida: Una linea di verniciatura per container marittimi deve raggiungere ISO 12944 C5-M — tipicamente primer epossidico ricco di zinco, intermedio epossidico MIO e topcoat poliuretanico per un totale di 240-320 micron — processando da uno a quattro container al giorno. Ciò significa sabbiatura in cabina o con rulli fino a Sa2.5, cabine di classe 15 m a 45.000-70.000 m3/h e polimerizzazione forzata anziché essiccazione all'aria. Il costo dell'impianto varia da 500.000 a 2.000.000 USD.
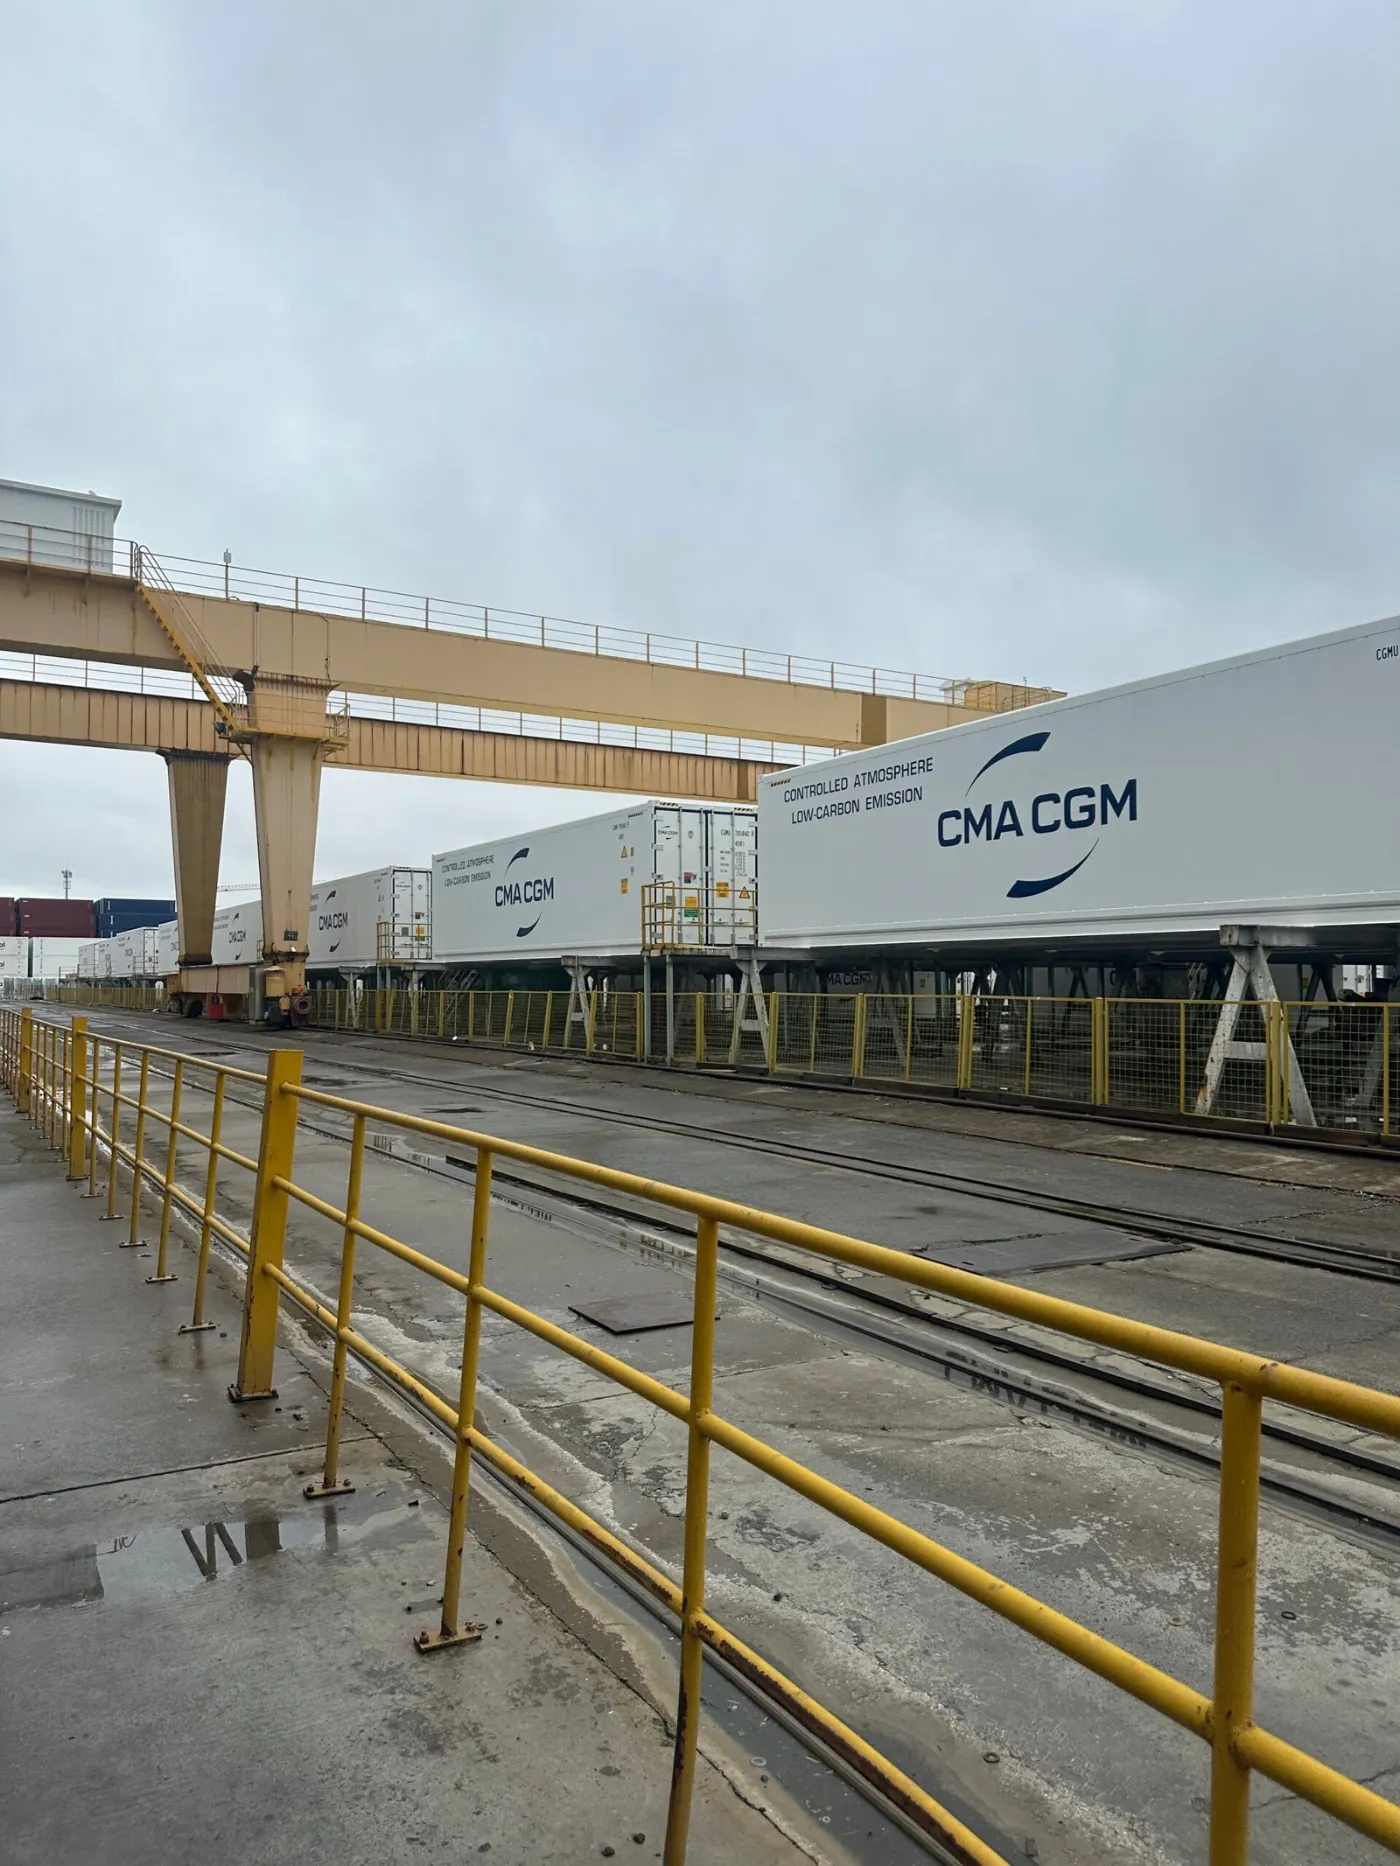
Perché la verniciatura dei container è un problema diverso dalle carpenterie metalliche generiche
Due vincoli si scontrano. Il requisito di corrosione è il più severo nella pratica industriale comune, perché un container trascorre la sua vita nella nebbia salina e ci si aspetta che sopravviva 15 anni senza una riverniciatura completa. Allo stesso tempo il lavoro è produzione, non progetto: un impianto che impiega una settimana per container non ha un modello di business.
Tutto nella progettazione della linea deriva dal risolvere entrambi contemporaneamente — ecco perché gli impianti per container assomigliano a officine a celle piuttosto che a linee a nastro trasportatore, e perché la polimerizzazione forzata non è opzionale.
Quale sequenza di rivestimento richiede un container?
| Strato | Prodotto | Film secco | Scopo |
|---|---|---|---|
| Preparazione | Sabbiatura a Sa2.5 | Profilo di 40-75 micron | Ancoraggio meccanico, rimozione della calamina |
| Primer | Epossidico ricco di zinco | 60-80 micron | Protezione catodica |
| Intermedio | Ossido di ferro micaceo epossidico | 100-150 micron | Barriera, lunghezza del percorso di umidità |
| Strato di finitura | Poliuretano | 60-80 micron | UV, colore, abrasione |
| Totale | – | 240-320 microni | ISO 12944 C5-M |
La strizzatura di ogni bordo, saldatura e montante d'angolo a mano prima di ogni mano principale è prassi standard, non un extra opzionale. Lo spessore del film su un bordo affilato scende a una frazione del valore della superficie piana, ed è esattamente lì che inizia la corrosione.
Come si dimensionano le celle di sabbiatura e verniciatura?
| Cella | Dimensioni interne (box da 40 ft) | Flusso d'aria | Note |
|---|---|---|---|
| Camera di sabbiatura | 15 x 4,5 x 4,5 m | 45.000-70.000 m3/h | Recupero del materiale su tutto il pavimento |
| Cabina di primer | 15 x 5 x 5 m | 45.000-70.000 m3/h | Controllo dell'umidità per lo zinc-rich |
| Cabina di verniciatura trasparente | 15 x 5 x 5 m | 45.000-70.000 m3/h | Classe di pulizia superiore |
| Zona di polimerizzazione forzata | Come la cabina | Ricircolo | 60-80 C |
Il flusso d'aria segue lo standard 0,4-0,6 m/s in corrente trasversale sulla sezione della cella. Su una cabina da 40 ft questo è il punto più comune in cui si sottodimensiona: una cabina con aspirazione insufficiente lascia che l'overspray si depositi sul film umido, e nessuna abilità del verniciatore può rimediare.
Quale tempo di ciclo è realistico?
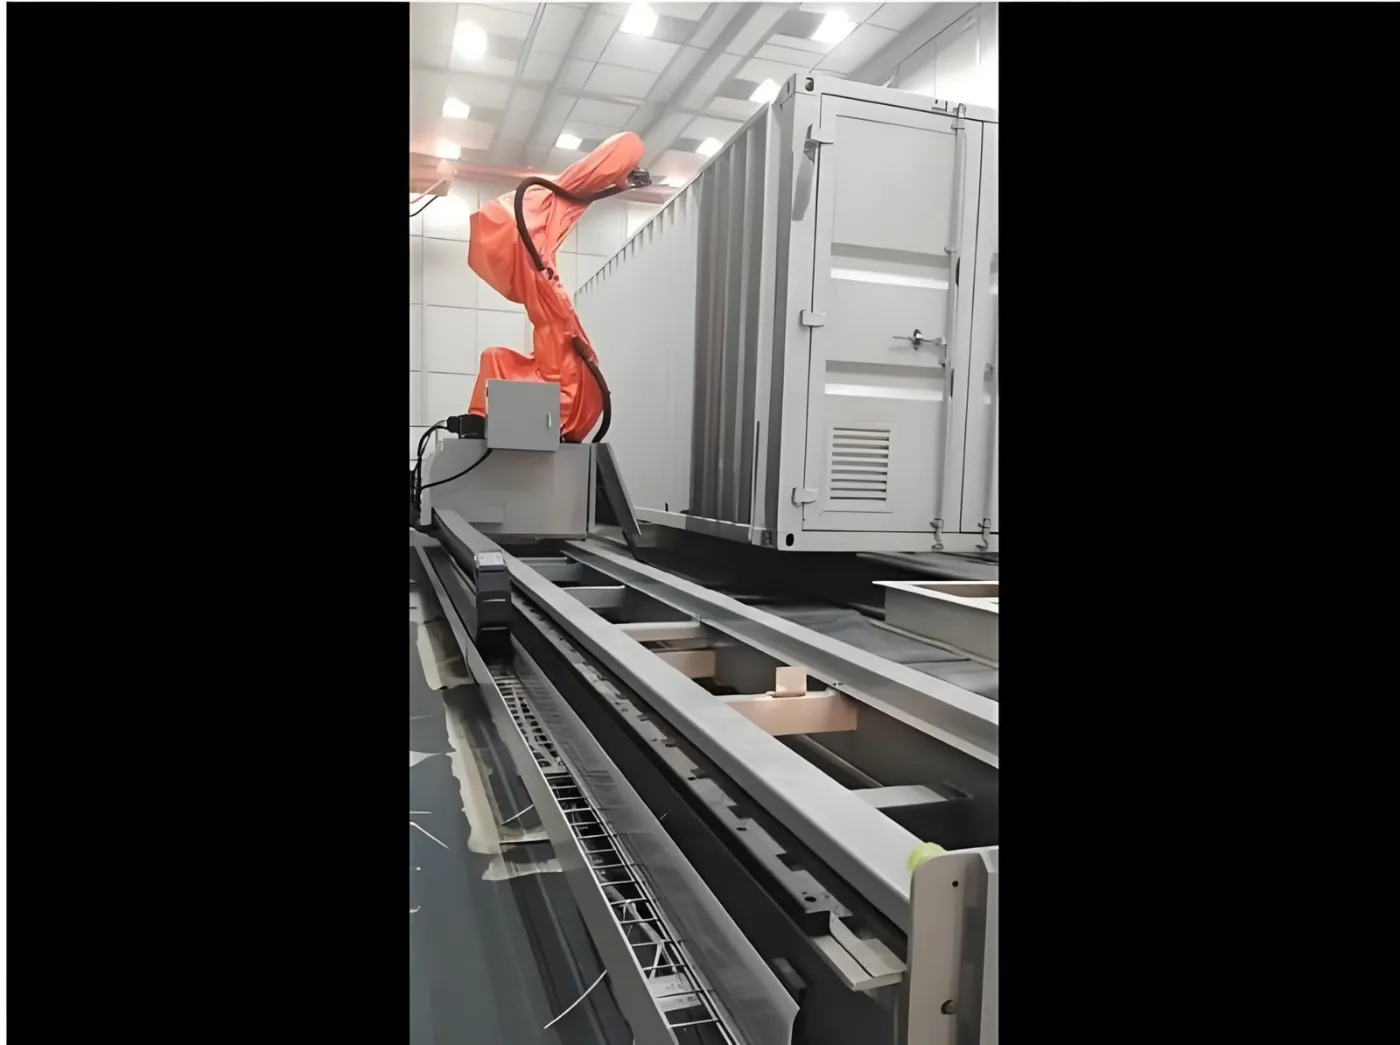
| Palco | Box da 20 ft | Box da 40 ft | Armadio reefer |
|---|---|---|---|
| Sabbiatura a Sa2.5 | 2-4 h | 4-7 h | 1-3 h |
| Primer più strato a strisce | 1,5-2,5 h | 2-4 h | 1-2 h |
| Intermedio | 1-2 h | 1,5-3 h | Non sempre utilizzato |
| Strato di finitura | 1-2 h | 1,5-3 h | 1-2 h |
| Cura forzata tra gli strati | 1-2 h ciascuno | 1-2 h ciascuno | 1-1,5 h ciascuno |
| Tempo totale trascorso | 8-14 h | 12-20 h | 6-11 h |
La polimerizzazione forzata a 60-80 °C riduce ogni attesa tra le mani del 50-70 percento rispetto all'asciugatura all'aria. Su un sistema a tre mani è la differenza tra una scatola al giorno e due, che di solito è ciò che decide se l'impianto è sostenibile.
In cosa differiscono gli armadi refrigerati?
| Limite di temperatura | i pannelli isolati non possono sopportare le temperature che l'acciaio nudo tollera. La polimerizzazione rimane a 60-80 °C. |
|---|---|
| Movimentazione | i pannelli vengono rivestiti piatti su telai, non appesi, quindi è necessario un sistema di trasporto diverso. |
| Pulizia | la finitura è una superficie visibile del prodotto, quindi la filtrazione della cabina e l'aria di aspirazione contano più che su una cabina a secco. |
| Mix di substrati | pelli in acciaio, estrusi in alluminio e pannelli pre-rivestiti possono condividere la linea, il che impone un pretrattamento multimetallo senza cromo. |
Quanto costa un impianto di verniciatura per container nel 2026?
| Articolo | Prezzo indicativo (USD, ex-works) |
|---|---|
| Cabina di sabbiatura per container da 40 ft con recupero completo | 150,000-400,000 |
| Cabina di spruzzatura e cottura forzata, classe 15 m | 110.000-320.000 ciascuna |
| Aspirazione polveri della sala di sabbiatura | 40,000-130,000 |
| Trattamento VOC per scarichi di solvente | 80,000-400,000 |
| Binari, carrelli di trasferimento, porte | 30,000-120,000 |
| Impianto tipico a due cabine | 500,000-2,000,000 |
Il trattamento VOC è la voce più spesso omessa da un primo budget. I sistemi a solvente a tre mani su una cabina da 15 m generano un carico di solvente elevato; vedi il nostro confronto tra RTO, RCO, carbone attivo e rotore a zeolite prima di definire il layout dell'impianto.
Cosa si guasta sulle linee di verniciatura di container?
| Corrosione su montanti d'angolo e saldature entro 2-3 anni | verniciatura a strisce saltata o applicata dopo la mano principale invece che prima. |
|---|---|
| Bolle sotto la finitura | primer ricco di zinco ricoperto prima del rilascio del solvente. Rispettare l'intervallo minimo di ricopertura, non solo quello massimo. |
| Contaminazione salina dopo la sabbiatura | nei siti costieri, testare i sali superficiali dopo la preparazione e lavare e risabbiare se al di sopra del limite specificato. |
| Inclusioni di overspray | aspirazione della cabina inferiore al progetto, o filtri arrestatori utilizzati oltre il loro limite di caduta di pressione. |
| Spessore del film insufficiente sul pannello del tetto | operatori che raggiungono la massima estensione. Fornire piattaforme invece di affidarsi alla lunghezza della lancia. |
Lavorare con MUSI Technology su un impianto di verniciatura per container
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) progetta e costruisce linee di finitura chiavi in mano dal suo stabilimento di Changzhou, in Cina, fondato nel 2021, con oltre 800 linee di verniciatura consegnate a più di 500 clienti in 36 paesi, da singole cabine a impianti di finitura completi.
- Ogni linea è progettata in base a una specifica di prestazione scritta. Dimensionamento delle celle, velocità di aspirazione, profilo di polimerizzazione e spessore del film sono indicati nel contratto e dimostrati durante la prova in fabbrica prima della spedizione.
- Un unico team di ingegneria gestisce l'intera catena — sabbiatura, recupero del materiale, applicazione, polimerizzazione forzata, raccolta polveri e trattamento VOC — così i compromessi tra di essi vengono risolti sul tavolo da disegno, non sul pavimento della vostra fabbrica.
- Le configurazioni standard vengono spedite in 30-60 giorni con una garanzia di 12 mesi sull'intera macchina e 36 mesi sui componenti critici, e l'installazione in loco, la messa in servizio e la formazione degli operatori sono disponibili in tutto il mondo.
Inviate le dimensioni delle vostre scatole, il numero target di scatole al giorno e la specifica di verniciatura per ottenere un layout dell'impianto: Contatta MUSI Technology. Vedi anche soluzioni di rivestimento per container marittimi e armadi refrigerati.
Domande frequenti
Quale sistema di rivestimento utilizzano i container marittimi?
Un sistema marino a tre strati conforme a ISO 12944 C5-M: primer epossidico ricco di zinco a 60-80 micron, uno strato intermedio epossidico di ossido di ferro micaceo a 100-150 micron e un topcoat in poliuretano a 60-80 micron, per un totale di 240-320 micron. Ogni bordo, saldatura e montante angolare viene rivestito a pennello a strisce a mano prima di ogni strato principale, perché altrimenti lo spessore del film su un bordo vivo scende a una frazione del valore della superficie piana.
Quanto tempo occorre per rivestire un container marittimo?
Il tempo totale trascorso è tipicamente di 8-14 ore per un box da 20 ft e di 12-20 ore per un box da 40 ft, comprendendo sabbiatura, tre strati, rivestimento a strisce e polimerizzazione tra gli strati. La polimerizzazione forzata a 60-80 C riduce ogni attesa tra gli strati del 50-70 percento rispetto all'asciugatura all'aria, il che su un sistema a tre strati è la differenza tra un box al giorno e due.
Quanto deve essere grande una cabina di verniciatura per un container da 40 ft?
Circa 15 x 5 x 5 m interni, con 45.000-70.000 m3/h di aspirazione per mantenere una corrente trasversale di 0,4-0,6 m/s sulla sezione trasversale della cella. Sottodimensionare l'aspirazione su una cabina di queste dimensioni è l'errore di progettazione più comune: l'overspray ricade sul film bagnato e nessuna abilità del verniciatore può correggerlo.
In che modo una linea per armadi reefer è diversa da una linea per container dry?
I pannelli isolati non possono sopportare le temperature che l'acciaio nudo tollera, quindi la polimerizzazione rimane a 60-80 C. I pannelli vengono rivestiti piatti su telai anziché appesi, richiedendo un diverso sistema di trasporto. Il controllo della pulizia è più rigoroso perché la finitura è una superficie visibile del prodotto, e una miscela di pelli in acciaio, estrusi in alluminio e pannelli pre-rivestiti impone un pretrattamento multi-metallo senza cromo.
Perché i container si corrodono prima ai montanti angolari?
Perché il rivestimento a strisce è stato saltato, o applicato dopo lo strato principale invece che prima. Sia l'applicazione elettrostatica che quella airless lasciano bordi vivi e creste di saldatura con molto meno film rispetto ai pannelli piatti. Il rivestimento a strisce a mano di ogni bordo prima di ogni strato principale è il controllo standard, e deve essere verificato anziché presunto.
Quanto costa un impianto di verniciatura per container?
Gli intervalli indicativi franco fabbrica 2026 sono USD 150.000-400.000 per una cabina di sabbiatura da 40 ft con recupero completo del materiale abrasivo, USD 110.000-320.000 per cabina di spruzzatura e polimerizzazione forzata di classe 15 m, USD 40.000-130.000 per l'aspirazione polveri della cabina di sabbiatura e USD 80.000-400.000 per il trattamento VOC. Un tipico impianto a due cabine si colloca tra USD 500.000 e USD 2.000.000.
Informazioni sulle figure in questa guida. Gli intervalli di prezzo sono stime franco fabbrica Cina compilate a settembre 2026 da quotazioni di progetti MUSI Technology e sono fornite solo per scopi di budget; un prezzo fermo dipende dall'ingombro del pezzo, dalla produttività e dai requisiti di conformità locali. I dati sulle prestazioni sono valori tipici per apparecchiature correttamente specificate e correttamente operate, non garanzie. Ultima revisione: 10 settembre 2026.
Inviaci le dimensioni del tuo pezzo, la produttività e il tipo di rivestimento — i nostri ingegneri rispondono con un layout e un preventivo entro un giorno lavorativo. Contatta MUSI Technology oppure sfoglia la nostra gamma di attrezzature.