Caso di studio: linea di verniciatura a spruzzo per container, Tianjin
Sommario
Una linea di verniciatura a spruzzo su scala container per lo stabilimento di Tianjin di uno dei maggiori produttori di container al mondo, che vernicia i corpi dei container all'interno e all'esterno, compreso il fondo, su un takt di produzione. I corpi scatolari viaggiano su rotaie a pavimento attraverso cabine di verniciatura con pavimenti a grigliato e fosse, seguite da camere di essiccazione, raffreddamento forzato e canalizzazioni di aspirazione con trattamento VOC. La configurazione di riferimento per una linea per container da 20 piedi in questa pagina è tratta da un progetto MUSI attuale e mostra il dimensionamento tipico di cabina, forno, robot e VOC. La linea è in produzione nello stabilimento di Tianjin nel 2026.
Contesto del Progetto
Il cliente è lo stabilimento di Tianjin di uno dei più grandi produttori di container al mondo, i cui stabilimenti producono anche box per accumulo di energia. MUSI ha fornito una linea di verniciatura a spruzzo per l'operazione di Tianjin.
I clienti del gruppo sono vettori marittimi e società di noleggio container; Evergreen Marine, ad esempio, ha effettuato ordini di container con esso. La linea di Tianjin fa parte di una serie di linee per container e box di stoccaggio energetico che MUSI ha consegnato agli stabilimenti del gruppo.
La Sfida
Un container è una grande scatola d'acciaio che deve essere verniciata all'interno e all'esterno, compreso il lato inferiore, e la finitura deve resistere per anni in mare. Verniciare una scatola di queste dimensioni su un takt di produzione richiede che cabina, trasportatore e aspirazione funzionino come un unico sistema.
La Soluzione di MUSI
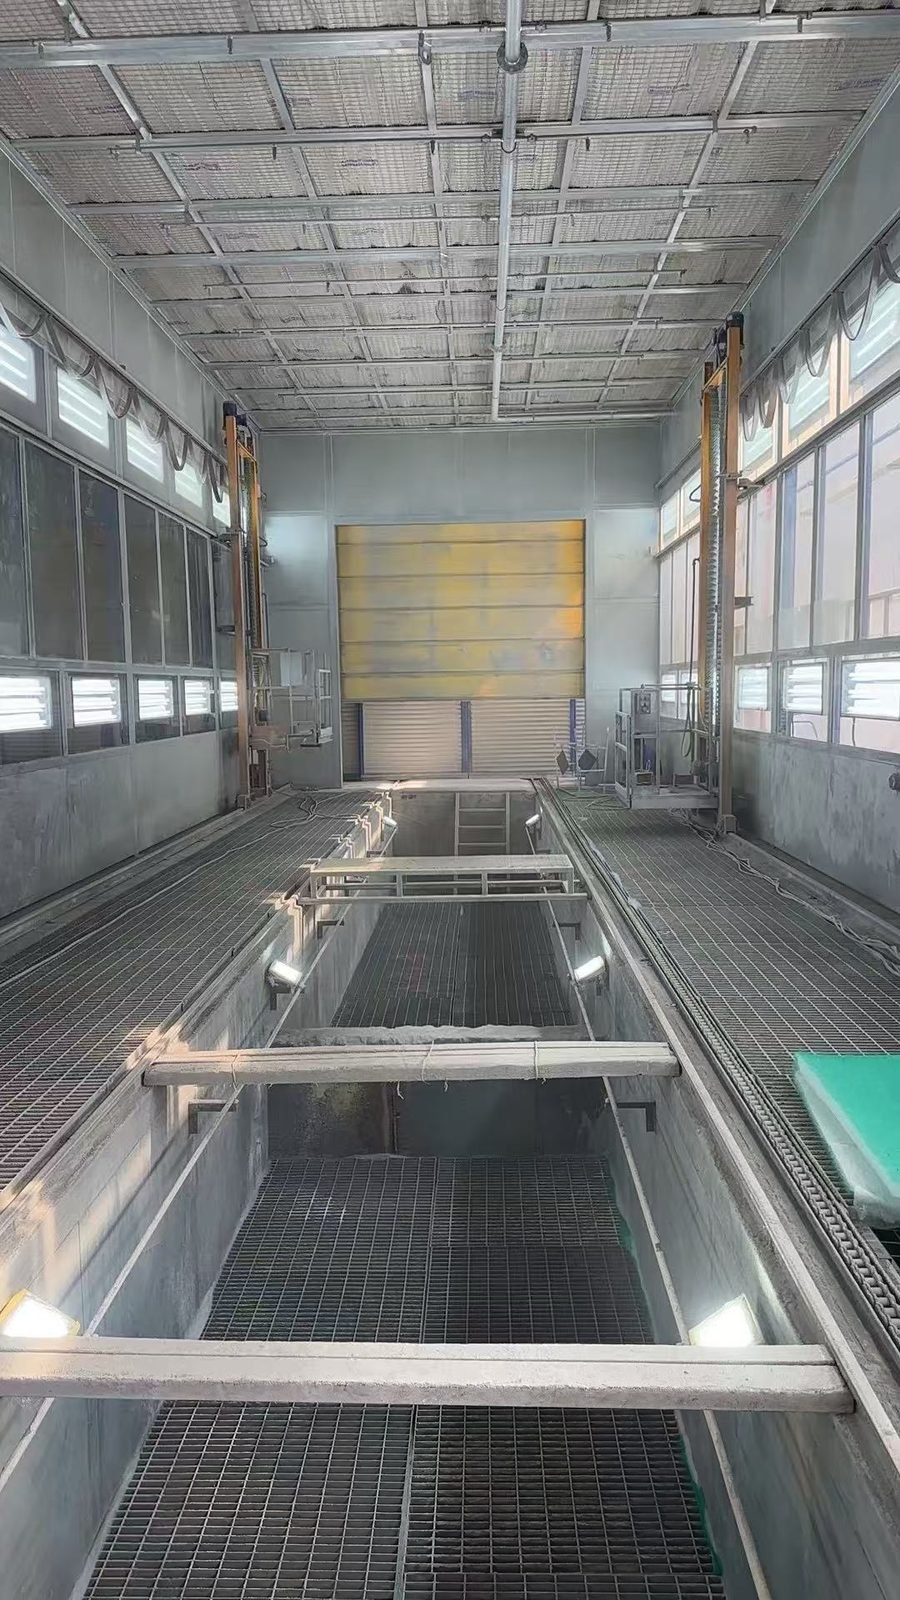
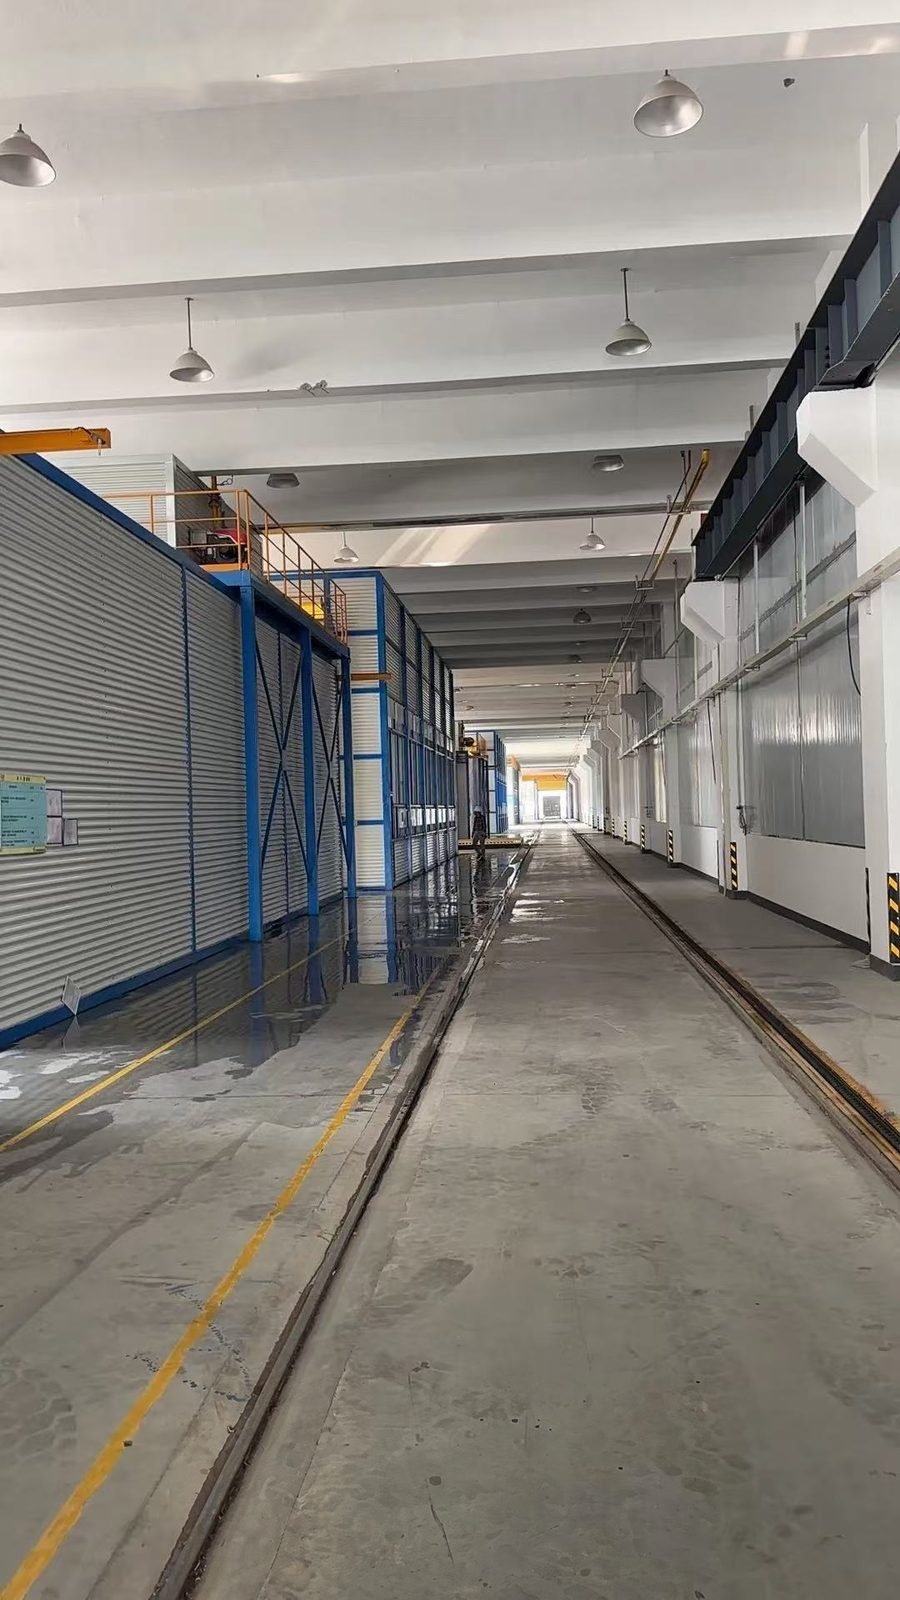
MUSI ha fornito una linea di verniciatura a spruzzo su scala container: i corpi delle scatole viaggiano su rotaie da pavimento attraverso cabine di verniciatura con pavimenti a griglia e fosse, in modo che il lato inferiore possa essere verniciato dal basso, con essiccazione e trattamento di aspirazione integrati nella linea.
Ambito dell'attrezzatura
- Trasportatore a rotaie da pavimento per corpi container
- Cabine di verniciatura con pavimento a griglia e fossa
- Camera di essiccazione e raffreddamento forzato
- Condotti di aspirazione e trattamento VOC
Configurazione di riferimento: linea per box per accumulo di energia da 20 piedi
Le figure seguenti provengono da un attuale progetto di linea per box di accumulo energetico da 20 ft. Mostrano come una linea di questo tipo è tipicamente configurata; la linea di ogni impianto è dimensionata in base al proprio mix di prodotti e alla propria produzione.
| Pezzo | Box da 20 ft, 6.058 × 2.438 × 2.591 mm, fino a 2.500 kg |
|---|---|
| Trasportatore | Catena di trazione box (catena a rulli 32A), circa 280 m |
| Preparazione della superficie | Cabina automatica di granigliatura (10 × 6,6 × 5 m) con reciprocatori servo su entrambi i lati e sul tetto; cabina di pulizia con soffiatura automatica; recupero abrasivo e depolveratore a cartucce |
| Cabine di verniciatura liquida | Cabine per primer, intermedio e topcoat, 10 × 6,6 × 5,2 m, reciprocatori su entrambi i lati, sul tetto e sul fondo; primer per cavità interne applicato da robot |
| Robot | Yaskawa a 7 assi antideflagrante, portata 15 kg, sbraccio 2.700 mm, su rotaie di traslazione |
| Alimentazione vernice | Pistole automatiche airless ad alta pressione Graco; miscelazione automatica 2K per primer, intermedio e topcoat |
| Cabina a polvere | Automatica, 9,8 × 4,9 × 4,2 m; recupero a ciclone e cartucce; valvole di isolamento esplosione e sfogo senza fiamma |
| Forni | Essiccazione vernice 80–120 °C; polimerizzazione polvere 200–220 °C; riscaldamento diretto a gas naturale (bruciatori da 280.000 e 440.000 kcal/h); raffreddamento forzato dopo ogni forno |
| Controllo qualità | Camera di prova pioggia, 10 × 6 × 5 m |
| Trattamento COV | 160.000 m³/h filtrazione a secco + adsorbimento su carbone attivo + combustione catalitica |
| Produzione | Layout di riferimento: 20 box ogni 12 ore. Le linee per box di accumulo energetico più veloci di MUSI rilasciano un box finito al minuto. |
Risultati
La linea è in produzione presso lo stabilimento di Tianjin, parte di una serie di linee per container e box di accumulo energetico che MUSI ha fornito allo stesso gruppo.
Logica di selezione: perché questa configurazione
Per i corpi dei container sono state scelte rotaie a pavimento con pavimenti a griglia e fosse invece di un trasportatore aereo perché un corpo di container viene verniciato sia dal basso che dai lati, e il suo peso rende il trasferimento a pavimento il metodo più sicuro. Sono state specificate cabine con reciprocatori su entrambi i lati, in alto e in basso, con robot per il primer delle cavità interne perché le superfici piane vengono spruzzate in modo più uniforme dai reciprocatori mentre le cavità necessitano di un percorso programmato. Il trattamento dei COV è stato dimensionato per lo scarico combinato delle cabine anziché per singola cabina.
Ambito di fornitura e componenti principali
| Articolo | Specifica | Note |
|---|---|---|
| Trasportatore a rotaia a pavimento | Per corpi di container | Catena di trazione a scatola nel design di riferimento |
| Cabine di spruzzatura | Pavimento a griglia e fossa, accesso dal basso | Reciprocatori sui lati, in alto e in basso |
| Camere di asciugatura | Con raffreddamento forzato | |
| Aspirazione e trattamento dei COV | Canalizzazioni e trattamento per il gruppo di cabine |
Componenti chiave
I componenti chiave sono disponibili da marchi internazionali, configurabili secondo le specifiche del cliente, in modo che i pezzi di ricambio possano essere reperiti localmente durante la vita della linea. I nomi dei marchi riportati di seguito sono le opzioni usuali per questo tipo di apparecchiature; i marchi effettivamente installati sono fissati nella specifica contrattuale.
| Componente | Marchi disponibili su richiesta |
|---|---|
| Pistole automatiche per liquidi, pompe e dosatori 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Robot di verniciatura | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| Bruciatori a gas per forno e asciugatrice | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC e HMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Azionamenti a frequenza variabile | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Filtri per soffitto e aspirazione cabina | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Media ceramici e bruciatori RTO | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
| Graniglia e sabbia d'acciaio | Ervin AMASTEEL, Winoa W Abrasives, Pometon |
Non incluso nel campo di fornitura
- Opere civili, fondazioni e fosse
- Servizi dell'edificio fino al limite di batteria: alimentazione elettrica, gas, aria compressa, acqua e scarichi
- Permessi locali, approvazioni delle emissioni e ispezioni di terzi
- Fornitura di vernice o polvere, salvo quanto indicato nel contratto
Servizi inclusi con ogni linea: progettazione ingegneristica, produzione, documentazione di spedizione, supervisione dell'installazione, messa in servizio, formazione degli operatori, garanzia e pezzi di ricambio.
Programma tipico
Le durate indicate di seguito sono tipiche per apparecchiature di questa classe e sono fornite a scopo di pianificazione; non rappresentano il programma registrato di questo progetto. Una linea completa richiede solitamente da 90 a 180 giorni dal contratto al collaudo, una singola unità da 30 a 60 giorni.
| Palco | Durata tipica | Cosa succede |
|---|---|---|
| Sopralluogo e revisione dei pezzi in lavorazione | 5–10 giorni | Revisione remota di disegni e foto, oppure visita di un ingegnere |
| Layout e progettazione di dettaglio | 15–30 giorni | Firma del layout, dell'elenco delle utenze e delle specifiche |
| Produzione | 45–90 giorni | Cabine, forni, trasportatore, pretrattamento e controlli costruiti e preassemblati in officina |
| Spedizione | 20–45 giorni | Trasporto marittimo; attrezzatura spedita in sezioni per l'assemblaggio in loco |
| Installazione | 15–40 giorni | Supervisione MUSI con la squadra di installazione del cliente o la squadra MUSI |
| Messa in servizio, formazione e collaudo | 7–15 giorni | Prove di funzionamento sui pezzi del cliente, formazione degli operatori, verbale di collaudo |
Applicabilità e limiti
La configurazione di riferimento è un progetto per casse di accumulo energetico da 20 piedi a 20 casse ogni 12 ore; la linea di ciascun impianto è dimensionata in base al proprio mix di prodotti, takt e sistema di verniciatura. I sistemi di verniciatura per container conformi alle specifiche marine e il loro carico di COV sono stabiliti dal fornitore della vernice e dalle specifiche del proprietario della cassa.
I risultati mostrati in questo caso di studio riflettono le condizioni operative indicate e non devono essere interpretati come prestazioni garantite in condizioni diverse di alimentazione, produzione, ambiente o sito.
Assistenza post-vendita e ricambi
La garanzia su una linea di verniciatura MUSI decorre dall'accettazione: 12 mesi sull'intera linea esclusi i materiali di consumo, 36 mesi sui componenti critici come motori, azionamenti e PLC, e 60 mesi sulle parti strutturali come struttura in acciaio, canalizzazioni e corpi dei forni. I guasti in garanzia, escluso l'uso improprio, sono riparati gratuitamente.
L'assistenza inizia da remoto: la linea di servizio è presidiata 24 ore su 24, una diagnosi preliminare con raccomandazioni viene fornita entro 2 ore e, quando è necessaria una visita in loco, un ingegnere raggiunge qualsiasi grande città entro 72 ore. Presso la sede di Changzhou è tenuto un inventario di pezzi di ricambio con spedizione in giornata, e i clienti possono mantenere uno stock dedicato di parti presso MUSI per le emergenze. I dettagli sono su servizio post-vendita pagina.
FAQ
Come viene verniciato il lato inferiore di un container su una linea? Il corpo viaggia su rotaie a pavimento sopra un pavimento a grigliato con una fossa al di sotto, quindi il lato inferiore viene spruzzato dal basso nella stessa cabina dei lati e della parte superiore.
Quante cabine ha una linea di verniciatura per container? Tipicamente cabine per primer, intermedio e topcoat in sequenza, ciascuna con il proprio locale di essiccazione, come nella configurazione di riferimento in questa pagina.
Cosa gestisce le cavità interne? Nel progetto di riferimento, robot a prova di esplosione su rotaie di traslazione applicano il primer interno, mentre i reciprocatori coprono le grandi superfici piane.
Quale trattamento dei VOC necessita una linea per container? Il progetto di riferimento utilizza filtrazione a secco, adsorbimento su carbone attivo e combustione catalitica dimensionati per 160.000 m³/h; il sistema effettivo segue il permesso locale.
MUSI ha costruito più di una linea per questo gruppo? Sì, una serie di linee per container e box di accumulo energetico presso diversi stabilimenti del gruppo; vedere i casi di studio correlati.
Passo successivo: una proposta di configurazione per una linea simile
Se i vostri pezzi, volumi o condizioni dell'impianto sono vicini a questo progetto, MUSI può restituire una proposta di configurazione e layout della linea. Per prepararla abbiamo bisogno di quattro cose:
- Foto e dimensioni dei pezzi, con peso e materiale
- Output richiesto (pezzi all'ora o al giorno, e turni)
- Numero di colori e frequenza dei cambi colore necessari
- Spazio disponibile a pavimento e altezza del soffitto, con le utenze presenti in loco
Scrivici su WhatsApp con questi dettagli, oppure utilizza il modulo di richiesta preventivo.
Pubblicato il 2026-09-26 · Aggiornato il 2026-09-30 · Ultima revisione tecnica: 2026-09-30
Ottieni una soluzione simile
Se il tuo settore e i tuoi requisiti corrispondono a questo caso, contattare MUSI per programmare una consulenza gratuita. Progetteremo una soluzione ottimale in base ai tuoi pezzi specifici, alla capacità e all'impianto.
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology