概要
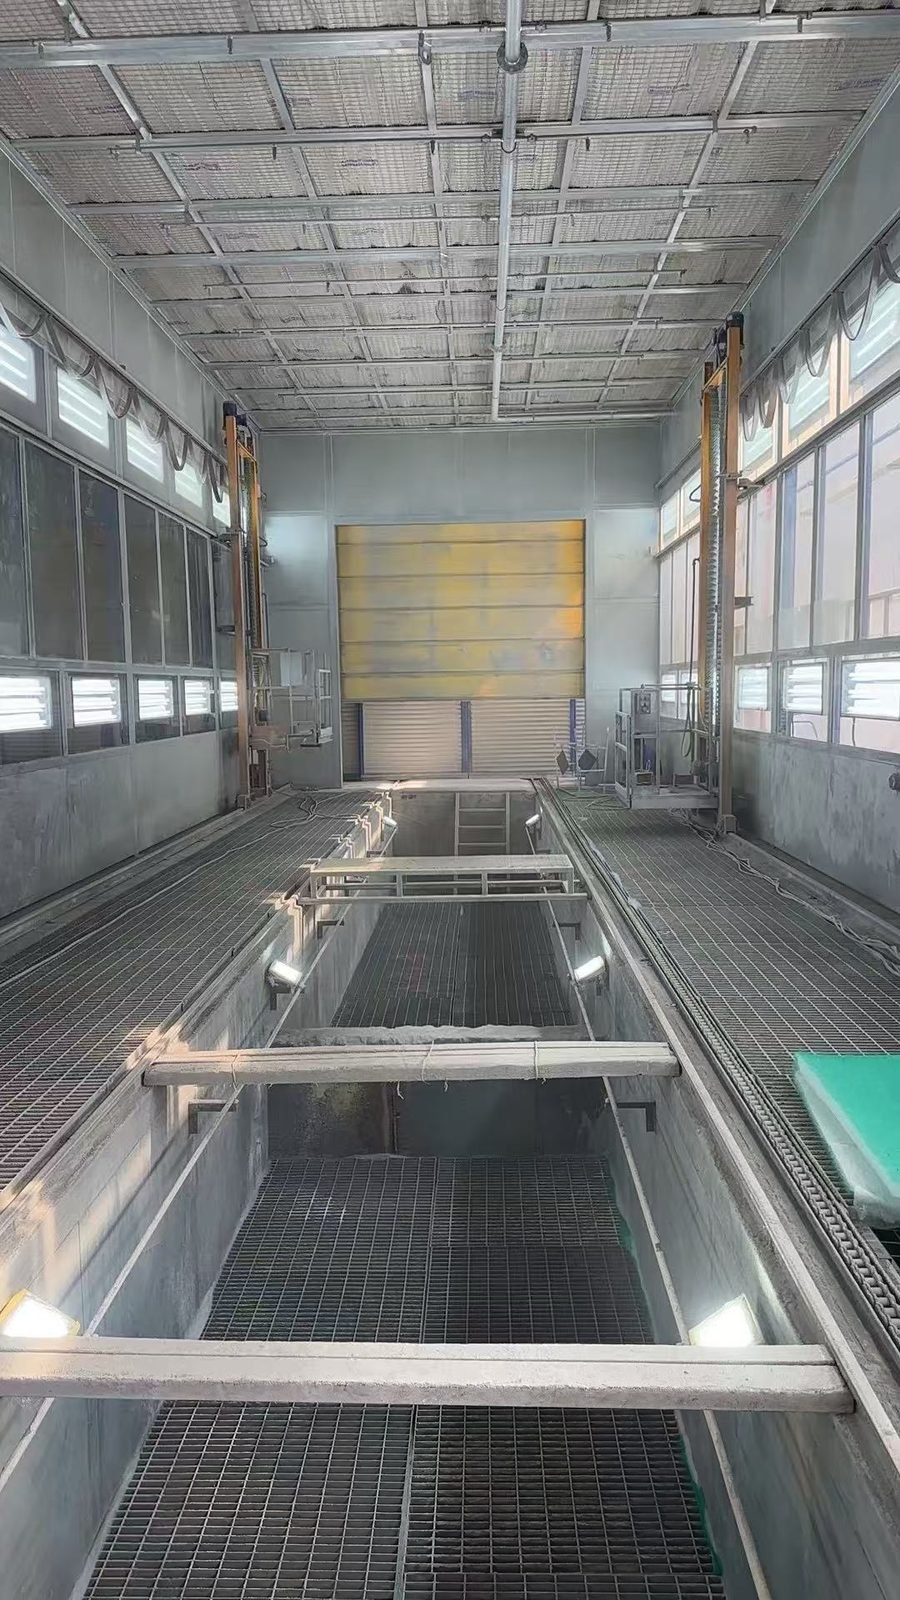
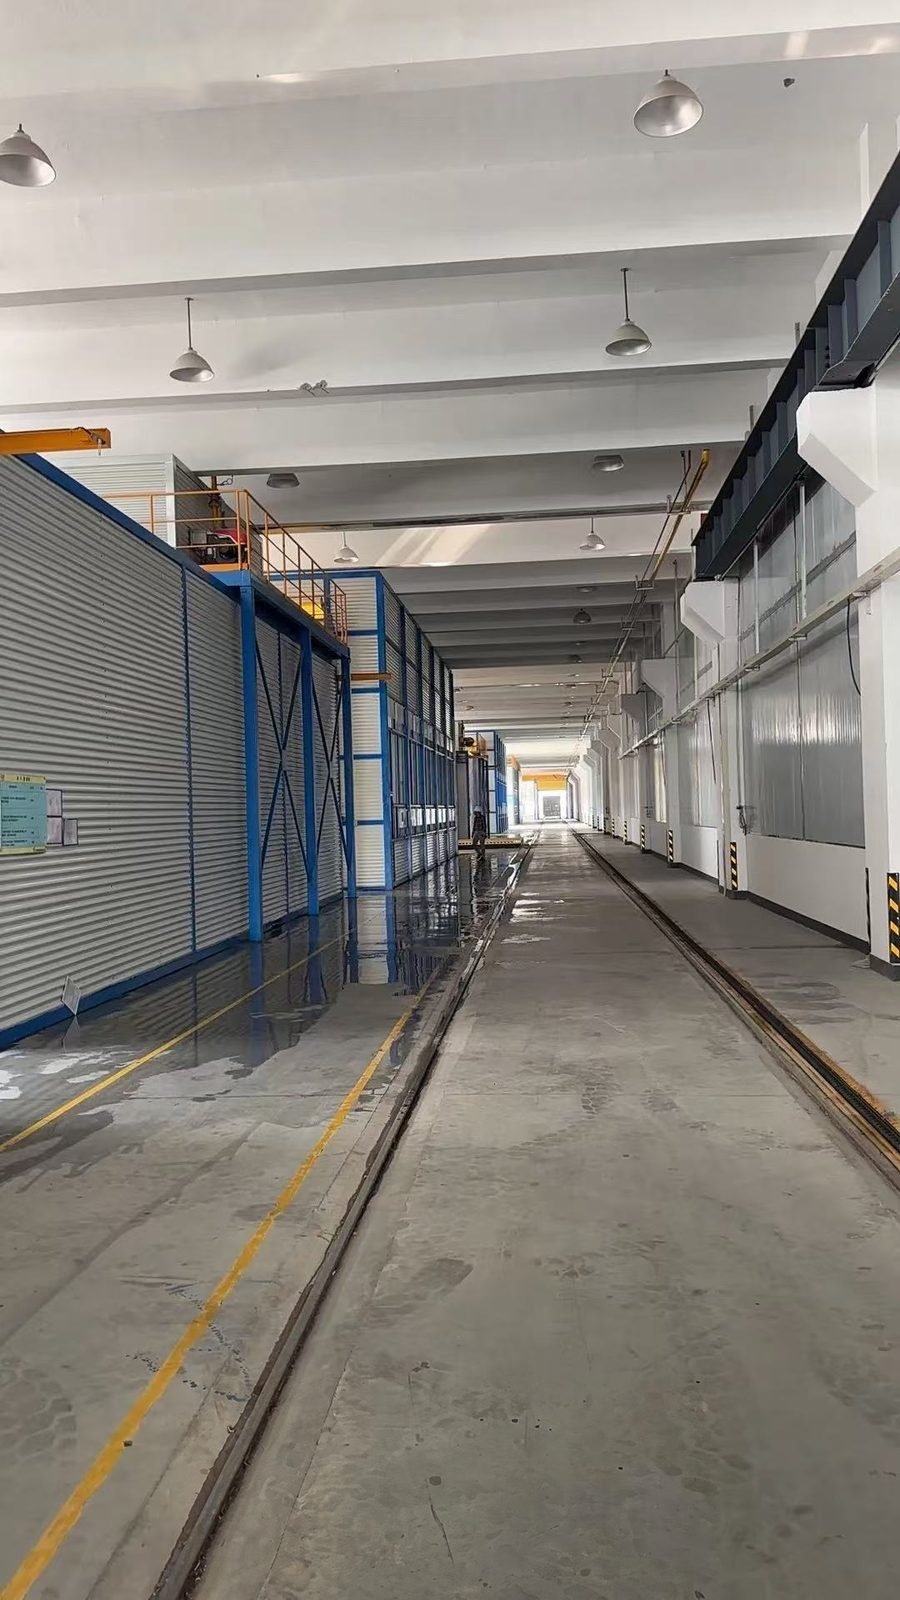
世界最大級のコンテナメーカーの一つである天津工場向けのコンテナ規模の塗装ラインで、コンテナ本体の内外面を、下面を含めて、生産タクトで塗装する。ボディは床レール上を移動し、グレーチング床とピットを備えた塗装ブースを通り、その後乾燥室、強制冷却、VOC処理付き排気ダクトへと続く。本ページの20フィートボディラインの参考構成は、現在のMUSI設計に基づいており、典型的なブース、オーブン、ロボット、VOCのサイズを示している。このラインは2026年に天津工場で生産中である。
プロジェクト背景
顧客は世界最大級のコンテナメーカーの一つである天津工場で、その工場では蓄電ボックスも製造しています。MUSIは天津事業所向けにスプレー塗装ラインを供給しました。
グループの顧客は海運会社とコンテナリース会社であり、例えばEvergreen Marineは同社にコンテナを発注している。天津ラインは、MUSIがグループの工場に納入した一連のコンテナおよび蓄電ボックスラインの一つである。
課題
コンテナは大型の鋼製ボックスで、内外面および下面を含めて塗装する必要があり、その仕上げは海上で何年も耐えなければなりません。このサイズのボックスを生産タクトで塗装するには、ブース、コンベヤ、排気が一つのシステムとして機能する必要があります。
MUSIのソリューション
MUSIはコンテナ規模のスプレー塗装ラインを供給しました:ボックス本体はフロアレール上を走行し、グレーチング床とピットを備えたスプレーブースを通るため、下面を下から塗装でき、乾燥と排気処理がラインに組み込まれています。
設備範囲
- コンテナ本体用フロアレールコンベヤ
- グレーチング床とピットを備えたスプレーブース
- 乾燥室と強制冷却
- 排気ダクトとVOC処理
参考構成:20フィート蓄電ボックスライン
以下の数値は、現在の20フィート蓄電ボックスライン設計によるものです。このタイプのラインが通常どのように構成されるかを示しています。各工場のラインは、それぞれの製品構成と生産量に合わせてサイズ設定されます。
| ワークピース | 20フィートボックス、6,058 × 2,438 × 2,591 mm、最大2,500 kg |
|---|---|
| コンベア | ボックス牽引チェーン(32Aローラチェーン)、約280 m |
| 表面処理 | 自動ショットブラスト室(10 × 6.6 × 5 m)、両側と上部にサーボレシプロケーター付き;自動ブローオフ付きクリーニング室;研削材回収とカートリッジ集塵機 |
| 液体塗料ブース | プライマー、中塗り、トップコートブース、10 × 6.6 × 5.2 m、両側、上部、下部にレシプロケーター;内部キャビティプライマーはロボットで塗布 |
| ロボット | Yaskawa 7軸防爆、15 kgペイロード、2,700 mmリーチ、走行レール上 |
| 塗料供給 | Graco高圧エアレス自動ガン;プライマー、中塗り、トップコート用2K自動混合 |
| パウダーブース | 自動、9.8 × 4.9 × 4.2 m;サイクロンとカートリッジ回収;爆発隔離弁と無炎ベント |
| オーブン | 塗料乾燥80–120 °C;パウダー硬化200–220 °C;直接天然ガス加熱(280,000および440,000 kcal/hバーナー);各オーブン後の強制冷却 |
| 品質チェック | レインテストチャンバー、10 × 6 × 5 m |
| VOC処理 | 160,000 m³/h 乾式ろ過 + 活性炭吸着 + 触媒燃焼 |
| 生産量 | 参考レイアウト:12時間あたり20箱。MUSIの最速の蓄電ボックスラインは毎分1つの完成ボックスを生産します。 |
結果
このラインは天津工場で生産中であり、MUSIが同じグループに納入した一連のコンテナおよび蓄電ボックスラインの一部です。
選定ロジック:なぜこの構成なのか
グレーチング床とピットを備えた床レールが天井コンベヤではなく選択されたのは、コンテナ本体が側面だけでなく下方からも塗装され、その重量により床搬送がより安全な方法となるためである。両側、上下にレシプロケータを備え、内部空洞のプライマー用ロボットを備えたブースが指定されたのは、平坦な面はレシプロケータによって最も均一に吹き付けられ、空洞にはプログラムされた経路が必要だからである。VOC処理はブースごとではなく、ブース排気の合計に対してサイズ設定された。
供給範囲と主要コンポーネント
| 項目 | 仕様 | メモ |
|---|---|---|
| 床レールコンベヤ | コンテナ本体用 | 参考設計におけるボックス引きチェーン |
| スプレーブース | グレーチング床とピット、下面アクセス | 側面、上下のレシプロケータ |
| 乾燥室 | 強制冷却付き | |
| 排気とVOC処理 | ブース群のダクトおよび処理設備 |
主要コンポーネント
主要コンポーネントは国際ブランドから入手可能で、顧客仕様に応じて構成可能なため、ラインのライフサイクルを通じてスペアパーツを現地調達できます。以下のブランド名はこのタイプの設備における通常の選択肢であり、実際に搭載されるブランドは契約仕様書で確定されます。
| コンポーネント | ご要望に応じて利用可能なブランド |
|---|---|
| 自動液用ガン、ポンプ、2Kプロポーショナー | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| 塗装ロボット | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| オーブンおよび乾燥機のガスバーナー | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLCとHMI | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| 可変周波数ドライブ | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| ブース天井および吸気フィルターメディア | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| RTOセラミックメディアおよびバーナー | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
| スチールショットとグリット | Ervin AMASTEEL, Winoa W Abrasives, Pometon |
供給範囲に含まれません
- 土木工事、基礎およびピット
- バッテリーリミットまでの建築設備:電力供給、ガス、圧縮空気、給水および排水
- 現地許可、排出承認および第三者検査
- 塗料または粉体の供給。ただし契約書に記載されている場合を除く
すべてのラインに含まれるサービス:エンジニアリング設計、製造、輸送書類、設置監督、試運転、オペレータートレーニング、保証およびスペアパーツ。
標準的なプログラム
以下の期間はこのクラスの設備の標準的なもので、計画用に示したものであり、このプロジェクトの記録されたスケジュールではありません。完全なラインは通常、契約から検収まで90~180日、単一ユニットは30~60日です。
| ステージ | 典型的な期間 | 何が起こるか |
|---|---|---|
| サイト調査とワークピースのレビュー | 5~10日 | 図面と写真のリモートレビュー、またはエンジニアの訪問 |
| レイアウトおよび詳細設計 | 15~30日 | レイアウト図、ユーティリティリスト、仕様の承認 |
| 製造 | 45~90日 | ブース、オーブン、コンベア、前処理および制御装置は工場で製作・事前組立 |
| 輸送 | 20~45日 | 海上輸送;設備は分割して輸送し、現場で組立 |
| インストール | 15~40日 | MUSIの監督による、顧客の設置作業員またはMUSIの作業員との設置 |
| 試運転、トレーニングおよび検収 | 7~15日 | 顧客の部品での試運転、オペレーター研修、検収記録 |
適用性と限界
基準構成は、12時間あたり20個の20フィート蓄電ボックスの設計です。各プラントのラインは、それぞれの製品構成、タクト、塗装システムに合わせてサイズ設定されます。船舶仕様のコンテナ塗装システムとそのVOC負荷は、塗料サプライヤーとボックス所有者の仕様によって設定されます。
このケーススタディに示された結果は、記載された運転条件を反映したものであり、異なる供給、生産、環境、またはサイト条件の下での保証された性能として解釈されるべきではありません。
アフターサービスとスペアパーツ
MUSIコーティングラインの保証は検収時から開始されます:消耗品を除くライン全体で12か月、モーター、ドライブ、PLCなどの重要部品で36か月、鋼構造、ダクト、オーブン本体などの構造部品で60か月です。誤用を除く保証期間内の故障は無償で修理されます。
サポートはリモートで開始されます。サービスラインは24時間体制で、2時間以内に推奨事項を含む予備診断が提供され、訪問が必要な場合はエンジニアが72時間以内に主要都市に到着します。常州本社にスペアパーツ在庫を保有し、当日出荷が可能で、お客様は緊急時に備えてMUSIに専用部品在庫を保管できます。詳細はこちら アフターサービス ページにあります。
FAQ
コンテナの下面はライン上でどのように塗装されますか? 本体は、下部にピットがあるグレーチング床の上をフロアレールで移動するため、下面は側面および上面と同じブース内で下方から吹き付けられます。
コンテナ塗装ラインにはいくつのブースがありますか? 通常、プライマー、中間、トップコートのブースが順に並び、それぞれに専用の乾燥室があります。これは、このページの基準構成と同様です。
内部の空洞は何で処理されますか? 基準設計では、走行レール上の防爆ロボットが内部プライマーを塗布し、レシプロケーターが大きな平らな面をカバーします。
コンテナラインにはどのようなVOC処理が必要ですか? 参照設計は、160,000 m³/hに対応する乾式ろ過、活性炭吸着、触媒燃焼を使用しています。実際のシステムは現地の許可に従います。
MUSIはこのグループ向けに複数のラインを建設したことがありますか? はい、同グループの複数の工場にコンテナおよび蓄電ボックスラインを連続して建設しています。関連するケーススタディをご覧ください。
次のステップ:類似ラインの構成提案
お客様の部品、生産量、または工場の条件がこのプロジェクトに近い場合、MUSIはライン構成とレイアウトの提案を返すことができます。それを準備するために、4つのものが必要です:
- ワークピースの写真と寸法、重量と材質
- 必要な生産量(1時間または1日あたりの個数、およびシフト)
- 色数と、色変更が必要な頻度
- 利用可能な床面積と天井高、および現場のユーティリティ
WhatsAppでメッセージをお送りください これらの詳細を添えて、または以下をご利用ください 見積書.
公開 2026-09-26 · 更新 2026-09-30 · 最終技術レビュー: 2026-09-30
類似ソリューションを入手
あなたの業界と要件がこのケースに合致するなら、 MUSIまでお問い合わせください 無料相談を予約してください。あなたの具体的なワークピース、生産能力、設備に基づいて最適なソリューションを設計します。
MUSI Technology テクニカルディレクター、Lin Cong 提供