海上コンテナ塗装ライン:船舶仕様、スループット、プラントレイアウト(2026年)
簡単に答えると: 海上コンテナ塗装ラインはISO 12944 C5-Mを達成する必要がある — 通常はジンクリッチエポキシプライマー、エポキシMIO中間層、ポリウレタントップコートで合計240〜320ミクロン — しかも1日1〜4箱を処理する。つまりSa2.5までのルームまたはローラーブラスト、45,000〜70,000 m3/hの15mクラスブース、そして自然乾燥ではなく強制硬化が必要である。プラントコストは50万〜200万米ドル。
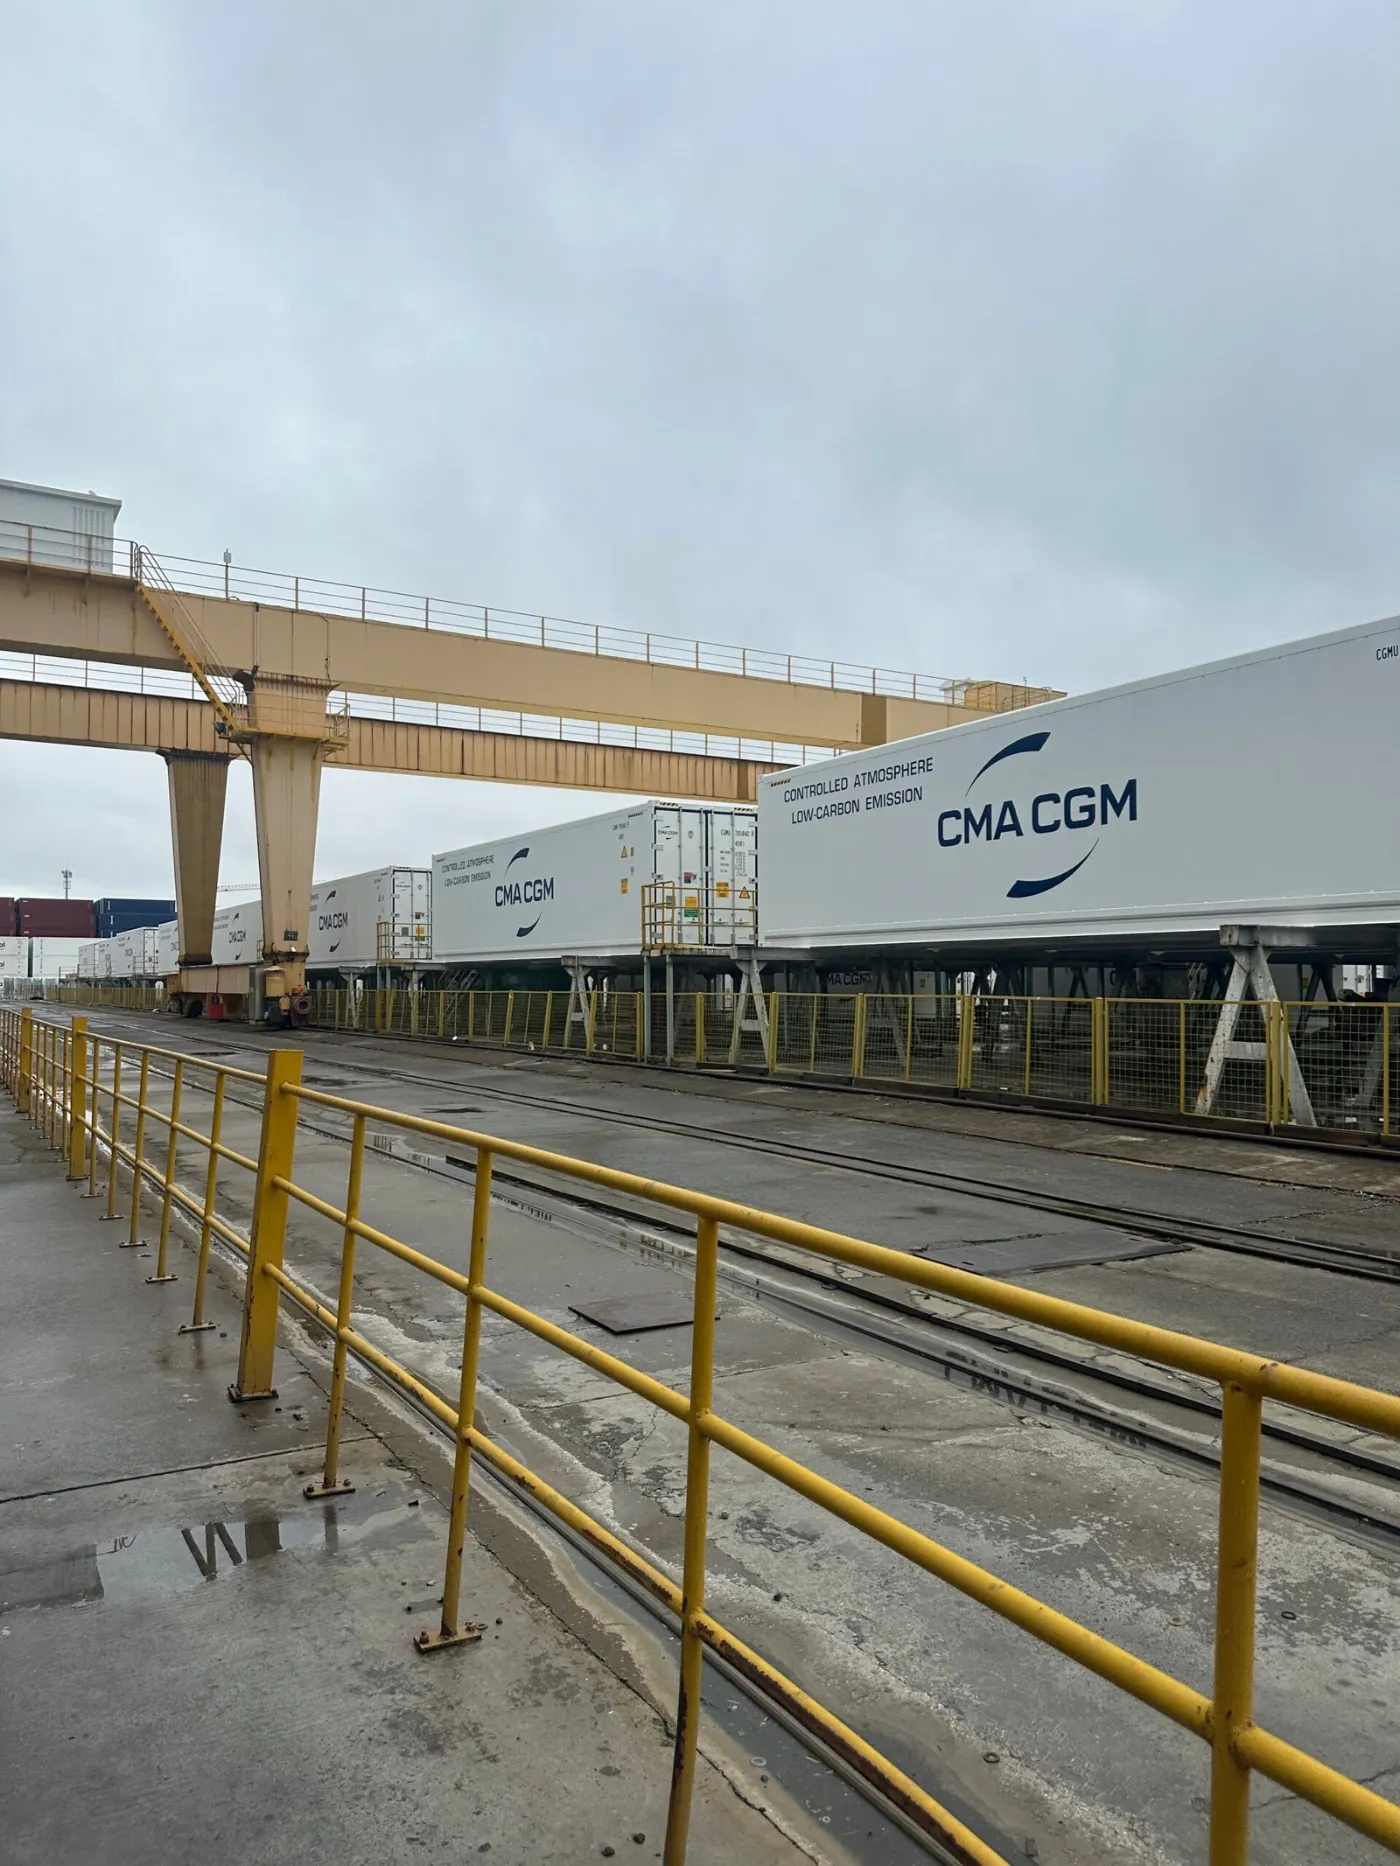
なぜコンテナ塗装は一般鋼構造物とは異なる問題なのか
二つの制約が衝突する。腐食要件は一般的な産業実務の中で最も厳しい。なぜならコンテナはその寿命を塩水噴霧の中で過ごし、完全な再塗装なしで15年生き残ることが期待されるからである。同時にこの作業はプロジェクトではなく生産である。コンテナ1台に1週間かかるプラントにはビジネスモデルがない。
ライン設計のすべては、これら二つを同時に解決することから導かれる — だからこそコンテナプラントはコンベアラインではなくセルベースのワークショップのように見え、強制硬化が任意ではないのである。
コンテナにはどのような塗装シーケンスが必要か?
| 塗装 | 製品 | 乾燥塗膜 | 目的 |
|---|---|---|---|
| 前処理 | Sa2.5へのブラスト処理 | 40~75ミクロンの表面粗さ | 機械的アンカー、スケール除去 |
| プライマー | ジンクリッチエポキシ | 60~80ミクロン | 陰極防食 |
| 中間 | エポキシ雲母酸化鉄 | 100-150ミクロン | バリア、水分経路長 |
| トップコート | ポリウレタン | 60~80ミクロン | UV、色、摩耗 |
| 合計 | – | 240~320ミクロン | ISO 12944 C5-M |
各メインコートの前に、すべてのエッジ、溶接部、コーナーポストを手作業でストライプコーティングすることは標準的な慣行であり、オプションの追加作業ではない。鋭いエッジでの膜厚は平坦面の値のほんの一部にまで低下し、まさにそこが腐食の始まる場所である。
ブラストセルとコーティングセルのサイズはどのように決定しますか?
| セル | 内部サイズ(40フィートボックス) | エアフロー | メモ |
|---|---|---|---|
| ブラストルーム | 15 x 4.5 x 4.5 m | 45,000~70,000 m3/h | 全面床メディア回収 |
| プライマーブース | 15 x 5 x 5 m | 45,000~70,000 m3/h | 亜鉛リッチ用の湿度管理 |
| トップコートブース | 15 x 5 x 5 m | 45,000~70,000 m3/h | より高い清浄度クラス |
| 強制硬化ゾーン | ブースと同じ | 再循環 | 60-80 C |
気流は、セル断面にわたる標準の0.4~0.6 m/sのクロスドラフトに従います。40 ftブースでは、ここが最も仕様不足になりやすい単一の箇所です。排気が不十分なブースではオーバースプレーが湿潤塗膜に再付着し、塗装者の技量ではどうにもなりません。
現実的なサイクルタイムはどれくらいですか?
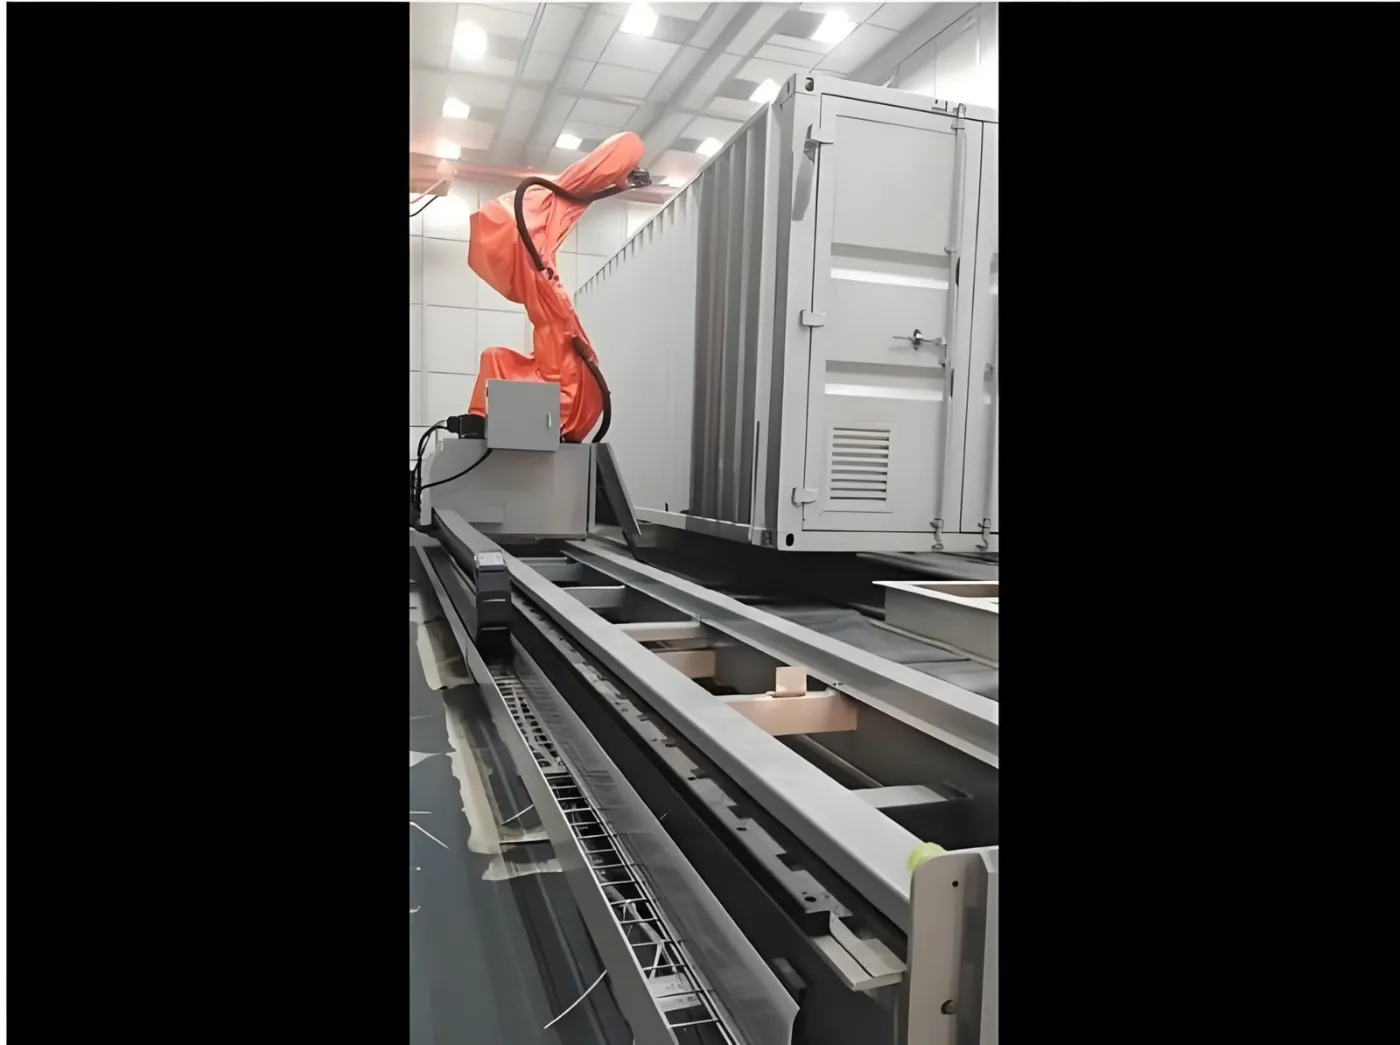
| ステージ | 20 ftボックス | 40 ftボックス | リーファーキャビネット |
|---|---|---|---|
| Sa2.5へのブラスト処理 | 2-4 h | 4-7 h | 1-3 h |
| プライマー+ストライプコート | 1.5~2.5時間 | 2-4 h | 1-2 h |
| 中間 | 1-2 h | 1.5~3時間 | 常に使用されるわけではない |
| トップコート | 1-2 h | 1.5~3時間 | 1-2 h |
| コート間の強制硬化 | 各1-2 h | 各1-2 h | 各1-1.5 h |
| 総経過時間 | 8-14 h | 12-20 h | 6-11 h |
60~80 Cでの強制硬化は、各コート間の待機時間を空気乾燥に対して50~70パーセント短縮する。3コートシステムでは、これは1日あたり1ボックスと2ボックスの違いであり、通常これがプラントが成立するかどうかを決める。
冷蔵キャビネットはどのように異なるのか?
| 温度上限 | 断熱パネルは裸鋼が耐える温度を見ることができない。硬化は60~80℃で維持される。 |
|---|---|
| ハンドリング | パネルはフレーム上に平らにコーティングされ、吊り下げられないため、異なる搬送システムが必要である。 |
| 清浄度 | 仕上げは目に見える製品表面であるため、ブースのろ過と吸気はドライボックスよりも重要である。 |
| 素材の混在 | 鋼スキン、アルミニウム押出材、プレコートパネルが同じラインを共有できるため、クロムフリーのマルチメタル前処理が必須となる。 |
2026年におけるコンテナコーティングプラントのコストはいくらか?
| 項目 | 参考価格(USD、工場渡し) |
|---|---|
| 完全回収付き40フィートボックス用ブラストルーム | 150,000-400,000 |
| スプレーおよび強制硬化ブース、15mクラス | 各110,000~320,000 |
| ブラスト室の集塵 | 40,000-130,000 |
| 溶剤排気のVOC処理 | 80,000-400,000 |
| レール、搬送台車、扉 | 30,000-120,000 |
| 典型的な2ブース工場 | 500,000-2,000,000 |
VOC処理は、最初の予算で最も省略されやすい項目です。15 mブースでの3コート溶剤系は大量の溶剤負荷を発生させます。当社の比較をご覧ください RTO、RCO、活性炭、ゼオライトローター処理 工場レイアウトを確定する前に。
コンテナ塗装ラインで何が故障するのか?
| コーナーポストや溶接部の腐食が2-3年以内に発生 | ストライプコートが省略された、またはメインコートの前にではなく後に施工された。 |
|---|---|
| 上塗り下のふくれ | 溶剤放出前に上塗りされた亜鉛-richプライマー。最小再塗装間隔を守ること、最大間隔だけでなく。 |
| ブラスト後の塩分汚染 | 海岸地域では、下地処理後に表面塩分を試験し、規定限界を超える場合は洗浄および再ブラストを行う。 |
| オーバースプレーの混入 | ブース排気が設計以下、またはアレスター濾過器が圧力損失限界を超えて使用されている。 |
| ルーフパネルの膜厚不足 | 作業員が最大伸長で手を伸ばしている。ランスの長さに頼らず、プラットフォームを提供すること。 |
MUSI Technologyとコンテナ塗装プラントで協業
MUSI Technology(Changzhou Musi Environmental Technology Co., Ltd.)は、中国常州の工場でターンキー仕上げラインを設計・製造しており、2021年設立、36か国で500社以上の顧客に800以上の塗装ラインを納入し、単一ブースから完全な仕上げプラントまで対応しています。
- すべてのラインは書面による性能仕様に基づいて設計されている。セルサイズ、排気量、硬化プロファイル、膜厚は契約に明記され、出荷前の工場試運転で実証される。
- 1つのエンジニアリングチームが全チェーン——ブラスト、メディア回収、塗布、強制硬化、集塵、VOC処理——を統括しているため、それらの間のトレードオフはあなたの工場の現場ではなく、設計段階で解決される。
- 標準構成は30~60日で出荷され、12か月の機械全体保証と36か月の重要部品保証が付き、現地での設置、試運転、オペレータートレーニングを世界中で利用できます。
プラントレイアウトのために、箱の寸法、1日あたりの目標箱数、塗装仕様を送付してください: MUSI Technologyに連絡する参照 輸送コンテナおよび冷蔵キャビネット用コーティングソリューション.
よくある質問
輸送コンテナはどのようなコーティングシステムを使用していますか?
ISO 12944 C5-Mに適合する3コートの海洋システム:亜鉛リッチエポキシプライマー60~80ミクロン、エポキシ雲母酸化鉄中間層100~150ミクロン、ポリウレタントップコート60~80ミクロン、合計240~320ミクロン。各メインコートの前に、すべてのエッジ、溶接部、コーナーポストに手作業でストライプコーティングを施す。そうしないと、鋭いエッジの膜厚は平坦面の値のほんの一部にまで低下してしまうからである。
1台の海上コンテナを塗装するのにどれくらい時間がかかるか?
総所要時間は通常、20 ftボックスで8~14時間、40 ftボックスで12~20時間であり、ブラスト処理、3回のコート、ストライプコーティング、コート間の硬化を含む。60~80 Cでの強制硬化は、各コート間の待ち時間を空気乾燥に対して50~70パーセント短縮し、3コートシステムではこれが1日1台か2台かの違いとなる。
40 ftコンテナ用スプレーブースはどのくらいの大きさが必要か?
内部寸法は概ね15 x 5 x 5 mで、セル断面に0.4~0.6 m/sのクロスドラフトを維持するために45,000~70,000 m3/hの排気が必要である。このサイズのブースで排気を過小に指定することは最もよくある設計ミスである。オーバースプレーが湿った塗膜に戻って付着し、どんなに塗装工の技量があってもそれを修正できない。
リーファーキャビネットラインはドライコンテナラインとどう違うのか?
断熱パネルは裸鋼が許容する温度に耐えられないため、硬化は60~80 Cにとどまる。パネルは吊り下げではなくフレーム上に平置きして塗装され、異なる搬送システムが必要となる。仕上げが目に見える製品表面であるため、清浄度管理はより厳格であり、鋼スキン、アルミニウム押出材、プレコートパネルの混在により、クロムフリーのマルチメタル前処理が必須となる。
なぜコンテナはコーナーポストから先に腐食するのか?
ストライプコーティングが省略されたか、メインコートの前にではなく後に施されたからである。静電塗装もエアレス塗装も、鋭いエッジや溶接ビードクラウンには平坦パネルよりもはるかに少ない膜しか残さない。各メインコートの前にすべてのエッジを手作業でストライプコーティングすることが標準的な管理であり、それは想定ではなく検証されなければならない。
コンテナ塗装プラントのコストはいくらか?
2026年の工場渡しの参考価格帯は、完全なメディア回収付き40 ftブラストルームでUSD 150,000~400,000、15 mクラスのスプレーおよび強制硬化ブース1基あたりUSD 110,000~320,000、ブラストルーム集塵でUSD 40,000~130,000、VOC処理でUSD 80,000~400,000である。典型的な2ブースプラントはUSD 500,000~2,000,000の範囲となる。
このガイドの図について。 価格範囲は、MUSI Technologyのプロジェクト見積もりから2026年9月にまとめた中国工場渡しの概算であり、予算編成用にのみ示すものである。確定価格は部品の寸法、スループット、現地のコンプライアンス要件に依存する。性能値は、適切に仕様設定され適切に運用される設備の典型値であり、保証値ではない。最終確認日:2026年9月10日。
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.