Jalur Pelapisan Kontainer Pengiriman: Spesifikasi Kelautan, Throughput dan Tata Letak Pabrik (2026)
Jawaban singkat: Lini pelapisan kontainer pengiriman harus mencapai ISO 12944 C5 (ISO 12944:1998: C5-M) — biasanya primer epoksi kaya seng, lapisan antara epoksi MIO, dan lapisan akhir poliuretan dengan total sistem yang ditentukan 240 hingga 320 mikron — sambil menyelesaikan satu hingga empat kontainer per hari. Itu berarti blasting di ruang blasting atau roller blasting hingga Sa2.5, booth kelas 15 m dengan 45.000 hingga 70.000 m3/h, dan curing paksa alih-alih pengeringan udara. Biaya pabrik berkisar 500.000 hingga 2.000.000 USD.
Peralatan dan proyek terkait: Jalur Pelapisan Kontainer Pengiriman · Lini Pengecatan Semprot Kontainer, Tianjin · Jalur Shot Blasting Kontainer, Yangzhou
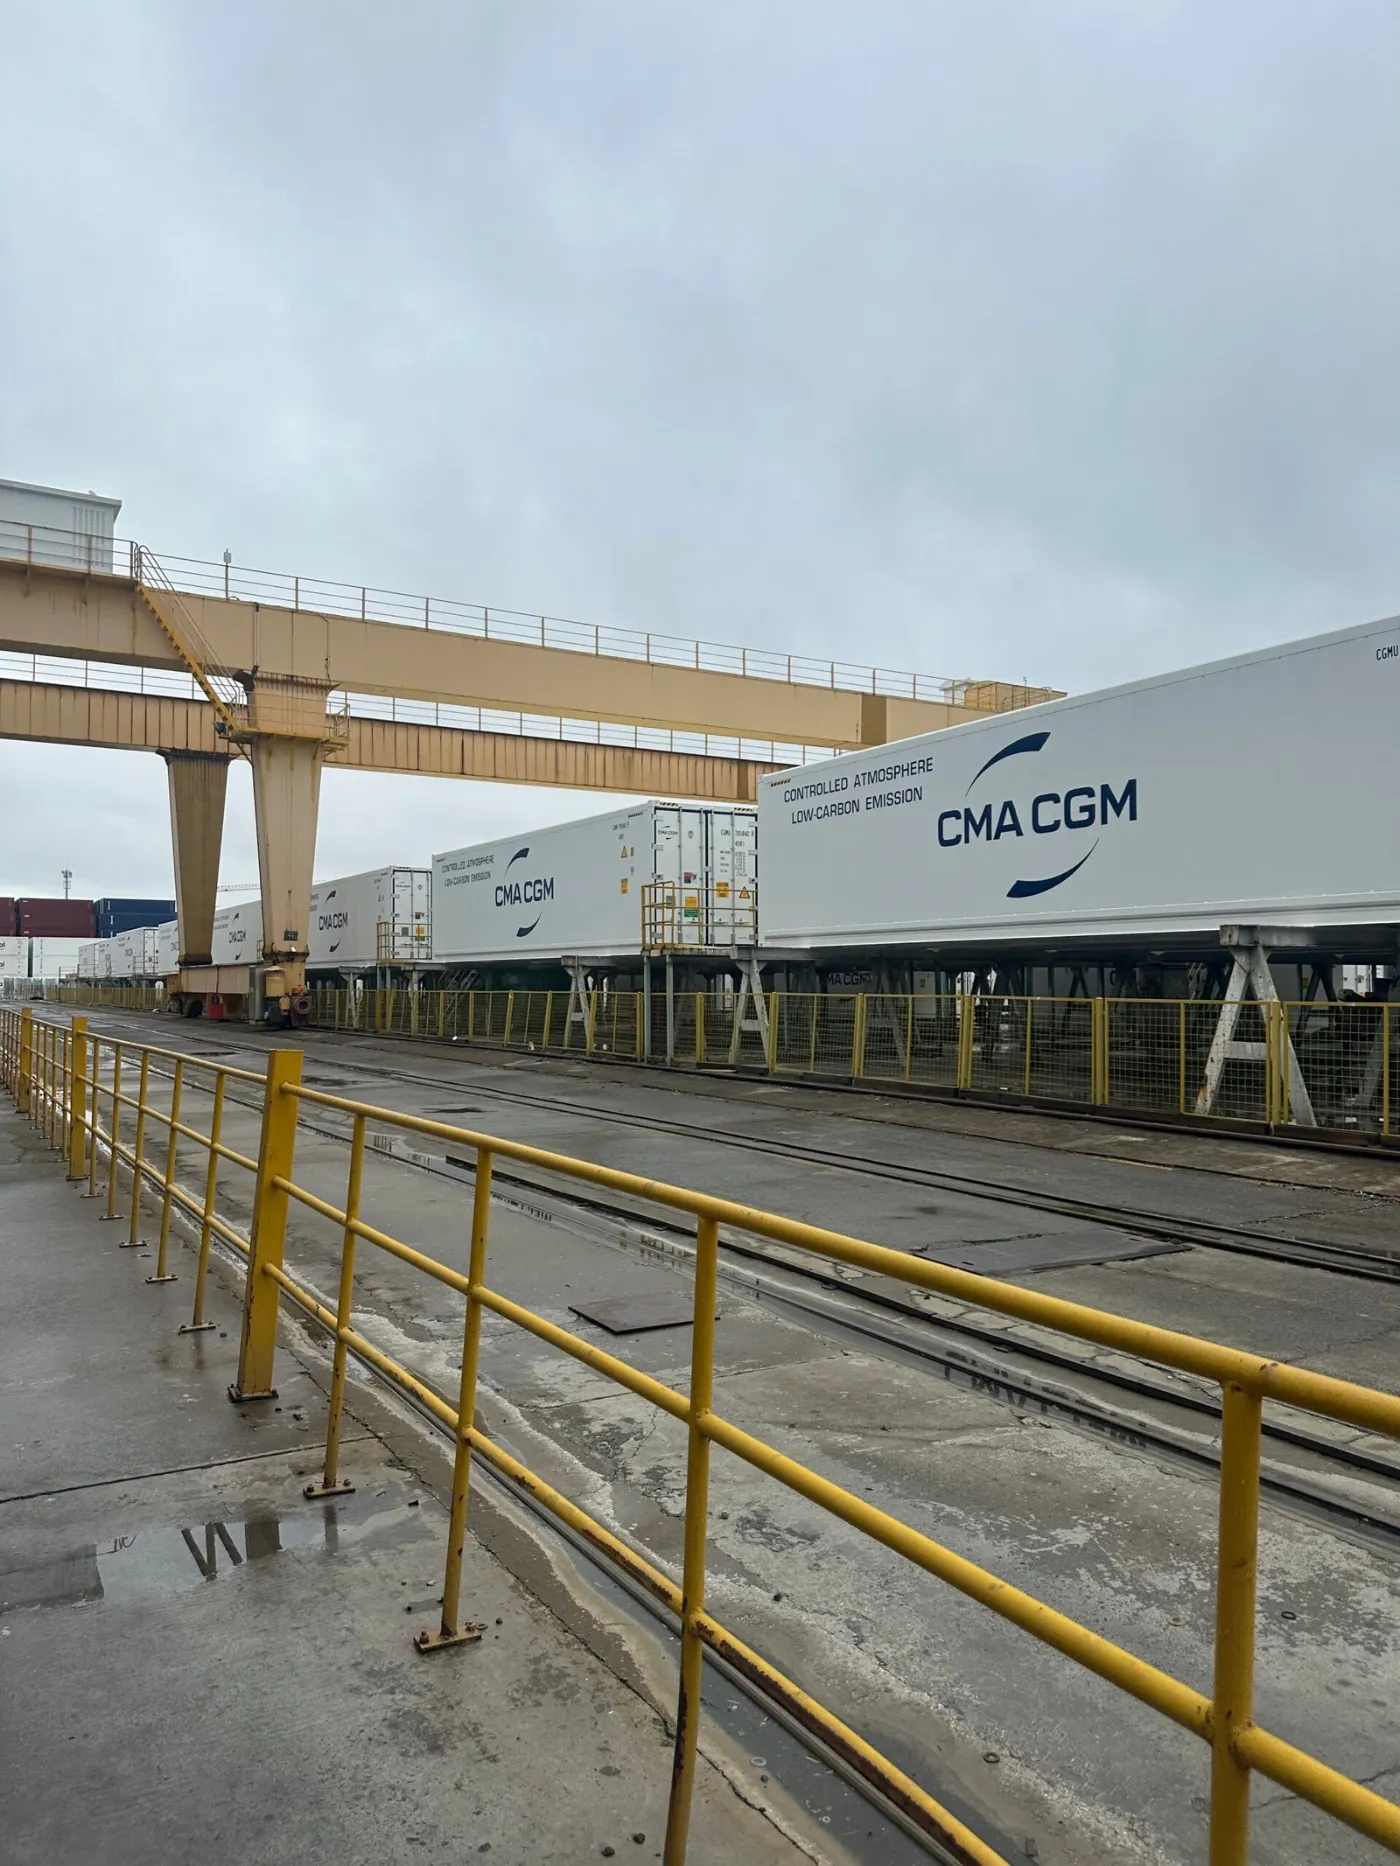
Mengapa pelapisan kontainer menjadi masalah yang berbeda dari pekerjaan baja umum
Dua kendala bertabrakan. Persyaratan korosi adalah yang paling berat dalam praktik industri umum, karena kontainer menghabiskan hidupnya di semprotan garam dan diharapkan bertahan 15 tahun tanpa pengecatan ulang penuh. Pada saat yang sama pekerjaan ini adalah produksi, bukan proyek: pabrik yang membutuhkan waktu satu minggu per kontainer tidak memiliki model bisnis.
Segala sesuatu dalam desain jalur mengikuti dari menyelesaikan keduanya sekaligus — itulah sebabnya pabrik kontainer terlihat seperti bengkel berbasis sel daripada jalur konveyor, dan mengapa pengawetan paksa bukan opsional.
Urutan lapisan apa yang dibutuhkan kontainer?
| Lapisan | Produk | Filem kering | Tujuan |
|---|---|---|---|
| Persiapan | Blast ke Sa2.5 | Profil 40-75 mikron | Mechanical anchor, penghilangan kerak |
| Pertama | Epoksi kaya seng | 60-80 mikron | Perlindungan katodik |
| Menengah | Epoksi micaceous iron oxide | 100-150 mikron | Barrier, panjang jalur kelembapan |
| Lapisan atas | Poliuretan | 60-80 mikron | UV, warna, abrasi |
| Jumlah lapisan nominal | – | 220-310 microns | Target per lapisan di atas |
| NDFT sistem (ditentukan) | – | 240-320 mikron | ISO 12944 C5; ditetapkan oleh TDS pemasok cat dan digunakan untuk penerimaan |
Ketebalan film kering nominal sistem (NDFT) dalam TDS pemasok cat menentukan penerimaan: menurut ISO 19840, rata-rata pembacaan harus mencapai NDFT dan tidak ada pembacaan tunggal yang boleh di bawah 80% darinya, sehingga bila jumlah lapisan nominal berada di bawah NDFT sistem, target per lapisan dinaikkan dalam spesifikasi proyek, bukan totalnya yang diturunkan.
Stripe coating pada setiap tepi, las dan tiang sudut secara manual sebelum setiap lapisan utama adalah praktik standar, bukan tambahan opsional. Ketebalan film pada tepi tajam turun menjadi sebagian kecil dari nilai permukaan datar, dan di situlah korosi dimulai.
Bagaimana Anda menentukan ukuran sel peledakan dan pelapisan?
| Sel | Ukuran internal (kotak 40 ft) | Aliran udara | Catatan |
|---|---|---|---|
| Ruang peledakan | 15 x 4,5 x 4,5 m | 45.000-70.000 m3/jam | Pemulihan media seluruh lantai |
| Bilik primer | 15 x 5 x 5 m | 45.000-70.000 m3/jam | Kontrol kelembapan untuk kaya seng |
| Bilik topcoat | 15 x 5 x 5 m | 45.000-70.000 m3/jam | Kelas kebersihan lebih tinggi |
| Zona pengawetan paksa | Sama seperti bilik | Resirkulasi | 60-80 C |
Aliran udara mengikuti cross-draft standar 0.4 hingga 0.6 m/s pada penampang sel. Pada booth 40 ft, inilah titik yang paling sering kurang dispesifikasikan: booth dengan ekstraksi kurang membiarkan overspray mengendap kembali ke film basah, dan sehebat apa pun keterampilan pengecat tidak dapat memperbaikinya. Angka-angka ini adalah rentang desain: aliran udara ekstraksi = penampang efektif booth (lebar dalam x tinggi untuk booth cross-draft) x kecepatan muka 0.4-0.6 m/s, diukur pada booth kosong di penampang kerja, ditambah margin untuk pembebanan filter; nilai akhir ditetapkan dalam tata letak lini dan diverifikasi saat komisioning dengan pengukuran kecepatan di penampang tersebut.
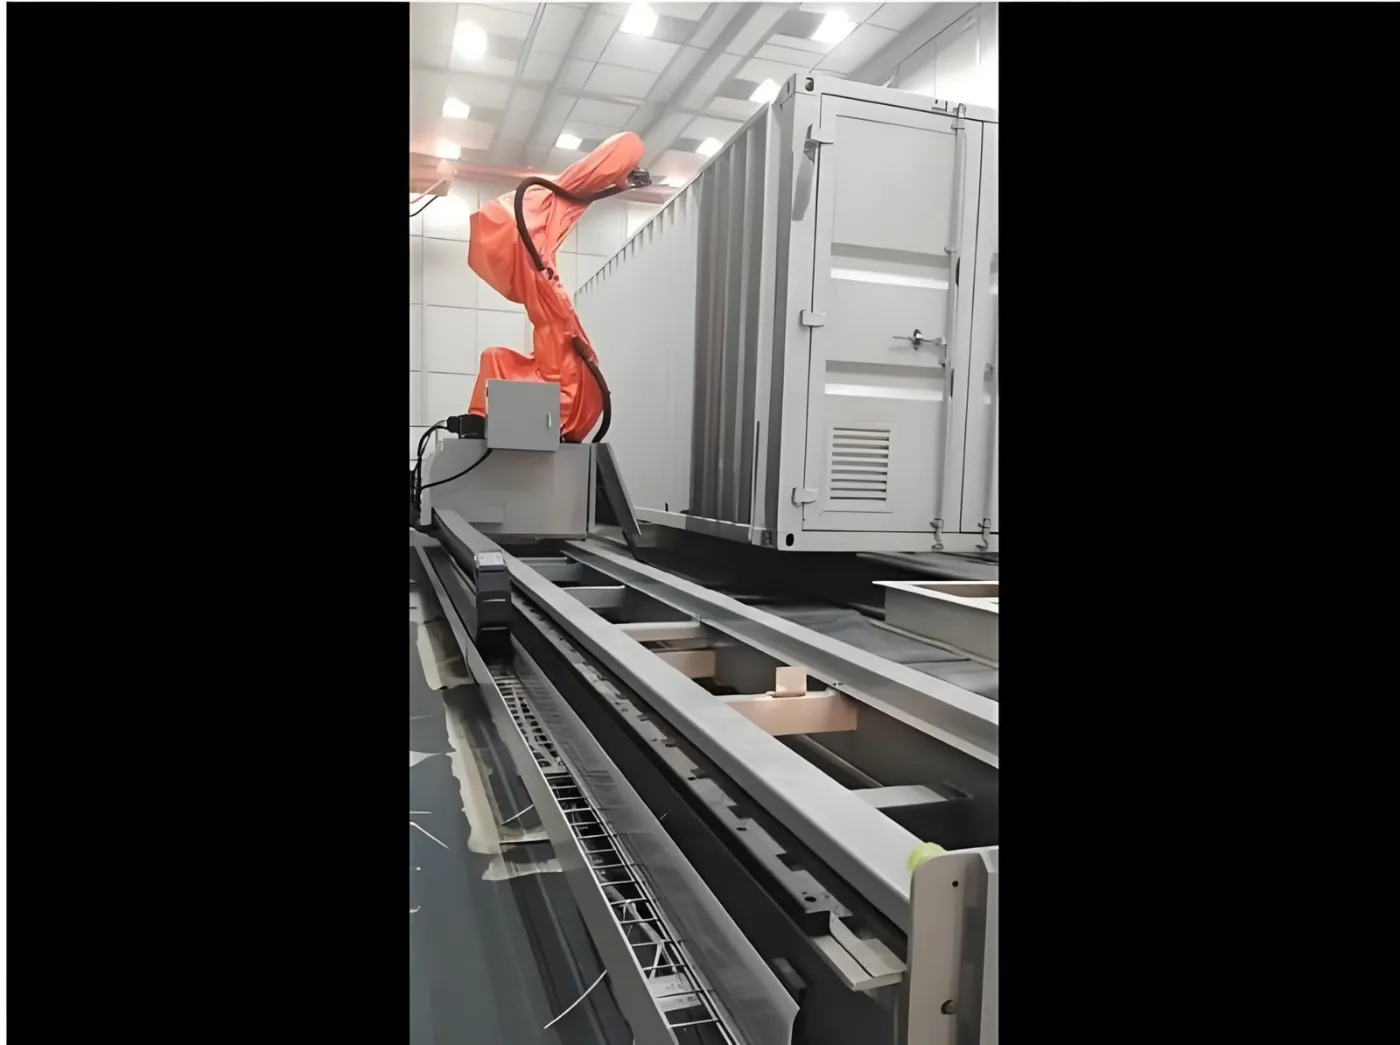
Berapa waktu siklus yang realistis?
| Tahap | Kotak 20 ft | Kotak 40 ft | Kabinet reefer |
|---|---|---|---|
| Blast ke Sa2.5 | 2-4 jam | 4-7 jam | 1-3 jam |
| Primer plus lapisan stripe | 1,5-2,5 jam | 2-4 jam | 1-2 jam |
| Menengah | 1-2 jam | 1,5-3 jam | Tidak selalu digunakan |
| Lapisan atas | 1-2 jam | 1,5-3 jam | 1-2 jam |
| Pengawetan paksa di antara lapisan | Masing-masing 1-2 jam | Masing-masing 1-2 jam | Masing-masing 1-1,5 jam |
| Total berlalu | 8-14 jam | 12-20 jam | 6-11 jam |
Pengawetan paksa pada 60 hingga 80 C memampatkan setiap jeda antar-lapisan sebesar 50 hingga 70 persen dibandingkan pengeringan udara. Pada sistem tiga lapis, itu adalah perbedaan antara satu kotak per hari dan dua, yang biasanya menentukan apakah pabrik layak.
Apa bedanya lemari pendingin?
| Batas suhu | panel berinsulasi tidak dapat melihat suhu yang ditoleransi baja telanjang. Pengawetan tetap pada 60-80 C. |
|---|---|
| Penanganan | panel dilapisi rata di atas rangka, bukan digantung, jadi diperlukan sistem pembawa yang berbeda. |
| Kebersihan | hasil akhir adalah permukaan produk yang terlihat, jadi filtrasi bilik dan udara masuk lebih penting daripada pada kotak kering. |
| Campuran substrat | kulit baja, ekstrusi aluminium dan panel pra-lapis dapat berbagi lini, yang memaksa pretreatment multi-logam tanpa krom. |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Berapa biaya pabrik pelapisan kontainer pada tahun 2026?
| Barang | Harga indikatif (USD, ex-works) |
|---|---|
| Ruang peledakan untuk kotak 40 ft dengan pemulihan penuh | 150,000-400,000 |
| Bilik semprot dan pengawetan paksa, kelas 15 m | 110.000-320.000 masing-masing |
| Pengumpulan debu ruang peledakan | 40,000-130,000 |
| Pengolahan VOC untuk gas buang pelarut | 80,000-400,000 |
| Rel, kereta transfer, pintu | 30,000-120,000 |
| Pabrik dua bilik tipikal | 500,000-2,000,000 |
Pengolahan VOC adalah item yang paling sering dihilangkan dari anggaran pertama. Sistem pelarut tiga lapis pada bilik 15 m menghasilkan beban pelarut yang besar; lihat perbandingan kami tentang RTO, RCO, karbon aktif dan pengolahan rotor zeolit sebelum memperbaiki tata letak pabrik.
Apa yang gagal pada jalur pelapisan kontainer?
| Korosi pada tiang sudut dan sambungan las dalam 2-3 tahun | pelapisan strip dilewati atau diterapkan setelah lapisan utama bukan sebelumnya. |
|---|---|
| Pelepuhan di bawah topcoat | primer kaya seng dilapisi ulang sebelum pelepasan pelarut. Patuhi interval pelapisan ulang minimum, bukan hanya maksimum. |
| Kontaminasi garam setelah blasting | di lokasi pesisir, uji garam permukaan setelah persiapan dan cuci serta blasting ulang jika di atas batas yang ditentukan. |
| Inklusi overspray | ekstraksi bilik di bawah desain, atau filter penangkap dijalankan melewati batas penurunan tekanan. |
| Ketebalan film kurang pada panel atap | operator menjangkau pada ekstensi penuh. Sediakan platform daripada mengandalkan panjang lance. |
Bekerja sama dengan MUSI Technology pada pabrik pelapisan kontainer
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) merancang dan membangun lini finishing turnkey dari pabriknya di Changzhou, Tiongkok, dengan 800+ lini pengecatan yang telah dipasok ke 500+ klien di 36 negara, mulai dari spray booth tunggal hingga pabrik finishing lengkap.
- Setiap lini dirancang berdasarkan spesifikasi kinerja tertulis. Ukuran sel, laju ekstraksi, profil pengeringan dan ketebalan lapisan dinyatakan dalam kontrak dan didemonstrasikan pada uji coba pabrik sebelum pengiriman.
- Satu tim teknik menangani seluruh rantai — blasting, pemulihan media, aplikasi, pengeringan paksa, pengumpulan debu dan pengolahan VOC — sehingga kompromi di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
- Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk seluruh mesin dan 36 bulan untuk komponen kritis, serta pemasangan di lokasi, commissioning, dan pelatihan operator tersedia di seluruh dunia. Bagian struktur mendapat garansi hingga 60 bulan.
Kirim dimensi kotak Anda, target kotak per hari dan spesifikasi pelapisan untuk tata letak pabrik: hubungi MUSI Technology. Lihat juga solusi pelapisan kontainer pengiriman dan kabinet berpendingin.
Pertanyaan yang sering diajukan
Sistem pelapisan apa yang digunakan kontainer pengiriman?
Sistem marine tiga lapis sesuai ISO 12944 C5: primer epoksi kaya seng 60-80 mikron, lapisan antara epoksi micaceous iron oxide 100-150 mikron, dan lapisan akhir poliuretan 60-80 mikron, dengan total sistem yang ditentukan (NDFT) 240-320 mikron. Setiap tepi, las, dan tiang sudut diberi stripe coat secara manual sebelum setiap lapisan utama, karena jika tidak, ketebalan film pada tepi tajam turun menjadi hanya sebagian kecil dari nilai pada permukaan datar.
Berapa lama waktu yang dibutuhkan untuk melapisi satu kontainer pengiriman?
Total waktu yang berlalu biasanya 8-14 jam untuk kotak 20 ft dan 12-20 jam untuk kotak 40 ft, mencakup blasting, tiga lapisan, pelapisan strip dan pengeringan antar lapisan. Pengeringan paksa pada 60-80 C memampatkan setiap jeda antar lapisan sebesar 50-70 persen dibandingkan pengeringan udara, yang pada sistem tiga lapisan adalah perbedaan antara satu kotak per hari dan dua.
Seberapa besar bilik semprot kontainer 40 ft?
Kira-kira 15 x 5 x 5 m internal, dengan ekstraksi 45.000-70.000 m3/jam untuk mempertahankan aliran silang 0,4-0,6 m/s pada penampang sel. Menentukan ekstraksi di bawah spesifikasi pada bilik sebesar ini adalah kesalahan desain yang paling umum: overspray mengendap kembali ke lapisan basah dan tidak ada keterampilan pelukis yang dapat memperbaikinya.
Apa perbedaan lini kabinet reefer dengan lini kontainer kering?
Panel berinsulasi tidak dapat melihat suhu yang ditoleransi baja telanjang, sehingga pengawetan tetap pada 60-80 C. Panel dilapisi rata pada rangka bukan digantung, memerlukan sistem pembawa yang berbeda. Kontrol kebersihan lebih ketat karena hasil akhir adalah permukaan produk yang terlihat, dan campuran kulit baja, ekstrusi aluminium dan panel pra-lapis memaksa pretreatment multi-logam tanpa krom.
Mengapa kontainer berkarat di tiang sudut terlebih dahulu?
Karena pelapisan garis dilewati, atau diterapkan setelah lapisan utama bukan sebelumnya. Aplikasi elektrostatik dan airless keduanya meninggalkan tepi tajam dan mahkota las dengan film yang jauh lebih sedikit daripada panel datar. Pelapisan garis dengan tangan pada setiap tepi sebelum setiap lapisan utama adalah kontrol standar, dan itu harus diverifikasi bukan diasumsikan.
Berapa biaya pabrik pelapisan kontainer?
Kisaran indikatif ex-works 2026 adalah USD 150.000-400.000 untuk ruang peledakan 40 ft dengan pemulihan media penuh, USD 110.000-320.000 per bilik semprot kelas 15 m dan pengawetan paksa, USD 40.000-130.000 untuk pengumpulan debu ruang peledakan dan USD 80.000-400.000 untuk pengolahan VOC. Pabrik dua bilik tipikal berada di antara USD 500.000 dan USD 2.000.000.
Tentang angka-angka dalam panduan ini. Kisaran harga adalah perkiraan ex-works China yang disusun pada September 2026 dari kutipan proyek MUSI Technology dan diberikan hanya untuk penganggaran; harga pasti bergantung pada envelope bagian, throughput, dan persyaratan kepatuhan setempat. Angka kinerja adalah nilai tipikal untuk peralatan yang dispesifikasikan dengan benar dan dioperasikan dengan benar, bukan jaminan. Terakhir ditinjau: 10 September 2026.
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.