Ligne de revêtement de conteneurs maritimes : spécifications marines, débit et disposition de l'usine (2026)
Réponse rapide : Une ligne de revêtement de conteneurs maritimes doit atteindre la norme ISO 12944 C5-M — généralement un primaire époxy riche en zinc, une couche intermédiaire époxy MIO et une finition polyuréthane totalisant 240 à 320 microns — tout en traitant un à quatre conteneurs par jour. Cela implique un décapage en salle ou aux rouleaux jusqu'à Sa2.5, des cabines de classe 15 m à 45 000 à 70 000 m3/h, et un durcissement forcé plutôt qu'un séchage à l'air. Le coût de l'usine varie de 500 000 à 2 000 000 USD.
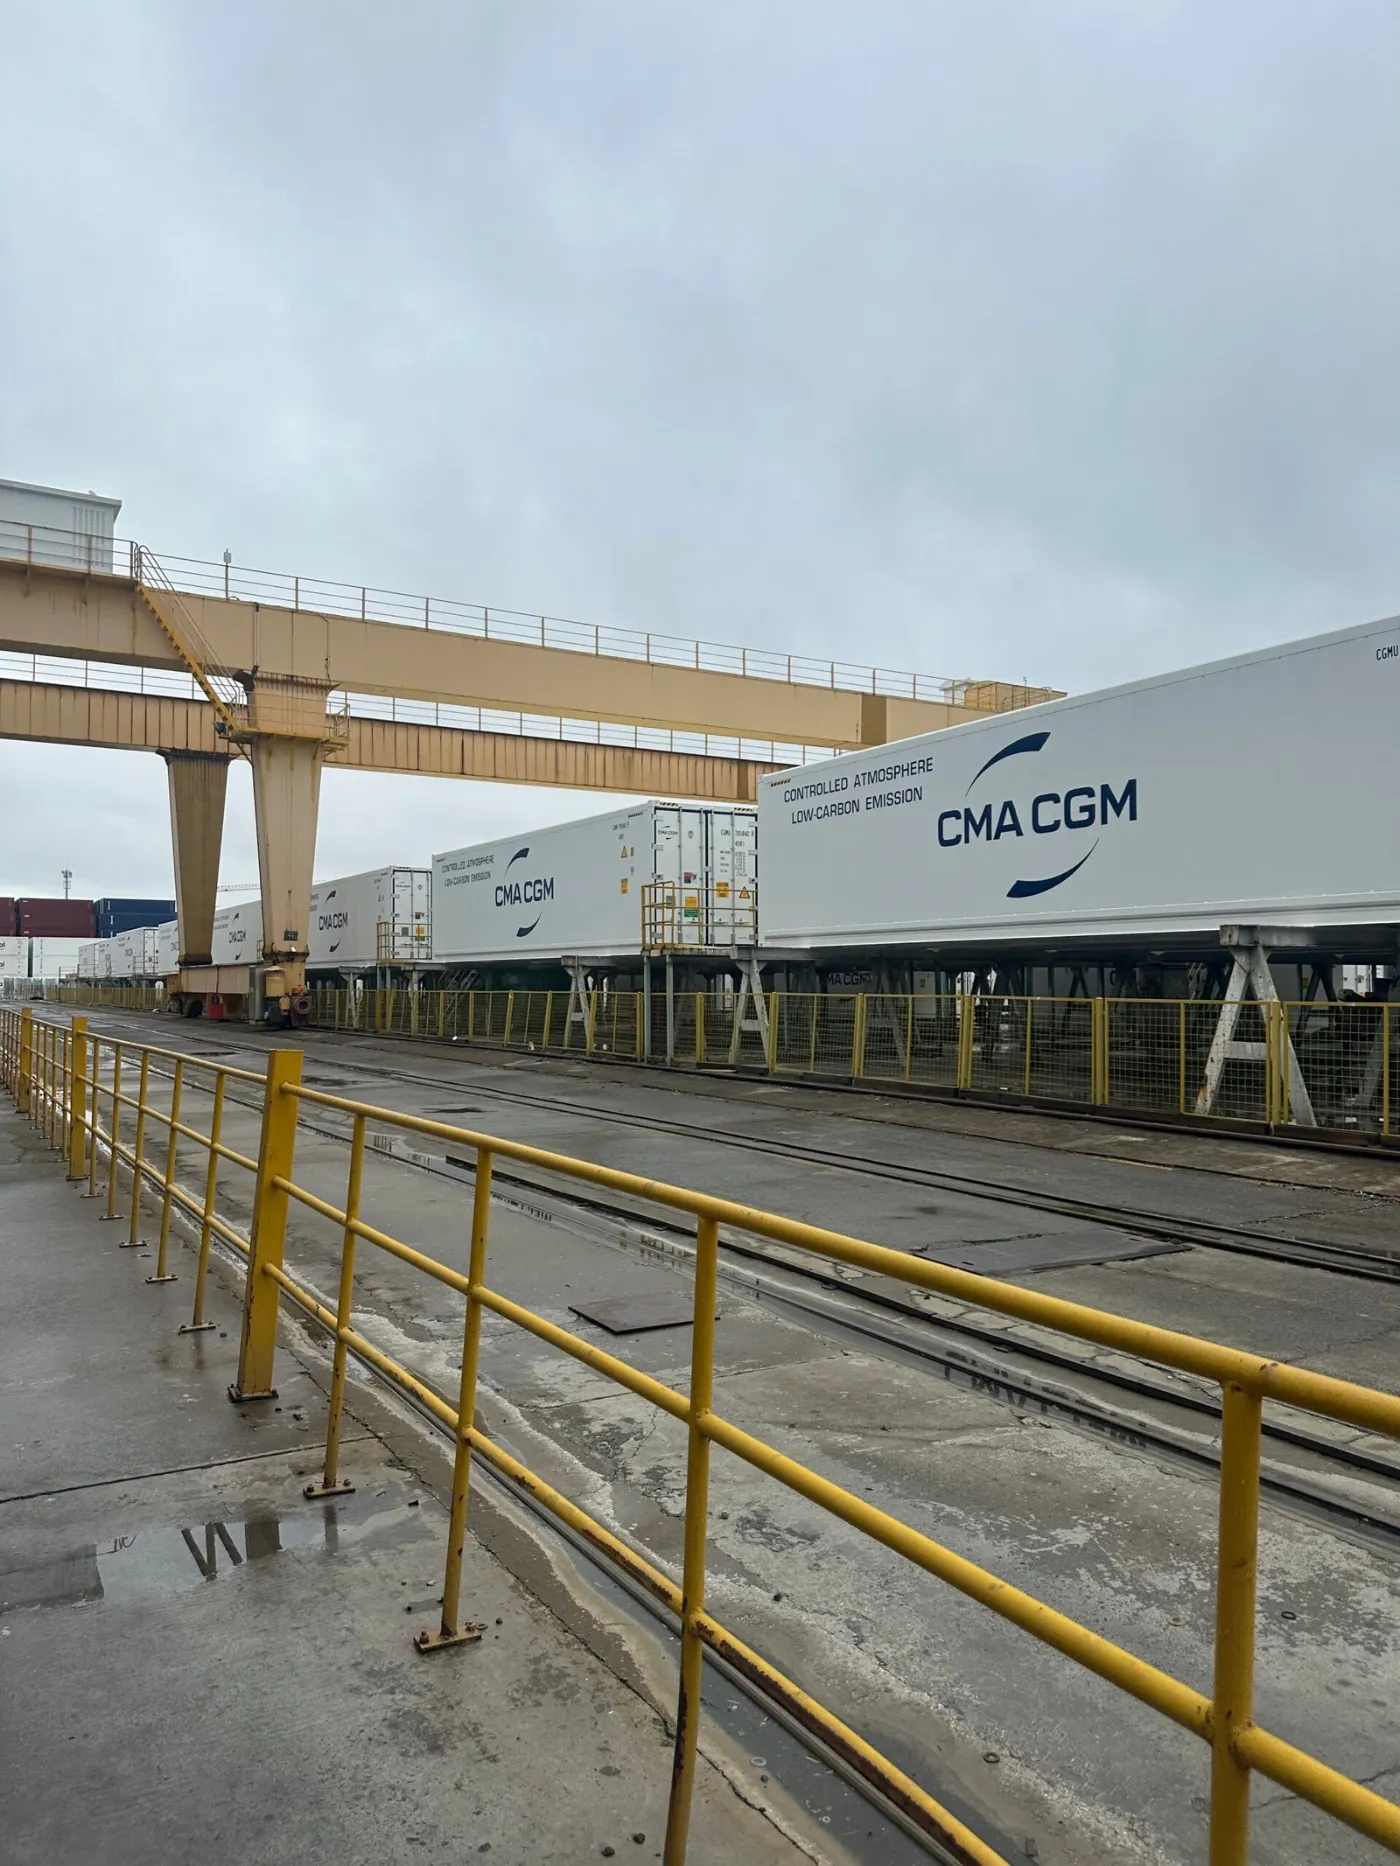
Pourquoi le revêtement de conteneurs est un problème différent de la charpente métallique générale
Deux contraintes s'affrontent. L'exigence de corrosion est la plus sévère de la pratique industrielle courante, car un conteneur passe sa vie dans les embruns salins et doit survivre 15 ans sans réfection complète. En même temps, le travail est de la production, pas un projet : une usine qui prend une semaine par conteneur n'a pas de modèle économique.
Tout dans la conception de la ligne découle de la résolution simultanée de ces deux contraintes — c'est pourquoi les usines de conteneurs ressemblent à des ateliers cellulaires plutôt qu'à des lignes de convoyage, et pourquoi le durcissement forcé n'est pas optionnel.
De quelle séquence de revêtement un conteneur a-t-il besoin ?
| Revêtement | Produit | Film sec | Objectif |
|---|---|---|---|
| Préparation | Sablage au Sa2.5 | Profil de 40-75 microns | Ancrage mécanique, élimination du calcaire |
| Primaire | Époxy riche en zinc | 60-80 microns | Protection cathodique |
| Intermédiaire | Oxyde de fer micacé époxy | 100-150 microns | Barrière, longueur du chemin d'humidité |
| Couche de finition | Polyuréthane | 60-80 microns | UV, couleur, abrasion |
| Total | – | 240-320 microns | ISO 12944 C5-M |
La peinture de bandes sur chaque bord, soudure et poteau d'angle à la main avant chaque couche principale est une pratique standard, et non une option. L'épaisseur du film sur un bord vif tombe à une fraction de la valeur sur surface plane, et c'est exactement là que la corrosion commence.
Comment dimensionnez-vous les cellules de sablage et de revêtement ?
| Cellule | Dimension interne (caisson de 40 pieds) | Flux d'air | Notes |
|---|---|---|---|
| Salle de sablage | 15 x 4,5 x 4,5 m | 45 000-70 000 m3/h | Récupération des médias sur toute la surface du sol |
| Cabine d'application de primaire | 15 x 5 x 5 m | 45 000-70 000 m3/h | Contrôle de l'humidité pour le riche en zinc |
| Cabine de finition | 15 x 5 x 5 m | 45 000-70 000 m3/h | Classe de propreté plus élevée |
| Zone de durcissement forcé | Identique à la cabine | Recirculation | 60-80 C |
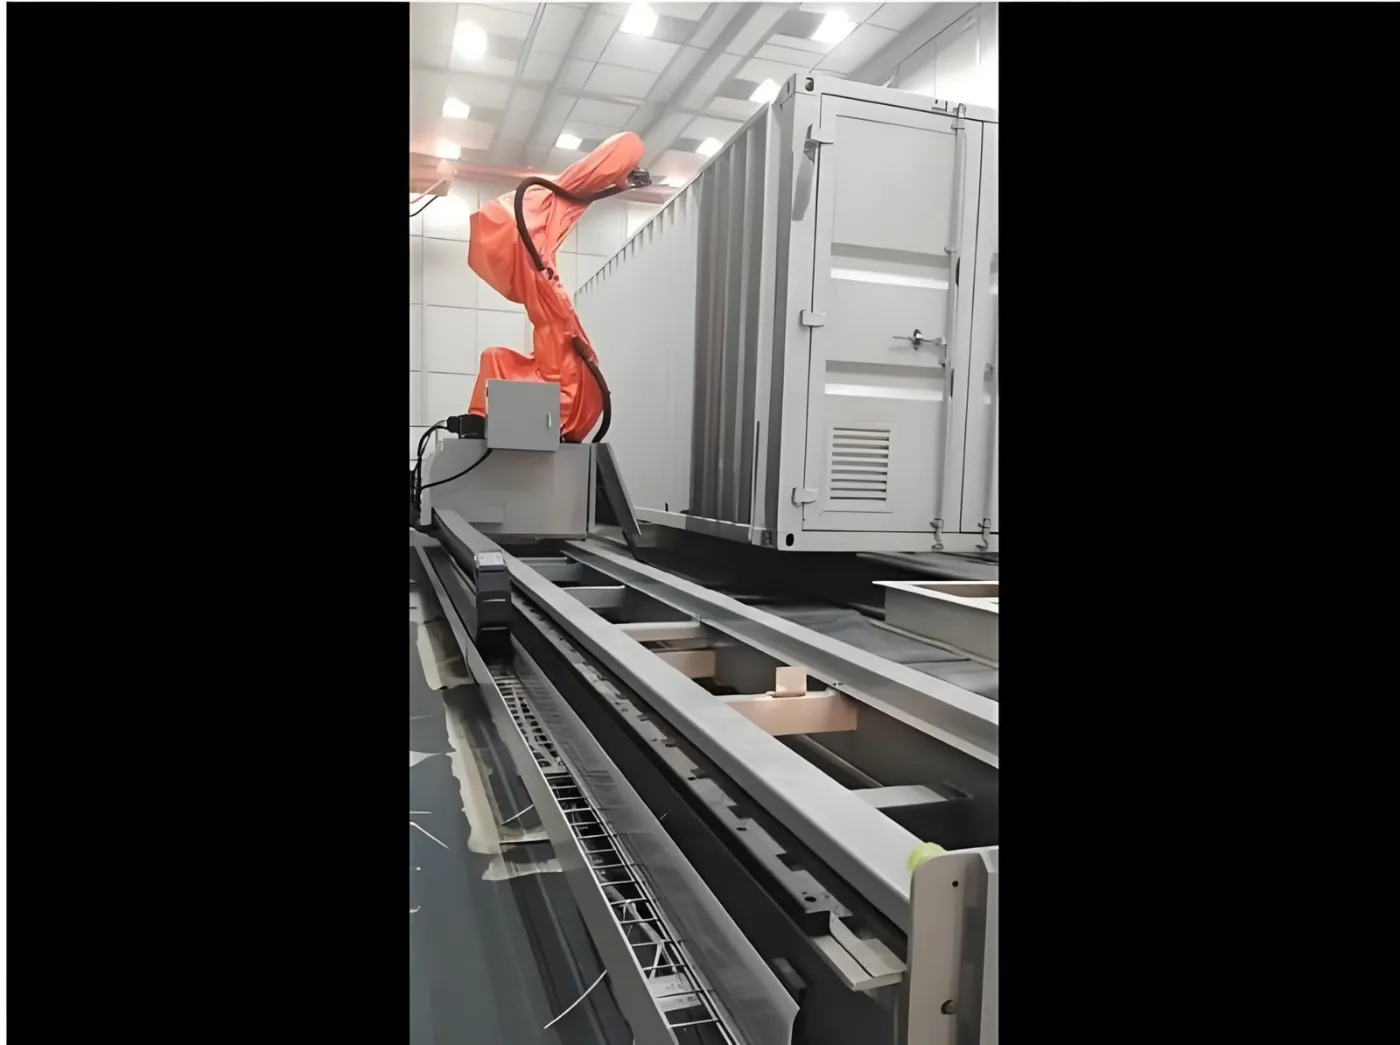
Le flux d'air suit la norme de 0,4 à 0,6 m/s en courant transversal sur la section de la cellule. Sur une cabine de 40 ft, c'est l'endroit le plus courant où l'on sous-dimensionne : une cabine sous-aspirée laisse le brouillard de pulvérisation se redéposer sur le film humide, et aucune compétence de peintre ne peut y remédier.
Quel temps de cycle est réaliste ?
| Scène | Caisson 20 ft | Caisson 40 ft | Armoire réfrigérée |
|---|---|---|---|
| Sablage au Sa2.5 | 2-4 h | 4-7 h | 1-3 h |
| Primaire plus couche de rayures | 1,5-2,5 h | 2-4 h | 1-2 h |
| Intermédiaire | 1-2 h | 1,5-3 h | Pas toujours utilisé |
| Couche de finition | 1-2 h | 1,5-3 h | 1-2 h |
| Durcissement forcé entre les couches | 1-2 h chacune | 1-2 h chacune | 1-1,5 h chacune |
| Temps total écoulé | 8-14 h | 12-20 h | 6-11 h |
Le durcissement forcé à 60 à 80 C comprime chaque attente entre couches de 50 à 70 pour cent par rapport au séchage à l'air. Sur un système à trois couches, c'est la différence entre une boîte par jour et deux, ce qui décide généralement si l'usine est viable.
En quoi les armoires réfrigérées sont-elles différentes ?
| Température limite | les panneaux isolés ne peuvent pas supporter les températures que l'acier nu tolère. Le durcissement reste à 60-80 C. |
|---|---|
| Manutention | les panneaux sont revêtus à plat sur des cadres, non suspendus, donc un système de support différent est nécessaire. |
| Propreté | la finition est une surface visible du produit, donc la filtration de la cabine et l'air d'admission importent plus que sur une boîte sèche. |
| Mélange de substrats | les peaux en acier, les profilés extrudés en aluminium et les panneaux prérevêtus peuvent partager la ligne, ce qui impose un prétraitement multi-métaux sans chrome. |
Combien coûte une usine de revêtement de conteneurs en 2026 ?
| Article | Prix indicatif (USD, départ usine) |
|---|---|
| Cabine de sablage pour conteneur de 40 pieds avec récupération complète | 150,000-400,000 |
| Cabine de pulvérisation et de durcissement forcé, classe 15 m | 110 000-320 000 chacun |
| Dépoussiérage de la cabine de sablage | 40,000-130,000 |
| Traitement des COV pour les effluents de solvant | 80,000-400,000 |
| Rails, chariots de transfert, portes | 30,000-120,000 |
| Usine typique à deux cabines | 500,000-2,000,000 |
Le traitement des COV est le poste le plus souvent omis d'un premier budget. Les systèmes à solvant à trois couches sur une cabine de 15 m génèrent une charge de solvant importante ; voir notre comparaison de RTO, RCO, charbon actif et traitement par rotor à zéolithe avant de fixer la disposition de l'usine.
Qu'est-ce qui tombe en panne sur les lignes de revêtement de conteneurs ?
| Corrosion aux montants d'angle et aux soudures en 2-3 ans | application de la couche de renfort omise ou effectuée après la couche principale au lieu d'avant. |
|---|---|
| Cloquage sous la finition | primaire riche en zinc recouvert avant l'évaporation du solvant. Respecter l'intervalle minimal de recouvrement, pas seulement le maximal. |
| Contamination saline après projection | sur les sites côtiers, tester les sels de surface après la préparation et laver puis re-sabler si au-dessus de la limite spécifiée. |
| Inclusions d'overspray | extraction de la cabine inférieure à la conception, ou filtres d'arrêt utilisés au-delà de leur limite de perte de charge. |
| Épaisseur de film insuffisante sur le panneau de toit | opérateurs travaillant en extension maximale. Fournir des plateformes plutôt que de compter sur la longueur de la lance. |
Collaboration avec MUSI Technology sur une usine de revêtement de conteneurs
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) conçoit et construit des lignes de finition clés en main depuis son usine de Changzhou, en Chine, fondée en 2021, avec plus de 800 lignes de revêtement livrées à plus de 500 clients dans 36 pays, de cabines uniques à des installations de finition complètes.
- Chaque ligne est conçue selon une spécification de performance écrite. Le dimensionnement des cellules, le taux d'extraction, le profil de cuisson et l'épaisseur du film sont stipulés dans le contrat et démontrés lors de l'essai en usine avant expédition.
- Une seule équipe d'ingénierie maîtrise toute la chaîne — décapage, récupération des médias, application, durcissement forcé, dépoussiérage et traitement des COV — de sorte que les compromis entre ces étapes sont réglés sur la planche à dessin, et non dans votre usine.
- Les configurations standard sont expédiées en 30 à 60 jours avec une garantie de 12 mois sur la machine complète et de 36 mois sur les composants critiques, et l'installation sur site, la mise en service et la formation des opérateurs sont disponibles dans le monde entier.
Envoyez les dimensions de votre caisson, le nombre cible de caissons par jour et la spécification de revêtement pour une implantation d'usine : contacter MUSI Technology. Voir aussi solutions de revêtement pour conteneurs maritimes et armoires réfrigérées.
Questions fréquentes
Quel système de revêtement utilisent les conteneurs maritimes ?
Un système marin à trois couches selon l'ISO 12944 C5-M : primaire époxy riche en zinc à 60-80 microns, couche intermédiaire époxy à l'oxyde de fer micacé à 100-150 microns, et finition polyuréthane à 60-80 microns, soit un total de 240-320 microns. Chaque arête, soudure et montant d'angle est appliqué au pinceau à la main avant chaque couche principale, car l'épaisseur du film sur une arête vive tombe sinon à une fraction de la valeur sur surface plane.
Combien de temps faut-il pour revêtir un conteneur maritime ?
Le temps total écoulé est généralement de 8-14 heures pour un caisson de 20 pieds et de 12-20 heures pour un caisson de 40 pieds, couvrant le décapage, les trois couches, l'application au pinceau et le durcissement entre les couches. Le durcissement forcé à 60-80 C comprime chaque attente entre les couches de 50-70 pour cent par rapport au séchage à l'air, ce qui, sur un système à trois couches, fait la différence entre un caisson par jour et deux.
Quelle taille doit avoir une cabine de pulvérisation pour un conteneur de 40 pieds ?
Environ 15 x 5 x 5 m en interne, avec 45 000-70 000 m3/h d'extraction pour maintenir un courant transversal de 0,4-0,6 m/s sur la section transversale de la cellule. Sous-dimensionner l'extraction sur une cabine de cette taille est l'erreur de conception la plus courante : les surpulvérisations retombent sur le film humide et aucune compétence de peintre ne peut corriger cela.
En quoi une ligne pour armoires réfrigérées diffère-t-elle d'une ligne pour conteneurs secs ?
Les panneaux isolés ne peuvent pas supporter les températures que l'acier nu tolère, donc le durcissement reste à 60-80 C. Les panneaux sont revêtus à plat sur des cadres plutôt que suspendus, nécessitant un système de support différent. Le contrôle de la propreté est plus strict car la finition est une surface produit visible, et un mélange de peaux en acier, d'extrusions en aluminium et de panneaux pré-revêtus impose un prétraitement multi-métaux sans chrome.
Pourquoi les conteneurs se corrodent-ils d'abord aux poteaux d'angle ?
Parce que le stripe coating a été omis, ou appliqué après la couche principale au lieu d'avant. L'application électrostatique et sans air laissent toutes deux des arêtes vives et des cordons de soudure avec beaucoup moins de film que les panneaux plats. Le stripe-coating manuel de chaque arête avant chaque couche principale est le contrôle standard, et il doit être vérifié plutôt que supposé.
Combien coûte une usine de revêtement de conteneurs ?
Les fourchettes indicatives 2026 départ usine sont de 150 000 à 400 000 USD pour une salle de sablage de 40 ft avec récupération complète des abrasifs, de 110 000 à 320 000 USD par cabine de pulvérisation et de séchage forcé de classe 15 m, de 40 000 à 130 000 USD pour la dépoussiération de la salle de sablage et de 80 000 à 400 000 USD pour le traitement des COV. Une usine typique à deux cabines se situe entre 500 000 et 2 000 000 USD.
À propos des figures dans ce guide. Les fourchettes de prix sont des estimations départ usine Chine compilées en septembre 2026 à partir des devis de projets MUSI Technology et sont données à titre budgétaire uniquement ; un prix ferme dépend de l'enveloppe de la pièce, du débit et des exigences de conformité locales. Les chiffres de performance sont des valeurs typiques pour un équipement correctement spécifié et correctement exploité, et non des garanties. Dernière révision : 10 septembre 2026.
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.