خط طلاء حاويات الشحن: المواصفات البحرية والإنتاجية وتخطيط المصنع (2026)
إجابة سريعة: يجب أن يحقق خط طلاء حاويات الشحن فئة ISO 12944 C5 (ISO 12944:1998: C5-M) — عادةً طبقة أساس إيبوكسي غنية بالزنك، وطبقة وسطى إيبوكسي MIO، وطبقة نهائية من البولي يوريثان بإجمالي نظام محدد من 240 إلى 320 microns — مع إنتاج حاوية واحدة إلى أربع حاويات يوميًا. وهذا يعني السفع في غرفة سفع أو في آلة سفع بناقل أسطواني حتى درجة Sa2.5، وكبائن من فئة 15 m بتدفق 45,000 إلى 70,000 m3/h، ومعالجة قسرية بدلًا من التجفيف بالهواء. وتتراوح تكلفة المصنع من USD 500,000 إلى 2,000,000.
المعدات والمشاريع ذات الصلة: خط طلاء حاويات الشحن · خط طلاء الحاويات بالرش، تيانجين · خط السفع الرملي للحاويات، يانغتشو
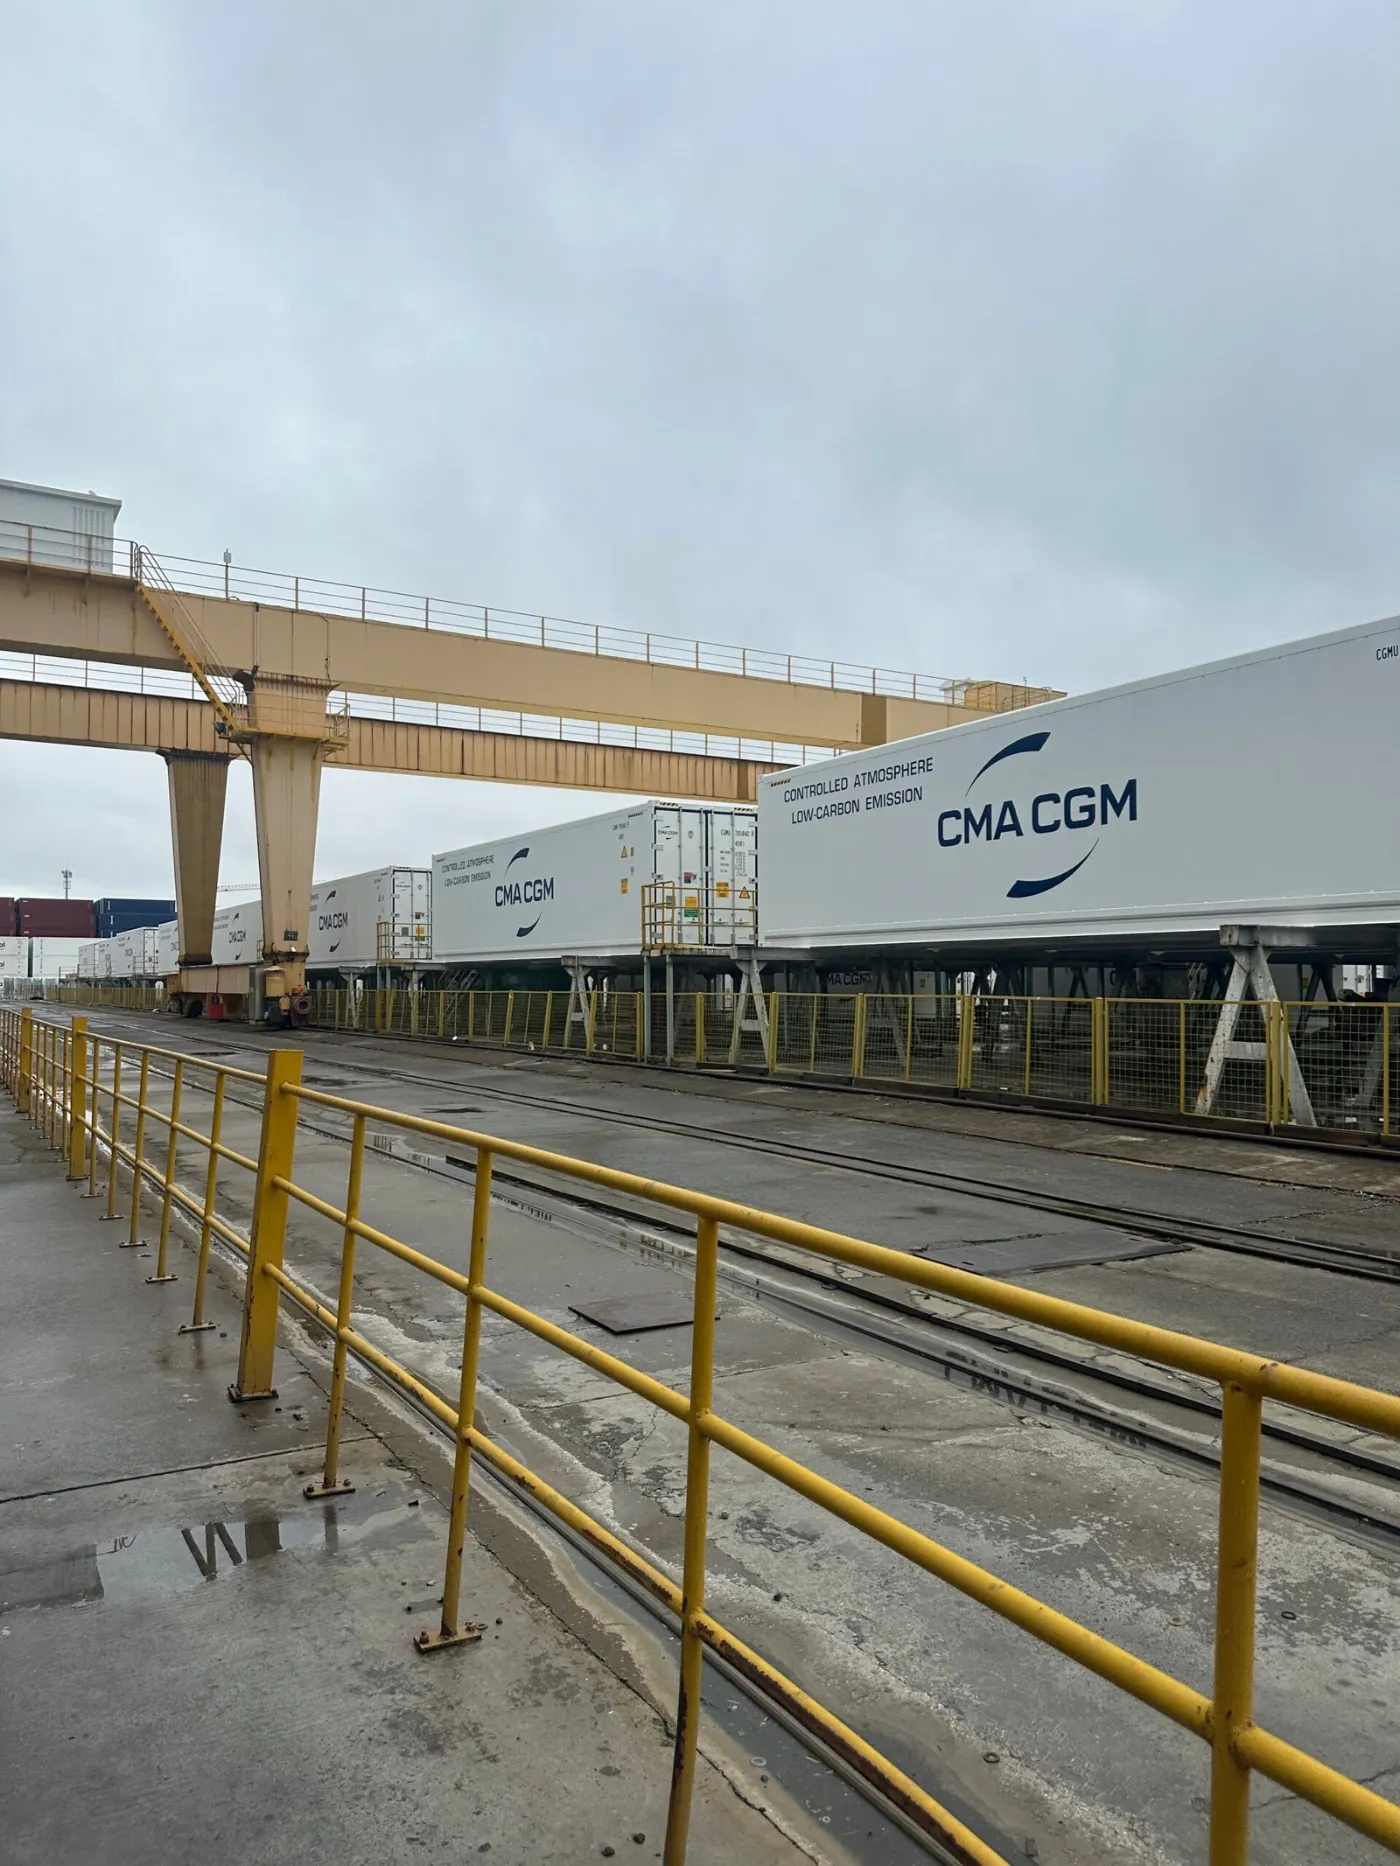
لماذا يُعد طلاء الحاويات مشكلة مختلفة عن الأعمال الفولاذية العامة
يتصادم قيدان. متطلب مقاومة التآكل هو الأشد في الممارسة الصناعية الشائعة، لأن الصندوق يقضي حياته في رذاذ ملحي ويُتوقع أن يصمد 15 عامًا دون إعادة طلاء كاملة. وفي الوقت نفسه، العمل إنتاج وليس مشروعًا: المصنع الذي يستغرق أسبوعًا لكل حاوية ليس لديه نموذج عمل.
كل شيء في تصميم الخط ينبع من حل هذين القيدين معًا — ولهذا تبدو مصانع الحاويات كورش عمل قائمة على الخلايا بدلًا من خطوط ناقلة، ولهذا فإن الإنضاج القسري ليس اختياريًا.
ما تسلسل الطلاء الذي تحتاجه الحاوية؟
| الطلاء | المنتج | الفيلم الجاف | الغرض |
|---|---|---|---|
| التحضير | السفع إلى Sa2.5 | بروفيل 40-75 ميكرون | مرساة ميكانيكية، إزالة القشور |
| برايمر | إيبوكسي غني بالزنك | 60-80 ميكرون | حماية كاثودية |
| طبقة وسطى | إيبوكسي أكسيد الحديد الميكاسي | 100-150 ميكرون | حاجز، طول مسار الرطوبة |
| طبقة نهائية | بولي يوريثان | 60-80 ميكرون | الأشعة فوق البنفسجية، اللون، التآكل |
| مجموع الطبقات الاسمية | – | 220-310 microns | الأهداف المذكورة أعلاه لكل طبقة |
| NDFT للنظام (المحدد) | – | 240-320 ميكرون | ISO 12944 C5؛ يحدده TDS الخاص بمورّد الطلاء ويُستخدم للقبول |
تحكم سماكة الفيلم الجاف الاسمية للنظام (NDFT) الواردة في TDS الخاص بمورّد الطلاء عملية القبول: فوفق ISO 19840 يجب أن يبلغ متوسط القراءات قيمة NDFT وألا تقل أي قراءة فردية عن 80% منها، لذلك عندما يكون مجموع الطبقات الاسمية أقل من NDFT للنظام تُرفع الأهداف لكل طبقة في مواصفات المشروع بدلًا من خفض الإجمالي.
طلاء كل حافة ودرزة وعمود زاوية يدويًا قبل كل طبقة رئيسية هو ممارسة قياسية، وليس إضافة اختيارية. تنخفض سماكة الطبقة عند الحافة الحادة إلى جزء ضئيل من قيمتها على السطح المستوي، وهذا بالضبط حيث يبدأ التآكل.
كيف تحدد أحجام خلايا السفع والطلاء؟
| خلية | المقاس الداخلي (صندوق 40 قدمًا) | تدفق الهواء | ملاحظات |
|---|---|---|---|
| غرفة السفع | 15 × 4.5 × 4.5 م | 45,000-70,000 م3/س | استرداد الوسائط من الأرضية بالكامل |
| كابينة الطلاء التمهيدي | 15 × 5 × 5 م | 45,000-70,000 م3/س | التحكم في الرطوبة للطلاء الغني بالزنك |
| كشك الطلاء العلوي | 15 × 5 × 5 م | 45,000-70,000 م3/س | فئة نظافة أعلى |
| منطقة المعالجة القسرية | نفس الكابينة | إعادة تدوير | 60-80 C |
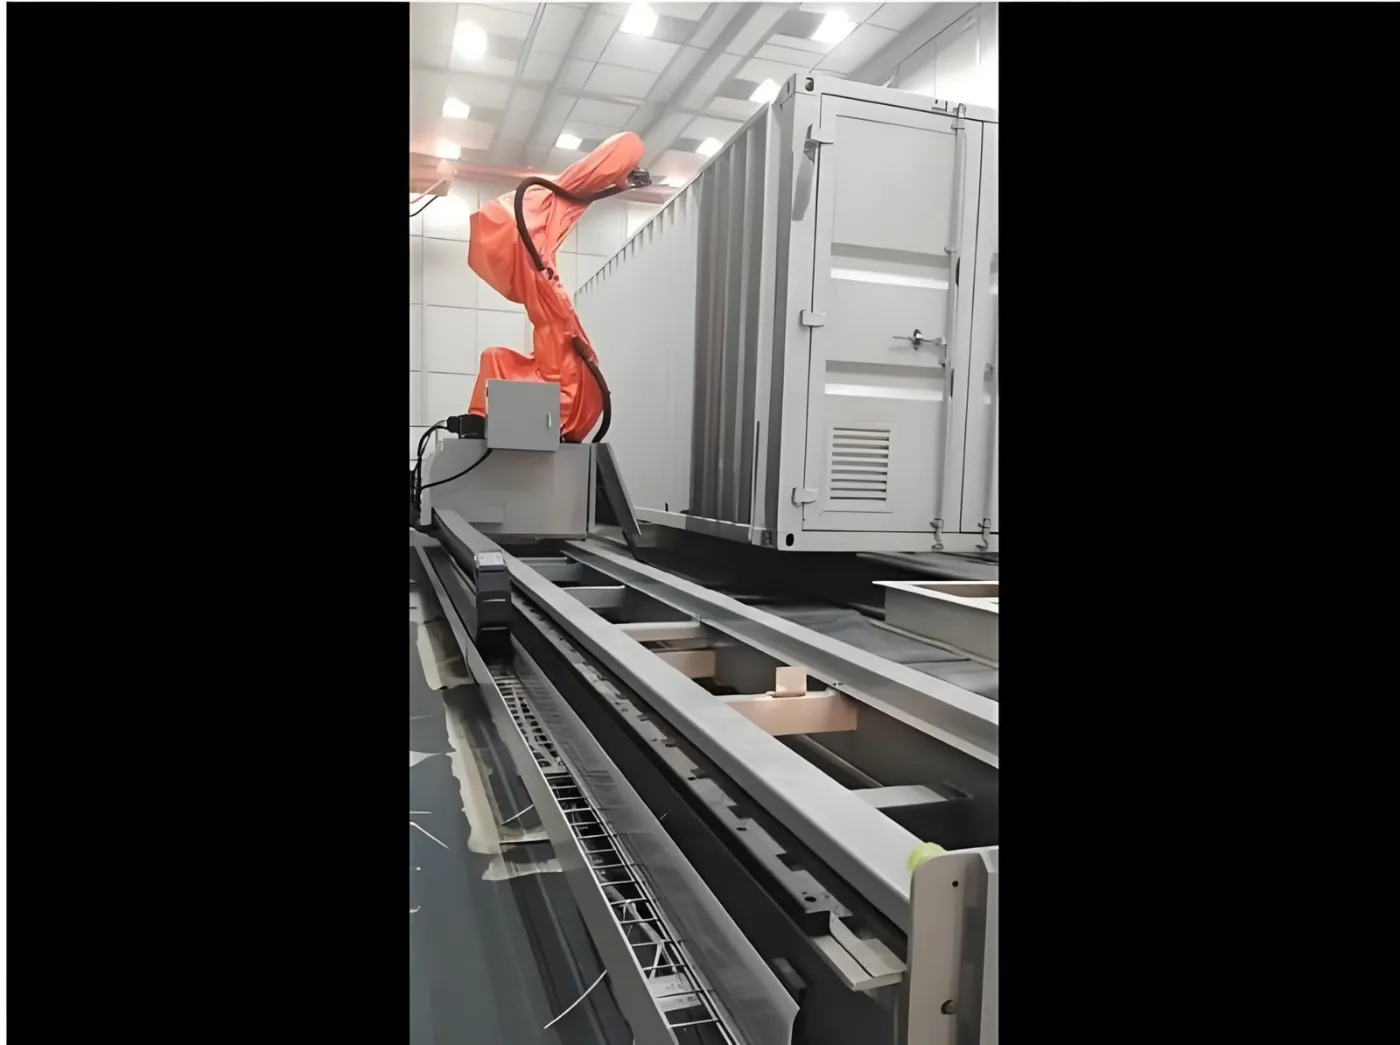
يتبع تدفق الهواء السحب العرضي القياسي بسرعة 0.4 إلى 0.6 m/s عبر المقطع العرضي للخلية. وفي كابينة بطول 40 ft يُعد هذا الموضع الأكثر شيوعًا لنقص المواصفات: فالكابينة ذات الشفط غير الكافي تسمح لرذاذ الطلاء الزائد بالترسب مجددًا على الفيلم الرطب، ولا تعوّض مهارة الدهّان ذلك مهما بلغت. هذه الأرقام نطاقات تصميمية: تدفق هواء الشفط = المقطع العرضي الفعّال للكابينة (العرض الداخلي x الارتفاع للكابينة ذات السحب العرضي) x سرعة الهواء عند الواجهة 0.4-0.6 m/s، مقاسة في الكابينة الفارغة عند مقطع العمل، مضافًا إليها هامش لانسداد المرشحات؛ وتُثبَّت القيمة النهائية في مخطط الخط ويتم التحقق منها عند التشغيل التجريبي بقياس السرعة عبر ذلك المقطع العرضي.
ما زمن الدورة الواقعي؟
| المرحلة | صندوق 20 قدمًا | صندوق 40 قدمًا | خزانة مبردة |
|---|---|---|---|
| السفع إلى Sa2.5 | 2-4 ساعات | 4-7 ساعات | 1-3 ساعات |
| طبقة أساسية بالإضافة إلى طبقة شرائط | 1.5-2.5 ساعة | 2-4 ساعات | 1-2 ساعة |
| طبقة وسطى | 1-2 ساعة | 1.5-3 ساعات | لا يُستخدم دائمًا |
| طبقة نهائية | 1-2 ساعة | 1.5-3 ساعات | 1-2 ساعة |
| معالجة قسرية بين الطبقات | 1-2 ساعة لكل طبقة | 1-2 ساعة لكل طبقة | 1-1.5 ساعة لكل طبقة |
| إجمالي الوقت المنقضي | 8-14 ساعة | 12-20 ساعة | 6-11 ساعة |
التقسية القسرية عند 60 إلى 80 درجة مئوية تضغط كل فترة انتظار بين الطبقات بنسبة 50 إلى 70 بالمئة مقارنة بالتجفيف الهوائي. في نظام من ثلاث طبقات، هذا هو الفرق بين صندوق واحد يوميًا واثنين، وهو ما يحدد عادةً ما إذا كان المصنع مجديًا.
كيف تختلف الخزائن المبردة؟
| حد درجة الحرارة | الألواح المعزولة لا يمكنها تحمل درجات الحرارة التي يتحملها الفولاذ العاري. تبقى التقسية عند 60-80 درجة مئوية. |
|---|---|
| المناولة | تُطلى الألواح مسطحة على إطارات، لا معلقة، لذا يلزم نظام حامل مختلف. |
| النظافة | الطبقة النهائية هي سطح منتج مرئي، لذا فإن ترشيح الكابينة وهواء السحب أكثر أهمية مما في صندوق التجفيف. |
| تشكيلة الركائز | يمكن أن تشترك الأغلفة الفولاذية وبثقوبات الألمنيوم والألواح المطلية مسبقًا في الخط نفسه، مما يفرض معالجة مسبقة متعددة المعادن خالية من الكروم. |
| سجل التسليم | أكثر من 800 خط طلاء لأكثر من 500 عميل في 36 دولة (فريق MUSI الهندسي، تراكمي منذ 2011) |
| الخدمات | التصميم والتصنيع والتركيب والتشغيل وتدريب المشغلين وخدمة ما بعد البيع من شركة واحدة |
كم تكلفة مصنع طلاء الحاويات في 2026؟
| البند | السعر الإرشادي (دولار أمريكي، تسليم من المصنع) |
|---|---|
| غرفة السفع لصندوق 40 قدمًا مع استرداد كامل | 150,000-400,000 |
| كابينة رش وعلاج قسري، فئة 15 م | 110,000-320,000 لكل وحدة |
| جمع الغبار في غرفة السفع | 40,000-130,000 |
| معالجة المركبات العضوية المتطايرة من عادم المذيبات | 80,000-400,000 |
| القضبان وعربات النقل والأبواب | 30,000-120,000 |
| مصنع نموذجي بكابينتين | 500,000-2,000,000 |
غالبًا ما تكون معالجة المركبات العضوية المتطايرة البند الأكثر إغفالًا في الميزانية الأولى. تولد أنظمة المذيبات ثلاثية الطبقات في كابينة 15 م حملًا كبيرًا من المذيبات؛ انظر مقارنتنا بين RTO وRCO والكربون المنشط وعجلة الزيوليت الدوارة قبل تحديد تخطيط المصنع.
ما الذي يفشل في خطوط طلاء الحاويات؟
| التآكل عند أعمدة الزوايا واللحامات خلال 2-3 سنوات | تخطي الطلاء الشريطي أو تطبيقه بعد الطبقة الرئيسية بدلًا من قبلها. |
|---|---|
| تكوّن فقاعات تحت الطبقة النهائية | طبقة أساس غنية بالزنك يتم طلاؤها فوقها قبل تحرر المذيب. احترم الحد الأدنى للفاصل الزمني لإعادة الطلاء، وليس الحد الأقصى فقط. |
| التلوث بالأملاح بعد السفع | في المواقع الساحلية، اختبر أملاح السطح بعد التحضير واغسل وأعد السفع إذا تجاوزت الحد المحدد. |
| شوائب الرذاذ الزائد | سحب الكابينة أقل من التصميم، أو تشغيل فلاتر الإيقاف بعد تجاوز حد انخفاض الضغط. |
| نقص سماكة الطبقة على لوح السقف | المشغلون يمدون أذرعهم بأقصى امتداد. وفّر منصات بدلاً من الاعتماد على طول الرمح. |
العمل مع MUSI Technology على مصنع طلاء الحاويات
تتولى MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) تصميم وبناء خطوط التشطيب المتكاملة بنظام تسليم المفتاح في مصنعها بمدينة تشانغتشو في الصين، وقد سلّمت 800+ خط طلاء إلى 500+ عميل في 36 دولة، من كبائن الطلاء المفردة إلى مصانع الطلاء المتكاملة.
- كل خط مصمم وفق مواصفات أداء مكتوبة. يتم تحديد حجم الخلية ومعدل السحب ومنحنى المعالجة وبناء الطبقة في العقد وإثباتها في تجربة المصنع قبل الشحن.
- فريق هندسي واحد يملك السلسلة بأكملها — السفع، واستعادة الوسائط، والتطبيق، والمعالجة القسرية، وجمع الغبار، ومعالجة VOC — بحيث يتم تسوية المقايضات بينها على لوحة الرسم، وليس على أرضية مصنعك.
- تُشحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا، ويتوفر التركيب والتشغيل والتدريب على التشغيل في الموقع في جميع أنحاء العالم. تصل مدة ضمان الأجزاء الهيكلية إلى 60 شهرًا.
أرسل أبعاد صندوقك، وعدد الصناديق المستهدفة يوميًا، ومواصفات الطلاء للحصول على مخطط المصنع: اتصل بـ MUSI Technology. انظر أيضًا حلول طلاء حاويات الشحن والخزائن المبردة.
الأسئلة الشائعة
ما نظام الطلاء الذي تستخدمه حاويات الشحن؟
نظام بحري من ثلاث طبقات وفق ISO 12944 C5: طبقة أساس إيبوكسي غنية بالزنك بسماكة 60-80 microns، وطبقة وسطى من الإيبوكسي بأكسيد الحديد الميكائي بسماكة 100-150 microns، وطبقة نهائية من البولي يوريثان بسماكة 60-80 microns، بإجمالي نظام محدد (NDFT) من 240-320 microns. وتُطلى كل حافة ولحام وعمود زاوية يدويًا بطبقة شريطية قبل كل طبقة رئيسية، لأن سماكة الفيلم عند الحافة الحادة تنخفض بخلاف ذلك إلى جزء يسير من قيمتها على السطح المستوي.
كم من الوقت يستغرق طلاء حاوية شحن واحدة؟
الوقت الإجمالي المنقضي عادة 8-14 ساعة لصندوق 20 قدمًا و12-20 ساعة لصندوق 40 قدمًا، ويشمل السفع الرملي والطبقات الثلاث والطلاء الشريطي والمعالجة بين الطبقات. المعالجة القسرية عند 60-80 درجة مئوية تضغط كل فترة انتظار بين الطبقات بنسبة 50-70 بالمئة مقارنة بالتجفيف الهوائي، وهذا في نظام ثلاثي الطبقات هو الفرق بين صندوق واحد يوميًا وصندوقين.
ما الحجم الذي يجب أن تكون عليه كابينة رش حاوية 40 قدمًا؟
داخليًا حوالي 15 × 5 × 5 م، مع شفط بمعدل 45,000-70,000 م3/ساعة للحفاظ على تيار هوائي عرضي بسرعة 0.4-0.6 م/ث عبر المقطع العرضي للخلية. إن التقليل من مواصفات الشفط في كابينة بهذا الحجم هو أكثر أخطاء التصميم شيوعًا: يستقر الرش الزائد على الغشاء الرطب ولا تصححه أي مهارة لدى الدهان.
كيف يختلف خط الخزائن المبردة عن خط الحاويات الجافة؟
لا يمكن للألواح المعزولة تحمل درجات الحرارة التي يتحملها الفولاذ العاري، لذا تبقى المعالجة عند 60-80 درجة مئوية. تُطلى الألواح مسطحة على إطارات بدلًا من تعليقها، مما يتطلب نظام حامل مختلفًا. التحكم في النظافة أكثر صرامة لأن التشطيب سطح منتج مرئي، ومزيج من الأغلفة الفولاذية ومقاطع الألمنيوم المبثوقة والألواح المطلية مسبقًا يفرض معالجة مسبقة متعددة المعادن خالية من الكروم.
لماذا تتآكل الحاويات عند أعمدة الزاوية أولًا؟
لأن الطلاء الشريطي تم تخطيه، أو طُبق بعد الطبقة الرئيسية بدلًا من قبلها. كل من التطبيق الإلكتروستاتيكي وبدون هواء يتركان الحواف الحادة وقمم اللحام بغشاء أقل بكثير من الألواح المستوية. الطلاء الشريطي اليدوي لكل حافة قبل كل طبقة رئيسية هو الضابط المعياري، ويجب التحقق منه بدلًا من افتراضه.
ما تكلفة مصنع طلاء الحاويات؟
تتراوح الأسعار الإرشادية لعام 2026 تسليم المصنع بين 150,000 و400,000 دولار أمريكي لغرفة سفع بطول 40 قدمًا مع استرداد كامل لوسائط السفع، وبين 110,000 و320,000 دولار أمريكي لكل كابينة رش ومعالجة قسرية من فئة 15 م، وبين 40,000 و130,000 دولار أمريكي لجمع الغبار في غرفة السفع، وبين 80,000 و400,000 دولار أمريكي لمعالجة المركبات العضوية المتطايرة. يتراوح مصنع نموذجي بكابينتين بين 500,000 و2,000,000 دولار أمريكي.
حول الأرقام الواردة في هذا الدليل. نطاقات الأسعار هي تقديرات تسليم المصنع من الصين تم تجميعها في سبتمبر 2026 من عروض مشاريع MUSI Technology وهي مقدمة لأغراض الميزانية فقط؛ السعر الثابت يعتمد على غلاف القطعة والإنتاجية ومتطلبات الامتثال المحلية. أرقام الأداء هي قيم نموذجية للمعدات المحددة بشكل صحيح والمشغلة بشكل صحيح، وليست ضمانات. آخر مراجعة: 10 سبتمبر 2026.
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
قراءات إضافية
- المنتجاتخط طلاء حاويات الشحن
- الصناعةطلاء حاويات الشحن والخزائن المبردة