สายการผลิตเคลือบตู้คอนเทนเนอร์ขนส่ง: ข้อมูลจำเพาะสำหรับงานทางทะเล กำลังการผลิต และผังโรงงาน (2026)
คำตอบแบบรวบรัด: สายการเคลือบผิวตู้คอนเทนเนอร์ขนส่งต้องบรรลุ ISO 12944 C5 (ISO 12944:1998: C5-M) — โดยทั่วไปคือชั้นรองพื้นอีพ็อกซีซิงค์ริช ชั้นกลางอีพ็อกซี MIO และชั้นเคลือบทับหน้าโพลียูรีเทน โดยระบบมีความหนารวมที่กำหนด 240 ถึง 320 microns — พร้อมกับผลิตได้วันละหนึ่งถึงสี่ตู้ นั่นหมายถึงการพ่นทรายแบบห้องหรือแบบลูกกลิ้งถึงระดับ Sa2.5 ห้องพ่นสีคลาส 15 m ที่ 45,000 ถึง 70,000 m3/h และการอบแห้งแบบบังคับแทนการปล่อยให้แห้งเอง ค่าใช้จ่ายโรงงานอยู่ที่ USD 500,000 ถึง 2,000,000
อุปกรณ์และโครงการที่เกี่ยวข้อง: สายการผลิตเคลือบผิวตู้คอนเทนเนอร์ขนส่ง · สายการพ่นสีตู้คอนเทนเนอร์ เทียนจิน · สายการผลิตยิงทรายตู้คอนเทนเนอร์ หยางโจว
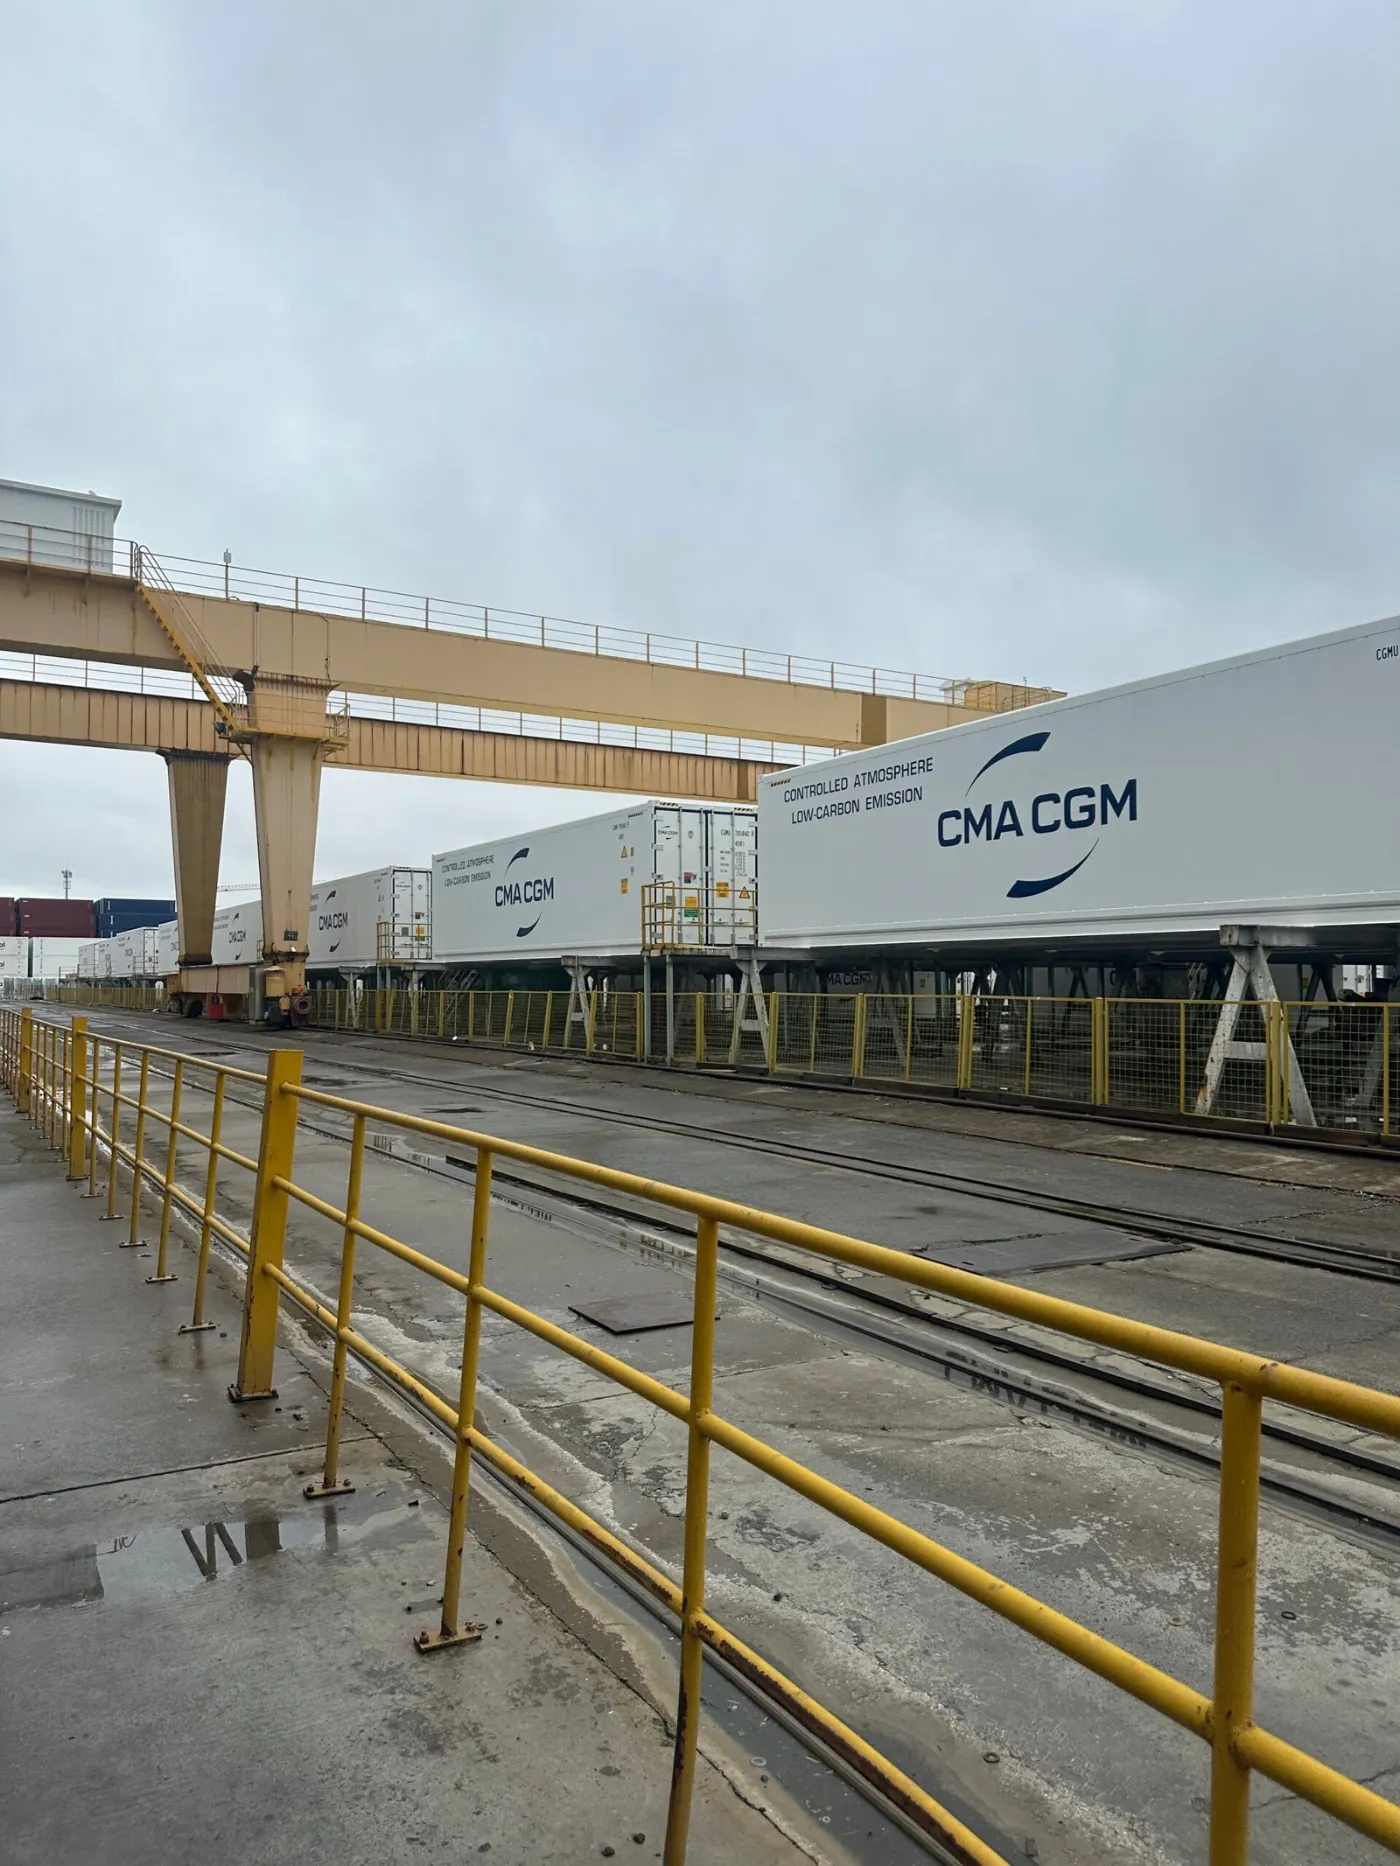
ทำไมการเคลือบตู้คอนเทนเนอร์จึงเป็นปัญหาที่แตกต่างจากงานเหล็กทั่วไป
ข้อจำกัดสองประการมาปะทะกัน ข้อกำหนดด้านการกัดกร่อนนั้นรุนแรงที่สุดในการปฏิบัติทางอุตสาหกรรมทั่วไป เพราะตู้หนึ่งใบใช้ชีวิตอยู่ในละอองเกลือและคาดว่าจะอยู่ได้ 15 ปีโดยไม่ต้องทาสีใหม่ทั้งหมด ในขณะเดียวกันงานนี้คือการผลิต ไม่ใช่โครงการ: โรงงานที่ใช้เวลาหนึ่งสัปดาห์ต่อตู้คอนเทนเนอร์หนึ่งใบไม่มีโมเดลธุรกิจ
ทุกสิ่งในการออกแบบสายการผลิตเป็นผลมาจากการแก้ปัญหาทั้งสองพร้อมกัน — ซึ่งเป็นเหตุผลว่าทำไมโรงงานตู้คอนเทนเนอร์จึงดูเหมือนเวิร์กช็อปแบบเซลล์มากกว่าสายพานลำเลียง และเป็นเหตุผลว่าทำไมการอบเร่งจึงไม่ใช่ทางเลือก
ลำดับการเคลือบที่ตู้คอนเทนเนอร์ต้องการคืออะไร?
| การเคลือบ | ผลิตภัณฑ์ | ฟิล์มแห้ง | วัตถุประสงค์ |
|---|---|---|---|
| การเตรียมผิว | พ่นทรายถึงระดับ Sa2.5 | โปรไฟล์ 40-75 ไมครอน | สมอเชิงกล, การขจัดตะกรัน |
| ไพรเมอร์ | อีพอกซีผสมสังกะสีเข้มข้น | 60-80 ไมครอน | การป้องกันแคโทดิก |
| ชั้นกลาง | อีพอกซีไมกาซีอัสไอรอนออกไซด์ | 100-150 ไมครอน | ชั้นกั้น, ความยาวเส้นทางความชื้น |
| ท็อปโค้ท | โพลียูรีเทน | 60-80 ไมครอน | ยูวี, สี, การขัดถู |
| ผลรวมของความหนาชั้นเคลือบระบุ | – | 220-310 microns | ค่าเป้าหมายต่อชั้นข้างต้น |
| NDFT ของระบบ (ตามที่กำหนด) | – | 240-320 ไมครอน | ISO 12944 C5; กำหนดโดย TDS ของผู้จัดจำหน่ายสีและใช้สำหรับการตรวจรับ |
ความหนาฟิล์มแห้งระบุของระบบ (NDFT) ใน TDS ของผู้จัดจำหน่ายสีเป็นเกณฑ์ในการตรวจรับ: ตาม ISO 19840 ค่าเฉลี่ยของค่าที่วัดได้ต้องถึง NDFT และค่าที่วัดได้แต่ละค่าต้องไม่ต่ำกว่า 80% ของ NDFT ดังนั้นในกรณีที่ผลรวมของความหนาชั้นเคลือบระบุต่ำกว่า NDFT ของระบบ จะต้องปรับค่าเป้าหมายต่อชั้นให้สูงขึ้นในข้อกำหนดของโครงการ แทนที่จะลดค่ารวมลง
การทาเคลือบแถบที่ขอบทุกขอบ รอยเชื่อม และเสามุมด้วยมือก่อนการเคลือบหลักแต่ละชั้นเป็นแนวปฏิบัติมาตรฐาน ไม่ใช่ตัวเลือกเสริม ความหนาฟิล์มที่ขอบคมจะลดลงเหลือเพียงเศษเสี้ยวของค่าบนพื้นผิวเรียบ และนั่นคือจุดที่การกัดกร่อนเริ่มต้นขึ้น
คุณกำหนดขนาดของเซลล์พ่นทรายและเซลล์เคลือบอย่างไร
| เซลล์ | ขนาดภายใน (ตู้ 40 ฟุต) | การไหลเวียนของอากาศ | หมายเหตุ |
|---|---|---|---|
| ห้องพ่นทราย | 15 x 4.5 x 4.5 ม. | 45,000-70,000 m3/h | การกู้คืนสื่อจากพื้นทั้งพื้นที่ |
| บูธรองพื้น | 15 x 5 x 5 ม. | 45,000-70,000 m3/h | การควบคุมความชื้นสำหรับสีสังกะสีเข้มข้น |
| บูธทาสีทับหน้า | 15 x 5 x 5 ม. | 45,000-70,000 m3/h | ระดับความสะอาดที่สูงขึ้น |
| โซนบ่มแบบบังคับ | เหมือนกับบูธ | หมุนเวียนอากาศ | 60-80 C |
การไหลของอากาศเป็นไปตามมาตรฐานการระบายอากาศแบบไหลขวางที่ 0.4 ถึง 0.6 m/s ทั่วหน้าตัดของห้องพ่น ในห้องพ่นขนาด 40 ft นี่คือจุดเดียวที่มักกำหนดสเปกต่ำเกินไปบ่อยที่สุด: ห้องพ่นที่ดูดอากาศไม่เพียงพอจะปล่อยให้ละอองสีฟุ้งตกกลับลงบนฟิล์มสีเปียก และไม่ว่าช่างพ่นจะมีฝีมือเพียงใดก็แก้ไขไม่ได้ ตัวเลขเหล่านี้เป็นช่วงค่าออกแบบ: ปริมาณลมดูด = พื้นที่หน้าตัดใช้งานจริงของห้องพ่น (ความกว้างภายใน x ความสูง สำหรับห้องพ่นแบบไหลขวาง) x ความเร็วลมหน้าตัด 0.4-0.6 m/s วัดในห้องพ่นที่ว่างเปล่า ณ หน้าตัดทำงาน บวกค่าเผื่อสำหรับการอุดตันของไส้กรอง ค่าสุดท้ายจะถูกกำหนดในแบบผังสายการผลิตและตรวจสอบยืนยันตอนทดสอบเดินเครื่องด้วยการวัดความเร็วลมทั่วหน้าตัดนั้น
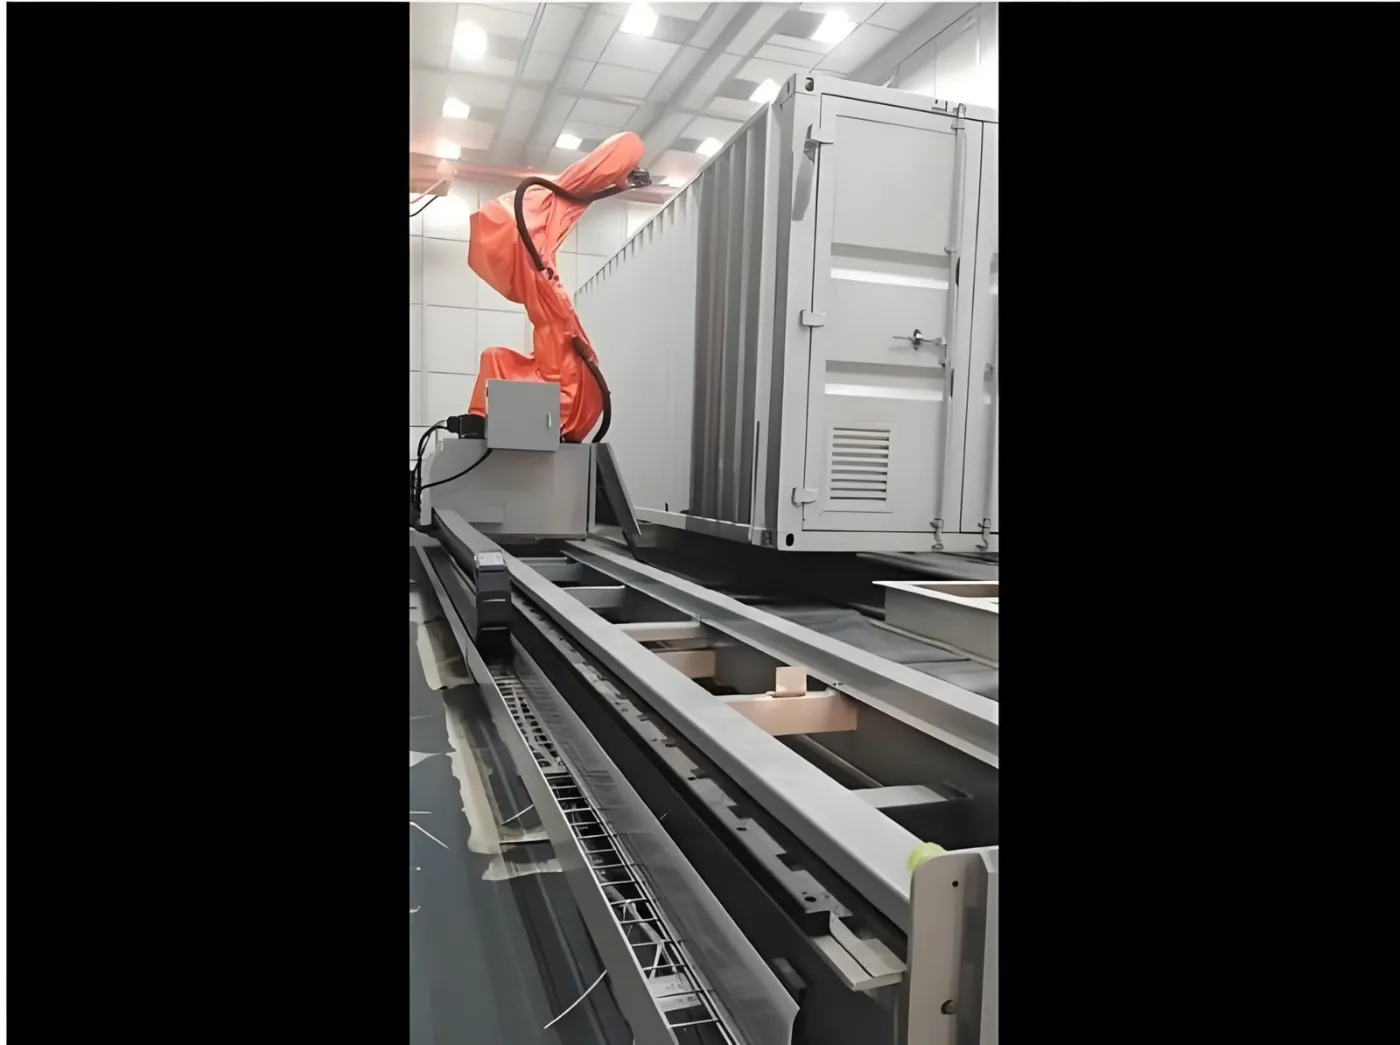
เวลารอบการผลิตที่สมจริงคือเท่าไร?
| ขั้นตอน | กล่อง 20 ฟุต | กล่อง 40 ฟุต | ตู้ reefer |
|---|---|---|---|
| พ่นทรายถึงระดับ Sa2.5 | 2-4 ชม. | 4-7 ชม. | 1-3 ชม. |
| ไพร์เมอร์พร้อมสไตรป์โค้ท | 1.5-2.5 ชม. | 2-4 ชม. | 1-2 ชม. |
| ชั้นกลาง | 1-2 ชม. | 1.5-3 ชม. | ไม่ได้ใช้เสมอไป |
| ท็อปโค้ท | 1-2 ชม. | 1.5-3 ชม. | 1-2 ชม. |
| การบ่มแบบบังคับระหว่างชั้น | 1-2 ชม. ต่อชั้น | 1-2 ชม. ต่อชั้น | 1-1.5 ชม. ต่อชั้น |
| เวลารวมที่ผ่านไป | 8-14 ชม. | 12-20 ชม. | 6-11 ชม. |
การบ่มแบบบังคับที่ 60 ถึง 80 C ลดเวลารอระหว่างชั้นเคลือบแต่ละชั้นลง 50 ถึง 70 เปอร์เซ็นต์เมื่อเทียบกับการอบแห้งด้วยอากาศ ในระบบเคลือบสามชั้น นั่นคือความแตกต่างระหว่างหนึ่งกล่องต่อวันกับสองกล่อง ซึ่งมักเป็นสิ่งที่ตัดสินว่าสายการผลิตจะอยู่รอดได้หรือไม่
ตู้แช่เย็นแตกต่างกันอย่างไร?
| ขีดจำกัดอุณหภูมิ | แผ่นฉนวนไม่สามารถทนอุณหภูมิที่เหล็กเปล่าทนได้ การบ่มคงอยู่ที่ 60-80 C |
|---|---|
| การจัดการ | แผ่นถูกเคลือบแบบราบบนโครง ไม่ได้แขวน ดังนั้นจึงต้องใช้ระบบตัวพาที่แตกต่างออกไป |
| ความสะอาด | ผิวเคลือบเป็นพื้นผิวผลิตภัณฑ์ที่มองเห็นได้ ดังนั้นการกรองในตู้พ่นและอากาศเข้าจึงสำคัญกว่าในตู้อบแห้ง |
| ส่วนผสมของวัสดุพื้นผิว | ผิวเหล็ก อะลูมิเนียมอัดรีด และแผ่นเคลือบสำเร็จสามารถใช้สายการผลิตร่วมกันได้ ซึ่งบังคับให้ต้องใช้การปรับสภาพพื้นผิวแบบหลายโลหะที่ปราศจากโครเมียม |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
โรงงานเคลือบตู้คอนเทนเนอร์มีค่าใช้จ่ายเท่าไรในปี 2026?
| รายการ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| ห้องพ่นทรายสำหรับตู้ขนาด 40 ฟุตพร้อมระบบเก็บคืนเต็มรูปแบบ | 150,000-400,000 |
| ตู้พ่นสีและตู้อบแบบบังคับ, ระดับ 15 ม. | 110,000-320,000 ต่อตู้ |
| การดูดฝุ่นในห้องพ่นทราย | 40,000-130,000 |
| การบำบัด VOC สำหรับไอระเหยจากตัวทำละลาย | 80,000-400,000 |
| ราง, รถลำเลียง, ประตู | 30,000-120,000 |
| โรงงานตัวอย่างแบบสองตู้ | 500,000-2,000,000 |
การบำบัด VOC เป็นรายการที่มักถูกละเลยจากงบประมาณแรกสุด ระบบตัวทำละลายแบบสามชั้นบนตู้ขนาด 15 ม. สร้างภาระตัวทำละลายปริมาณมาก ดูการเปรียบเทียบของเราเกี่ยวกับ RTO, RCO, ถ่านกัมมันต์ และการบำบัดด้วยโรเตอร์ซีโอไลต์ ก่อนกำหนดผังโรงงาน
อะไรที่ล้มเหลวบนสายการเคลือบตู้คอนเทนเนอร์?
| การกัดกร่อนที่เสามุมและรอยเชื่อมภายใน 2-3 ปี | การทาแถบถูกข้ามหรือทาหลังการทาเคลือบหลักแทนที่จะทาก่อน |
|---|---|
| ฟองพองใต้ชั้นท็อปโค้ท | ไพรเมอร์ที่มีสังกะสีสูงถูกทาทับก่อนที่ตัวทำละลายจะระเหยออกไป ต้องเว้นช่วงเวลาทาซ้ำขั้นต่ำ ไม่ใช่แค่ช่วงเวลาสูงสุด |
| การปนเปื้อนเกลือหลังพ่นขัด | ในพื้นที่ชายฝั่ง ต้องทดสอบเกลือบนพื้นผิวหลังการเตรียมผิว และล้างแล้วพ่นทรายใหม่หากค่าสูงเกินขีดจำกัดที่กำหนด |
| เศษสีฟุ้งกระจายติดฝังในฟิล์ม | การระบายอากาศในตู้พ่นต่ำกว่าที่ออกแบบไว้ หรือไส้กรองดักจับถูกใช้งานเกินขีดจำกัดแรงดันตก |
| ความหนาฟิล์มไม่ถึงเกณฑ์บนแผงหลังคา | ผู้ปฏิบัติงานเอื้อมในระยะสุดแขน ควรจัดให้มีแท่นทำงานแทนการพึ่งพาความยาวของหัวพ่น |
การทำงานร่วมกับ MUSI Technology บนโรงงานเคลือบภาชนะบรรจุ
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) ออกแบบและสร้างไลน์เคลือบผิวชิ้นงานแบบครบวงจร (Turnkey) จากโรงงานในเมืองฉางโจว ประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ ตั้งแต่ห้องพ่นสีเดี่ยวไปจนถึงโรงงานพ่นสีครบทั้งระบบ
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ขนาดเซลล์ อัตราการระบายอากาศ โปรไฟล์การบ่ม และความหนาฟิล์ม ระบุไว้ในสัญญาและแสดงให้เห็นในการทดลองเดินเครื่องที่โรงงานก่อนการจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การพ่นทราย การนำวัสดุกลับมาใช้ใหม่ การทา การบ่มแบบบังคับ การเก็บฝุ่น และการบำบัดสาร VOC — ดังนั้นการแลกเปลี่ยนระหว่างขั้นตอนต่างๆ จึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือนและชิ้นส่วนสำคัญ 36 เดือน และมีบริการติดตั้ง commissioning และฝึกอบรมผู้ปฏิบัติงานหน้างานทั่วโลก ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
ส่งขนาดกล่อง จำนวนกล่องเป้าหมายต่อวัน และข้อกำหนดการเคลือบของคุณมาเพื่อจัดทำผังโรงงาน: ติดต่อ MUSI Technologyดูเพิ่มเติม โซลูชันการเคลือบสำหรับตู้คอนเทนเนอร์ขนส่งและตู้แช่เย็น.
คำถามที่พบบ่อย
ตู้คอนเทนเนอร์ขนส่งใช้ระบบการเคลือบแบบใด?
ระบบสามชั้นสำหรับสภาพแวดล้อมทางทะเลตาม ISO 12944 C5: ชั้นรองพื้นอีพ็อกซีซิงค์ริชที่ 60-80 microns ชั้นกลางอีพ็อกซีไมกาเซียสไอรอนออกไซด์ที่ 100-150 microns และชั้นเคลือบทับหน้าโพลียูรีเทนที่ 60-80 microns โดยระบบมีความหนารวมที่กำหนด (NDFT) 240-320 microns ขอบ รอยเชื่อม และเสามุมทุกจุดจะถูกทาสีเสริมขอบด้วยมือก่อนการเคลือบหลักแต่ละชั้น เพราะมิฉะนั้นความหนาฟิล์มที่ขอบคมจะลดลงเหลือเพียงเศษเสี้ยวของค่าบนผิวเรียบ
การเคลือบตู้คอนเทนเนอร์ขนส่งหนึ่งตู้ใช้เวลานานเท่าใด?
เวลารวมโดยทั่วไปคือ 8-14 ชั่วโมงสำหรับตู้ขนาด 20 ฟุต และ 12-20 ชั่วโมงสำหรับตู้ขนาด 40 ฟุต ครอบคลุมการพ่นทราย การเคลือบสามชั้น การทาแถบ และการบ่มระหว่างชั้น การบ่มแบบบังคับที่ 60-80 C ช่วยลดเวลารอระหว่างชั้นแต่ละครั้งลง 50-70 เปอร์เซ็นต์เมื่อเทียบกับการอบแห้งด้วยอากาศ ซึ่งในระบบสามชั้นคือความแตกต่างระหว่างวันละหนึ่งตู้กับสองตู้
ห้องพ่นสีสำหรับตู้คอนเทนเนอร์ขนาด 40 ฟุตต้องมีขนาดเท่าใด?
ประมาณ 15 x 5 x 5 เมตรภายใน พร้อมการระบายอากาศ 45,000-70,000 ลูกบาศก์เมตรต่อชั่วโมง เพื่อรักษากระแสลมขวาง 0.4-0.6 เมตรต่อวินาทีเหนือหน้าตัดของห้อง การระบุการระบายอากาศต่ำเกินไปสำหรับห้องขนาดนี้เป็นข้อผิดพลาดในการออกแบบที่พบบ่อยที่สุด: ละอองสีที่เกินจะตกลงกลับมาบนฟิล์มเปียก และทักษะของช่างพ่นสีไม่สามารถแก้ไขได้
สายการผลิตตู้แช่เย็นแตกต่างจากสายการผลิตตู้แห้งอย่างไร?
แผงฉนวนไม่สามารถทนอุณหภูมิที่เหล็กเปลือยทนได้ ดังนั้นการบ่มจึงคงอยู่ที่ 60-80 C แผงจะถูกเคลือบในแนวราบบนโครงแทนที่จะแขวน ซึ่งต้องใช้ระบบตัวพาที่แตกต่างกัน การควบคุมความสะอาดเข้มงวดกว่าเพราะผิวสำเร็จเป็นพื้นผิวผลิตภัณฑ์ที่มองเห็นได้ และการผสมผสานของเปลือกเหล็ก อะลูมิเนียมอัดรีด และแผงเคลือบสำเร็จรูปบังคับให้ต้องใช้การปรับสภาพก่อนการเคลือบแบบหลายโลหะที่ปราศจากโครเมียม
ทำไมตู้คอนเทนเนอร์จึงผุกร่อนที่เสามุมก่อน?
เพราะการทาแถบถูกข้ามไป หรือทาหลังการเคลือบหลักแทนที่จะทาก่อน ทั้งการพ่นแบบไฟฟ้าสถิตและการพ่นแบบไร้อากาศต่างทิ้งขอบคมและยอดรอยเชื่อมที่มีฟิล์มน้อยกว่าแผงเรียบมาก การทาแถบด้วยมือทุกขอบก่อนการเคลือบหลักแต่ละชั้นเป็นมาตรฐานการควบคุม และต้องได้รับการตรวจสอบแทนที่จะสันนิษฐาน
โรงงานเคลือบภาชนะมีค่าใช้จ่ายเท่าไร?
ช่วงราคาindicative ex-works ปี 2026 อยู่ที่ USD 150,000-400,000 สำหรับห้องพ่นทรายขนาด 40 ฟุตพร้อมระบบกู้คืนสื่อครบชุด, USD 110,000-320,000 ต่อบูธพ่นและอบแข็งแบบบังคับขนาด 15 ม., USD 40,000-130,000 สำหรับระบบดักฝุ่นห้องพ่นทราย และ USD 80,000-400,000 สำหรับระบบบำบัด VOC โรงงานทั่วไปที่มีสองบูธมีราคาระหว่าง USD 500,000 ถึง USD 2,000,000
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณ ex-works จีนที่รวบรวมในเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน กำลังการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขประสิทธิภาพเป็นค่าทั่วไปสำหรับอุปกรณ์ที่ระบุสเปกและใช้งานอย่างถูกต้อง ไม่ใช่การรับประกัน ตรวจทานล่าสุด: 10 กันยายน 2026
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.