Dây chuyền sơn container vận chuyển: Thông số kỹ thuật hàng hải, Công suất và Bố trí nhà máy (2026)
Trả lời nhanh: Dây chuyền sơn container vận chuyển phải đạt tiêu chuẩn ISO 12944 C5-M — thông thường là sơn lót epoxy giàu kẽm, sơn trung gian epoxy MIO và sơn phủ polyurethane với tổng độ dày từ 240 đến 320 micron — trong khi xử lý từ một đến bốn container mỗi ngày. Điều đó có nghĩa là cần phun phòng hoặc phun con lăn đến Sa2.5, buồng phun loại 15 m với lưu lượng 45.000 đến 70.000 m3/h, và đóng rắn cưỡng bức thay vì sấy khô tự nhiên. Chi phí nhà máy dao động từ 500.000 đến 2.000.000 USD.
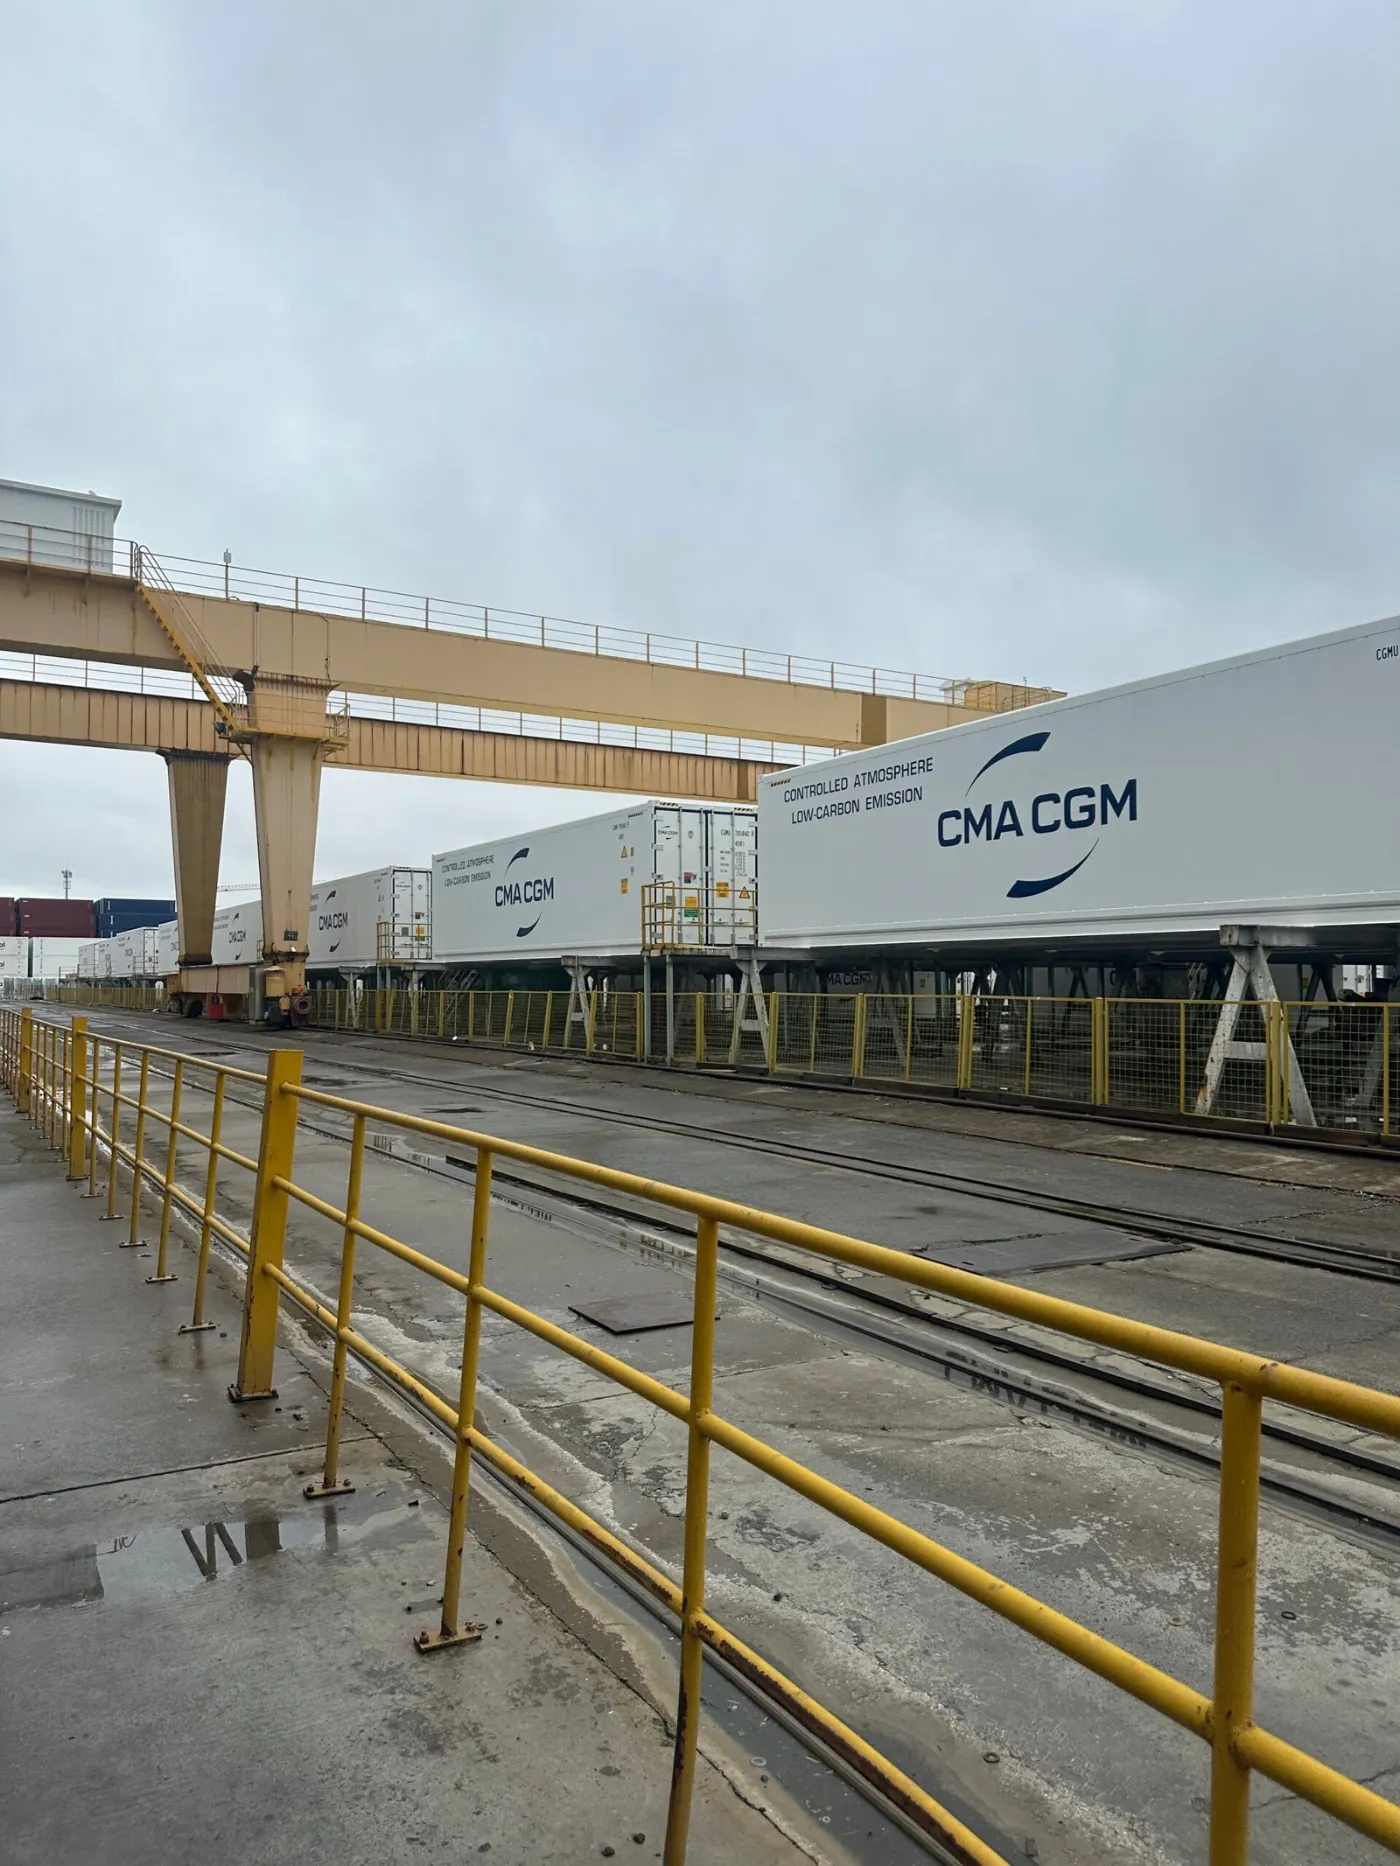
Tại sao sơn container là một vấn đề khác so với kết cấu thép thông thường
Hai ràng buộc xung đột với nhau. Yêu cầu chống ăn mòn là khắt khe nhất trong thực tiễn công nghiệp phổ biến, vì một container dành cả vòng đời của nó trong môi trường phun muối và được kỳ vọng tồn tại 15 năm mà không cần sơn lại toàn bộ. Đồng thời, công việc này là sản xuất, không phải dự án: một nhà máy mất một tuần cho mỗi container thì không có mô hình kinh doanh.
Mọi thứ trong thiết kế dây chuyền đều xuất phát từ việc giải quyết đồng thời hai điều đó — đó là lý do tại sao các nhà máy container trông giống như xưởng dạng tế bào hơn là dây chuyền băng tải, và tại sao đóng rắn cưỡng bức không phải là tùy chọn.
Container cần trình tự sơn như thế nào?
| Lớp sơn | Sản phẩm | Màng khô | Mục đích |
|---|---|---|---|
| Chuẩn bị | Phun hạt đến Sa2.5 | Độ nhám 40-75 micron | Neo cơ học, loại bỏ cặn |
| Sơn lót | Epoxy giàu kẽm | 60-80 micron | Bảo vệ catốt |
| Lớp trung gian | Epoxy oxit sắt dạng vảy mica | 100-150 micron | Lớp ngăn chặn, chiều dài đường ẩm |
| Lớp phủ trên cùng | Polyurethane | 60-80 micron | UV, màu sắc, độ mài mòn |
| Tổng cộng | – | 240-320 micron | ISO 12944 C5-M |
Sơn dải mỗi cạnh, mối hàn và cột góc bằng tay trước mỗi lớp phủ chính là thực hành tiêu chuẩn, không phải tùy chọn thêm. Độ dày màng tại cạnh sắc giảm xuống chỉ còn một phần nhỏ so với giá trị trên bề mặt phẳng, và đó chính xác là nơi ăn mòn bắt đầu.
Làm thế nào để bạn tính kích thước các buồng phun cát và sơn?
| Buồng | Kích thước bên trong (hộp 40 ft) | Luồng khí | Ghi chú |
|---|---|---|---|
| Phòng phun cát | 15 x 4,5 x 4,5 m | 45.000-70.000 m3/h | Thu hồi vật liệu toàn sàn |
| Buồng sơn lót | 15 x 5 x 5 m | 45.000-70.000 m3/h | Kiểm soát độ ẩm cho sơn giàu kẽm |
| Buồng sơn phủ | 15 x 5 x 5 m | 45.000-70.000 m3/h | Cấp độ sạch cao hơn |
| Khu vực đóng rắn cưỡng bức | Giống như buồng sơn | Tuần hoàn | 60-80 C |
Luồng khí tuân theo tiêu chuẩn 0,4 đến 0,6 m/s thổi ngang qua tiết diện buồng. Trên buồng 40 ft, đây là nơi phổ biến nhất để chỉ định thiếu: một buồng hút yếu để sương sơn lắng lại trên màng ướt, và không lượng kỹ năng nào của thợ sơn khắc phục được điều đó.
Thời gian chu kỳ thực tế là bao nhiêu?
| Giai đoạn | Buồng 20 ft | Buồng 40 ft | Tủ lạnh |
|---|---|---|---|
| Phun hạt đến Sa2.5 | 2-4 giờ | 4-7 giờ | 1-3 giờ |
| Sơn lót cộng lớp sơn sọc | 1,5-2,5 giờ | 2-4 giờ | 1-2 giờ |
| Lớp trung gian | 1-2 giờ | 1,5-3 giờ | Không phải lúc nào cũng sử dụng |
| Lớp phủ trên cùng | 1-2 giờ | 1,5-3 giờ | 1-2 giờ |
| Đóng rắn cưỡng bức giữa các lớp | 1-2 giờ mỗi lớp | 1-2 giờ mỗi lớp | 1-1,5 giờ mỗi lớp |
| Tổng thời gian đã trôi qua | 8-14 giờ | 12-20 giờ | 6-11 giờ |
Sấy cưỡng bức ở 60 đến 80 C nén mỗi khoảng chờ giữa các lớp phủ xuống 50 đến 70 phần trăm so với sấy khô bằng không khí. Trên hệ thống ba lớp, đó là sự khác biệt giữa một hộp mỗi ngày và hai hộp, điều thường quyết định liệu nhà máy có khả thi hay không.
Tủ lạnh khác nhau như thế nào?
- Giới hạn nhiệt độ: tấm cách nhiệt không thể chịu được nhiệt độ mà thép trần chịu được. Quá trình đóng rắn vẫn ở 60-80 C.
- Xử lý: các tấm được phủ phẳng trên khung, không treo, vì vậy cần một hệ thống vận chuyển khác.
- Độ sạch: lớp hoàn thiện là bề mặt sản phẩm có thể nhìn thấy, vì vậy hệ thống lọc buồng phun và khí nạp quan trọng hơn so với hộp sấy khô.
- Hỗn hợp nền: vỏ thép, nhôm đùn và tấm phủ sẵn có thể dùng chung dây chuyền, điều này buộc phải tiền xử lý đa kim loại không chứa crôm.
Nhà máy phủ container tốn bao nhiêu vào năm 2026?
| Hạng mục | Giá tham khảo (USD, xuất xưởng) |
|---|---|
| Buồng phun hạt cho thùng 40 ft với thu hồi hoàn toàn | 150,000-400,000 |
| Buồng phun và buồng đóng rắn cưỡng bức, loại 15 m | 110.000-320.000 mỗi cái |
| Thu gom bụi buồng phun hạt | 40,000-130,000 |
| Xử lý VOC cho khí thải dung môi | 80,000-400,000 |
| Ray, xe trung chuyển, cửa | 30,000-120,000 |
| Nhà máy hai buồng điển hình | 500,000-2,000,000 |
Xử lý VOC là hạng mục thường bị bỏ sót nhất trong ngân sách đầu tiên. Hệ dung môi ba lớp phủ trên buồng 15 m tạo ra tải lượng dung môi lớn; xem so sánh của chúng tôi về Xử lý RTO, RCO, than hoạt tính và rotor zeolite trước khi cố định sơ đồ nhà máy.
Điều gì hỏng trên dây chuyền phủ container?
- Ăn mòn tại các cột góc và mối hàn trong vòng 2-3 năm: bỏ qua lớp phủ sọc hoặc thi công sau lớp phủ chính thay vì trước.
- Phồng rộp dưới lớp phủ trên cùng: sơn lót giàu kẽm bị phủ lên trước khi dung môi thoát ra. Tuân thủ khoảng thời gian phủ lại tối thiểu, không chỉ tối đa.
- Nhiễm muối sau khi phun hạt mài: tại các công trường ven biển, kiểm tra muối trên bề mặt sau khi chuẩn bị và rửa và phun hạt mài lại nếu vượt quá giới hạn quy định.
- Tạp chất do phun tràn: hút khí buồng phun dưới thiết kế, hoặc bộ lọc chắn chạy quá giới hạn giảm áp của chúng.
- Thiếu độ dày màng trên tấm mái: người vận hành với tay hết tầm. Cung cấp nền tảng thay vì dựa vào chiều dài cần phun.
Làm việc với MUSI Technology về nhà máy phủ bề mặt container
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) thiết kế và chế tạo các dây chuyền hoàn thiện trọn gói từ nhà máy của mình tại Thường Châu, Trung Quốc, thành lập năm 2011, với hơn 500 dự án đã bàn giao tại 36 quốc gia, từ buồng đơn đến nhà máy hoàn thiện hoàn chỉnh.
- Mỗi dây chuyền được thiết kế dựa trên một đặc tính kỹ thuật hiệu suất bằng văn bản. Kích thước ô, tốc độ hút, chu trình đóng rắn và độ dày màng được ghi rõ trong hợp đồng và được chứng minh tại buổi chạy thử nghiệm tại nhà máy trước khi xuất hàng.
- Một đội ngũ kỹ thuật chịu trách nhiệm toàn bộ chuỗi — phun hạt mài, thu hồi hạt mài, phủ, đóng rắn cưỡng bức, thu bụi và xử lý VOC — nên các đánh đổi giữa chúng được giải quyết trên bản vẽ thiết kế, không phải trên sàn nhà máy của bạn.
- Cấu hình tiêu chuẩn giao hàng trong 30-60 ngày với bảo hành 12-24 tháng, và dịch vụ lắp đặt, chạy thử và đào tạo vận hành tại chỗ có sẵn trên toàn thế giới.
Gửi kích thước thùng, số thùng mục tiêu mỗi ngày và đặc tính kỹ thuật phủ để được bố trí nhà máy: liên hệ MUSI Technology. Xem thêm giải pháp phủ bề mặt container vận chuyển và tủ lạnh.
Câu hỏi thường gặp
Hệ thống phủ nào được sử dụng cho container vận chuyển?
Hệ thống hàng hải ba lớp theo ISO 12944 C5-M: sơn lót epoxy giàu kẽm ở 60-80 micron, lớp trung gian epoxy oxit sắt mica ở 100-150 micron, và lớp phủ trên cùng polyurethane ở 60-80 micron, tổng cộng 240-320 micron. Mọi cạnh, mối hàn và cột góc đều được sơn viền bằng tay trước mỗi lớp chính, vì độ dày màng tại cạnh sắc nếu không sẽ giảm xuống chỉ còn một phần nhỏ so với giá trị trên bề mặt phẳng.
Mất bao lâu để phủ một container vận chuyển?
Tổng thời gian thường là 8-14 giờ cho thùng 20 ft và 12-20 giờ cho thùng 40 ft, bao gồm phun hạt mài, ba lớp phủ, sơn viền và đóng rắn giữa các lớp. Đóng rắn cưỡng bức ở 60-80 C rút ngắn mỗi lần chờ giữa các lớp từ 50-70 phần trăm so với sấy khô tự nhiên, mà trên hệ thống ba lớp là sự khác biệt giữa một thùng mỗi ngày và hai thùng.
Buồng phun cho container 40 ft cần lớn cỡ nào?
Khoảng 15 x 5 x 5 m bên trong, với lưu lượng hút 45.000-70.000 m3/h để duy trì luồng gió ngang 0,4-0,6 m/s trên tiết diện ô. Định mức hút thấp hơn yêu cầu cho buồng phun cỡ này là lỗi thiết kế phổ biến nhất: sương phun lắng trở lại màng ướt và không lượng kỹ năng nào của thợ sơn có thể khắc phục được.
Dây chuyền tủ lạnh khác gì so với dây chuyền container khô?
Tấm cách nhiệt không thể chịu được nhiệt độ mà thép trần chịu được, nên quá trình đóng rắn giữ ở 60-80 C. Tấm được phủ phẳng trên khung thay vì treo, cần hệ thống vận chuyển khác. Kiểm soát độ sạch chặt chẽ hơn vì lớp hoàn thiện là bề mặt sản phẩm nhìn thấy được, và sự kết hợp của vỏ thép, nhôm đùn và tấm phủ trước buộc phải tiền xử lý đa kim loại không chứa crôm.
Tại sao container bị ăn mòn ở cột góc trước tiên?
Bởi vì sơn viền bị bỏ qua, hoặc được thi công sau lớp sơn chính thay vì trước đó. Cả phương pháp tĩnh điện và không khí đều để lại các cạnh sắc và đỉnh mối hàn với màng mỏng hơn nhiều so với tấm phẳng. Sơn viền thủ công mọi cạnh trước mỗi lớp sơn chính là biện pháp kiểm soát tiêu chuẩn, và phải được xác minh thay vì giả định.
Nhà máy sơn container tốn bao nhiêu chi phí?
Khoảng giá tham khảo xuất xưởng năm 2026 là 150.000-400.000 USD cho phòng phun hạt 40 ft với thu hồi hạt hoàn toàn, 110.000-320.000 USD mỗi buồng phun và đóng rắn cưỡng bức loại 15 m, 40.000-130.000 USD cho hệ thống thu bụi phòng phun hạt và 80.000-400.000 USD cho xử lý VOC. Một nhà máy điển hình hai buồng nằm trong khoảng 500.000 đến 2.000.000 USD.
Về các số liệu trong hướng dẫn này. Khoảng giá là ước tính xuất xưởng tại Trung Quốc được tổng hợp vào tháng 9 năm 2026 từ báo giá dự án của MUSI Technology và chỉ dùng cho mục đích lập ngân sách; giá chính thức phụ thuộc vào kích thước chi tiết, năng suất và yêu cầu tuân thủ địa phương. Các số liệu hiệu suất là giá trị điển hình cho thiết bị được chỉ định đúng và vận hành đúng, không phải bảo đảm. Xem xét lần cuối: ngày 10 tháng 9 năm 2026.
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Dây chuyền sơn tĩnh điện: Các loại, thông số kỹ thuật & chi phí (2026)
Dây chuyền sơn tĩnh điện tiền xử lý, sơn và sấy khô các chi tiết kim loại trên băng tải. Hướng dẫn đầy đủ về các loại dây chuyền, thông số kỹ thuật chính và khoảng giá năm 2026. - Dây chuyền tiền xử lý sơn tĩnh điện: Các công đoạn & Chi phí
Dây chuyền tiền xử lý tẩy dầu, rửa và biến đổi hóa học bề mặt kim loại trước khi sơn. Các sơ đồ ba, năm và bảy công đoạn, phosphat so với. - Dây chuyền sơn container BESS: Thông số kỹ thuật & Chống ăn mòn
Container lưu trữ năng lượng pin cần bảo vệ chống ăn mòn từ C4 đến C5-M: phun bi đến Sa2.5, sơn lót giàu kẽm và sơn phủ trên cùng polyester chống thời tiết. - Dây chuyền phủ phun: Các loại, thông số kỹ thuật & chi phí (2026)
Một dây chuyền phun phủ tốn bao nhiêu chi phí, các loại chính so sánh với nhau như thế nào về năng suất và độ hoàn thiện, và những thông số kỹ thuật cần xác định trước khi bạn yêu cầu báo giá. - Phun hạt thép vs Phun cát: Chọn loại nào
Phun hạt thép ném vật liệu mài mòn bằng bánh xe cơ học; phun cát đẩy nó bằng khí nén. So sánh về năng suất, chi phí năng lượng trên m2, bề mặt.