Estudo de Caso: Linha de Pintura por Pulverização de Contêineres, Tianjin
Resumo
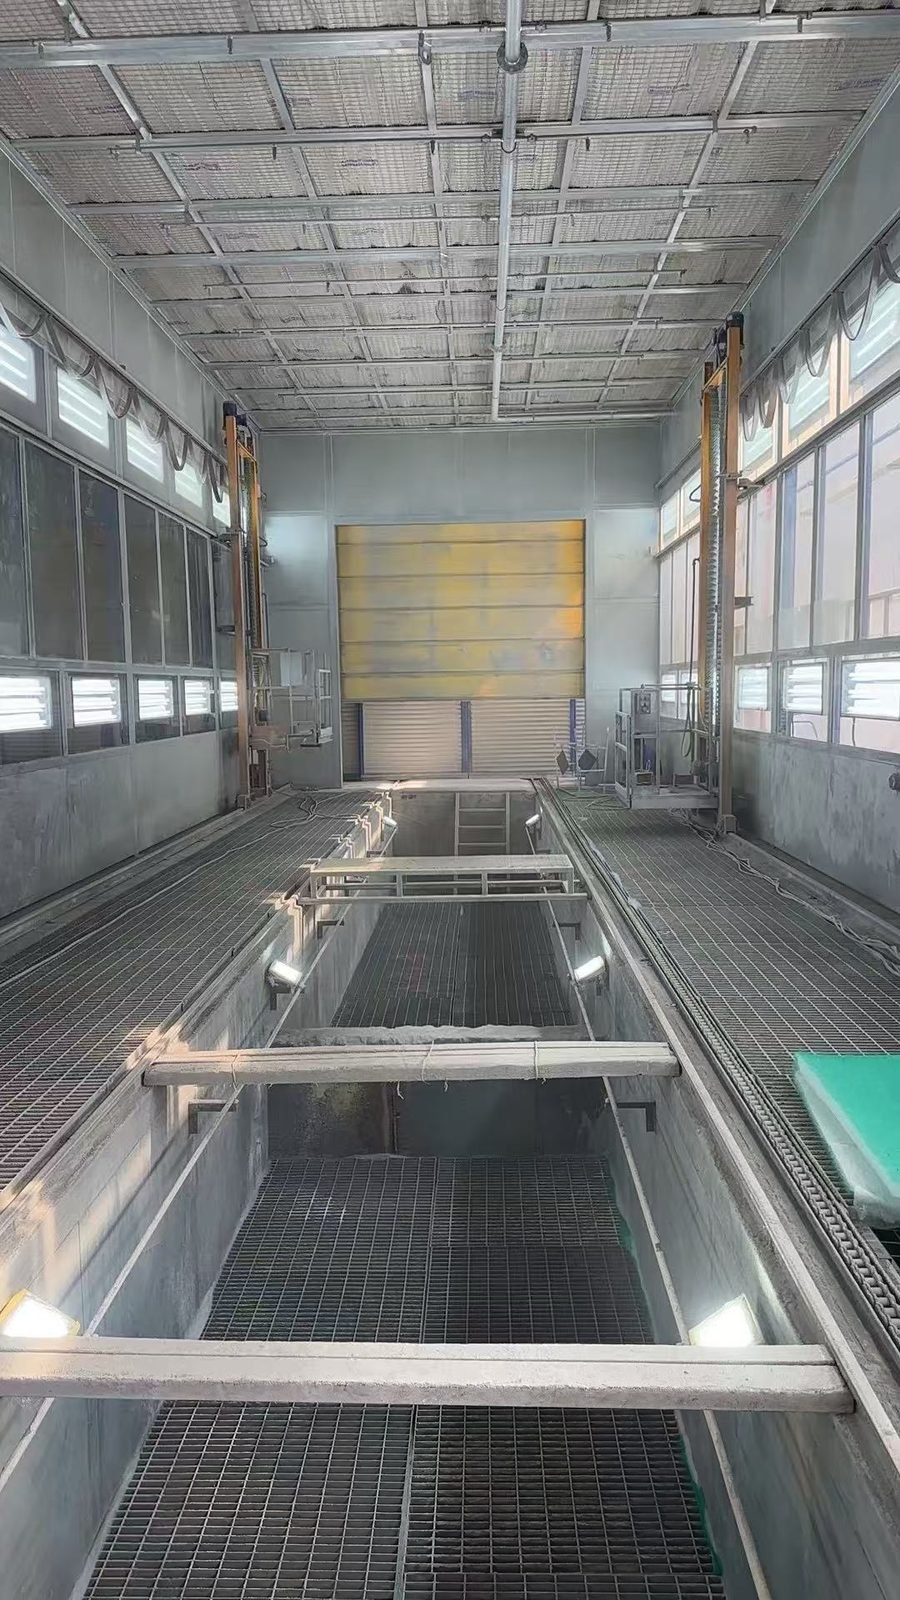
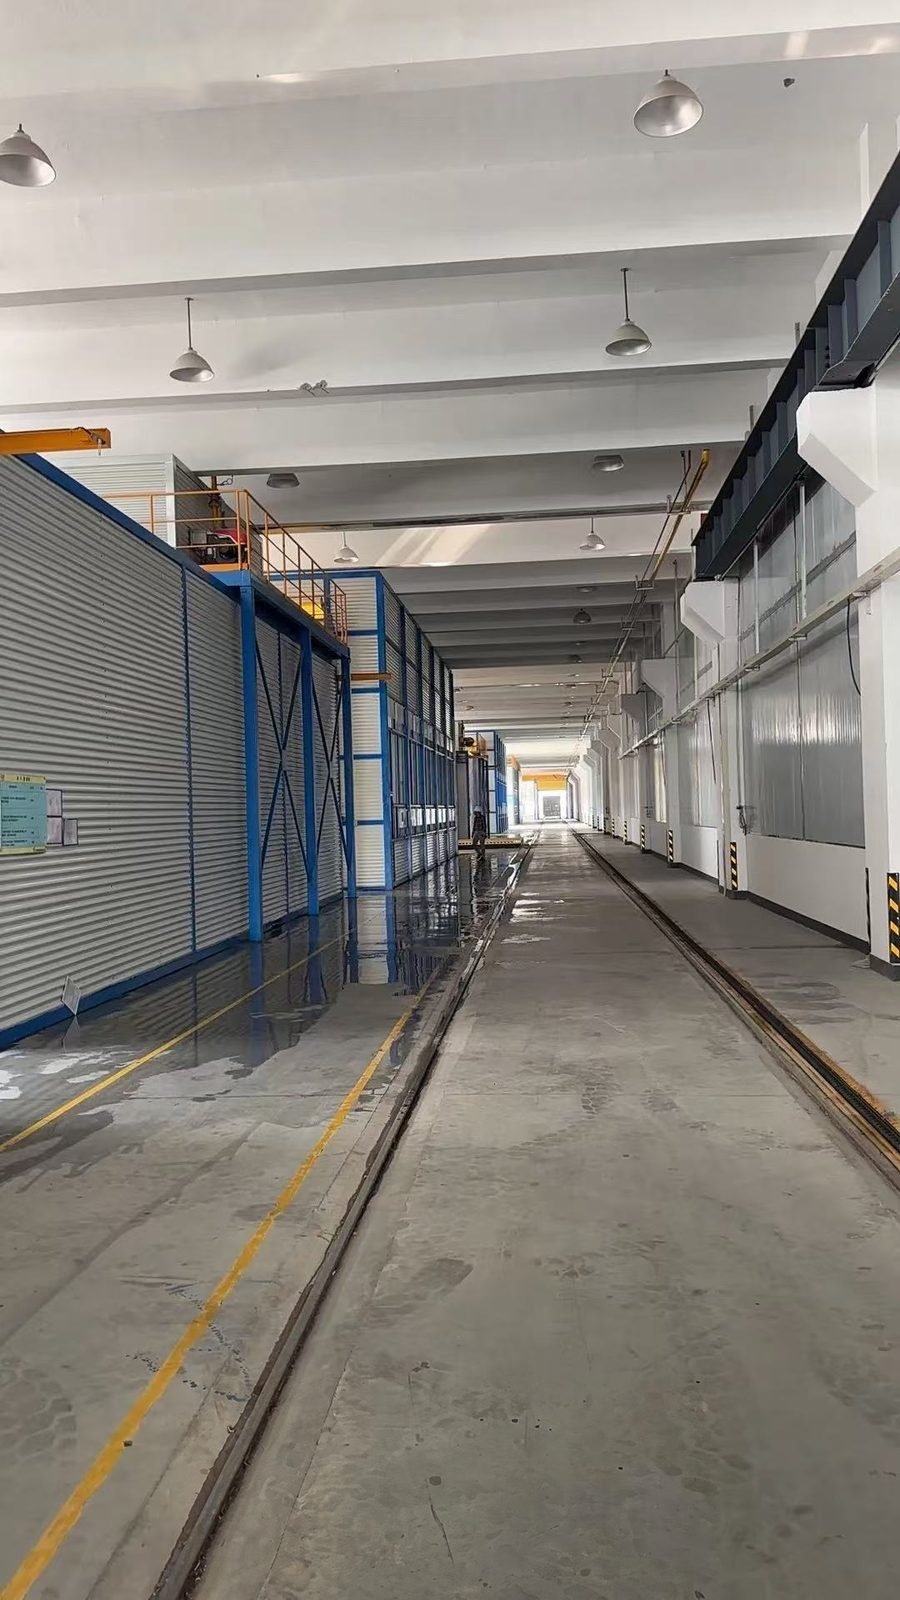
Uma linha de pintura por pulverização à escala de contentor para a fábrica de Tianjin de um dos maiores fabricantes de contentores do mundo, pintando corpos de contentores por dentro e por fora, incluindo a parte inferior, num takt de produção. Os corpos das caixas deslocam-se sobre carris de piso através de cabines de pulverização com pisos de grelha e fossos, seguidas de salas de secagem, arrefecimento forçado e condutas de exaustão com tratamento de COV. A configuração de referência para uma linha de caixas de 20 pés nesta página é retirada de um projeto MUSI atual e mostra o dimensionamento típico de cabine, forno, robô e COV. A linha está em produção na fábrica de Tianjin em 2026.
Contexto do Projeto
O cliente é a fábrica de Tianjin de um dos maiores fabricantes de contentores do mundo, cujas fábricas também produzem caixas de armazenamento de energia. A MUSI forneceu uma linha de pintura por pulverização para a operação de Tianjin.
Os clientes do grupo são transportadoras marítimas e empresas de aluguer de contentores; a Evergreen Marine, por exemplo, fez encomendas de contentores ao grupo. A linha de Tianjin é uma de uma série de linhas de contentores e caixas de armazenamento de energia que a MUSI entregou às fábricas do grupo.
O Desafio
Um contentor é uma grande caixa de aço que tem de ser pintada por dentro e por fora, incluindo a parte inferior, e o acabamento tem de resistir a anos no mar. Pintar uma caixa deste tamanho num takt de produção exige que a cabine, o transportador e a exaustão funcionem como um único sistema.
Solução da MUSI
A MUSI forneceu uma linha de pintura por pulverização à escala de contentores: os corpos das caixas deslocam-se sobre carris de chão através de cabines de pulverização com pisos grelhados e fossos, para que a parte inferior possa ser pintada a partir de baixo, com secagem e tratamento de exaustão integrados na linha.
Âmbito do equipamento
- Transportador de carris de piso para corpos de contentores
- Cabines de pintura com piso grelhado e fossa
- Sala de secagem e arrefecimento forçado
- Condutas de exaustão e tratamento de COV
Configuração de referência: Linha para contentores de armazenamento de energia de 20 pés
As figuras abaixo provêm de um projeto atual de linha para contentores de armazenamento de energia de 20 pés. Mostram como uma linha deste tipo é tipicamente configurada; a linha de cada fábrica é dimensionada para o seu próprio mix de produtos e produção.
| Peça de trabalho | Contentor box de 20 pés, 6.058 × 2.438 × 2.591 mm, até 2.500 kg |
|---|---|
| Transportador | Corrente de tração de contentores (corrente de rolos 32A), aprox. 280 m |
| Preparação da superfície | Cabine automática de granalhagem (10 × 6,6 × 5 m) com reciprocadores servo em ambos os lados e no topo; cabine de limpeza com sopro automático; recuperação de abrasivo e coletor de poeiras com cartuchos |
| Cabines de pintura líquida | Cabines de primário, intermédio e acabamento, 10 × 6,6 × 5,2 m, reciprocadores em ambos os lados, no topo e no fundo; primário de cavidade interior aplicado por robô |
| Robôs | Yaskawa de 7 eixos à prova de explosão, 15 kg de carga útil, 2.700 mm de alcance, sobre carris de deslocamento |
| Fornecimento de tinta | Pistolas automáticas airless de alta pressão Graco; mistura automática 2K para primário, intermédio e acabamento |
| Cabine de pó | Automática, 9,8 × 4,9 × 4,2 m; recuperação por ciclone e cartucho; válvulas de isolamento de explosão e ventilação sem chama |
| Fornos | Secagem de tinta 80–120 °C; cura de pó 200–220 °C; aquecimento direto a gás natural (queimadores de 280.000 e 440.000 kcal/h); arrefecimento forçado após cada forno |
| Controlo de qualidade | Câmara de ensaio de chuva, 10 × 6 × 5 m |
| Tratamento de COV | 160 000 m³/h filtração a seco + adsorção em carvão ativado + combustão catalítica |
| Produção | Layout de referência: 20 contentores por 12 horas. As linhas de contentores de armazenamento de energia mais rápidas da MUSI produzem um contentor acabado por minuto. |
Resultados
A linha está em produção na fábrica de Tianjin, parte de uma série de linhas de contentores e contentores de armazenamento de energia que a MUSI entregou ao mesmo grupo.
Lógica de seleção: por que esta configuração
Os carris de piso com pisos de grelha e fossos foram escolhidos em vez de um transportador aéreo porque um corpo de contentor é pintado por baixo, bem como pelas laterais, e o seu peso torna a transferência pelo piso o método mais seguro. Foram especificadas cabines com reciprocadores em ambos os lados, topo e fundo, com robôs para primário de cavidades interiores, porque as faces planas são pulverizadas de forma mais uniforme por reciprocadores, enquanto as cavidades necessitam de um percurso programado. O tratamento de COV foi dimensionado para a exaustão combinada das cabines, em vez de por cabine.
Escopo de fornecimento e componentes principais
| Item | Especificação | Notas |
|---|---|---|
| Transportador de carris de piso | Para corpos de contentores | Corrente de tração de caixas no design de referência |
| Cabines de pulverização | Piso de grelha e fosso, acesso pela parte inferior | Reciprocadores nas laterais, topo e fundo |
| Câmaras de secagem | Com arrefecimento forçado | |
| Tratamento de exaustão e COV | Condutas e tratamento para o grupo de cabines |
Componentes principais
Os componentes principais estão disponíveis de marcas internacionais, configuráveis conforme a especificação do cliente, para que as peças sobressalentes possam ser obtidas localmente ao longo da vida útil da linha. Os nomes de marcas abaixo são as opções usuais para este tipo de equipamento; as marcas efetivamente instaladas são fixadas na especificação do contrato.
| Componente | Marcas disponíveis sob consulta |
|---|---|
| Pistolas de líquido automáticas, bombas e proporcionadores 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Robôs de pintura | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| Queimadores a gás de forno e secador | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC e IHM | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Inversores de frequência | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Meios filtrantes de teto e admissão da cabine | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Meio cerâmico RTO e queimadores | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
| Granalha de aço e areia de fundição | Ervin AMASTEEL, Winoa W Abrasives, Pometon |
Não incluído no escopo de fornecimento
- Obras civis, fundações e valas
- Serviços prediais até o limite da bateria: alimentação de energia, gás, ar comprimido, água e drenagem
- Licenças locais, aprovações de emissões e inspeções de terceiros
- Fornecimento de tinta ou pó, salvo se indicado no contrato
Serviços incluídos em todas as linhas: projeto de engenharia, fabricação, documentação de embarque, supervisão de instalação, comissionamento, treinamento de operadores, garantia e peças de reposição.
Programa típico
As durações abaixo são típicas para equipamentos desta classe e são fornecidas para planejamento; não são o cronograma registrado deste projeto. Uma linha completa geralmente leva de 90 a 180 dias do contrato à aceitação, uma unidade única de 30 a 60 dias.
| Fase | Duração típica | O que acontece |
|---|---|---|
| Levantamento do local e revisão das peças | 5–10 dias | Revisão remota de desenhos e fotos, ou visita de um engenheiro |
| Layout e design detalhado | 15–30 dias | Aprovação do desenho de layout, lista de utilidades e especificações |
| Fabrico | 45–90 dias | Cabines, fornos, transportador, pré-tratamento e controles construídos e pré-montados na fábrica |
| Envio | 20–45 dias | Frete marítimo; equipamento enviado em seções para montagem no local |
| Instalação | 15–40 dias | Supervisão MUSI com a equipe de instalação do cliente ou equipe MUSI |
| Comissionamento, treinamento e aceitação | 7–15 dias | Testes de execução nas peças do cliente, treinamento do operador, registro de aceitação |
Aplicabilidade e limites
A configuração de referência é um projeto para contentores de armazenamento de energia de 20 pés, a 20 contentores por 12 horas; a linha de cada fábrica é dimensionada para o seu próprio mix de produtos, takt e sistema de revestimento. Os sistemas de pintura para contentores com especificação marítima e a sua carga de COV são definidos pelo fornecedor de tinta e pela especificação do proprietário do contentor.
Os resultados apresentados neste estudo de caso refletem as condições de funcionamento indicadas e não devem ser interpretados como desempenho garantido em diferentes condições de alimentação, produção, ambientais ou do local.
Após-venda e peças sobressalentes
A garantia de uma linha de revestimento MUSI começa na aceitação: 12 meses para a linha completa, excluindo consumíveis, 36 meses para componentes críticos como motores, acionamentos e o PLC, e 60 meses para partes estruturais como estrutura de aço, condutas e corpos de forno. As falhas dentro da garantia, excluindo uso indevido, são reparadas gratuitamente.
O suporte começa remotamente: a linha de atendimento funciona 24 horas por dia, um diagnóstico preliminar com recomendações é fornecido em até 2 horas e, quando é necessária uma visita ao local, um engenheiro chega a qualquer grande cidade em até 72 horas. Um estoque de peças de reposição é mantido na sede de Changzhou com envio no mesmo dia, e os clientes podem manter um estoque dedicado de peças na MUSI para emergências. Os detalhes estão em serviço pós-venda página.
Perguntas Frequentes
Como é pintada a parte inferior de um contentor numa linha? O corpo desloca-se sobre carris de chão, sobre um pavimento gradeado com uma fossa por baixo, pelo que a parte inferior é pulverizada a partir de baixo, na mesma cabine que as laterais e a parte superior.
Quantas cabines tem uma linha de pintura de contentores? Normalmente, cabines de primário, intermédio e acabamento em sequência, cada uma com a sua própria câmara de secagem, como na configuração de referência nesta página.
O que trata as cavidades interiores? No projeto de referência, robôs à prova de explosão sobre trilhos de deslocamento aplicam o primer interior, enquanto reciprocadores cobrem as grandes faces planas.
Que tratamento de COV uma linha de contêineres precisa? O projeto de referência utiliza filtração seca, adsorção em carvão ativado e combustão catalítica dimensionadas para 160.000 m³/h; o sistema real segue a licença local.
A MUSI construiu mais de uma linha para este grupo? Sim, uma série de linhas de contêineres e caixas de armazenamento de energia em várias plantas do grupo; consulte os estudos de caso relacionados.
Próximo passo: uma proposta de configuração para uma linha semelhante
Se suas peças, volumes ou condições da planta forem próximos a este projeto, a MUSI pode retornar uma proposta de configuração e layout da linha. Para prepará-la, precisamos de quatro coisas:
- Fotos e dimensões das peças de trabalho, com peso e material
- Saída necessária (peças por hora ou por dia, e turnos)
- Número de cores e com que frequência são necessárias mudanças de cor
- Espaço disponível no piso e altura do teto, com as utilidades no local
Envie-nos uma mensagem no WhatsApp com estes detalhes, ou use o formulário de cotação.
Publicado em 2026-09-26 · Atualizado em 2026-09-30 · Última revisão técnica: 2026-09-30
Obtenha uma Solução Semelhante
Se o seu setor e requisitos correspondem a este caso, contacte a MUSI para agendar uma consulta gratuita. Projetaremos uma solução ideal com base nas suas peças específicas, capacidade e instalações.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology