شات پینینگ در مقابل شات بلاست در مقابل سندبلاست: هدف، پارامترها و انتخاب دستگاه
پاسخ سریع: شات پینینگ (ساچمهکوبی) ساچمههای گرد را با شدت Almen و پوشش کنترلشده پرتاب میکند تا در سطح قطعه تنش پسماند فشاری ایجاد کند؛ این تنش ترکهای خستگی را در فنرها، چرخدندهها، شفتها و جوشها به تأخیر میاندازد. شات بلاست (با توربین پرتاب) و سندبلاست (با هوای فشرده) فولاد را تا ISO 8501-1 Sa 2½ یا Sa 3 تمیز میکنند و برای پوشش، پروفیل سطحی حدود 25-150 µm ایجاد میکنند. شات پینینگ با شدت، پوشش و نوع ساچمه مشخص میشود؛ بلاست تمیزکاری با درجه تمیزی و زبری.
MUSI Technology، سازنده خطوط عملیات سطحی و پوششدهی در چانگژو چین، دستگاههای شات پینینگ با کنترل شدت توسط نوار Almen و طبقهبندی ساچمه، و همچنین دستگاههای شات بلاست قلابدار، تسمهای غلتان و کانوایر غلتکی، دستگاههای بلاست میز گردان و اتاقهای سندبلاست برای تمیزکاری پیش از پوشش میسازد.
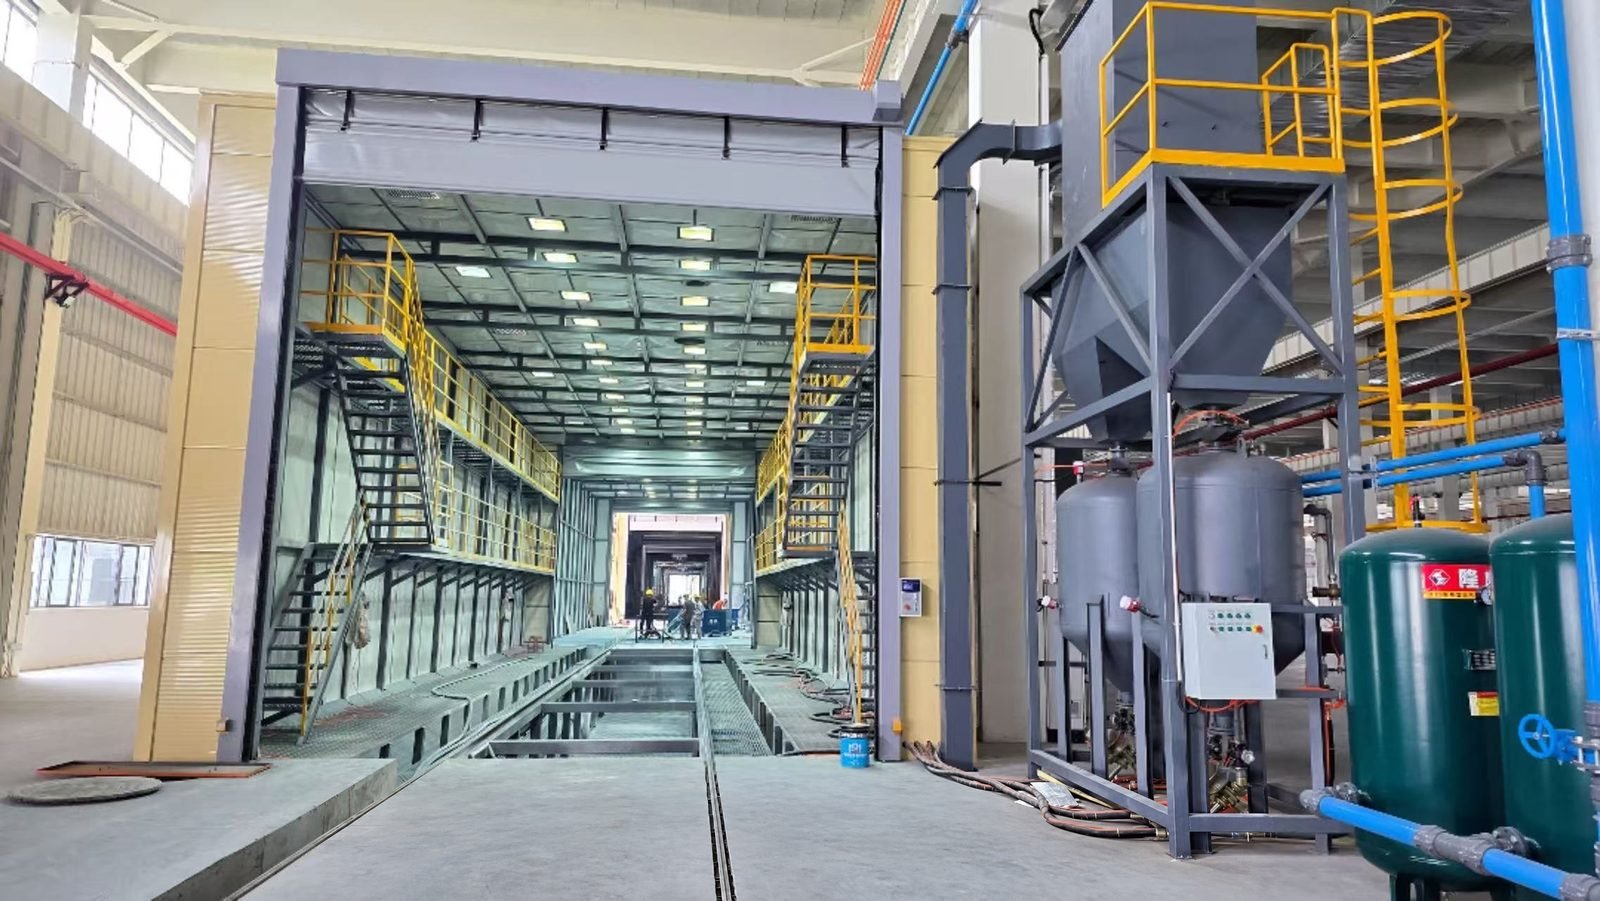
تفاوت شات پینینگ، شات بلاست و سندبلاست چیست؟
| آیتم | شات پینینگ | شات بلاست | سندبلاست (بلاست ساینده) |
|---|---|---|---|
| هدف | تنش پسماند فشاری در لایه سطحی برای مقاومت در برابر ترک خستگی | حذف زنگ، پوسته نورد و ماسه ریختهگری؛ ایجاد پروفیل برای پوشش | حذف زنگ، پوششهای قدیمی و پلیسه؛ ایجاد پروفیل برای پوشش |
| نیروی پرتاب ساچمه | توربین بلاست یا نازل هوای فشرده | توربین بلاست گریز از مرکز | هوای فشرده |
| شکل ساچمه | گرد: ساچمه فولادی ریختگی، سیم بریده گردشده، ساچمه سرامیکی یا شیشهای | ساچمه فولادی یا گریت فولادی | عمدتاً گوشهدار: اکسید آلومینیوم، گارنت، گریت فولادی؛ همچنین ساچمه شیشهای |
| موارد کنترل | شدت Almen و پوشش | تمیزی ISO 8501-1 و زبری ISO 8503 | تمیزی ISO 8501-1 و زبری ISO 8503 |
| قطعات معمول | فنرهای مارپیچ و تخت، چرخدندهها، میللنگها، شاتونها، سگدستها، اتصالات جوشی | قطعات ریختگی، آهنگری، پرسکاری، ورق و پروفیل فولادی، سازههای جوشی | قطعات بزرگ در اتاق بلاست؛ قطعات کوچک در کابینت بلاست |
| در صورت حذف | عمر خستگی کوتاهتر، ترک زودتر | چسبندگی ضعیف پوشش، خوردگی زودهنگام | چسبندگی ضعیف پوشش، خوردگی زودهنگام |
شات بلاست و سندبلاست با جزئیات در مقاله شات بلاست در مقابل سندبلاستمقایسه شدهاند. این راهنما بر تفاوت شات پینینگ با هر دو تمرکز دارد.
شات پینینگ عمر خستگی را چقدر افزایش میدهد؟
میزان بهبود منتشرشده به ماده، قطعه و تنظیمات پینینگ بستگی دارد. مطالب درسی The Open University (OpenLearn) افزایش استحکام خستگی تا حدود 50% را برای فولادهای کمکربن، کربن متوسط و کمآلیاژ گزارش میکند؛ ارقام مربوط به آلیاژهای آلومینیوم و شاتونها در صفحه دستگاه شات پینینگ صفحه ما آمده است.
پینینگ بیش از حد، یعنی پوشش یا شدتی بسیار بیشتر از خواسته نقشه، میتواند فایده را کاهش دهد؛ به همین دلیل پینینگ طبق مشخصات انجام میشود نه «هرچه بیشتر بهتر».
شات پینینگ چگونه اندازهگیری میشود؟
شدت پینینگ با نوارهای Almen اندازهگیری میشود: نوارهای نازک فولاد فنر که روی نگهدارنده بسته شده و یک طرف آنها پینینگ میشود. سمت پینینگشده کشیده میشود، نوار خم میشود و ارتفاع قوسی که روی گیج Almen خوانده میشود معیار شدت است. نوارها، نگهدارندهها و گیجها در SAE J442 و روش استفاده از آنها در SAE J443 مشخص شده است.
| نوار Almen | ضخامت نوار | کاربرد معمول |
|---|---|---|
| N | حدود 0.76-0.81 mm (0.031 in) | شدتهای سبک، پایینتر از محدوده نوار A؛ رایج با ساچمه شیشهای و سرامیکی |
| A | حدود 1.27-1.32 mm (0.051 in) | توصیهشده برای ارتفاع قوس حدود 0.10-0.60 mm؛ نوار استاندارد برای ساچمه ریختگی و سیم بریده |
| C | حدود 2.36-2.41 mm (0.094 in) | شدتهای سنگین، بالاتر از محدوده نوار A |
شدت همراه با حرف نوار نوشته میشود، برای مثال «0.25 mmA» یا «10A» بر حسب هزارم اینچ. شدت لازم از نقشه مهندسی قطعه میآید؛ هیچ مقدار «معمول» واحدی برای همه قطعات وجود ندارد.
پوشش در پینینگ به چه معناست؟
پوشش روی خود قطعه ارزیابی میشود، نه روی نوار Almen، معمولاً زیر بزرگنمایی 10-30x. دو تعریف رایج است و خریداران باید بدانند منظور نقشه کدام است:
| تعریف | مفهوم |
|---|---|
| قرارداد زمان پرتاب | 100% = سطح اولیه کاملاً با فرورفتگیهای همپوشان جایگزین شده است؛ 150% یا 200% = 1.5 یا 2 برابر زمان لازم برای 100%. برخی مشخصات 150% یا 200% را به عنوان حاشیه اطمینان الزام میکنند. |
| تعریف بر اساس مساحت اندازهگیریشده (SAE J2277) | پوشش کسری از مساحت است که دستکم یک بار فرورفته باشد، پس نمیتواند از 100% بیشتر شود؛ 98% پوشش کامل تلقی میشود و «200%» زمان پرتاب را توصیف میکند نه مساحت را. |
بلاست تمیزکاری چگونه ارزیابی میشود؟
شات بلاست و سندبلاست پیش از رنگآمیزی بر اساس میزان تمیزی و زبری فولاد ارزیابی میشوند.
| درجه ISO 8501-1 | توضیحات | نزدیکترین درجه SSPC / NACE |
|---|---|---|
| Sa 3 | بلاست تا فولاد تمیز از نظر ظاهری | SSPC-SP 5 / NACE No. 1 (فلز سفید) |
| Sa 2½ | بلاست بسیار کامل؛ فقط لکههای کمرنگ باقی میماند | SSPC-SP 10 / NACE No. 2 (نزدیک به سفید) |
| Sa 2 | تمیزکاری کامل با سندبلاست | SSPC-SP 6 / NACE No. 3 (تجاری) |
| Sa 1 | تمیزکاری با انفجار نور | SSPC-SP 7 / NACE No. 4 (سبک) |
پروفیل سطح با مقایسهگرهای ISO 8503-1 بررسی میشود که مقیاسهای جداگانهای برای فولاد بلاستشده با گریت (G) و با ساچمه (S) دارند و از 25 µm شروع میشوند.
بیشتر پوششهای محافظ Sa 2½ یا Sa 3 را الزام میکنند؛ پروفیل لازم در برگه داده محصول پوشش آمده است. انتخاب ساچمه برای بلاست تمیزکاری در این مقاله بررسی شده است: انتخاب ساینده بلاست.
کدام ساچمهها برای پینینگ و کدام برای تمیزکاری استفاده میشوند؟
| رسانه | شکل عیب | پینینگ | تمیزکاری سطح | یادداشتها |
|---|---|---|---|---|
| ساچمه فولادی ریختگی (سایزهای S، SAE J444) | گرد | بله، با سختی مناسب پینینگ و کنترل دقیق اندازه و شکل | بله | بارها در دستگاههای توربینی بازاستفاده میشود |
| سیم بریده گردشده | استوانههای گردشده | بله؛ برای چرخدندهها، فنرها و قطعات هوافضا | بهندرت | اندازه و سختی یکنواخت |
| ساچمه سرامیکی (زیرکونیا) | گرد | بله؛ شدتهای سبک، بدون آلودگی آهن روی قطعات غیرآهنی | پرداخت | برای آلومینیوم و تیتانیوم |
| مهره شیشهای | گرد | پینینگ سبک قطعات نازک | تمیزکاری و پرداخت ساتن | موس حدود 5.5-6 |
| گریت فولادی (سایزهای G) | زاویهدار | خیر؛ ساچمه گوشهدار شیار ایجاد میکند | بله؛ پوسته سنگین و ایجاد پروفیل | بارها بازاستفاده میشود |
| آلومینیوم اکسید | زاویهدار | نه | بله | موس حدود 9 |
| گارنت | زاویهدار | نه | بله | دفعات بازاستفاده کمتر از ساچمه فولادی |
کدام نوع دستگاه برای کدام قطعات مناسب است؟
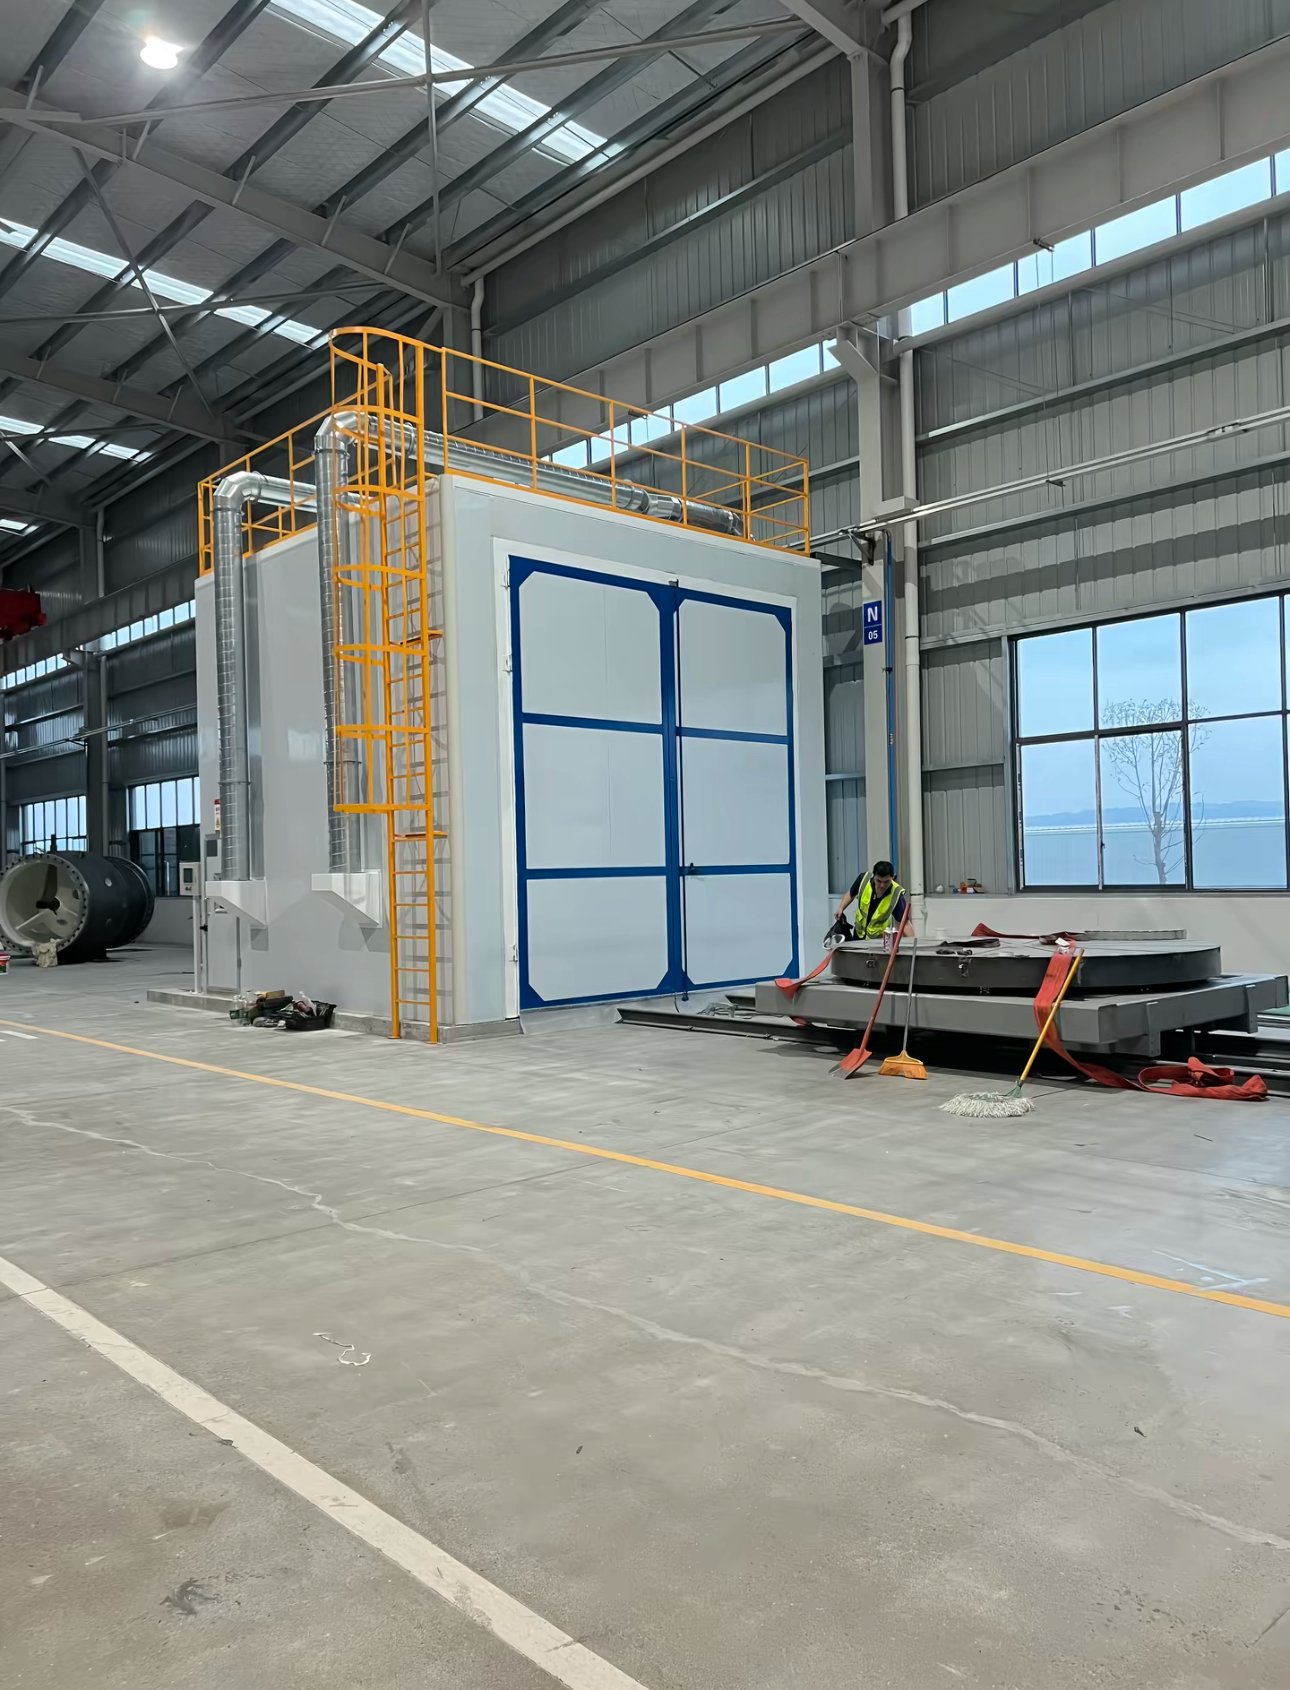
| ماشین | فرآیند | بهترین برای |
|---|---|---|
| دستگاه شات پینینگ (توربین یا نازل هوا، CNC یا ربات) | پینینگ کنترلشده | فنرها، چرخدندهها، شفتها و قطعات جوشی؛ نازل هوا برای سوراخها و نواحی موضعی |
| دستگاه شات بلاست قلابدار | تمیزکاری سطح | قطعات ریختگی، آهنگری و جوشی متوسط و بزرگ آویزان روی قلاب چرخان |
| دستگاه شات بلاست تسمهای غلتان | تمیزکاری سطح | قطعات ریختگی، آهنگری و پرسکاری کوچک که بدون آسیب غلت میخورند |
| دستگاه شات بلاست کانوایر غلتکی | تمیزکاری سطح | ورق، پروفیل و سازههای جوشی فولادی پیش از رنگآمیزی، تا Sa 2½-Sa 3 |
| دستگاه بلاست میز گردان | تمیزکاری سطح | قطعات تخت، جدارهنازک یا حساس به ضربه |
| اتاق سندبلاست | تمیزکاری سطح | قطعات بسیار بزرگ: بدنه خودرو، ماشینآلات، سازههای فولادی |
| کابینت سندبلاست | تمیزکاری سطح | قطعات کوچک و تعویض مکرر ساچمه |
آیا یک دستگاه میتواند هم تمیزکاری و هم شات پینینگ انجام دهد؟
دستگاه بلاست تمیزکاری تنها در صورتی میتواند پینینگ کنترلشده انجام دهد که مانند دستگاه پینینگ تجهیز و راهبری شود:
| الزام | چرا |
|---|---|
| ساچمه گرد مخصوص پینینگ با طبقهبندی پیوسته اندازه و شکل | ساچمه شکسته یا کوچکتر از اندازه شدت را تغییر میدهد و میتواند به سطح آسیب بزند |
| سرعت توربین با اینورتر یا فشار هوا با رگولاتور | سرعت ساچمه شدت را تعیین میکند و باید تکرارپذیر باشد |
| جریان اندازهگیریشده ماده ساینده به ازای هر چرخ یا نازل | دبی، شدت و زمان رسیدن به پوشش را تغییر میدهد |
| کنترل منظم با نوار Almen روی فیکسچری همشکل قطعه | سایش توربین به مرور نقطه تمرکز پرتاب را جابهجا میکند |
| ثبت تنظیمات و پایش رایانهای در صورت الزام مشخصات (AMS 2432) | ردیابی برای هر بچ |
پذیرش یک دستگاه برای هر دو کار به مشخصات قطعهای که پینینگ میشود بستگی دارد؛ قطعات هوافضا و دیگر قطعات حساس معمولاً فرایند پینینگ اختصاصی و پایششده را الزام میکنند.
چه استانداردهایی در مشخصات پینینگ و بلاست ذکر میشوند؟
| استاندارد | شامل چه مواردی است |
|---|---|
| SAE J442 | نوارهای آزمون، نگهدارندهها و گیجهای Almen |
| SAE J443 | روش استفاده از نوارهای Almen: اشباع، شدت، تکرارپذیری دستگاه |
| SAE J2277 | تعیین پوشش شات پینینگ |
| SAE J444 | طبقهبندی اندازه ساچمه و گریت ریختگی |
| SAE AMS 2430 / AMS 2432 | شات پینینگ خودکار / شات پینینگ با پایش رایانهای |
| سری SAE AMS 2431 | ساچمه پینینگ: ساچمه ریختگی، سیم بریده، ساچمه شیشهای و سرامیکی |
| ISO 26910-1 | روش عمومی شات پینینگ قطعات فلزی |
| ISO 8501-1 | درجات زنگزدگی و درجات آمادهسازی فولاد پیش از رنگآمیزی |
| سری ISO 8503 | پروفیل سطح فولاد بلاستشده: مقایسهگرها و اندازهگیری |
| ISO 11124 / ISO 11126 | سایندههای فلزی / غیرفلزی بلاست تمیزکاری |
برای دریافت پیشفاکتور چه اطلاعاتی باید ارسال کنید؟
| اطلاعات | چرا اهمیت دارد |
|---|---|
| نقشه قطعات، جنس، ابعاد و وزن | نوع دستگاه، ابعاد محفظه و جابهجایی قطعه را تعیین میکند |
| پینینگ: شدت، پوشش، ساچمه و مشخصات لازم | چیدمان توربین یا نازل، کنترلها و طبقهبندی ساچمه را تعیین میکند |
| تمیزکاری: درجه ISO 8501-1 و پروفیل لازم | ساینده، توان توربین و سرعت خط را تعیین میکند |
| تولید در ساعت یا در هر شیفت | تعداد توربینها یا نازلها و سیستم جابهجایی را تعیین میکند |
| اینکه قطعات پس از آن رنگ میشوند یا نه | امکان میدهد دستگاه بلاست همزمان با خط پوشش طراحی شود |
مهندسان MUSI ظرف 24 ساعت پاسخ میدهند؛ پس از تکمیل اطلاعات قطعه، پیکربندی و پیشفاکتور ارسال میشود.
پرسشهای متداول
آیا شات پینینگ همان شات بلاست است؟ خیر. هر دو ساچمه را به قطعه پرتاب میکنند، اما شات پینینگ فرایندی کنترلشده است که برای عمر خستگی تنش فشاری ایجاد میکند و با شدت Almen و پوشش کنترل میشود؛ شات بلاست سطح را تمیز میکند و با درجه تمیزی و زبری کنترل میشود.
آیا سندبلاست میتواند جایگزین شات پینینگ شود؟ خیر. سندبلاست عمدتاً از ساینده گوشهدار استفاده میکند و شدت و پوشش آن کنترل نمیشود، بنابراین لایه تنش فشاری مشخصشده را ایجاد نمیکند.
پوشش 100% در شات پینینگ به چه معناست؟ سطح اولیه زیر بزرگنمایی کاملاً با فرورفتگیهای همپوشان پوشیده شده است؛ 200% معمولاً یعنی دو برابر زمان لازم برای رسیدن به 100%.
از کدام نوار Almen باید استفاده کرد؟ نوار A بیشتر پینینگها با ساچمه فولادی و سیم بریده را پوشش میدهد؛ نوار N برای شدتهای سبکتر و نوار C برای شدتهای سنگینتر است. نقشه، نوار و شدت مورد نظر را مشخص میکند.
آیا میتوان از گریت فولادی برای پینینگ استفاده کرد؟ مشخصات پینینگ ساچمه گرد مانند ساچمه ریختگی، سیم بریده گردشده، ساچمه سرامیکی یا شیشهای را الزام میکنند؛ گریت گوشهدار برای تمیزکاری به کار میرود.
آیا MUSI تجهیزات پینینگ و بلاست را همراه با خط پوشش تأمین میکند؟ بله. دستگاههای شات بلاست، اتاقهای سندبلاست و دستگاههای شات پینینگ میتوانند بهصورت جداگانه یا همراه با خط پوشش در قالب یک قرارداد تأمین شوند.
جایگاه MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) در چانگژو چین دستگاههای شات پینینگ، دستگاههای شات بلاست، اتاقهای سندبلاست، خطوط پوشش و سیستمهای تصفیه گردوغبار و VOC آنها را طراحی و میسازد. تیم مهندسی آن که از سال 2011 شکل گرفته، 800+ خط پوشش را به 500+ مشتری در 36 کشور تحویل داده است. نقشه قطعات و مشخصات پینینگ یا تمیزکاری خود را از طریق صفحه تماس تا پیشفاکتور پیکربندیشده دریافت کنید.
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
اندازه قطعه، ظرفیت و نوع رنگآمیزی را برای ما بفرستید — مهندسان ما ظرف 24 ساعت پاسخ میدهند و پس از تکمیل دادههای قطعه، چیدمان و بودجه ارائه میشود. تماس با MUSI Technology یا مرور کنید محدوده تجهیزات ما.
راهنماهای فنی مرتبط
- راهنمای انتخاب رسانه سندبلاست: کدام ساینده؟
کدام ساینده برای کدام کار: ساچمه و گریت فولادی، گارنت، اکسید آلومینیوم و مهره شیشهای از نظر سختی، پروفیل ایجادشده، چرخههای استفاده مجدد مقایسه میشوند،. - خط پوشش کانتینر حملونقل: مشخصات و چیدمان
رنگآمیزی کانتینر یک کار دریایی C5 است که با سرعت تولید انجام میشود. ترتیب لایهها، ضخامت فیلم، ابعاد بلاست و کابین، زمان سیکل هر کانتینر و هزینه کارخانه در 2026. - خط پوششدهی اسپری: انواع، مشخصات و هزینه (۲۰۲۶)
هزینه یک خط پوششدهی اسپری چقدر است، انواع اصلی از نظر توان عملیاتی و کیفیت پرداخت چگونه با هم مقایسه میشوند، و چه مشخصاتی را باید پیش از درخواست قیمت نهایی کنید. - شات بلاستینگ در مقابل سندبلاستینگ: کدام را انتخاب کنیم
شات بلاستینگ مواد ساینده را بهصورت مکانیکی با چرخها پرتاب میکند؛ سندبلاستینگ آن را با هوای فشرده پیش میراند. مقایسه از نظر توان عملیاتی، هزینه انرژی به ازای هر متر مربع، سطح. - چیدمان خط پوشش: فضای کف مورد نیاز شما
یک خط پودری نیمهاتوماتیک به 200-400 متر مربع نیاز دارد؛ یک خط اتوماتیک استاندارد 600-1,200 متر مربع. قواعد چیدمان، U شکل در مقابل مستقیم، ارتفاع سقف،.