Phun bi tăng bền vs phun bi làm sạch vs phun cát: Mục đích, thông số và lựa chọn máy
Trả lời nhanh: Phun bi tăng bền (shot peening) bắn hạt tròn với cường độ Almen và độ phủ được kiểm soát để tạo ứng suất dư nén trên bề mặt chi tiết, giúp làm chậm vết nứt mỏi ở lò xo, bánh răng, trục và mối hàn. Phun bi làm sạch (dùng bánh văng) và phun cát (dùng khí nén) làm sạch thép đến ISO 8501-1 Sa 2½ hoặc Sa 3 và tạo độ nhám bề mặt khoảng 25-150 µm để sơn. Phun bi tăng bền được quy định bằng cường độ, độ phủ và loại hạt; phun làm sạch được quy định bằng cấp độ sạch và độ nhám.
MUSI Technology, nhà sản xuất dây chuyền xử lý bề mặt và sơn tại Thường Châu, Trung Quốc, chế tạo máy phun bi tăng bền có kiểm tra cường độ bằng tấm Almen và phân loại hạt, cùng máy phun bi làm sạch kiểu móc treo, kiểu băng tải lật và kiểu con lăn, máy phun bi bàn xoay và phòng phun cát để làm sạch trước khi sơn.
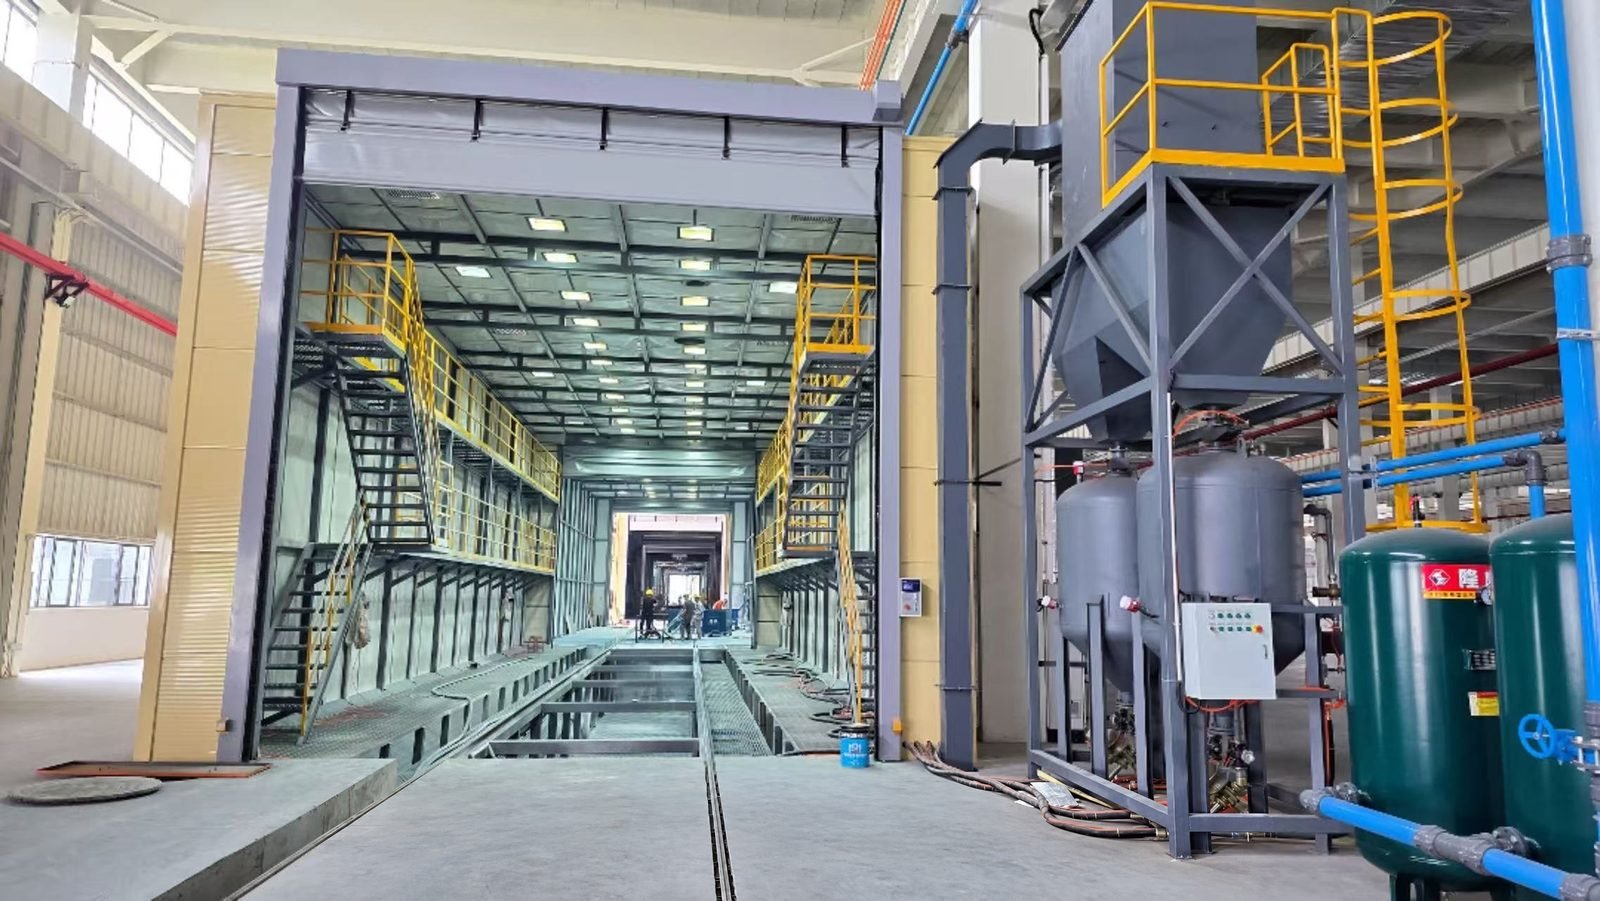
Phun bi tăng bền, phun bi làm sạch và phun cát khác nhau thế nào?
| Hạng mục | Phun bi tăng bền | Phun bi làm sạch | Phun cát (phun hạt mài) |
|---|---|---|---|
| Mục đích | Tạo ứng suất dư nén ở lớp bề mặt để chống nứt mỏi | Loại bỏ gỉ, vảy cán và cát đúc; tạo độ nhám để sơn | Loại bỏ gỉ, lớp sơn cũ và ba via; tạo độ nhám để sơn |
| Hạt được bắn bằng | Bánh văng hoặc vòi phun khí nén | Bánh văng ly tâm | Khí nén |
| Hình dạng hạt | Tròn: bi thép đúc, hạt dây cắt đã bo tròn, hạt gốm hoặc hạt thủy tinh | Bi thép hoặc hạt thép góc cạnh | Chủ yếu góc cạnh: nhôm oxit, garnet, hạt thép góc cạnh; cả hạt thủy tinh |
| Hạng mục kiểm tra | Cường độ Almen và độ phủ | Độ sạch ISO 8501-1 và độ nhám ISO 8503 | Độ sạch ISO 8501-1 và độ nhám ISO 8503 |
| Các loại linh kiện điển hình | Lò xo cuộn và nhíp lá, bánh răng, trục khuỷu, thanh truyền, cam lái, mối hàn | Vật đúc, vật rèn, chi tiết dập, thép tấm và thép hình, kết cấu hàn | Chi tiết lớn trong phòng phun; chi tiết nhỏ trong tủ phun |
| Nếu bỏ qua | Tuổi thọ mỏi ngắn hơn, nứt sớm hơn | Lớp sơn bám kém, ăn mòn sớm | Lớp sơn bám kém, ăn mòn sớm |
Phun bi làm sạch và phun cát được so sánh chi tiết trong bài phun bi làm sạch vs phun cát. Bài hướng dẫn này tập trung vào điểm khác biệt của phun bi tăng bền so với cả hai.
Phun bi tăng bền cải thiện tuổi thọ mỏi bao nhiêu?
Mức cải thiện được công bố phụ thuộc vào vật liệu, chi tiết và thông số phun. Tài liệu khóa học của The Open University (OpenLearn) cho biết độ bền mỏi tăng tới khoảng 50% với thép cacbon thấp, cacbon trung bình và thép hợp kim thấp; số liệu cho hợp kim nhôm và thanh truyền được liệt kê trên trang máy phun bi tăng bền của chúng tôi.
Phun quá mức, tức độ phủ hoặc cường độ vượt xa yêu cầu của bản vẽ, có thể làm giảm hiệu quả; vì vậy phun bi tăng bền được thực hiện theo tiêu chuẩn chứ không phải "càng nhiều càng tốt".
Phun bi tăng bền được đo như thế nào?
Cường độ phun được đo bằng tấm Almen: tấm thép lò xo mỏng được kẹp vào giá đỡ và phun một mặt. Mặt được phun giãn ra, tấm bị cong, và chiều cao cung đọc trên đồng hồ Almen chính là thước đo cường độ. Tấm, giá đỡ và đồng hồ được quy định trong SAE J442; quy trình sử dụng là SAE J443.
| Tấm Almen | Độ dày dải | Sử dụng điển hình |
|---|---|---|
| N | Khoảng 0.76-0.81 mm (0.031 in) | Cường độ nhẹ, dưới dải của tấm A; thường dùng với hạt thủy tinh và hạt gốm |
| A | Khoảng 1.27-1.32 mm (0.051 in) | Khuyến nghị cho chiều cao cung khoảng 0.10-0.60 mm; tấm tiêu chuẩn cho bi đúc và hạt dây cắt |
| C | Khoảng 2.36-2.41 mm (0.094 in) | Cường độ nặng, trên dải của tấm A |
Cường độ được ghi kèm chữ cái của tấm, ví dụ "0.25 mmA" hoặc "10A" theo đơn vị phần nghìn inch. Cường độ yêu cầu lấy từ bản vẽ kỹ thuật của chi tiết; không có một giá trị "điển hình" duy nhất cho mọi chi tiết.
Độ phủ khi phun bi tăng bền nghĩa là gì?
Độ phủ được đánh giá trên chi tiết, không phải trên tấm Almen, thường dưới kính phóng đại 10-30x. Hiện có hai định nghĩa và người mua cần biết bản vẽ dùng định nghĩa nào:
| Định nghĩa | Nội dung |
|---|---|
| Quy ước theo thời gian phun | 100% = bề mặt ban đầu được thay thế hoàn toàn bởi các vết lõm chồng nhau; 150% hoặc 200% = 1.5 hoặc 2 lần thời gian phun cần cho 100%. Một số tiêu chuẩn yêu cầu 150% hoặc 200% làm biên an toàn. |
| Định nghĩa theo diện tích đo (SAE J2277) | Độ phủ là tỷ lệ diện tích bị lõm ít nhất một lần, nên không thể vượt quá 100%; 98% được coi là phủ toàn phần, và "200%" mô tả thời gian phun chứ không phải diện tích. |
Phun làm sạch được đánh giá như thế nào?
Phun bi làm sạch và phun cát trước khi sơn được đánh giá theo độ sạch và độ nhám của thép.
| Cấp ISO 8501-1 | Mô tả | Cấp SSPC / NACE tương đương gần nhất |
|---|---|---|
| Sa 3 | Phun làm sạch đến thép sạch khi quan sát bằng mắt | SSPC-SP 5 / NACE No. 1 (kim loại trắng) |
| Sa 2½ | Phun làm sạch rất kỹ; chỉ còn vết ố nhẹ | SSPC-SP 10 / NACE No. 2 (gần trắng) |
| Sa 2 | Làm sạch phun kỹ | SSPC-SP 6 / NACE No. 3 (thương mại) |
| Sa 1 | Làm sạch phun nhẹ | SSPC-SP 7 / NACE No. 4 (phun quét) |
Độ nhám bề mặt được kiểm tra bằng mẫu so sánh ISO 8503-1, có thang riêng cho thép phun hạt góc cạnh (G) và thép phun bi (S), bắt đầu từ 25 µm.
Hầu hết lớp phủ bảo vệ yêu cầu Sa 2½ hoặc Sa 3; độ nhám yêu cầu được ghi trong bảng dữ liệu sản phẩm của sơn. Việc chọn hạt phun làm sạch được trình bày trong lựa chọn vật liệu phun hạt.
Loại hạt nào dùng để phun bi tăng bền và loại nào để làm sạch?
| Vật liệu mài | Hình dạng khuyết tật | Phun bi tăng bền | Làm sạch bề mặt | Ghi chú |
|---|---|---|---|---|
| Bi thép đúc (cỡ S, SAE J444) | Tròn | Có, với độ cứng cấp phun tăng bền và kiểm soát chặt kích thước, hình dạng | Có | Tái sử dụng nhiều lần trong máy bánh văng |
| Hạt dây cắt đã bo tròn | Hình trụ bo tròn | Có; dùng cho bánh răng, lò xo và chi tiết hàng không | Hiếm khi | Kích thước và độ cứng đồng đều |
| Hạt gốm (zirconia) | Tròn | Có; cường độ nhẹ, không nhiễm sắt trên chi tiết kim loại màu | Hoàn thiện bề mặt | Dùng cho nhôm và titan |
| Hạt thủy tinh | Tròn | Phun tăng bền nhẹ cho chi tiết mỏng | Làm sạch và tạo bề mặt mờ satin | Mohs khoảng 5.5-6 |
| Hạt thép góc cạnh (cỡ G) | Góc cạnh | Không; hạt góc cạnh để lại vết khía | Có; vảy dày và tạo độ nhám | Tái sử dụng nhiều lần |
| Nhôm oxit | Góc cạnh | Không | Có | Mohs khoảng 9 |
| Cát garnet | Góc cạnh | Không | Có | Số lần tái sử dụng ít hơn hạt thép |
Loại máy nào phù hợp với chi tiết nào?
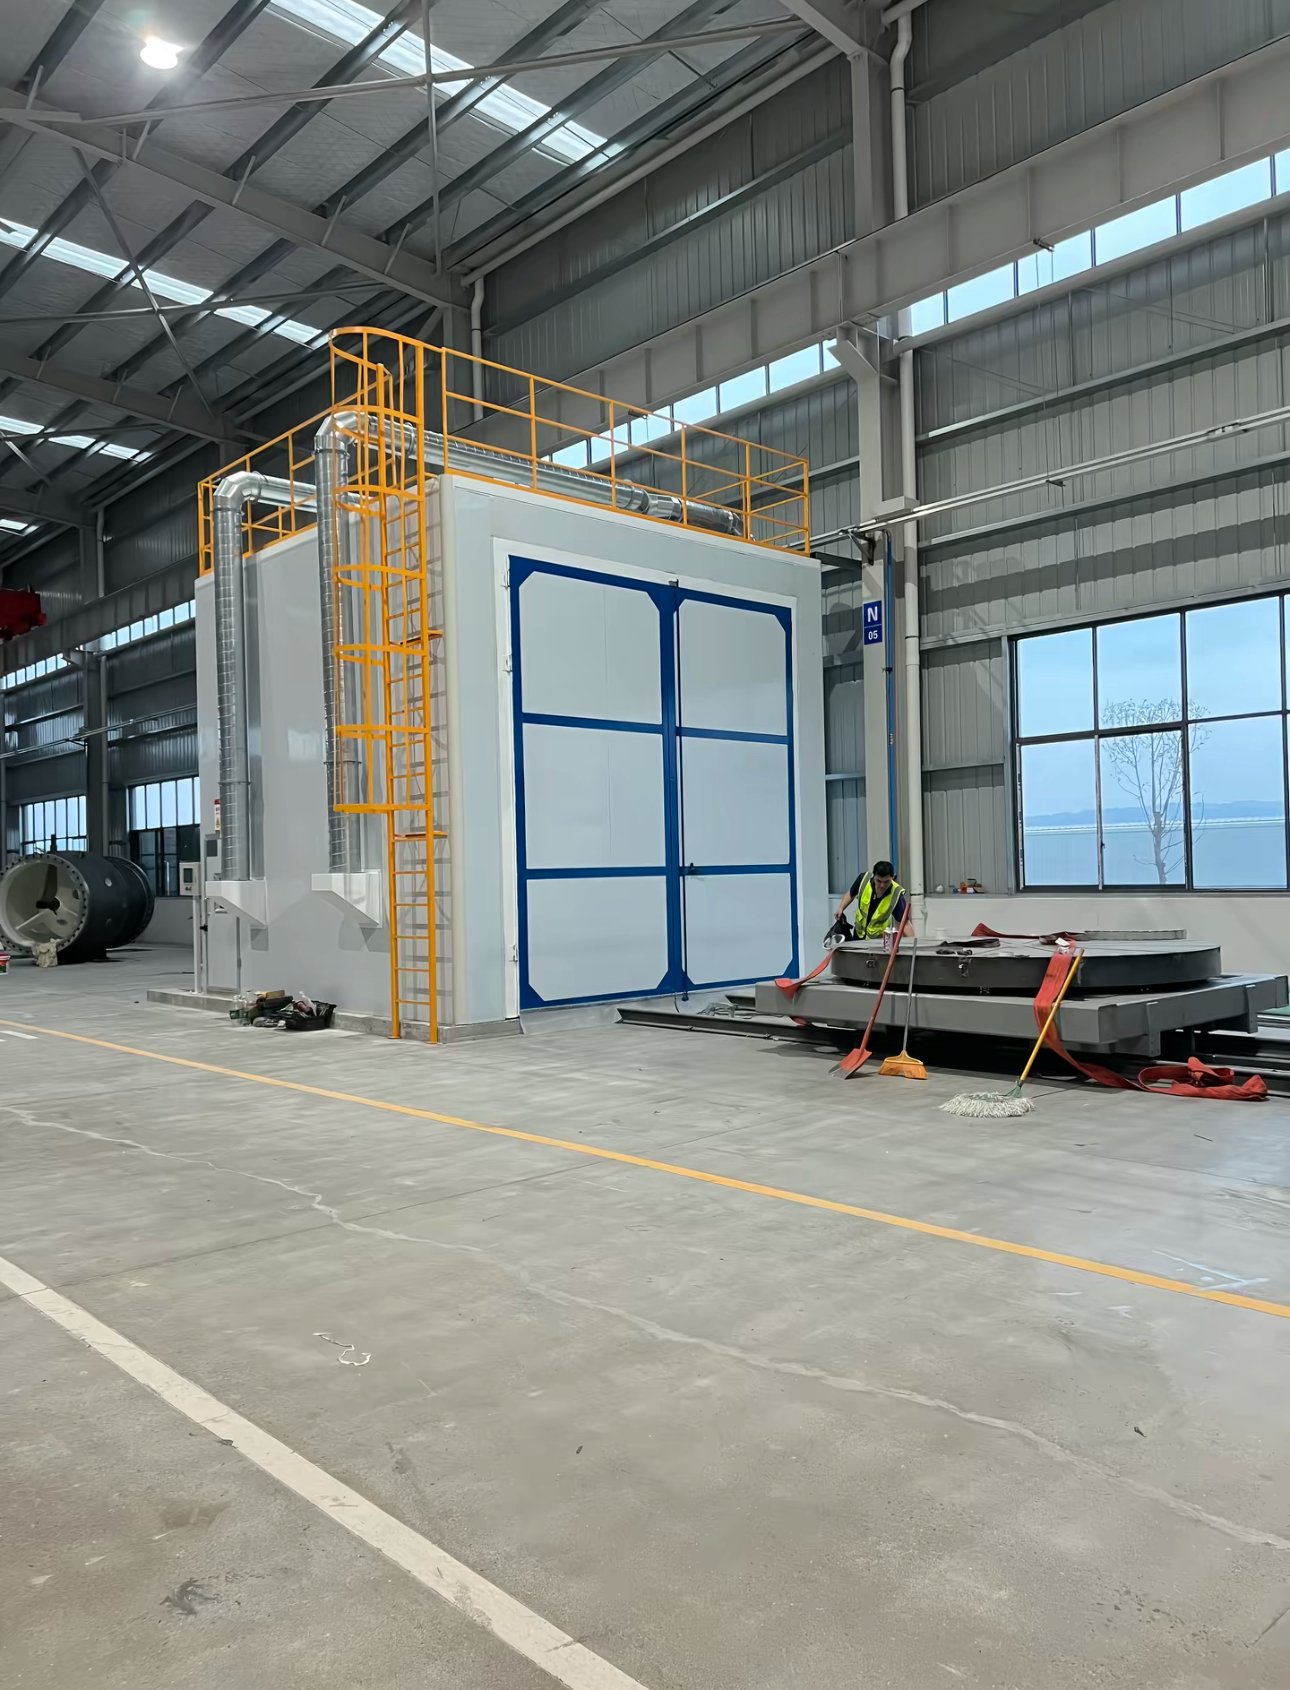
| Máy | Quy trình | Phù hợp nhất cho |
|---|---|---|
| Máy phun bi tăng bền (bánh văng hoặc vòi phun khí, CNC hoặc robot) | Phun tăng bền có kiểm soát | Lò xo, bánh răng, trục và chi tiết hàn; vòi phun khí cho lỗ trong và vùng cục bộ |
| Máy phun bi kiểu móc treo | Làm sạch bề mặt | Vật đúc, vật rèn và chi tiết hàn cỡ vừa và lớn treo trên móc quay |
| Máy phun bi kiểu băng tải lật | Làm sạch bề mặt | Vật đúc, vật rèn và chi tiết dập nhỏ có thể lật mà không bị hư hỏng |
| Máy phun bi kiểu con lăn | Làm sạch bề mặt | Thép tấm, thép hình và kết cấu hàn trước khi sơn, đạt Sa 2½-Sa 3 |
| Máy phun bi bàn xoay | Làm sạch bề mặt | Chi tiết phẳng, thành mỏng hoặc nhạy va đập |
| Phòng phun cát | Làm sạch bề mặt | Chi tiết rất lớn: thân xe, máy móc, kết cấu thép |
| Tủ phun cát | Làm sạch bề mặt | Chi tiết nhỏ và thay hạt thường xuyên |
Một máy có thể vừa làm sạch vừa phun bi tăng bền không?
Máy phun làm sạch chỉ có thể phun tăng bền có kiểm soát nếu được trang bị và vận hành như một máy phun bi tăng bền:
| Yêu cầu | Tại sao |
|---|---|
| Hạt tròn cấp phun tăng bền với phân loại kích thước và hình dạng liên tục | Bi vỡ hoặc dưới cỡ làm thay đổi cường độ và có thể làm hỏng bề mặt |
| Tốc độ bánh văng điều chỉnh bằng biến tần hoặc áp suất khí bằng van điều áp | Vận tốc hạt quyết định cường độ và phải lặp lại được |
| Lưu lượng hạt mài được định lượng cho mỗi bánh hoặc vòi phun | Lưu lượng làm thay đổi cường độ và thời gian đạt độ phủ |
| Kiểm tra định kỳ bằng tấm Almen trên đồ gá mô phỏng hình dạng chi tiết | Mòn bánh văng làm điểm phun tập trung dịch chuyển theo thời gian |
| Ghi lại thông số, và giám sát bằng máy tính khi tiêu chuẩn yêu cầu (AMS 2432) | Truy xuất nguồn gốc cho từng lô |
Việc một máy có được chấp nhận cho cả hai công việc hay không phụ thuộc vào tiêu chuẩn của chi tiết được phun; chi tiết hàng không và các chi tiết quan trọng khác thường yêu cầu quy trình phun tăng bền chuyên dụng, có giám sát.
Những tiêu chuẩn nào xuất hiện trong yêu cầu kỹ thuật phun bi tăng bền và phun làm sạch?
| Tiêu chuẩn | Nội dung bao gồm |
|---|---|
| SAE J442 | Tấm thử Almen, giá đỡ và đồng hồ đo |
| SAE J443 | Quy trình sử dụng tấm Almen: bão hòa, cường độ, độ lặp lại của máy |
| SAE J2277 | Xác định độ phủ phun bi tăng bền |
| SAE J444 | Phân loại kích thước bi đúc và hạt góc cạnh |
| SAE AMS 2430 / AMS 2432 | Phun bi tăng bền tự động / phun bi tăng bền có giám sát bằng máy tính |
| Bộ tiêu chuẩn SAE AMS 2431 | Hạt phun tăng bền: bi đúc, hạt dây cắt, hạt thủy tinh và hạt gốm |
| ISO 26910-1 | Quy trình chung phun bi tăng bền cho chi tiết kim loại |
| ISO 8501-1 | Cấp độ gỉ và cấp độ chuẩn bị bề mặt thép trước khi sơn |
| Bộ tiêu chuẩn ISO 8503 | Độ nhám bề mặt thép sau phun làm sạch: mẫu so sánh và phép đo |
| ISO 11124 / ISO 11126 | Hạt mài phun làm sạch kim loại / phi kim loại |
Cần gửi những gì để nhận báo giá?
| Thông tin | Tại sao điều này quan trọng |
|---|---|
| Bản vẽ chi tiết, vật liệu, kích thước và khối lượng | Quyết định loại máy, kích thước buồng phun và cách vận chuyển chi tiết |
| Phun tăng bền: cường độ, độ phủ, loại hạt và tiêu chuẩn yêu cầu | Quyết định bố trí bánh văng hoặc vòi phun, hệ điều khiển và phân loại hạt |
| Làm sạch: cấp ISO 8501-1 và độ nhám yêu cầu | Quyết định hạt mài, công suất bánh văng và tốc độ dây chuyền |
| Sản lượng mỗi giờ hoặc mỗi ca | Quyết định số bánh văng hoặc vòi phun và hệ thống vận chuyển |
| Chi tiết có được sơn sau đó hay không | Giúp tính toán máy phun đồng bộ với dây chuyền sơn |
Kỹ sư MUSI phản hồi trong vòng 24 giờ; cấu hình và báo giá sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ.
Câu hỏi thường gặp
Phun bi tăng bền có giống phun bi làm sạch không? Không. Cả hai đều bắn bi vào chi tiết, nhưng phun bi tăng bền là quy trình có kiểm soát nhằm tạo ứng suất nén để tăng tuổi thọ mỏi, được kiểm tra bằng cường độ Almen và độ phủ; phun bi làm sạch làm sạch bề mặt, được kiểm tra bằng cấp độ sạch và độ nhám.
Phun cát có thay thế được phun bi tăng bền không? Không. Phun cát chủ yếu dùng hạt góc cạnh và không kiểm soát cường độ hay độ phủ, nên không tạo được lớp ứng suất nén theo yêu cầu.
Độ phủ 100% trong phun bi tăng bền nghĩa là gì? Bề mặt ban đầu được phủ kín bởi các vết lõm chồng nhau khi quan sát dưới kính phóng đại; 200% thường nghĩa là gấp đôi thời gian phun cần để đạt 100%.
Nên dùng tấm Almen nào? Tấm A dùng cho hầu hết trường hợp phun bằng bi thép và hạt dây cắt; tấm N cho cường độ nhẹ hơn và tấm C cho cường độ nặng hơn. Bản vẽ ghi rõ tấm và cường độ áp dụng.
Có thể dùng hạt thép góc cạnh để phun tăng bền không? Tiêu chuẩn phun tăng bền yêu cầu hạt tròn như bi đúc, hạt dây cắt đã bo tròn, hạt gốm hoặc hạt thủy tinh; hạt góc cạnh dùng để làm sạch.
MUSI có cung cấp thiết bị phun tăng bền và phun làm sạch cùng dây chuyền sơn không? Có. Máy phun bi làm sạch, phòng phun cát và máy phun bi tăng bền có thể cung cấp riêng lẻ hoặc cùng dây chuyền sơn trong một hợp đồng.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) thiết kế và chế tạo máy phun bi tăng bền, máy phun bi làm sạch, phòng phun cát, dây chuyền sơn cùng hệ thống xử lý bụi và VOC tại Thường Châu, Trung Quốc. Đội ngũ kỹ thuật hình thành từ năm 2011 đã bàn giao 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia. Hãy gửi bản vẽ chi tiết và yêu cầu phun tăng bền hoặc làm sạch qua trang liên hệ để nhận báo giá theo cấu hình.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước chi tiết, công suất và loại sơn — kỹ sư của chúng tôi phản hồi trong vòng 24 giờ, bố trí mặt bằng và ngân sách sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Hướng dẫn chọn hạt mài phun: Loại hạt mài nào?
Loại hạt mài nào cho công việc nào: hạt thép và grit, garnet, oxit nhôm và hạt thủy tinh so sánh về độ cứng, biên dạng tạo ra, chu kỳ tái sử dụng,. - Dây chuyền sơn container vận chuyển: Thông số kỹ thuật & Bố cục
Sơn container là công việc hàng hải C5 chạy ở tốc độ sản xuất. Trình tự lớp sơn, độ dày màng, kích thước buồng phun hạt và buồng sơn, thời gian chu kỳ mỗi container và chi phí nhà máy 2026. - Dây chuyền phủ phun: Các loại, thông số kỹ thuật & chi phí (2026)
Một dây chuyền phun phủ tốn bao nhiêu chi phí, các loại chính so sánh với nhau như thế nào về năng suất và độ hoàn thiện, và những thông số kỹ thuật cần xác định trước khi bạn yêu cầu báo giá. - Phun hạt thép vs Phun cát: Chọn loại nào
Phun hạt thép ném vật liệu mài mòn bằng bánh xe cơ học; phun cát đẩy nó bằng khí nén. So sánh về năng suất, chi phí năng lượng trên m2, bề mặt. - Bố trí dây chuyền sơn phủ: Diện tích sàn bạn cần
Một dây chuyền bột bán tự động cần 200-400 m2; một dây chuyền tự động tiêu chuẩn cần 600-1.200 m2. Quy tắc bố trí, hình chữ U so với kiểu thẳng, chiều cao trần,.