Shot peening vs. jateamento com granalha vs. jateamento de areia: finalidade, parâmetros e escolha da máquina
Resposta rápida: O shot peening projeta mídia esférica com intensidade Almen e cobertura controladas para induzir tensões residuais de compressão na superfície da peça, o que retarda trincas por fadiga em molas, engrenagens, eixos e soldas. O jateamento com granalha (por turbina) e o jateamento abrasivo (por ar comprimido) limpam o aço até ISO 8501-1 Sa 2½ ou Sa 3 e criam um perfil de superfície de aproximadamente 25-150 µm para o revestimento. O shot peening é especificado por intensidade, cobertura e mídia; a limpeza por jateamento, por grau de limpeza e rugosidade.
A MUSI Technology, fabricante de equipamentos de tratamento de superfície e linhas de pintura em Changzhou, China, constrói máquinas de shot peening com verificação de intensidade por placas Almen e classificação da mídia, além de jateadoras com granalha de gancho, de esteira tamboreadora e de transportador de roletes, jateadoras de mesa giratória e salas de jateamento para limpeza antes da pintura.
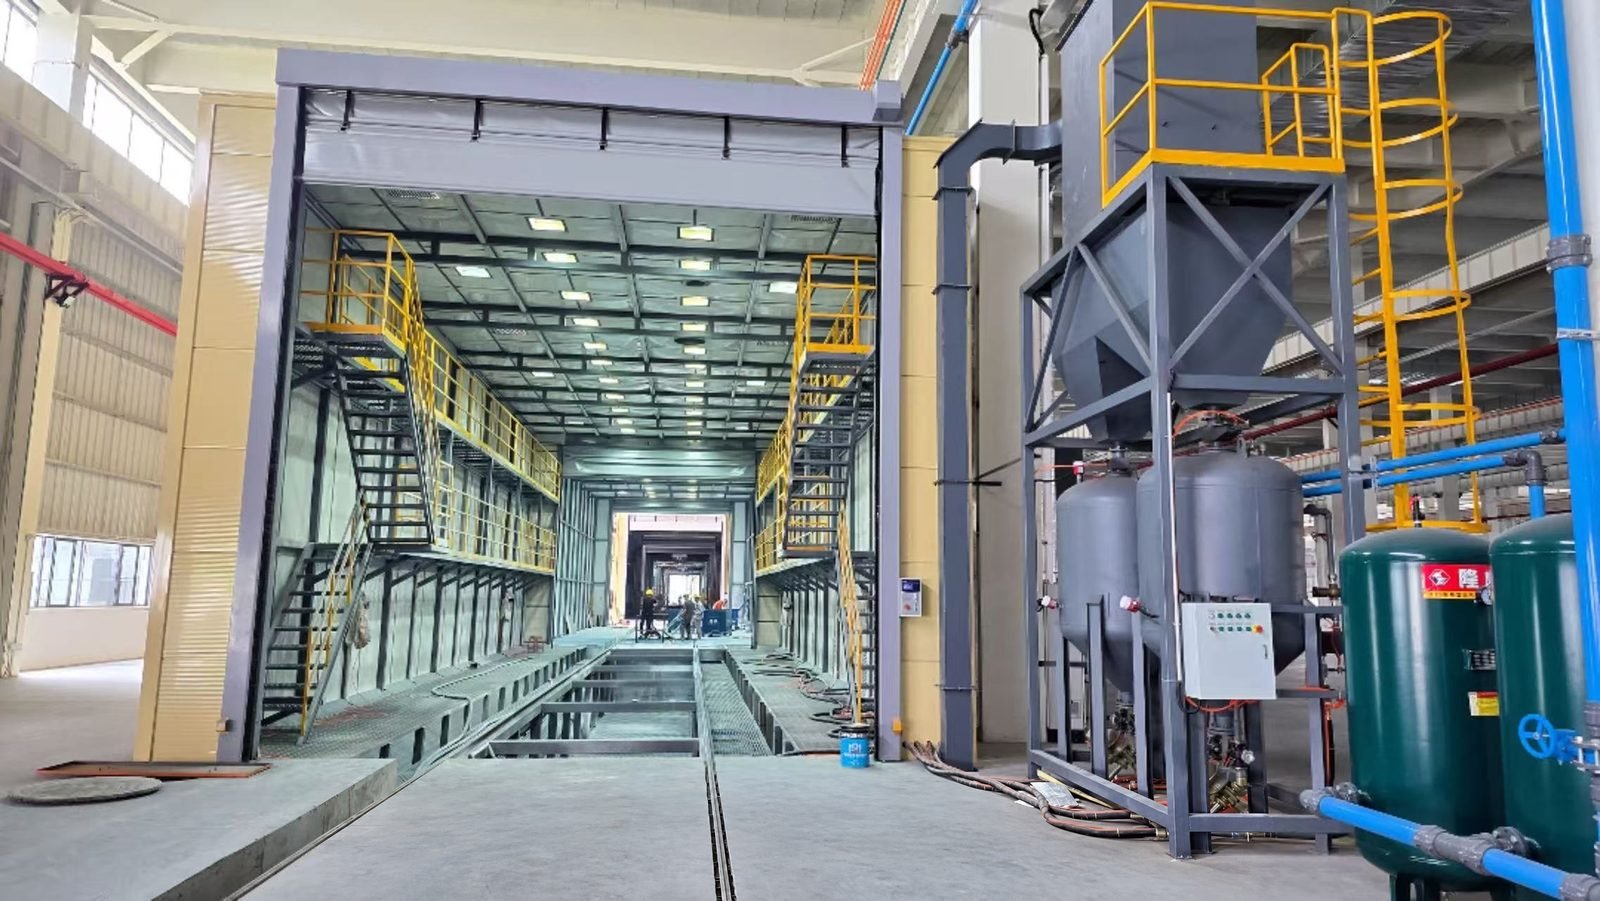
Qual é a diferença entre shot peening, jateamento com granalha e jateamento abrasivo?
| Item | Shot peening | Jateamento com granalha | Jateamento de areia (jateamento abrasivo) |
|---|---|---|---|
| Finalidade | Tensão residual de compressão na camada superficial para resistir a trincas por fadiga | Remover ferrugem, carepa de laminação e areia de fundição; criar um perfil para o revestimento | Remover ferrugem, revestimentos antigos e rebarbas; criar um perfil para o revestimento |
| Mídia projetada por | Turbina de jateamento ou bico de ar comprimido | Turbina centrífuga de jateamento | Ar comprimido |
| Forma da mídia | Esférica: granalha de aço fundido, arame cortado condicionado, microesferas cerâmicas ou de vidro | Granalha de aço esférica ou angular | Principalmente angular: óxido de alumínio, granada, granalha angular de aço; também microesferas de vidro |
| O que é verificado | Intensidade Almen e cobertura | Limpeza conforme ISO 8501-1 e rugosidade conforme ISO 8503 | Limpeza conforme ISO 8501-1 e rugosidade conforme ISO 8503 |
| Peças típicas | Molas helicoidais e feixes de molas, engrenagens, virabrequins, bielas, mangas de eixo, juntas soldadas | Fundidos, forjados, estampados, chapas e perfis de aço, estruturas soldadas | Peças grandes em salas de jateamento; peças pequenas em cabines de jateamento |
| Se for omitido | Menor vida em fadiga, trincas mais cedo | Baixa aderência do revestimento, corrosão precoce | Baixa aderência do revestimento, corrosão precoce |
O jateamento com granalha e o jateamento abrasivo são comparados em detalhes em jateamento com granalha vs. jateamento de areia. Este guia se concentra em como o shot peening difere de ambos.
Quanto o shot peening melhora a vida em fadiga?
Os ganhos publicados dependem do material, da peça e dos parâmetros de shot peening. O material didático da The Open University (OpenLearn) relata ganhos de resistência à fadiga de até cerca de 50% para aços de baixo e médio carbono e de baixa liga; os valores para ligas de alumínio e bielas estão na máquina de shot peening página.
O excesso de peening, ou seja, cobertura ou intensidade muito acima do que o desenho pede, pode reduzir o benefício; por isso o shot peening é feito conforme uma especificação e não “o máximo possível”.
Como o shot peening é medido?
A intensidade do shot peening é medida com placas Almen: tiras finas de aço-mola fixadas em um suporte e jateadas em um dos lados. O lado jateado se alonga, a placa se curva e a altura de arco lida em um medidor Almen é a medida da intensidade. Placas, suportes e medidores são especificados na SAE J442; o procedimento de uso é a SAE J443.
| Placa Almen | Espessura da tira | Uso típico |
|---|---|---|
| N | Cerca de 0,76-0,81 mm (0,031 in) | Intensidades leves, abaixo da faixa da placa A; comum com microesferas de vidro e cerâmicas |
| A | Cerca de 1,27-1,32 mm (0,051 in) | Recomendada para alturas de arco de cerca de 0,10-0,60 mm; a placa padrão para granalha fundida e arame cortado |
| C | Cerca de 2,36-2,41 mm (0,094 in) | Intensidades altas, acima da faixa da placa A |
A intensidade é escrita com a letra da placa, por exemplo “0,25 mmA” ou “10A” em milésimos de polegada. A intensidade exigida vem do desenho de engenharia da peça; não existe um único valor “típico” para todas as peças.
O que significa cobertura no shot peening?
A cobertura é avaliada na peça, não na placa Almen, geralmente com ampliação de 10-30x. Existem duas definições em uso e o comprador deve saber a qual o desenho se refere:
| Definição | O que diz |
|---|---|
| Convenção por tempo de exposição | 100% = a superfície original é totalmente substituída por impressões sobrepostas; 150% ou 200% = 1,5 ou 2 vezes o tempo de exposição necessário para 100%. Algumas especificações exigem 150% ou 200% como margem. |
| Definição por área medida (SAE J2277) | A cobertura é a fração da área impactada pelo menos uma vez, portanto não pode passar de 100%; 98% é considerado cobertura total e “200%” descreve o tempo de exposição, não a área. |
Como a limpeza por jateamento é medida?
O jateamento com granalha e o jateamento abrasivo antes da pintura são avaliados pelo grau de limpeza do aço e pela sua rugosidade.
| Grau ISO 8501-1 | Descrição | Grau SSPC / NACE mais próximo |
|---|---|---|
| Sa 3 | Jateado até aço visualmente limpo | SSPC-SP 5 / NACE No. 1 (metal branco) |
| Sa 2½ | Jateamento muito minucioso; restam apenas manchas leves | SSPC-SP 10 / NACE No. 2 (metal quase branco) |
| Sa 2 | Limpeza por jateamento minuciosa | SSPC-SP 6 / NACE No. 3 (comercial) |
| Sa 1 | Limpeza por jateamento leve | SSPC-SP 7 / NACE No. 4 (escovamento, brush-off) |
O perfil de superfície é verificado com comparadores ISO 8503-1, que têm escalas separadas para aço jateado com granalha angular (G) e com granalha esférica (S), a partir de 25 µm.
A maioria dos revestimentos protetores exige Sa 2½ ou Sa 3; o perfil exigido consta na ficha técnica do revestimento. A escolha da mídia para limpeza por jateamento é abordada no guia seleção de abrasivos de jateamento.
Quais mídias são usadas para shot peening e quais para limpeza?
| Meio | Forma do defeito | Shot peening | Limpeza da superfície | Notas |
|---|---|---|---|---|
| Granalha de aço fundido (tamanhos S, SAE J444) | Arredondado | Sim, com dureza de grau peening e controle rigoroso de tamanho e forma | Sim | Reutilizada muitas vezes em máquinas de turbina |
| Arame cortado condicionado | Cilindros arredondados | Sim; usado em engrenagens, molas e peças aeroespaciais | Raramente | Tamanho e dureza uniformes |
| Microesferas cerâmicas (zircônia) | Arredondado | Sim; intensidades leves, sem contaminação por ferro em peças não ferrosas | Acabamento | Usada para alumínio e titânio |
| Microesferas de vidro | Arredondado | Shot peening leve de peças finas | Limpeza e acabamento acetinado | Mohs cerca de 5,5-6 |
| Granalha angular de aço (tamanhos G) | Angular | Não; mídias angulares deixam entalhes | Sim; carepa pesada e perfil | Reutilizada muitas vezes |
| Óxido de alumínio | Angular | Não | Sim | Mohs cerca de 9 |
| Granada | Angular | Não | Sim | Menos ciclos de reutilização que as mídias de aço |
Qual tipo de máquina serve para cada peça?
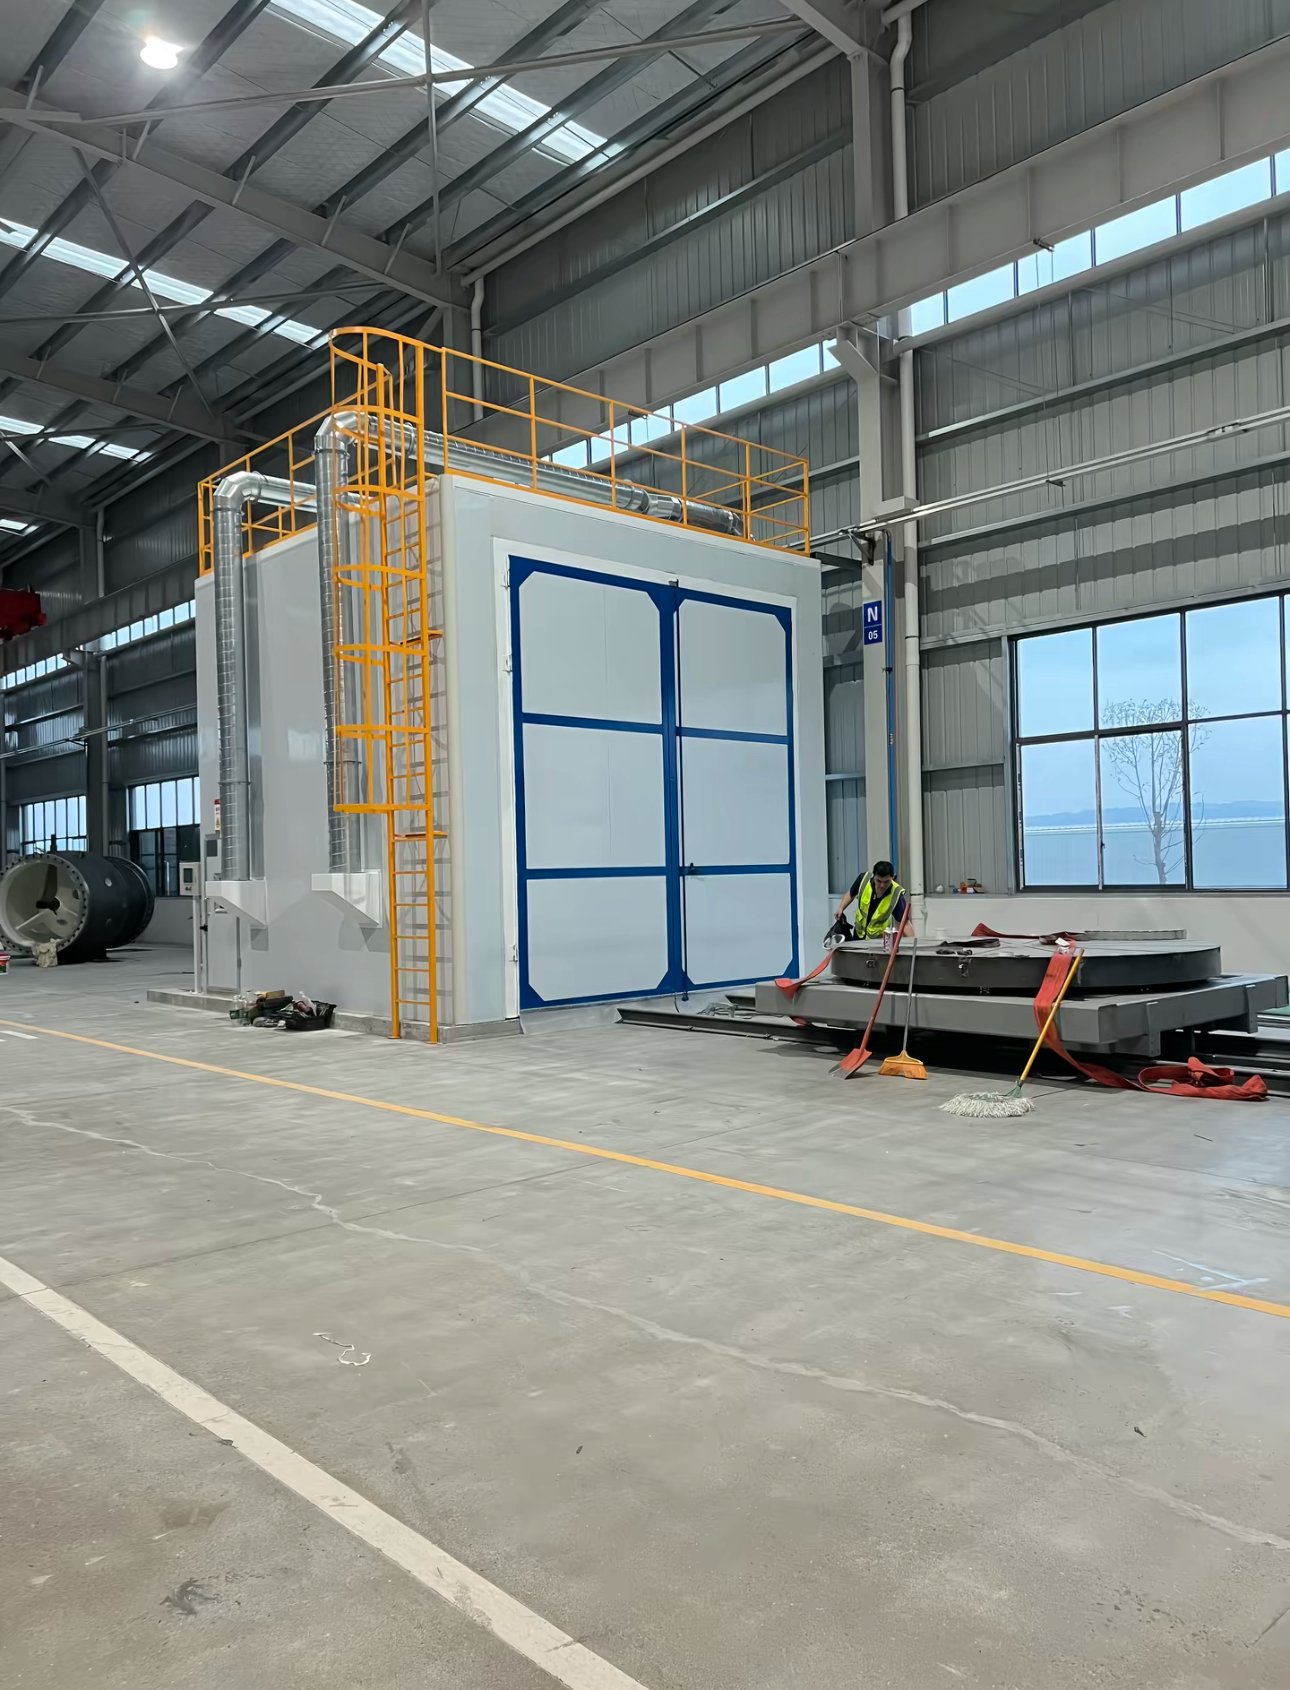
| Máquina | Processo | Ideal para |
|---|---|---|
| Máquina de shot peening (turbina ou bico de ar, CNC ou robô) | Shot peening controlado | Molas, engrenagens, eixos e peças soldadas; bicos de ar para furos e áreas localizadas |
| Jateadora de gancho | Limpeza da superfície | Fundidos, forjados e peças soldadas médios e grandes pendurados em um gancho giratório |
| Jateadora de esteira tamboreadora | Limpeza da superfície | Pequenos fundidos, forjados e estampados que podem tombar sem danos |
| Jateadora de transportador de roletes | Limpeza da superfície | Chapas, perfis e estruturas soldadas de aço antes da pintura, até Sa 2½-Sa 3 |
| Jateadora de mesa giratória | Limpeza da superfície | Peças planas, de parede fina ou sensíveis a impacto |
| Sala de jateamento | Limpeza da superfície | Peças muito grandes: carrocerias, máquinas, estruturas de aço |
| Cabine de jateamento | Limpeza da superfície | Peças pequenas e trocas frequentes de mídia |
Uma única máquina pode fazer limpeza e shot peening?
Uma máquina de limpeza por jateamento só pode fazer shot peening controlado se for equipada e operada como uma máquina de shot peening:
| Requisito | Por quê |
|---|---|
| Mídia esférica de grau peening com classificação contínua de tamanho e forma | Granalha quebrada ou subdimensionada altera a intensidade e pode danificar a superfície |
| Velocidade da turbina por inversor de frequência ou pressão de ar por regulador | A velocidade da mídia define a intensidade e deve ser repetível |
| Fluxo de mídia dosado por roda ou bico | A vazão altera a intensidade e o tempo de cobertura |
| Verificações periódicas com placas Almen em um dispositivo com o formato da peça | O desgaste da turbina desloca o ponto de maior impacto com o tempo |
| Registro dos parâmetros e monitoramento computadorizado quando a especificação exigir (AMS 2432) | Rastreabilidade de cada lote |
Se uma única máquina é aceita para as duas tarefas depende da especificação da peça tratada; peças aeroespaciais e outras peças críticas geralmente exigem um processo de shot peening dedicado e monitorado.
Quais normas aparecem nas especificações de shot peening e jateamento?
| Norma | O que abrange |
|---|---|
| SAE J442 | Placas Almen, suportes e medidores |
| SAE J443 | Procedimento de uso das placas Almen: saturação, intensidade, repetibilidade da máquina |
| SAE J2277 | Determinação da cobertura de shot peening |
| SAE J444 | Classificação de tamanhos de granalha fundida esférica e angular |
| SAE AMS 2430 / AMS 2432 | Shot peening automático / shot peening monitorado por computador |
| Série SAE AMS 2431 | Mídias de shot peening: granalha fundida, arame cortado, microesferas de vidro e cerâmicas |
| ISO 26910-1 | Procedimento geral de shot peening de peças metálicas |
| ISO 8501-1 | Graus de oxidação e graus de preparação do aço antes da pintura |
| Série ISO 8503 | Perfil de superfície do aço jateado: comparadores e medição |
| ISO 11124 / ISO 11126 | Abrasivos metálicos / não metálicos para limpeza por jateamento |
O que enviar para solicitar uma cotação?
| Informação | Por que isso importa |
|---|---|
| Desenhos das peças, material, tamanho e peso | Define o tipo de máquina, o tamanho da câmara e o manuseio das peças |
| Shot peening: intensidade, cobertura, mídia e especificação exigidas | Define a disposição das turbinas ou bicos, os controles e a classificação da mídia |
| Limpeza: grau ISO 8501-1 e perfil exigidos | Define o abrasivo, a potência das turbinas e a velocidade da linha |
| Produção por hora ou por turno | Define o número de turbinas ou bicos e o sistema de manuseio |
| Se as peças são pintadas depois | Permite dimensionar a jateadora junto com a linha de pintura |
Os engenheiros da MUSI respondem em até 24 horas; a configuração e a cotação seguem assim que os dados das suas peças estiverem completos.
Perguntas Frequentes
Shot peening é o mesmo que jateamento com granalha? Não. Ambos projetam granalha contra a peça, mas o shot peening é um processo controlado que introduz tensão de compressão para aumentar a vida em fadiga, verificado pela intensidade Almen e pela cobertura; o jateamento com granalha limpa a superfície e é verificado pelo grau de limpeza e pela rugosidade.
O jateamento abrasivo pode substituir o shot peening? Não. O jateamento abrasivo usa principalmente mídias angulares e não é controlado quanto à intensidade ou à cobertura, portanto não proporciona a camada de tensão de compressão especificada.
O que significa cobertura de 100% no shot peening? A superfície original está totalmente coberta por impressões sobrepostas quando vista com ampliação; 200% geralmente significa o dobro do tempo de exposição necessário para atingir 100%.
Qual placa Almen deve ser usada? A placa A cobre a maior parte do shot peening com granalha de aço e arame cortado; a placa N é para intensidades menores e a C para maiores. O desenho indica qual placa e qual intensidade se aplicam.
Granalha angular de aço pode ser usada para shot peening? As especificações de shot peening exigem mídias esféricas como granalha fundida, arame cortado condicionado ou microesferas cerâmicas ou de vidro; a granalha angular é usada para limpeza.
A MUSI fornece shot peening e jateamento junto com a linha de pintura? Sim. Jateadoras com granalha, salas de jateamento e máquinas de shot peening podem ser fornecidas separadamente ou junto com a linha de pintura em um único contrato.
Onde a MUSI Technology se encaixa
A MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projeta e constrói em Changzhou, China, máquinas de shot peening, jateadoras com granalha, salas de jateamento, linhas de pintura e seus sistemas de tratamento de poeira e COV. Sua equipe de engenharia, formada em 2011, já entregou mais de 800 linhas de pintura a mais de 500 clientes em 36 países. Envie os desenhos das peças e a especificação de shot peening ou de limpeza através da página de contato para receber uma cotação configurada.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho da peça, a produção e o tipo de pintura — nossos engenheiros respondem em até 24 horas, e o layout e o orçamento vêm assim que os dados das suas peças estiverem completos. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Guia de Seleção de Meios de Jateamento: Qual Abrasivo?
Qual abrasivo para qual trabalho: granalha e aresta de aço, granada, óxido de alumínio e microesferas de vidro comparados quanto à dureza, perfil produzido, ciclos de reutilização,. - Linha de Revestimento para Contentores Marítimos: Especificações e Layout
A pintura de contêineres é um trabalho marítimo C5 executado na velocidade de produção. Sequência de demãos, espessura de película, dimensionamento de jateamento e cabine, tempo de ciclo por contêiner e custo da planta em 2026. - Linha de Revestimento por Pulverização: Tipos, Especificações & Custos (2026)
Quanto custa uma linha de revestimento por pulverização, como os principais tipos se comparam em produtividade e acabamento, e as especificações a definir antes de solicitar orçamentos. - Jateamento com granalha vs jateamento com areia: qual escolher
O jateamento com granalha lança o abrasivo mecanicamente com rodas; o jateamento com areia impulsiona-o com ar comprimido. Comparados em termos de débito, custo energético por m2, superfície. - Layout da Linha de Revestimento: Espaço no Piso Necessário
Uma linha de pó semiautomática precisa de 200-400 m2; uma linha automática padrão 600-1.200 m2. Regras de layout, formato em U versus fluxo contínuo, altura do teto.