Kulowanie vs śrutowanie vs piaskowanie: cel, parametry i dobór maszyny
Szybka odpowiedź: Kulowanie (shot peening) polega na miotaniu kulistego medium z kontrolowaną intensywnością Almena i pokryciem, aby wprowadzić w warstwę wierzchnią detalu ściskające naprężenia własne, które opóźniają pęknięcia zmęczeniowe w sprężynach, kołach zębatych, wałach i spoinach. Śrutowanie (turbinowe) i piaskowanie (pneumatyczne) oczyszczają stal do stopnia ISO 8501-1 Sa 2½ lub Sa 3 i tworzą profil powierzchni ok. 25-150 µm pod powłokę. Kulowanie określa się intensywnością, pokryciem i medium; oczyszczanie strumieniowo-ścierne – stopniem czystości i chropowatością.
MUSI Technology, producent urządzeń do obróbki powierzchniowej i linii lakierniczych z Changzhou w Chinach, buduje kulowarki z kontrolą intensywności za pomocą płytek Almena i klasyfikacją medium, a także śrutownice zawieszkowe, bębnowe z taśmą gumową i przelotowe z przenośnikiem rolkowym, śrutownice ze stołem obrotowym oraz komory do piaskowania do oczyszczania przed malowaniem.
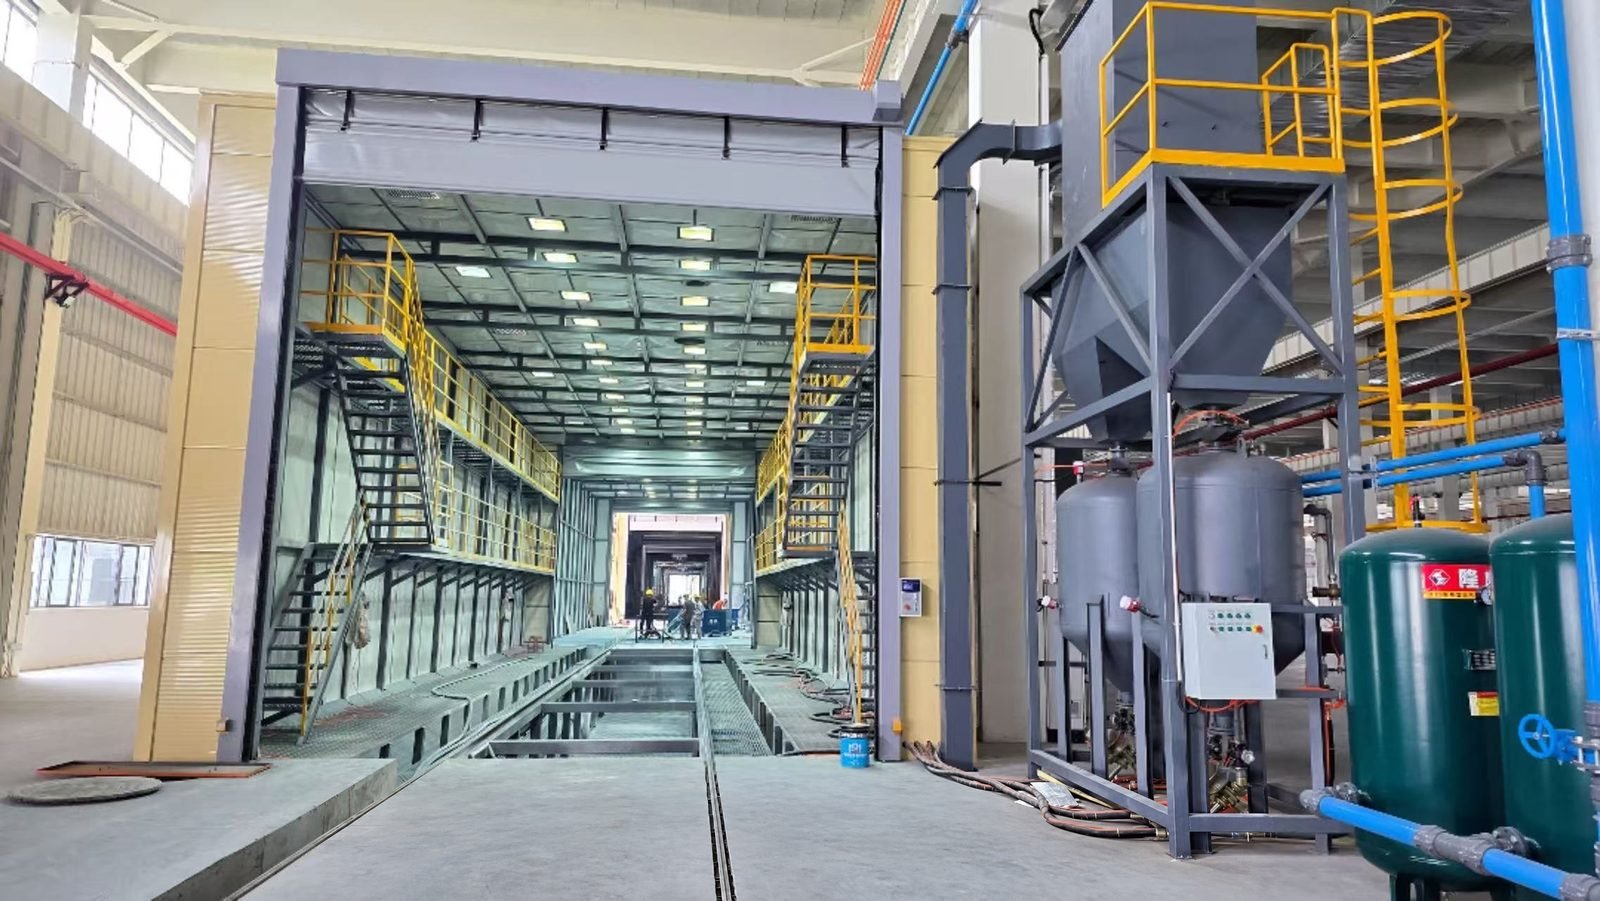
Czym różnią się kulowanie, śrutowanie i piaskowanie?
| Pozycja | Kulowanie | Śrutowanie | Piaskowanie (obróbka strumieniowo-ścierna) |
|---|---|---|---|
| Cel | Ściskające naprężenia własne w warstwie wierzchniej zwiększające odporność na pękanie zmęczeniowe | Usunięcie rdzy, zgorzeliny walcowniczej i piasku formierskiego; wytworzenie profilu pod powłokę | Usunięcie rdzy, starych powłok i zadziorów; wytworzenie profilu pod powłokę |
| Medium miotane przez | Turbinę śrutującą lub dyszę sprężonego powietrza | Odśrodkową turbinę śrutującą | Sprężone powietrze |
| Kształt medium | Kuliste: śrut staliwny, kondycjonowany śrut z ciętego drutu, kulki ceramiczne lub szklane | Śrut stalowy kulisty lub łamany | Głównie ostrokrawędziowe: elektrokorund, granat, śrut stalowy łamany; także kulki szklane |
| Co się kontroluje | Intensywność Almena i pokrycie | Czystość wg ISO 8501-1 i chropowatość wg ISO 8503 | Czystość wg ISO 8501-1 i chropowatość wg ISO 8503 |
| Typowe części | Sprężyny śrubowe i resory piórowe, koła zębate, wały korbowe, korbowody, zwrotnice, złącza spawane | Odlewy, odkuwki, wytłoczki, blachy i kształtowniki stalowe, konstrukcje spawane | Duże detale w komorach, małe w kabinach do piaskowania |
| Jeśli się go pominie | Krótsza trwałość zmęczeniowa, wcześniejsze pęknięcia | Słaba przyczepność powłoki, wczesna korozja | Słaba przyczepność powłoki, wczesna korozja |
Śrutowanie i piaskowanie porównano szczegółowo w artykule śrutowanie vs piaskowanie. Ten poradnik skupia się na tym, czym kulowanie różni się od obu tych procesów.
O ile kulowanie zwiększa trwałość zmęczeniową?
Publikowane zyski zależą od materiału, detalu i parametrów kulowania. Materiały szkoleniowe The Open University (OpenLearn) podają wzrost wytrzymałości zmęczeniowej do ok. 50% dla stali nisko- i średniowęglowych oraz niskostopowych; wartości dla stopów aluminium i korbowodów podano na maszyna do kulowania stronie.
Nadmierne kulowanie, czyli znacznie większe pokrycie lub intensywność niż wymaga rysunek, może zmniejszyć korzyść, dlatego kulowanie prowadzi się według specyfikacji, a nie „jak najwięcej”.
Jak mierzy się kulowanie?
Intensywność kulowania mierzy się na płytkach Almena: cienkich paskach ze stali sprężynowej zamocowanych w uchwycie i kulowanych z jednej strony. Kulowana strona się wydłuża, płytka wygina się w łuk, a wysokość łuku odczytana na mierniku Almena jest miarą intensywności. Płytki, uchwyty i mierniki określa SAE J442; procedurę ich stosowania – SAE J443.
| Płytka Almena | Grubość paska | Typowe zastosowanie |
|---|---|---|
| N | Ok. 0,76-0,81 mm (0,031 in) | Niskie intensywności, poniżej zakresu płytki A; typowe przy kulkach szklanych i ceramicznych |
| A | Ok. 1,27-1,32 mm (0,051 in) | Zalecana dla wysokości łuku ok. 0,10-0,60 mm; standardowa płytka dla śrutu staliwnego i ciętego drutu |
| C | Ok. 2,36-2,41 mm (0,094 in) | Wysokie intensywności, powyżej zakresu płytki A |
Intensywność zapisuje się z literą płytki, np. „0,25 mmA” lub „10A” w tysięcznych cala. Wymagana intensywność wynika z rysunku technicznego detalu; nie ma jednej „typowej” wartości dla wszystkich detali.
Co oznacza pokrycie przy kulowaniu?
Pokrycie ocenia się na detalu, a nie na płytce Almena, zwykle przy powiększeniu 10-30x. Stosuje się dwie definicje i kupujący powinien wiedzieć, którą ma na myśli rysunek:
| Definicja | Co oznacza |
|---|---|
| Konwencja czasu ekspozycji | 100% = pierwotna powierzchnia całkowicie zastąpiona nakładającymi się wgłębieniami; 150% lub 200% = 1,5 lub 2 razy czas ekspozycji potrzebny do 100%. Niektóre specyfikacje wymagają 150% lub 200% jako zapasu. |
| Definicja oparta na pomiarze powierzchni (SAE J2277) | Pokrycie to udział powierzchni z co najmniej jednym wgłębieniem, więc nie może przekroczyć 100%; 98% traktuje się jako pełne pokrycie, a „200%” opisuje czas ekspozycji, a nie powierzchnię. |
Jak ocenia się oczyszczanie strumieniowo-ścierne?
Śrutowanie i piaskowanie przed malowaniem ocenia się według czystości stali i jej chropowatości.
| Stopień wg ISO 8501-1 | Opis | Najbliższy stopień SSPC / NACE |
|---|---|---|
| Sa 3 | Oczyszczone strumieniowo do wizualnie czystej stali | SSPC-SP 5 / NACE No. 1 (biały metal) |
| Sa 2½ | Bardzo dokładne oczyszczanie strumieniowe; pozostają tylko lekkie przebarwienia | SSPC-SP 10 / NACE No. 2 (prawie biały metal) |
| Sa 2 | Dokładne czyszczenie strumieniowo-ścierne | SSPC-SP 6 / NACE No. 3 (handlowy) |
| Sa 1 | Oczyszczanie strumieniowe światłem | SSPC-SP 7 / NACE No. 4 (omiatający, brush-off) |
Profil powierzchni sprawdza się wzorcami porównawczymi ISO 8503-1, które mają osobne skale dla stali oczyszczanej śrutem łamanym (G) i kulistym (S), zaczynające się od 25 µm.
Większość powłok ochronnych wymaga Sa 2½ lub Sa 3; wymagany profil podaje karta techniczna powłoki. Dobór medium do oczyszczania strumieniowo-ściernego omówiono w artykule dobór ścierniwa do obróbki strumieniowej.
Jakie media stosuje się do kulowania, a jakie do oczyszczania?
| Media | Kształt wady | Kulowanie | Czyszczenie powierzchni | Notatki |
|---|---|---|---|---|
| Śrut staliwny (rozmiary S, SAE J444) | Zaokrąglone | Tak, przy twardości klasy do kulowania i ścisłej kontroli wielkości i kształtu | Tak | Wielokrotnie używany ponownie w śrutownicach turbinowych |
| Kondycjonowany śrut z ciętego drutu | Zaokrąglone walce | Tak; stosowany do kół zębatych, sprężyn i części lotniczych | Rzadko | Jednolita wielkość i twardość |
| Kulki ceramiczne (cyrkonowe) | Zaokrąglone | Tak; niskie intensywności, bez zanieczyszczenia żelazem detali nieżelaznych | Wykańczanie | Stosowane do aluminium i tytanu |
| Kulka szklana | Zaokrąglone | Lekkie kulowanie cienkich detali | Czyszczenie i wykończenie satynowe | Ok. 5,5-6 w skali Mohsa |
| Śrut stalowy łamany (rozmiary G) | Kanciaste | Nie; ostrokrawędziowe medium pozostawia karby | Tak; gruba zgorzelina i profil | Wielokrotnie używany ponownie |
| Tlenek glinu | Kanciaste | Nie | Tak | Ok. 9 w skali Mohsa |
| Granat | Kanciaste | Nie | Tak | Mniej cykli ponownego użycia niż media stalowe |
Jaki typ maszyny pasuje do jakich detali?
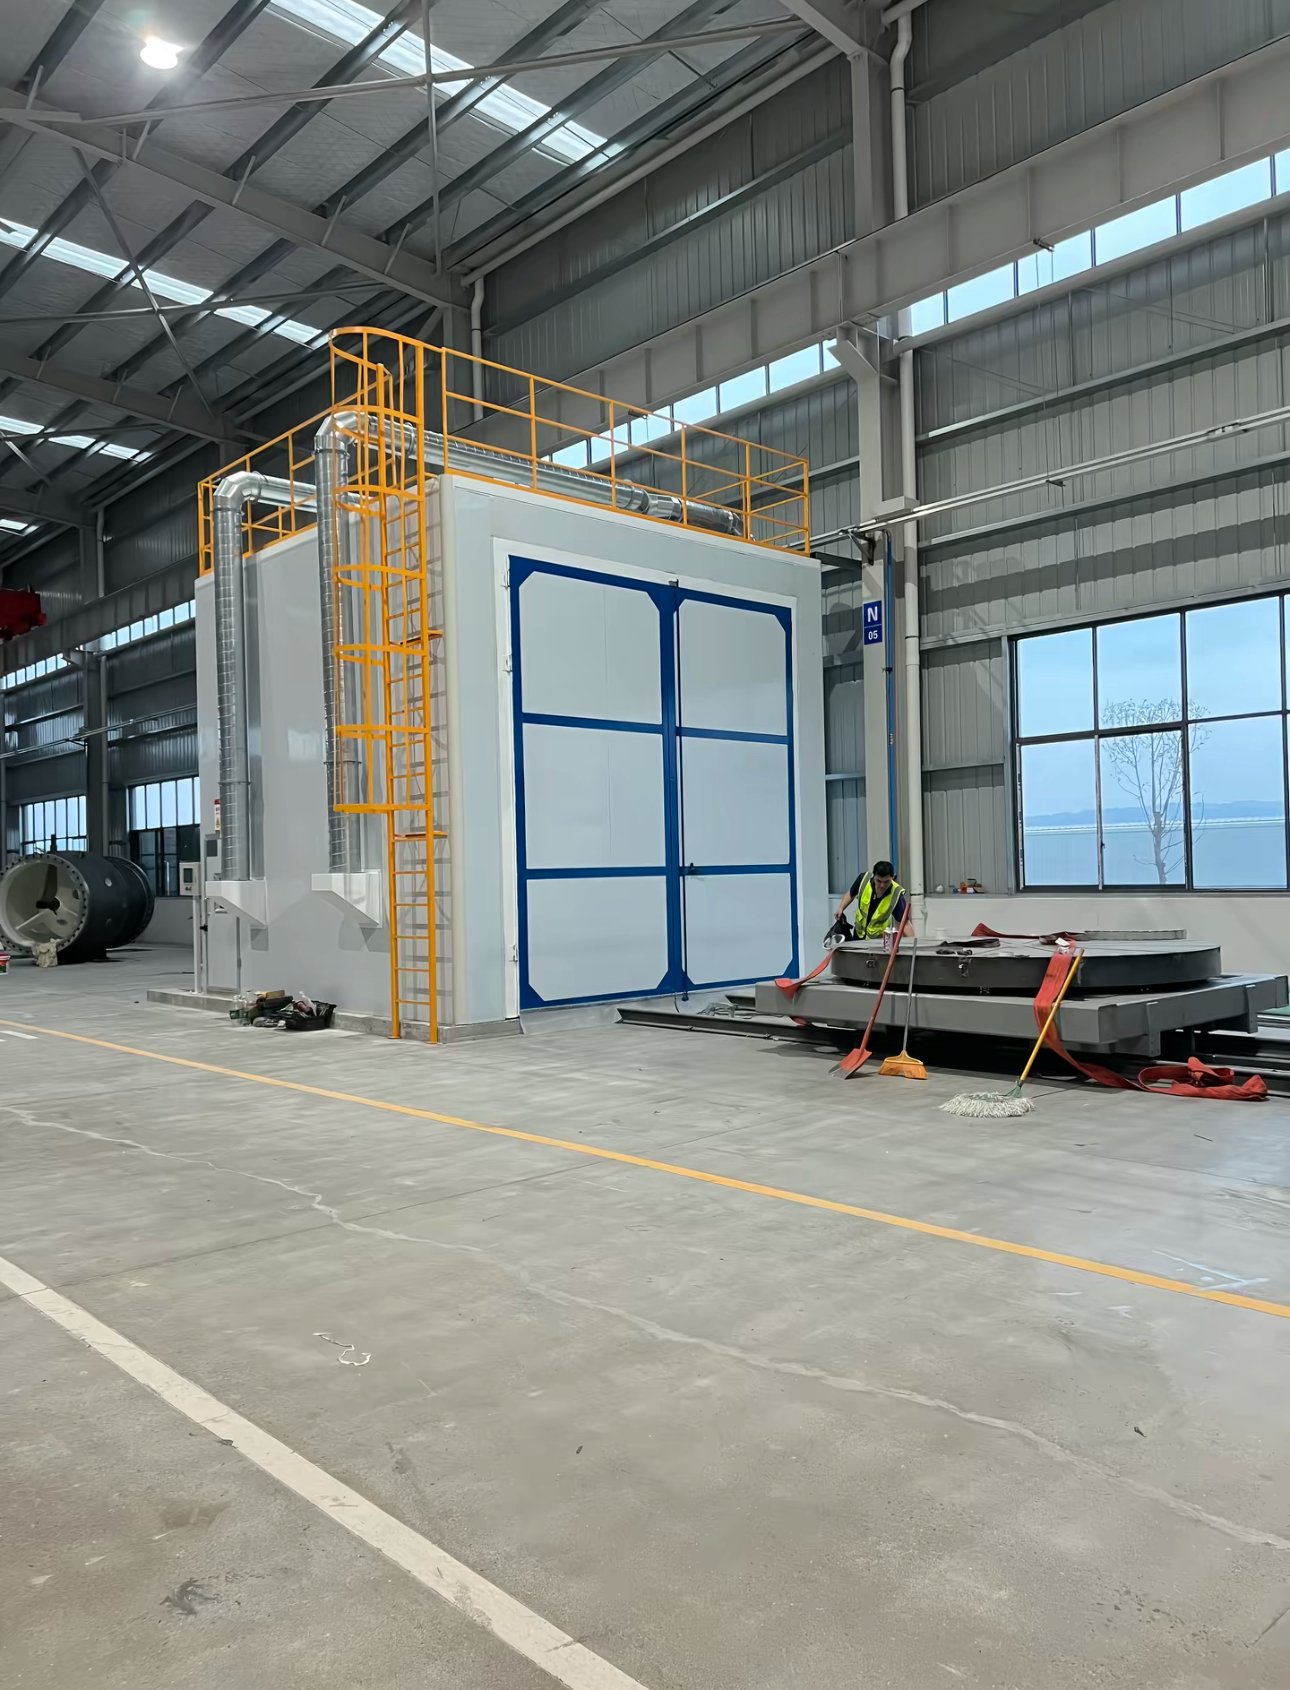
| Maszyna | Proces | Najlepsze dla |
|---|---|---|
| Kulowarka (turbina lub dysza pneumatyczna, CNC lub robot) | Kontrolowane kulowanie | Sprężyny, koła zębate, wały i detale spawane; dysze pneumatyczne do otworów i miejsc lokalnych |
| Śrutownica zawieszkowa (hakowa) | Czyszczenie powierzchni | Średnie i duże odlewy, odkuwki i detale spawane zawieszone na obrotowym haku |
| Śrutownica bębnowa z taśmą gumową | Czyszczenie powierzchni | Małe odlewy, odkuwki i wytłoczki, które mogą się przewracać bez uszkodzeń |
| Śrutownica przelotowa z przenośnikiem rolkowym | Czyszczenie powierzchni | Blachy, kształtowniki i konstrukcje spawane przed malowaniem, do Sa 2½-Sa 3 |
| Śrutownica ze stołem obrotowym | Czyszczenie powierzchni | Detale płaskie, cienkościenne lub wrażliwe na uderzenia |
| Komora do piaskowania | Czyszczenie powierzchni | Bardzo duże detale: nadwozia, maszyny, konstrukcje stalowe |
| Kabina do piaskowania | Czyszczenie powierzchni | Małe detale i częste zmiany medium |
Czy jedna maszyna może zarówno oczyszczać, jak i kulować?
Maszyna do oczyszczania strumieniowo-ściernego może wykonywać kontrolowane kulowanie tylko wtedy, gdy jest wyposażona i eksploatowana jak kulowarka:
| Wymaganie | Dlaczego |
|---|---|
| Kuliste medium klasy do kulowania z ciągłą klasyfikacją wielkości i kształtu | Pokruszony lub zbyt drobny śrut zmienia intensywność i może uszkodzić powierzchnię |
| Prędkość turbiny regulowana falownikiem lub ciśnienie powietrza reduktorem | Prędkość medium określa intensywność i musi być powtarzalna |
| Dozowany przepływ medium na koło lub dyszę | Natężenie przepływu zmienia intensywność i czas uzyskania pokrycia |
| Regularne kontrole płytkami Almena w przyrządzie odwzorowującym kształt detalu | Zużycie turbiny z czasem przesuwa strefę maksymalnego oddziaływania |
| Rejestrowanie nastaw i monitorowanie komputerowe, gdy wymaga tego specyfikacja (AMS 2432) | Identyfikowalność każdej partii |
To, czy jedna maszyna zostanie zaakceptowana do obu zadań, zależy od specyfikacji kulowanego detalu; części lotnicze i inne krytyczne zwykle wymagają dedykowanego, monitorowanego procesu kulowania.
Jakie normy pojawiają się w specyfikacjach kulowania i obróbki strumieniowo-ściernej?
| Norma | Zakres |
|---|---|
| SAE J442 | Płytki Almena, uchwyty i mierniki |
| SAE J443 | Procedura stosowania płytek Almena: nasycenie, intensywność, powtarzalność maszyny |
| SAE J2277 | Wyznaczanie pokrycia przy kulowaniu |
| SAE J444 | Klasyfikacja wielkości śrutu staliwnego kulistego i łamanego |
| SAE AMS 2430 / AMS 2432 | Automatyczne kulowanie / kulowanie monitorowane komputerowo |
| Seria SAE AMS 2431 | Media do kulowania: śrut staliwny, cięty drut, kulki szklane i ceramiczne |
| ISO 26910-1 | Ogólna procedura kulowania części metalowych |
| ISO 8501-1 | Stopnie skorodowania i stopnie przygotowania stali przed malowaniem |
| Seria ISO 8503 | Profil powierzchni stali oczyszczonej strumieniowo: wzorce porównawcze i pomiar |
| ISO 11124 / ISO 11126 | Metaliczne / niemetaliczne ścierniwa do obróbki strumieniowej |
Co przesłać, aby otrzymać ofertę?
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Rysunki detali, materiał, wymiary i masa | Określa typ maszyny, wielkość komory i sposób transportu detali |
| Kulowanie: wymagana intensywność, pokrycie, medium i specyfikacja | Określa rozmieszczenie turbin lub dysz, sterowanie i klasyfikację medium |
| Oczyszczanie: wymagany stopień ISO 8501-1 i profil | Określa ścierniwo, moc turbin i prędkość linii |
| Wydajność na godzinę lub na zmianę | Określa liczbę turbin lub dysz i system transportu detali |
| Czy detale są później malowane | Pozwala dobrać śrutownicę razem z linią lakierniczą |
Inżynierowie MUSI odpowiadają w ciągu 24 godzin; konfiguracja i oferta następują po skompletowaniu danych detali.
FAQ
Czy kulowanie to to samo co śrutowanie? Nie. Oba procesy miotają śrut w detal, ale kulowanie jest procesem kontrolowanym, który wprowadza naprężenia ściskające zwiększające trwałość zmęczeniową i jest sprawdzany intensywnością Almena i pokryciem; śrutowanie oczyszcza powierzchnię i sprawdza się je stopniem czystości i chropowatością.
Czy piaskowanie może zastąpić kulowanie? Nie. Piaskowanie wykorzystuje głównie ostrokrawędziowe medium i nie jest kontrolowane pod względem intensywności ani pokrycia, więc nie daje wymaganej warstwy naprężeń ściskających.
Co oznacza 100% pokrycia przy kulowaniu? Pierwotna powierzchnia oglądana w powiększeniu jest całkowicie pokryta nakładającymi się wgłębieniami; 200% oznacza zwykle dwukrotność czasu ekspozycji potrzebnego do osiągnięcia 100%.
Której płytki Almena należy użyć? Płytka A obejmuje większość kulowania śrutem stalowym i ciętym drutem; płytka N służy do niższych intensywności, a płytka C do wyższych. Rysunek określa, która płytka i intensywność obowiązują.
Czy do kulowania można użyć śrutu łamanego? Specyfikacje kulowania wymagają medium kulistego, takiego jak śrut staliwny, kondycjonowany cięty drut, kulki ceramiczne lub szklane; śrut łamany służy do oczyszczania.
Czy MUSI dostarcza kulowanie i śrutowanie razem z linią lakierniczą? Tak. Śrutownice, komory do piaskowania i kulowarki mogą być dostarczone osobno lub razem z linią lakierniczą w ramach jednego kontraktu.
Gdzie pasuje MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projektuje i buduje w Changzhou w Chinach kulowarki, śrutownice, komory do piaskowania, linie lakiernicze oraz instalacje odpylania i oczyszczania LZO. Jej zespół inżynierów, działający od 2011 roku, dostarczył ponad 800 linii lakierniczych dla ponad 500 klientów w 36 krajach. Rysunki detali i specyfikację kulowania lub oczyszczania prześlij przez stronę kontaktową , aby otrzymać ofertę z dobraną konfiguracją.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Prześlij nam wielkość detali, wydajność i rodzaj powłoki — nasi inżynierowie odpowiadają w ciągu 24 godzin, a layout i budżet przesyłamy po skompletowaniu danych detali. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Przewodnik wyboru materiałów ściernych: Który ścierniwo?
Które ścierniwo do jakiego zadania: śrut i grys stalowy, granat, tlenek glinu i szklane kulki porównane pod względem twardości, uzyskiwanego profilu, cykli ponownego użycia,. - Linia do powlekania kontenerów morskich: specyfikacja i układ
Lakierowanie kontenerów to praca w klasie morskiej C5 przy prędkości produkcyjnej. Kolejność warstw, grubość powłoki, wymiarowanie śrutowni i kabin, czas cyklu na kontener i koszt zakładu w 2026. - Linia do powłok natryskowych: rodzaje, specyfikacje i koszty (2026)
Ile kosztuje linia do powlekania natryskowego, jak główne typy wypadają pod względem przepustowości i wykończenia oraz jakie specyfikacje należy ustalić, zanim poprosisz o wyceny. - Obróbka strumieniowo-ścierna vs piaskowanie: co wybrać
Obróbka strumieniowo-ścierna wyrzuca ścierniwo mechanicznie za pomocą kół; piaskowanie rozpyla je sprężonym powietrzem. Porównanie pod względem wydajności, kosztu energii na m2, powierzchni. - Układ linii powłokowej: potrzebna powierzchnia
Półautomatyczna linia proszkowa wymaga 200-400 m2; standardowa linia automatyczna 600-1,200 m2. Zasady rozmieszczenia, kształt U versus układ przelotowy, wysokość sufitu.