숏피닝 vs 숏블라스팅 vs 샌드블라스팅: 목적, 파라미터, 장비 선택
빠른 답변: 숏피닝은 둥근 미디어를 관리된 알멘(Almen) 강도와 커버리지로 투사해 부품 표면에 압축 잔류응력을 부여하며, 이를 통해 스프링, 기어, 샤프트, 용접부의 피로 균열을 지연시킵니다. 숏블라스팅(임펠러 구동)과 샌드블라스팅(압축공기식)은 강재를 ISO 8501-1 Sa 2½ 또는 Sa 3까지 세정하고 도장을 위해 약 25-150 µm의 표면 프로파일을 만듭니다. 피닝은 강도, 커버리지, 미디어로, 블라스트 세정은 청정도 등급과 거칠기로 사양을 정합니다.
중국 창저우의 표면처리 및 도장 라인 제조업체인 MUSI Technology는 알멘 스트립 강도 확인과 미디어 분급 기능을 갖춘 숏피닝기를 비롯해, 도장 전 세정용 행거식·텀블 벨트식·롤러 컨베이어식 숏블라스팅기, 로터리 테이블 블라스팅기, 샌드블라스팅 룸을 제작합니다.
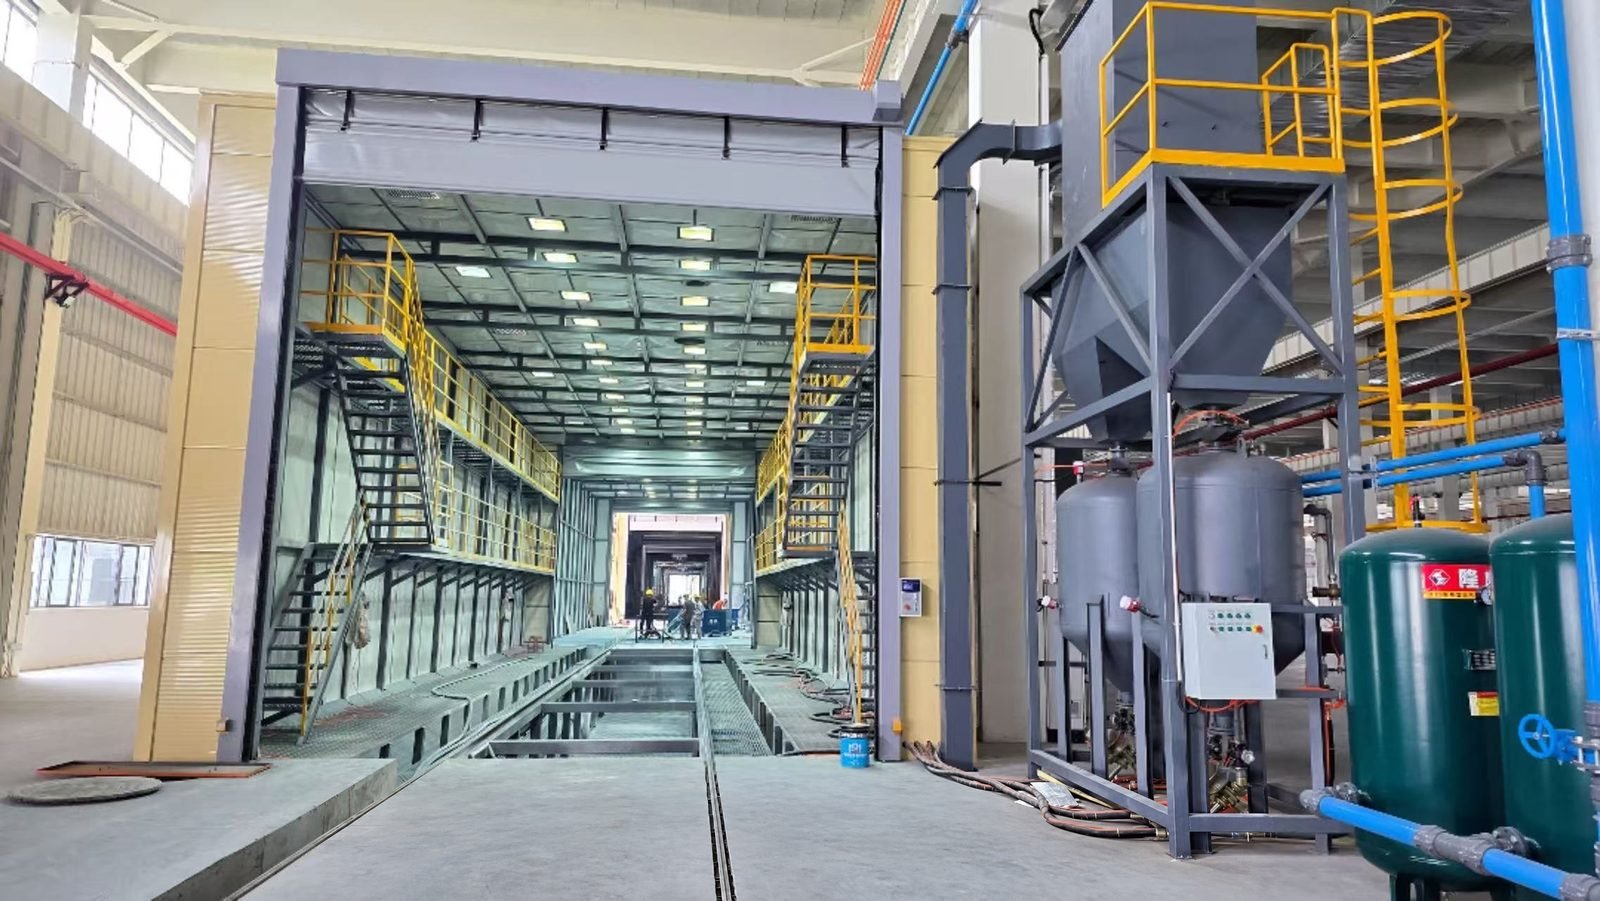
숏피닝, 숏블라스팅, 샌드블라스팅의 차이는 무엇입니까?
| 항목 | 숏피닝 | 숏블라스팅 | 샌드블라스팅(연마재 블라스팅) |
|---|---|---|---|
| 목적 | 표면층에 압축 잔류응력을 부여해 피로 균열 억제 | 녹, 밀스케일, 주물사 제거; 도장용 프로파일 형성 | 녹, 기존 도막, 버 제거; 도장용 프로파일 형성 |
| 미디어 투사 방식 | 블라스트 휠 또는 압축공기 노즐 | 원심식 블라스트 휠 | 압축 공기 |
| 미디어 형상 | 구형: 주강 숏, 컨디셔닝 컷 와이어, 세라믹 또는 글래스 비드 | 스틸 숏 또는 스틸 그릿 | 주로 각형: 산화알루미늄, 가넷, 스틸 그릿; 글래스 비드도 사용 |
| 확인 항목 | 알멘 강도와 커버리지 | ISO 8501-1 청정도와 ISO 8503 거칠기 | ISO 8501-1 청정도와 ISO 8503 거칠기 |
| 일반적인 부품 | 코일 및 판 스프링, 기어, 크랭크샤프트, 커넥팅 로드, 스티어링 너클, 용접 이음부 | 주물, 단조품, 프레스품, 강판 및 형강, 용접 구조물 | 대형 부품은 블라스트 룸, 소형 부품은 블라스트 캐비닛 |
| 생략할 경우 | 피로 수명 단축, 조기 균열 | 도막 부착 불량, 조기 부식 | 도막 부착 불량, 조기 부식 |
숏블라스팅과 샌드블라스팅은 다음 글에서 자세히 비교합니다: 숏블라스팅 vs 샌드블라스팅. 이 가이드는 피닝이 두 공정과 어떻게 다른지에 초점을 맞춥니다.
숏피닝은 피로 수명을 얼마나 향상시킵니까?
공개된 향상 폭은 재료, 부품, 피닝 조건에 따라 다릅니다. The Open University(OpenLearn)의 교재는 저·중탄소강 및 저합금강에서 피로 강도가 최대 약 50% 향상된다고 보고합니다. 알루미늄 합금과 커넥팅 로드의 수치는 쇼트 피닝기 페이지에서 확인하실 수 있습니다.
도면 요구보다 훨씬 높은 커버리지나 강도로 처리하는 과피닝은 효과를 오히려 떨어뜨릴 수 있으므로, 피닝은 '가능한 한 많이'가 아니라 사양대로 실시합니다.
숏피닝은 어떻게 측정합니까?
피닝 강도는 알멘 스트립으로 측정합니다. 얇은 스프링강 시편을 홀더에 고정하고 한쪽 면만 피닝하면, 피닝된 면이 늘어나 시편이 휘고, 알멘 게이지로 읽은 아크 높이가 강도의 척도가 됩니다. 스트립, 홀더, 게이지는 SAE J442에, 사용 절차는 SAE J443에 규정되어 있습니다.
| 알멘 스트립 | 스트립 두께 | 일반적인 용도 |
|---|---|---|
| N | 약 0.76-0.81 mm(0.031 in) | A 스트립 범위 이하의 저강도; 글래스 및 세라믹 비드에서 일반적 |
| A | 약 1.27-1.32 mm(0.051 in) | 아크 높이 약 0.10-0.60 mm에 권장; 주강 숏과 컷 와이어의 표준 스트립 |
| C | 약 2.36-2.41 mm(0.094 in) | A 스트립 범위 이상의 고강도 |
강도는 스트립 문자를 붙여 예를 들어 "0.25 mmA" 또는 1/1000인치 단위로 "10A"처럼 표기합니다. 필요한 강도는 부품의 설계 도면에서 정해지며, 모든 부품에 공통인 '일반적인' 값은 없습니다.
피닝 커버리지란 무엇을 의미합니까?
커버리지는 알멘 스트립이 아니라 부품에서, 보통 10-30배 확대하여 판정합니다. 두 가지 정의가 쓰이므로 바이어는 도면이 어느 쪽을 의미하는지 알아야 합니다.
| 정의 | 내용 |
|---|---|
| 투사 시간 관례 | 100% = 원래 표면이 겹친 딤플로 완전히 대체된 상태; 150% 또는 200% = 100%에 필요한 투사 시간의 1.5배 또는 2배. 일부 사양은 여유분으로 150% 또는 200%를 요구. |
| 측정 면적 정의(SAE J2277) | 커버리지는 한 번 이상 딤플이 생긴 면적의 비율이므로 100%를 넘을 수 없음; 98%를 완전 피복으로 보며, "200%"는 면적이 아니라 투사 시간을 나타냄. |
블라스트 세정은 어떻게 측정합니까?
도장 전 숏블라스팅과 샌드블라스팅은 강재가 얼마나 깨끗하고 얼마나 거친지로 판정합니다.
| ISO 8501-1 등급 | 설명 | 가장 가까운 SSPC / NACE 등급 |
|---|---|---|
| Sa 3 | 육안상 깨끗한 강재 면까지 블라스트 세정 | SSPC-SP 5 / NACE No. 1(화이트 메탈) |
| Sa 2½ | 매우 철저한 블라스트 세정; 옅은 얼룩만 남음 | SSPC-SP 10 / NACE No. 2(니어 화이트) |
| Sa 2 | 철저한 블라스트 세정 | SSPC-SP 6 / NACE No. 3(커머셜) |
| Sa 1 | 라이트 블라스트 클리닝 | SSPC-SP 7 / NACE No. 4(브러시 오프) |
표면 프로파일은 ISO 8503-1 비교판으로 확인하며, 비교판에는 그릿 블라스트(G)용과 숏 블라스트(S)용 강재의 별도 눈금이 있고 25 µm부터 시작합니다.
대부분의 방식 도장은 Sa 2½ 또는 Sa 3을 요구하며, 필요한 프로파일은 도료의 제품 데이터 시트에 나와 있습니다. 블라스트 세정용 미디어 선택은 다음 글에서 다룹니다: 블라스팅 연마재 선정.
피닝과 세정에는 각각 어떤 미디어를 사용합니까?
| 미디어 | 결함 형상 | 피닝 | 표면 세척 | 노트 |
|---|---|---|---|---|
| 주강 숏(S 사이즈, SAE J444) | 구형 | 가능; 피닝 등급 경도와 엄격한 크기·형상 관리 필요 | 네 | 휠 방식 장비에서 여러 번 재사용 |
| 컨디셔닝 컷 와이어 | 모서리를 둥글게 한 원통형 | 가능; 기어, 스프링, 항공우주 부품에 사용 | 드묾 | 균일한 크기와 경도 |
| 세라믹(지르코니아) 비드 | 구형 | 가능; 저강도용, 비철 부품에 철 오염 없음 | 마감 | 알루미늄과 티타늄에 사용 |
| 글래스 비드 | 구형 | 얇은 부품의 저강도 피닝 | 세정 및 새틴 마감 | 모스 경도 약 5.5-6 |
| 스틸 그릿(G 사이즈) | 각형 | 불가; 각형 미디어는 노치를 남김 | 가능; 두꺼운 스케일 제거와 프로파일 형성 | 여러 번 재사용 |
| 산화 알루미늄 | 각형 | 아니요 | 네 | 모스 경도 약 9 |
| 가넷 | 각형 | 아니요 | 네 | 스틸 미디어보다 재사용 횟수가 적음 |
어떤 장비 유형이 어떤 부품에 적합합니까?
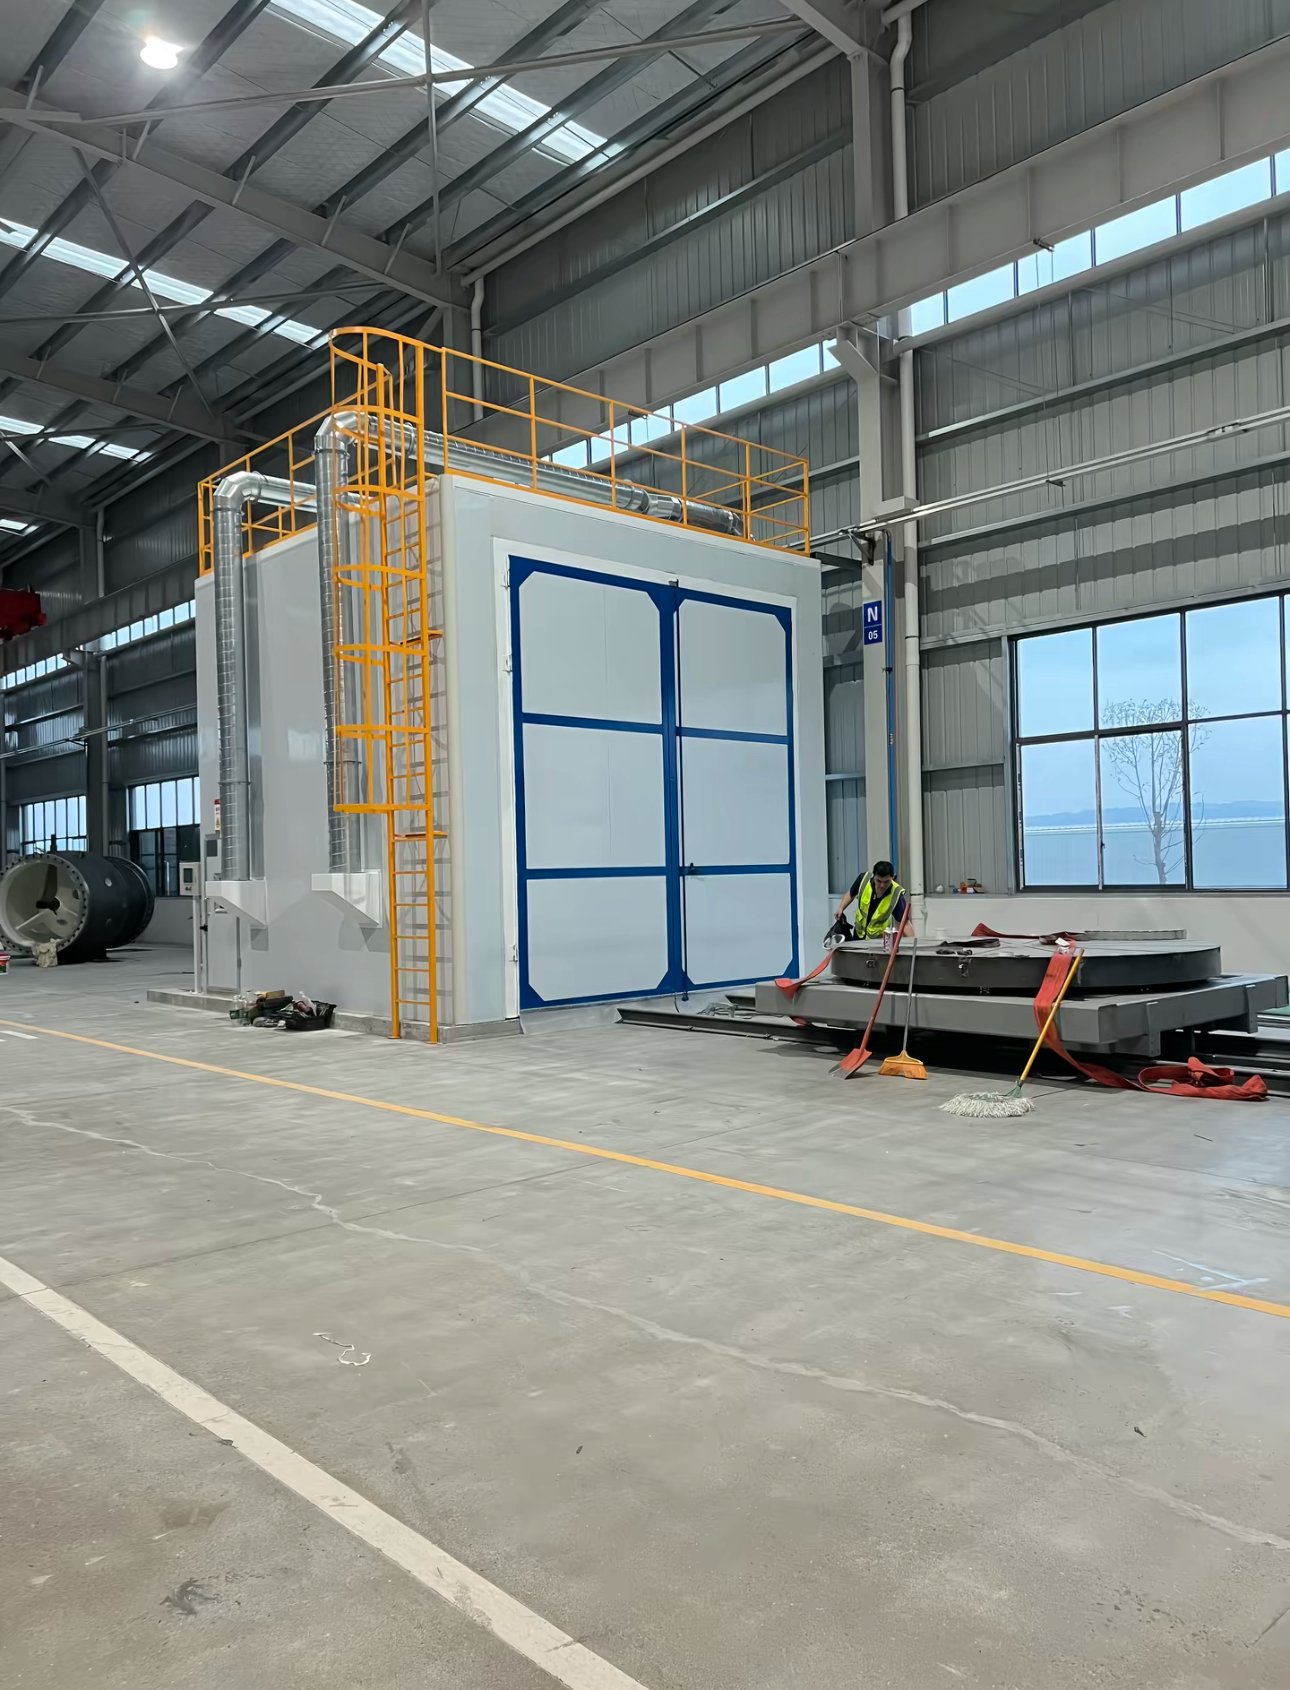
| 기계 | 공정 | 최적 |
|---|---|---|
| 숏피닝기 (휠 또는 에어 노즐, CNC 또는 로봇) | 관리된 피닝 | 스프링, 기어, 샤프트, 용접 부품; 구멍 내면과 국부에는 에어 노즐 |
| 행거식 숏블라스팅기 | 표면 세척 | 회전 후크에 매단 중·대형 주물, 단조품, 용접 부품 |
| 텀블 벨트식 숏블라스팅기 | 표면 세척 | 손상 없이 텀블링할 수 있는 소형 주물, 단조품, 프레스품 |
| 롤러 컨베이어식 숏블라스팅기 | 표면 세척 | 도장 전 강판, 형강, 용접 구조물을 Sa 2½-Sa 3까지 |
| 로터리 테이블 블라스팅기 | 표면 세척 | 평평하거나 얇거나 충격에 민감한 부품 |
| 샌드블라스팅 룸 | 표면 세척 | 초대형 부품: 차체, 기계, 강구조물 |
| 샌드블라스팅 캐비닛 | 표면 세척 | 소형 부품 및 잦은 미디어 교체 |
한 대의 장비로 세정과 숏피닝을 모두 할 수 있습니까?
블라스트 세정 장비는 피닝기처럼 장비를 갖추고 운영할 때에만 관리된 피닝을 할 수 있습니다:
| 요구사항 | Why |
|---|---|
| 크기와 형상을 연속 분급하는 구형 피닝 등급 미디어 | 깨지거나 작아진 숏은 강도를 바꾸고 표면을 손상시킬 수 있음 |
| 인버터로 휠 속도 제어 또는 레귤레이터로 공기압 제어 | 미디어 속도가 강도를 정하므로 재현성이 있어야 함 |
| 휠 또는 노즐당 계량된 매체 유량 | 유량은 강도와 커버리지 시간을 바꿈 |
| 부품 형상 지그에서 정기적인 알멘 스트립 확인 | 휠 마모로 투사 중심(핫스폿)이 시간에 따라 이동 |
| 설정값 기록, 사양이 요구하면 컴퓨터 모니터링(AMS 2432) | 배치별 추적성 |
한 대의 장비를 두 작업에 모두 인정할지는 피닝 대상 부품의 사양에 달려 있습니다. 항공우주 등 핵심 부품은 보통 모니터링되는 전용 피닝 공정을 요구합니다.
피닝 및 블라스팅 사양에는 어떤 규격이 나옵니까?
| 규격 | 포함 내용 |
|---|---|
| SAE J442 | 알멘 시험 스트립, 홀더, 게이지 |
| SAE J443 | 알멘 스트립 사용 절차: 포화, 강도, 장비 재현성 |
| SAE J2277 | 숏피닝 커버리지 판정 |
| SAE J444 | 주강 숏 및 그릿의 크기 분류 |
| SAE AMS 2430 / AMS 2432 | 자동 숏피닝 / 컴퓨터 모니터링 숏피닝 |
| SAE AMS 2431 시리즈 | 피닝 미디어: 주강 숏, 컷 와이어, 글래스 및 세라믹 비드 |
| ISO 26910-1 | 금속 부품 숏피닝 일반 절차 |
| ISO 8501-1 | 도장 전 강재의 녹 등급 및 표면 처리 등급 |
| ISO 8503 시리즈 | 블라스트 세정 강재의 표면 프로파일: 비교판 및 측정 |
| ISO 11124 / ISO 11126 | 금속 / 비금속 블라스트 세정 연마재 |
견적을 받으려면 무엇을 보내야 합니까?
| 정보 | 왜 중요한가 |
|---|---|
| 부품 도면, 재질, 크기 및 중량 | 장비 유형, 챔버 크기, 부품 취급 방식 결정 |
| 피닝: 필요한 강도, 커버리지, 미디어 및 사양 | 휠 또는 노즐 배치, 제어, 미디어 분급 결정 |
| 세정: 필요한 ISO 8501-1 등급 및 프로파일 | 연마재, 휠 출력, 라인 속도 결정 |
| 시간당 또는 교대당 생산량 | 휠 또는 노즐 수와 취급 시스템 결정 |
| 이후 도장 여부 | 블라스팅기를 도장 라인과 함께 규모 설정 가능 |
MUSI 엔지니어가 24시간 이내에 회신하며, 부품 데이터가 갖춰지면 구성안과 견적을 보내 드립니다.
FAQ
숏피닝과 숏블라스팅은 같은 것입니까? 아닙니다. 둘 다 부품에 숏을 투사하지만, 숏피닝은 피로 수명을 위해 압축응력을 부여하는 관리된 공정으로 알멘 강도와 커버리지로 확인하고, 숏블라스팅은 표면을 세정하는 공정으로 청정도 등급과 거칠기로 확인합니다.
샌드블라스팅으로 숏피닝을 대체할 수 있습니까? 아닙니다. 샌드블라스팅은 주로 각형 미디어를 사용하고 강도나 커버리지를 관리하지 않으므로 규정된 압축응력층을 얻을 수 없습니다.
숏피닝에서 커버리지 100%는 무엇을 의미합니까? 확대해서 보았을 때 원래 표면이 겹친 딤플로 완전히 덮인 상태입니다. 200%는 보통 100%에 도달하는 데 필요한 투사 시간의 두 배를 의미합니다.
어떤 알멘 스트립을 사용해야 합니까? A 스트립은 대부분의 스틸 숏 및 컷 와이어 피닝에 쓰이며, N 스트립은 더 낮은 강도, C 스트립은 더 높은 강도에 사용합니다. 어떤 스트립과 강도를 적용할지는 도면에 명시됩니다.
스틸 그릿을 피닝에 사용할 수 있습니까? 피닝 사양은 주강 숏, 컨디셔닝 컷 와이어, 세라믹 또는 글래스 비드 같은 구형 미디어를 요구하며, 각형 그릿은 세정에 사용합니다.
MUSI는 도장 라인과 함께 피닝 및 블라스팅 설비도 공급합니까? 네. 숏블라스팅기, 샌드블라스팅 룸, 숏피닝기는 단독으로 또는 도장 라인과 하나의 계약으로 공급할 수 있습니다.
MUSI Technology가 적합한 곳
MUSI Technology(Changzhou MUSI Environmental Technology Co., Ltd.)는 중국 창저우에서 숏피닝기, 숏블라스팅기, 샌드블라스팅 룸, 도장 라인과 그 집진 및 VOC 처리 설비를 설계·제작합니다. 2011년에 출범한 엔지니어링 팀은 36개국 500+개 고객사에 800+개 도장 라인을 납품했습니다. 부품 도면과 피닝 또는 세정 사양을 아래로 보내 주시면 문의 페이지 맞춤 구성 견적을 드립니다.
MUSI Technology 기술 이사 Lin Cong 제공
부품 크기, 생산량, 도장 방식을 보내 주십시오. 엔지니어가 24시간 이내에 회신하며, 부품 데이터가 완비되면 레이아웃과 예산을 제공합니다. MUSI Technology에 문의하세요 또는 찾아보기 당사의 장비 범위.
관련 기술 가이드
- 블라스팅 미디어 선택 가이드: 어떤 연마재?
어떤 작업에 어떤 연마재: 스틸 샷과 그릿, 가넷, 알루미늄 옥사이드 및 글래스 비드를 경도, 생성되는 프로파일, 재사용 주기 측면에서 비교합니다. - 해상 컨테이너 코팅 라인: 사양 및 레이아웃
컨테이너 도장은 생산 속도로 수행하는 C5 해양 작업입니다. 도장 순서, 도막 두께, 블라스팅 및 부스 규격, 박스당 사이클 타임, 2026년 플랜트 비용. - 스프레이 코팅 라인: 유형, 사양 및 비용 (2026)
스프레이 코팅 라인의 비용, 주요 유형별 처리량과 마감 비교, 견적 요청 전에 확정해야 할 사양. - 숏 블라스팅 vs 샌드블라스팅: 무엇을 선택할까
숏 블라스팅은 휠로 연마재를 기계적으로 던지고, 샌드블라스팅은 압축 공기로 추진한다. 처리량, m2당 에너지 비용, 표면 기준으로 비교한다. - 코팅 라인 레이아웃: 필요한 바닥 공간
반자동 파우더 라인은 200-400 m2가 필요합니다; 표준 자동 라인은 600-1,200 m2입니다. 레이아웃 규칙, U자형 대 직선형, 천장 높이,.