Verfestigungsstrahlen vs. Schleuderradstrahlen vs. Sandstrahlen: Zweck, Parameter und Maschinenauswahl
Kurze Antwort: Beim Verfestigungsstrahlen (Kugelstrahlen) wird rundes Strahlmittel mit kontrollierter Almen-Intensität und kontrolliertem Überdeckungsgrad aufgestrahlt, um Druckeigenspannungen in der Bauteiloberfläche zu erzeugen, die Ermüdungsrisse in Federn, Zahnrädern, Wellen und Schweißnähten verzögern. Schleuderradstrahlen und Druckluftstrahlen (Sandstrahlen) reinigen Stahl auf ISO 8501-1 Sa 2½ oder Sa 3 und erzeugen ein Oberflächenprofil von etwa 25-150 µm für die Beschichtung. Das Verfestigungsstrahlen wird über Intensität, Überdeckungsgrad und Strahlmittel spezifiziert, das Reinigungsstrahlen über Reinheitsgrad und Rauheit.
MUSI Technology, ein Hersteller von Oberflächenbehandlungs- und Beschichtungsanlagen in Changzhou, China, baut Kugelstrahlanlagen zum Verfestigungsstrahlen mit Intensitätsprüfung per Almenstreifen und Strahlmittelklassierung sowie Hängebahn-, Muldenband- und Rollenbahn-Strahlanlagen, Drehtisch-Strahlanlagen und Sandstrahlkabinen für die Reinigung vor dem Beschichten.
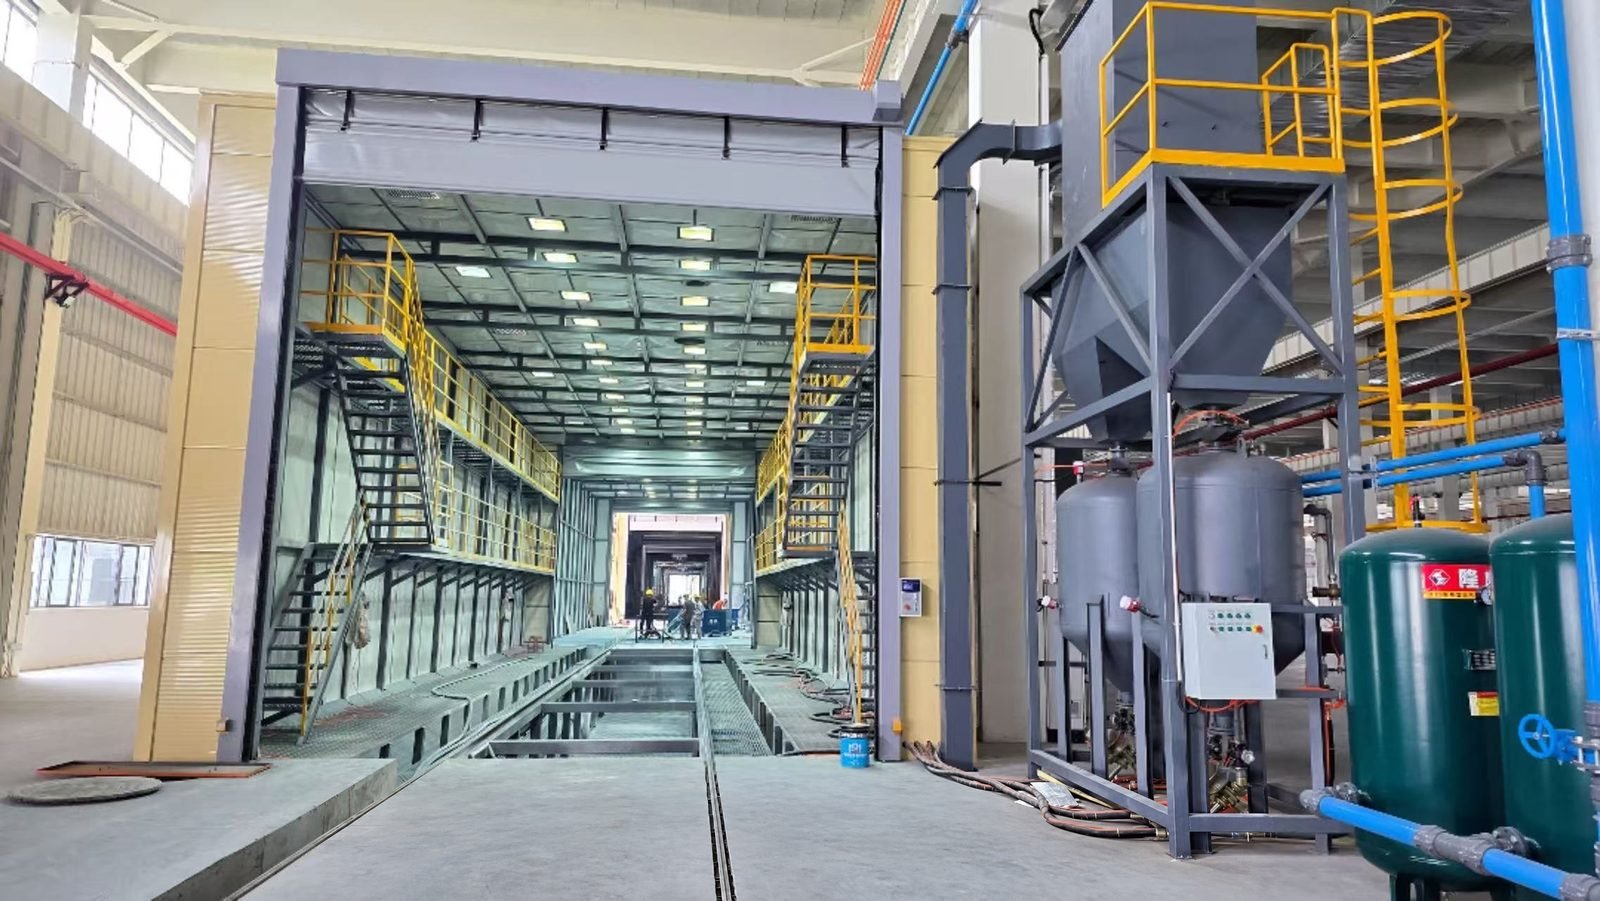
Was ist der Unterschied zwischen Verfestigungsstrahlen, Schleuderradstrahlen und Sandstrahlen?
| Artikel | Verfestigungsstrahlen (Kugelstrahlen) | Schleuderradstrahlen | Sandstrahlen (Druckluftstrahlen) |
|---|---|---|---|
| Zweck | Druckeigenspannungen in der Randschicht gegen Ermüdungsrisse | Rost, Walzzunder und Formsand entfernen; Profil für die Beschichtung erzeugen | Rost, Altbeschichtungen und Grate entfernen; Profil für die Beschichtung erzeugen |
| Strahlmittel beschleunigt durch | Schleuderrad oder Druckluftdüse | Zentrifugal-Schleuderrad | Druckluft |
| Strahlmittelform | Rund: Stahlguss-Strahlmittel, konditioniertes Drahtkorn, Keramik- oder Glasperlen | Stahlkugeln oder Stahlkies | Überwiegend kantig: Korund (Aluminiumoxid), Granat, Stahlkies; auch Glasperlen |
| Was geprüft wird | Almen-Intensität und Überdeckungsgrad | ISO 8501-1 Reinheitsgrad und ISO 8503 Rauheit | ISO 8501-1 Reinheitsgrad und ISO 8503 Rauheit |
| Typische Teile | Schrauben- und Blattfedern, Zahnräder, Kurbelwellen, Pleuel, Achsschenkel, Schweißverbindungen | Guss-, Schmiede- und Stanzteile, Stahlbleche und Profile, Schweißkonstruktionen | Große Teile in Strahlkabinen; kleine Teile in Strahlschränken |
| Wenn es entfällt | Kürzere Lebensdauer, frühere Risse | Schlechte Haftung der Beschichtung, frühe Korrosion | Schlechte Haftung der Beschichtung, frühe Korrosion |
Schleuderradstrahlen und Sandstrahlen werden ausführlich verglichen in: Schleuderradstrahlen vs. Sandstrahlen. Dieser Leitfaden konzentriert sich darauf, wie sich das Verfestigungsstrahlen von beiden unterscheidet.
Wie stark verbessert Kugelstrahlen die Dauerfestigkeit?
Die veröffentlichten Verbesserungen hängen von Werkstoff, Bauteil und Strahlparametern ab. Lehrmaterial von The Open University (OpenLearn) nennt Steigerungen der Dauerfestigkeit von bis zu etwa 50% für niedrig- und mittelgekohlte sowie niedriglegierte Stähle; die Werte für Aluminiumlegierungen und Pleuel sind aufgeführt auf der Kugelstrahlanlage (Shot Peening) Seite.
Überstrahlen, also deutlich mehr Überdeckung oder Intensität als in der Zeichnung gefordert, kann den Nutzen mindern; deshalb wird nach Spezifikation gestrahlt und nicht „so viel wie möglich“.
Wie wird das Kugelstrahlen gemessen?
Die Strahlintensität wird mit Almenstreifen gemessen: dünnen Federstahlstreifen, die auf einem Halter eingespannt und einseitig gestrahlt werden. Die gestrahlte Seite dehnt sich, der Streifen wölbt sich, und die mit einem Almen-Messgerät abgelesene Bogenhöhe ist das Maß für die Intensität. Streifen, Halter und Messgeräte sind in SAE J442 festgelegt, das Verfahren zu ihrer Anwendung in SAE J443.
| Almenstreifen | Streifendicke | Typische Verwendung |
|---|---|---|
| N | Etwa 0,76-0,81 mm (0,031 in) | Geringe Intensitäten unterhalb des A-Streifen-Bereichs; üblich bei Glas- und Keramikperlen |
| A | Etwa 1,27-1,32 mm (0,051 in) | Empfohlen für Bogenhöhen von etwa 0,10-0,60 mm; der Standardstreifen für Stahlguss-Strahlmittel und Drahtkorn |
| C | Etwa 2,36-2,41 mm (0,094 in) | Hohe Intensitäten oberhalb des A-Streifen-Bereichs |
Die Intensität wird mit dem Streifenbuchstaben angegeben, zum Beispiel „0,25 mmA“ oder „10A“ in Tausendstel Zoll. Die geforderte Intensität stammt aus der technischen Zeichnung des Teils; einen einheitlichen „typischen“ Wert für alle Teile gibt es nicht.
Was bedeutet Überdeckungsgrad beim Kugelstrahlen?
Der Überdeckungsgrad wird am Teil beurteilt, nicht am Almenstreifen, meist bei 10-30facher Vergrößerung. Es gibt zwei Definitionen, und Einkäufer sollten wissen, welche eine Zeichnung meint:
| Definition | Aussage |
|---|---|
| Konvention über die Strahlzeit | 100% = die Ausgangsoberfläche ist vollständig durch sich überlappende Eindrücke ersetzt; 150% oder 200% = das 1,5- oder 2-Fache der für 100% nötigen Strahlzeit. Manche Spezifikationen fordern 150% oder 200% als Reserve. |
| Definition über die gemessene Fläche (SAE J2277) | Der Überdeckungsgrad ist der Flächenanteil, der mindestens einmal getroffen wurde, und kann daher 100% nicht überschreiten; 98% gelten als volle Überdeckung, und „200%“ beschreibt die Strahlzeit, nicht die Fläche. |
Wie wird das Reinigungsstrahlen gemessen?
Schleuderrad- und Sandstrahlen vor dem Lackieren werden danach beurteilt, wie sauber und wie rau der Stahl ist.
| ISO 8501-1 Norm-Reinheitsgrad | Beschreibung | Nächster SSPC- / NACE-Grad |
|---|---|---|
| Sa 3 | Strahlen bis zum visuell reinen Stahl | SSPC-SP 5 / NACE No. 1 (metallisch blank) |
| Sa 2½ | Sehr gründliches Strahlen; nur leichte Schattierungen verbleiben | SSPC-SP 10 / NACE No. 2 (nahezu metallisch blank) |
| Sa 2 | Gründliche Strahlreinigung | SSPC-SP 6 / NACE No. 3 (handelsüblich) |
| Sa 1 | Leichte Strahlreinigung | SSPC-SP 7 / NACE No. 4 (Sweepstrahlen) |
Das Oberflächenprofil wird mit Vergleichsmustern nach ISO 8503-1 geprüft, die getrennte Skalen für mit Kies gestrahlten (G) und mit Kugeln gestrahlten (S) Stahl haben, beginnend bei 25 µm.
Die meisten Schutzbeschichtungen fordern Sa 2½ oder Sa 3; das erforderliche Profil steht im Produktdatenblatt der Beschichtung. Die Strahlmittelwahl für das Reinigungsstrahlen behandelt der Beitrag Auswahl des Strahlmittels.
Welche Strahlmittel dienen zum Verfestigungsstrahlen und welche zum Reinigen?
| Medien | Fehlerform | Verfestigungsstrahlen | Oberflächenreinigung | Hinweise |
|---|---|---|---|---|
| Stahlguss-Strahlmittel (S-Körnungen, SAE J444) | Rund | Ja, mit Härte in Kugelstrahlqualität und strenger Kontrolle von Größe und Form | Ja | In Schleuderradanlagen vielfach wiederverwendet |
| Konditioniertes Drahtkorn | Abgerundete Zylinder | Ja; für Zahnräder, Federn und Luftfahrtteile | Selten | Gleichmäßige Größe und Härte |
| Keramikperlen (Zirkonoxid) | Rund | Ja; geringe Intensitäten, keine Eisenkontamination auf NE-Metallteilen | Endbearbeitung | Für Aluminium und Titan |
| Glasperle | Rund | Leichtes Verfestigungsstrahlen dünner Teile | Reinigen und seidenmatte Oberfläche | Mohs etwa 5,5-6 |
| Stahlkies (G-Körnungen) | Kantig | Nein; kantiges Strahlmittel hinterlässt Kerben | Ja; starker Zunder und Profil | Vielfach wiederverwendet |
| Aluminiumoxid | Kantig | Nein | Ja | Mohs etwa 9 |
| Granat | Kantig | Nein | Ja | Weniger Wiederverwendungszyklen als Stahlstrahlmittel |
Welcher Maschinentyp passt zu welchen Teilen?
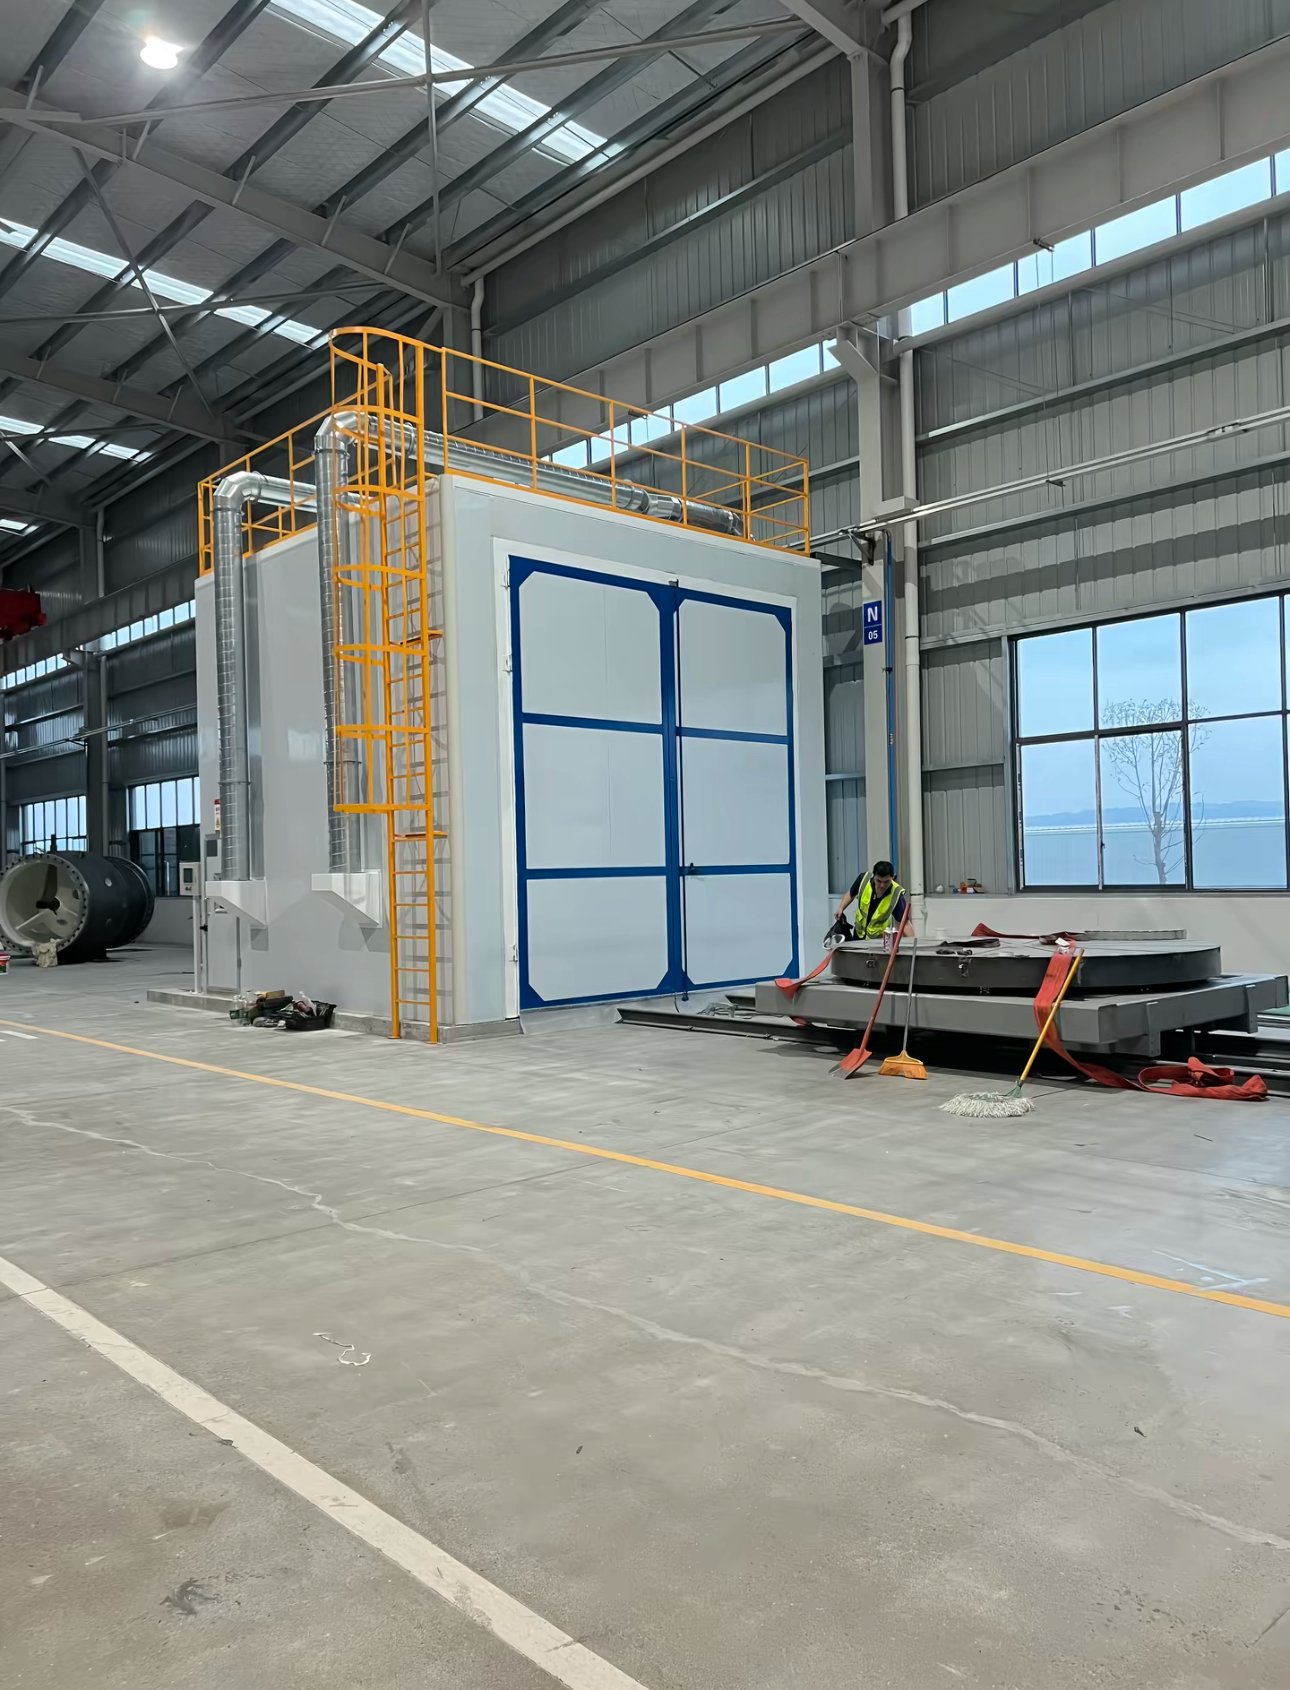
| Maschine | Verfahren | Am besten für |
|---|---|---|
| Kugelstrahlanlage (Verfestigungsstrahlen) (Schleuderrad oder Druckluftdüse, CNC oder Roboter) | Kontrolliertes Verfestigungsstrahlen | Federn, Zahnräder, Wellen und Schweißteile; Druckluftdüsen für Bohrungen und lokale Bereiche |
| Hängebahn-Strahlanlage | Oberflächenreinigung | Mittlere und große Guss-, Schmiede- und Schweißteile an einem rotierenden Haken |
| Muldenband-Strahlanlage | Oberflächenreinigung | Kleine Guss-, Schmiede- und Stanzteile, die ohne Beschädigung umgewälzt werden können |
| Rollenbahn-Strahlanlage | Oberflächenreinigung | Stahlbleche, Profile und Schweißkonstruktionen vor dem Lackieren, auf Sa 2½-Sa 3 |
| Drehtisch-Strahlanlage | Oberflächenreinigung | Flache, dünnwandige oder stoßempfindliche Teile |
| Sandstrahlkabine | Oberflächenreinigung | Sehr große Teile: Fahrzeugaufbauten, Maschinen, Stahlkonstruktionen |
| Sandstrahlschrank | Oberflächenreinigung | Kleine Teile und häufiger Strahlmittelwechsel |
Kann eine Maschine sowohl reinigen als auch verfestigungsstrahlen?
Eine Reinigungsstrahlanlage kann nur dann kontrolliert verfestigungsstrahlen, wenn sie wie eine Kugelstrahlanlage ausgerüstet und betrieben wird:
| Anforderung | Warum |
|---|---|
| Rundes Strahlmittel in Kugelstrahlqualität mit kontinuierlicher Klassierung nach Größe und Form | Gebrochenes oder untermaßiges Strahlmittel verändert die Intensität und kann die Oberfläche beschädigen |
| Raddrehzahl per Frequenzumrichter oder Luftdruck per Regler | Die Strahlmittelgeschwindigkeit bestimmt die Intensität und muss reproduzierbar sein |
| Dosierter Strahlmittelstrom pro Rad oder Düse | Der Durchsatz verändert Intensität und Überdeckungszeit |
| Regelmäßige Almenstreifen-Prüfungen an einer teileförmigen Vorrichtung | Radverschleiß verschiebt den Hauptstrahlbereich im Lauf der Zeit |
| Aufgezeichnete Einstellungen und Computerüberwachung, wo die Spezifikation es fordert (AMS 2432) | Rückverfolgbarkeit für jede Charge |
Ob eine Maschine für beide Aufgaben zugelassen wird, hängt von der Spezifikation des gestrahlten Teils ab; Luftfahrt- und andere kritische Teile erfordern in der Regel einen eigenen, überwachten Kugelstrahlprozess.
Welche Normen erscheinen in Spezifikationen für Kugelstrahlen und Strahlen?
| Norm | Leistungsumfang |
|---|---|
| SAE J442 | Almen-Prüfstreifen, Halter und Messgeräte |
| SAE J443 | Verfahren zur Anwendung von Almenstreifen: Sättigung, Intensität, Wiederholgenauigkeit der Maschine |
| SAE J2277 | Bestimmung des Überdeckungsgrads beim Kugelstrahlen |
| SAE J444 | Größenklassierung von Stahlguss-Strahlmittel und Kies |
| SAE AMS 2430 / AMS 2432 | Automatisches Kugelstrahlen / computerüberwachtes Kugelstrahlen |
| SAE AMS 2431 Reihe | Kugelstrahlmittel: Stahlguss-Strahlmittel, Drahtkorn, Glas- und Keramikperlen |
| ISO 26910-1 | Allgemeines Verfahren zum Kugelstrahlen von Metallteilen |
| ISO 8501-1 | Rostgrade und Vorbereitungsgrade von Stahl vor dem Lackieren |
| ISO 8503 Reihe | Oberflächenprofil von gestrahltem Stahl: Vergleichsmuster und Messung |
| ISO 11124 / ISO 11126 | Metallische / nichtmetallische Strahlmittel für die Strahlreinigung |
Was sollten Sie für ein Angebot senden?
| Angabe | Warum es wichtig ist |
|---|---|
| Teilezeichnungen, Werkstoff, Abmessungen und Gewicht | Bestimmt Maschinentyp, Kammergröße und Teilehandling |
| Verfestigungsstrahlen: geforderte Intensität, Überdeckungsgrad, Strahlmittel und Spezifikation | Bestimmt Rad- oder Düsenanordnung, Steuerung und Strahlmittelklassierung |
| Reinigen: geforderter Reinheitsgrad nach ISO 8501-1 und Profil | Bestimmt Strahlmittel, Radleistung und Durchlaufgeschwindigkeit |
| Durchsatz pro Stunde oder pro Schicht | Bestimmt die Anzahl der Räder oder Düsen und das Handlingsystem |
| Ob die Teile anschließend lackiert werden | Ermöglicht die gemeinsame Auslegung der Strahlanlage mit der Beschichtungsanlage |
MUSI-Ingenieure antworten innerhalb von 24 Stunden; Konfiguration und Angebot folgen, sobald Ihre Teiledaten vollständig sind.
FAQ
Ist Kugelstrahlen dasselbe wie Schleuderradstrahlen? Nein. Bei beiden wird Strahlmittel auf das Teil geschleudert, doch das Verfestigungsstrahlen ist ein kontrollierter Prozess, der Druckspannungen für die Dauerfestigkeit einbringt und über Almen-Intensität und Überdeckungsgrad geprüft wird; das Schleuderradstrahlen reinigt die Oberfläche und wird über Reinheitsgrad und Rauheit geprüft.
Kann Sandstrahlen das Kugelstrahlen ersetzen? Nein. Beim Sandstrahlen wird überwiegend kantiges Strahlmittel verwendet, und Intensität oder Überdeckung werden nicht kontrolliert; daher entsteht nicht die spezifizierte Druckspannungsschicht.
Was bedeutet 100% Überdeckung beim Kugelstrahlen? Die Ausgangsoberfläche ist unter Vergrößerung vollständig von sich überlappenden Eindrücken bedeckt; 200% bedeutet meist die doppelte Strahlzeit, die zum Erreichen von 100% nötig ist.
Welcher Almenstreifen sollte verwendet werden? Der A-Streifen deckt die meisten Anwendungen mit Stahlkugeln und Drahtkorn ab; der N-Streifen ist für geringere und der C-Streifen für höhere Intensitäten. Die Zeichnung gibt an, welcher Streifen und welche Intensität gelten.
Kann Stahlkies zum Kugelstrahlen verwendet werden? Spezifikationen für das Verfestigungsstrahlen fordern rundes Strahlmittel wie Stahlguss-Strahlmittel, konditioniertes Drahtkorn, Keramik- oder Glasperlen; kantiger Kies dient zum Reinigen.
Liefert MUSI Kugelstrahl- und Strahlanlagen zusammen mit der Beschichtungsanlage? Ja. Strahlanlagen, Sandstrahlkabinen und Kugelstrahlanlagen können einzeln oder zusammen mit der Beschichtungsanlage aus einer Hand geliefert werden.
Wo MUSI Technology passt
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) konstruiert und baut in Changzhou, China, Kugelstrahlanlagen, Strahlanlagen, Sandstrahlkabinen, Beschichtungsanlagen sowie deren Staub- und VOC-Behandlung. Das 2011 entstandene Ingenieurteam hat 800+ Beschichtungsanlagen an 500+ Kunden in 36 Ländern geliefert. Senden Sie Ihre Teilezeichnungen und Ihre Kugelstrahl- oder Reinigungsspezifikation über die Kontaktseite für ein konfiguriertes Angebot.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Teilegröße, Durchsatz und Beschichtungsart — unsere Ingenieure antworten innerhalb von 24 Stunden, ein Layout und ein Budget folgen, sobald Ihre Teiledaten vollständig sind. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Strahlmittel-Auswahlleitfaden: Welches Schleifmittel?
Welches Schleifmittel für welche Aufgabe: Stahlschrot und -grit, Granat, Aluminiumoxid und Glasperlen im Vergleich hinsichtlich Härte, erzeugtem Profil, Wiederverwendungszyklen,. - Beschichtungslinie für Seecontainer: Spezifikation & Layout
Containerbeschichtung ist eine C5-Marineaufgabe im Produktionstakt. Schichtfolge, Schichtdicke, Auslegung von Strahl- und Lackierkabinen, Taktzeit pro Container und Anlagenkosten 2026. - Spraybeschichtungslinie: Typen, Spezifikationen & Kosten (2026)
Was eine Spritzbeschichtungsanlage kostet, wie die wichtigsten Typen hinsichtlich Durchsatz und Oberflächenqualität abschneiden und welche Spezifikationen festgelegt werden müssen, bevor Sie Angebote anfordern. - Kugelstrahlen vs. Sandstrahlen: Was wählen
Kugelstrahlen schleudert Strahlmittel mechanisch mit Rädern; Sandstrahlen treibt es mit Druckluft an. Verglichen nach Durchsatz, Energiekosten pro m2, Oberfläche. - Beschichtungslinien-Layout: Benötigte Bodenfläche
Eine halbautomatische Pulverlinie benötigt 200-400 m2; eine Standard-Automatiklinie 600-1.200 m2. Layoutregeln, U-Form versus Durchlauf, Deckenhöhe,.