Shot peening vs. granallado vs. arenado: finalidad, parámetros y elección de máquina
Respuesta rápida: El shot peening proyecta medios esféricos con una intensidad Almen y una cobertura controladas para generar tensiones residuales de compresión en la superficie de la pieza, lo que retrasa las grietas por fatiga en muelles, engranajes, ejes y soldaduras. El granallado (por turbina) y el chorreado abrasivo (por aire comprimido) limpian el acero hasta ISO 8501-1 Sa 2½ o Sa 3 y crean un perfil superficial de aproximadamente 25-150 µm para el recubrimiento. El shot peening se especifica por intensidad, cobertura y medio; la limpieza por chorro, por grado de limpieza y rugosidad.
MUSI Technology, fabricante de equipos de tratamiento superficial y líneas de recubrimiento con sede en Changzhou (China), construye máquinas de shot peening con control de intensidad mediante probetas Almen y clasificación del medio, así como granalladoras de gancho, de cinta de volteo y de rodillos, granalladoras de mesa giratoria y salas de chorreado para la limpieza previa al recubrimiento.
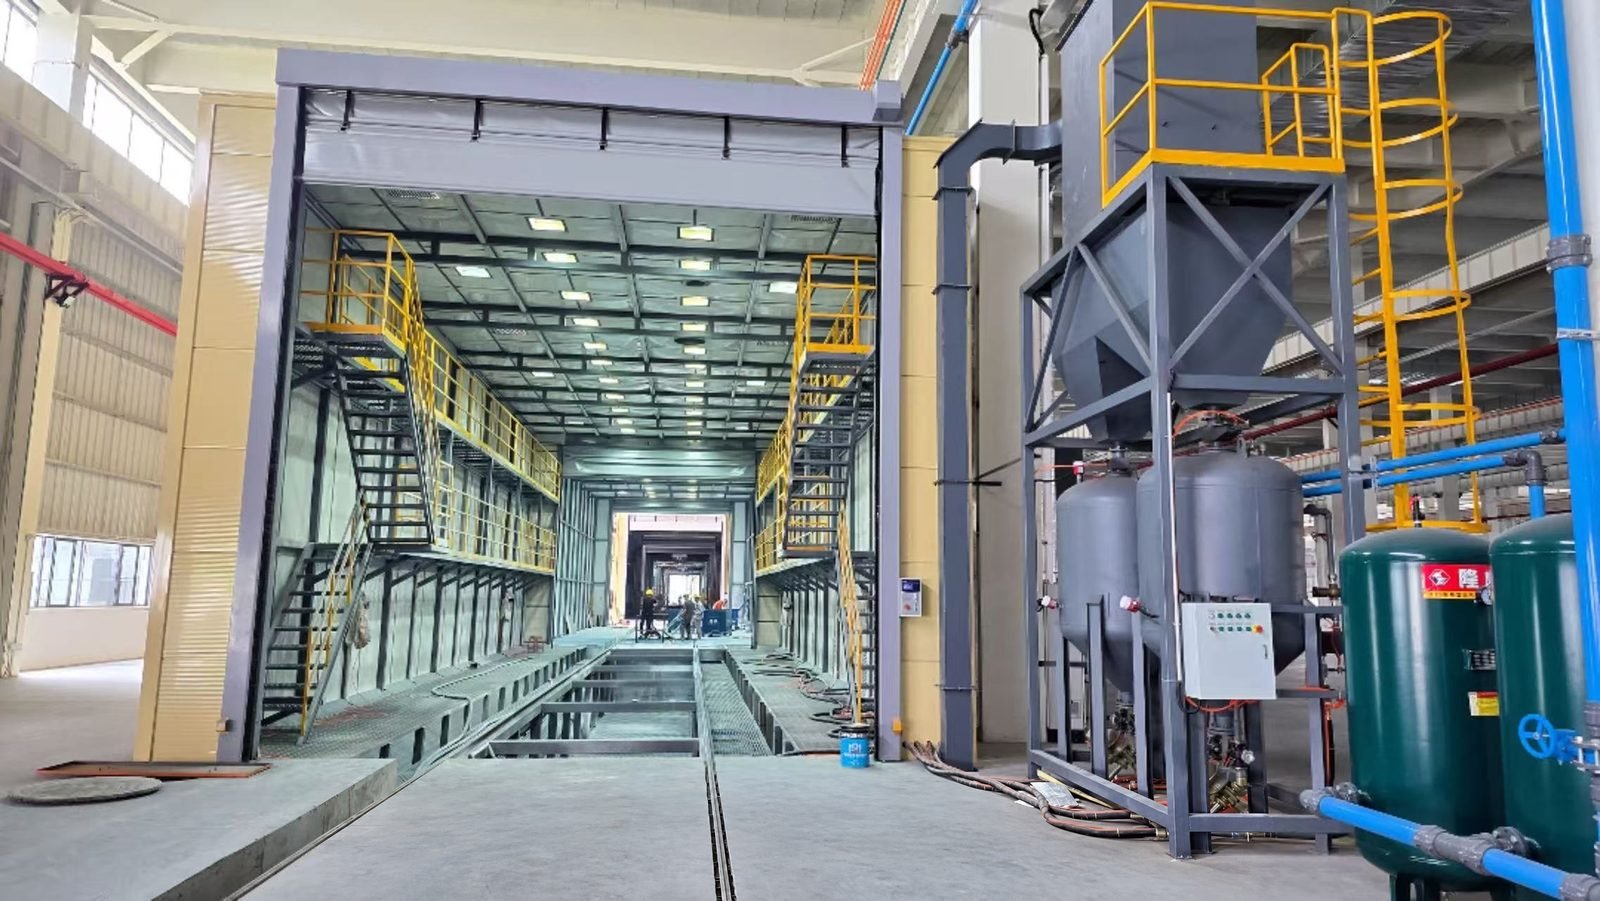
¿Qué diferencia hay entre shot peening, granallado y chorreado abrasivo?
| Concepto | Shot peening | Granallado | Arenado (chorreado abrasivo) |
|---|---|---|---|
| Propósito | Tensión residual de compresión en la capa superficial para resistir el agrietamiento por fatiga | Eliminar óxido, cascarilla de laminación y arena de fundición; crear un perfil para el recubrimiento | Eliminar óxido, recubrimientos viejos y rebabas; crear un perfil para el recubrimiento |
| Medio impulsado por | Turbina de granallado o boquilla de aire comprimido | Turbina centrífuga de granallado | Aire comprimido |
| Forma del medio | Esférico: granalla de acero fundido, alambre cortado acondicionado, microesferas cerámicas o de vidrio | Granalla esférica o angular de acero | Mayormente angular: óxido de aluminio, granate, granalla angular de acero; también microesferas de vidrio |
| Qué se controla | Intensidad Almen y cobertura | Limpieza según ISO 8501-1 y rugosidad según ISO 8503 | Limpieza según ISO 8501-1 y rugosidad según ISO 8503 |
| Piezas típicas | Muelles helicoidales y ballestas, engranajes, cigüeñales, bielas, manguetas, uniones soldadas | Piezas fundidas, forjadas y estampadas, chapa y perfiles de acero, estructuras soldadas | Piezas grandes en salas de chorreado; piezas pequeñas en cabinas de chorreado |
| Si se omite | Menor vida a fatiga, grietas más tempranas | Mala adherencia del recubrimiento, corrosión prematura | Mala adherencia del recubrimiento, corrosión prematura |
El granallado y el chorreado abrasivo se comparan en detalle en granallado vs. arenado. Esta guía se centra en lo que distingue al shot peening de ambos.
¿Cuánto mejora el shot peening la vida a fatiga?
Las mejoras publicadas dependen del material, de la pieza y de los parámetros de shot peening. El material de curso de The Open University (OpenLearn) indica aumentos de la resistencia a la fatiga de hasta un 50% aproximadamente en aceros de bajo y medio carbono y de baja aleación; las cifras para aleaciones de aluminio y bielas se indican en la máquina de shot peening página.
El sobre-peening, es decir, una cobertura o intensidad muy superiores a las que pide el plano, puede reducir el beneficio; por eso el shot peening se realiza según una especificación y no «todo lo posible».
¿Cómo se mide el shot peening?
La intensidad del shot peening se mide con probetas Almen: tiras finas de acero para muelles sujetas a un soporte y granalladas por una cara. La cara tratada se alarga, la probeta se curva y la altura de arco leída en un medidor Almen es la medida de la intensidad. Las probetas, los soportes y los medidores se especifican en SAE J442; el procedimiento de uso es SAE J443.
| Probeta Almen | Grosor de la tira | Uso típico |
|---|---|---|
| N | Aprox. 0,76-0,81 mm (0,031 in) | Intensidades bajas, por debajo del rango de la probeta A; habitual con microesferas de vidrio y cerámicas |
| A | Aprox. 1,27-1,32 mm (0,051 in) | Recomendada para alturas de arco de aprox. 0,10-0,60 mm; la probeta estándar para granalla fundida y alambre cortado |
| C | Aprox. 2,36-2,41 mm (0,094 in) | Intensidades altas, por encima del rango de la probeta A |
La intensidad se expresa con la letra de la probeta, por ejemplo «0,25 mmA» o «10A» en milésimas de pulgada. La intensidad requerida figura en el plano de ingeniería de la pieza; no existe un único valor «típico» para todas las piezas.
¿Qué significa la cobertura en shot peening?
La cobertura se evalúa sobre la pieza, no sobre la probeta Almen, normalmente con 10-30 aumentos. Se usan dos definiciones y el comprador debe saber a cuál se refiere el plano:
| Definición | Qué establece |
|---|---|
| Convención por tiempo de exposición | 100% = la superficie original queda totalmente sustituida por huellas solapadas; 150% o 200% = 1,5 o 2 veces el tiempo de exposición necesario para el 100%. Algunas especificaciones exigen 150% o 200% como margen. |
| Definición por área medida (SAE J2277) | La cobertura es la fracción del área impactada al menos una vez, por lo que no puede superar el 100%; el 98% se considera cobertura total y «200%» describe el tiempo de exposición, no el área. |
¿Cómo se mide la limpieza por chorro?
El granallado y el chorreado abrasivo previos a la pintura se evalúan por el grado de limpieza del acero y por su rugosidad.
| Grado ISO 8501-1 | Descripción | Grado SSPC / NACE más próximo |
|---|---|---|
| Sa 3 | Chorreado hasta acero visualmente limpio | SSPC-SP 5 / NACE No. 1 (metal blanco) |
| Sa 2½ | Chorreado muy minucioso; solo quedan manchas leves | SSPC-SP 10 / NACE No. 2 (casi blanco) |
| Sa 2 | Limpieza a chorro exhaustiva | SSPC-SP 6 / NACE No. 3 (comercial) |
| Sa 1 | Limpieza por chorreado ligero | SSPC-SP 7 / NACE No. 4 (ligero, brush-off) |
El perfil superficial se comprueba con comparadores ISO 8503-1, que tienen escalas separadas para acero chorreado con granalla angular (G) y con granalla esférica (S), a partir de 25 µm.
La mayoría de los recubrimientos protectores exigen Sa 2½ o Sa 3; el perfil requerido figura en la ficha técnica del recubrimiento. La elección del medio para la limpieza por chorro se trata en la guía selección de abrasivos de chorreado.
¿Qué medios se usan para shot peening y cuáles para limpieza?
| Medio | Forma del defecto | Shot peening | Limpieza de superficie | Notas |
|---|---|---|---|---|
| Granalla de acero fundido (tamaños S, SAE J444) | Redondo | Sí, con dureza de grado peening y control estricto de tamaño y forma | Sí | Se reutiliza muchas veces en máquinas de turbina |
| Alambre cortado acondicionado | Cilindros redondeados | Sí; se usa en engranajes, muelles y piezas aeroespaciales | Rara vez | Tamaño y dureza uniformes |
| Microesferas cerámicas (circona) | Redondo | Sí; intensidades bajas, sin contaminación de hierro en piezas no férreas | Acabado | Se usa para aluminio y titanio |
| Microesferas de vidrio | Redondo | Shot peening ligero de piezas delgadas | Limpieza y acabado satinado | Mohs aprox. 5,5-6 |
| Granalla angular de acero (tamaños G) | Angular | No; los medios angulares dejan entallas | Sí; cascarilla gruesa y perfil | Se reutiliza muchas veces |
| Óxido de aluminio | Angular | No | Sí | Mohs aprox. 9 |
| Granate | Angular | No | Sí | Menos ciclos de reutilización que los medios de acero |
¿Qué tipo de máquina corresponde a cada pieza?
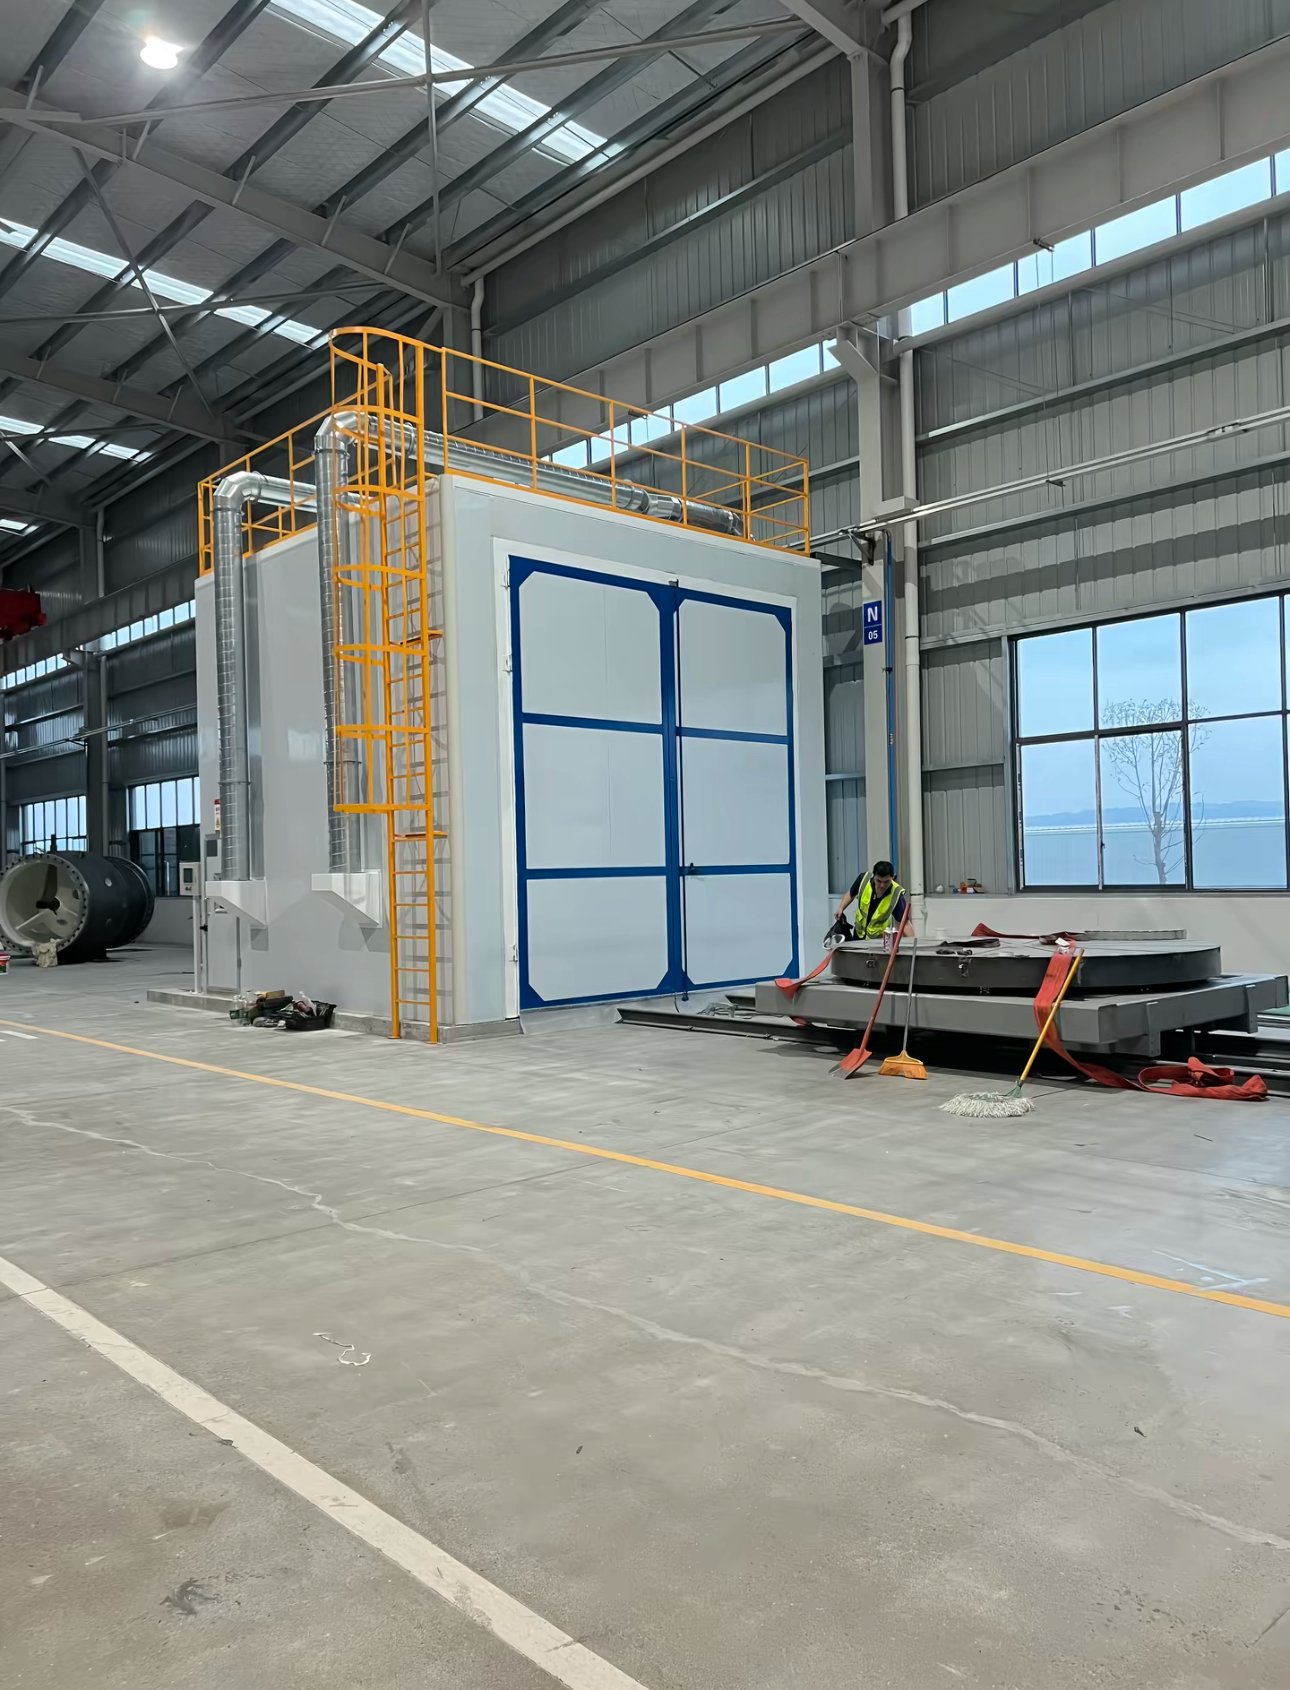
| Máquina | Proceso | Ideal para |
|---|---|---|
| Máquina de shot peening (turbina o boquilla de aire, CNC o robot) | Shot peening controlado | Muelles, engranajes, ejes y piezas soldadas; boquillas de aire para agujeros y zonas localizadas |
| Granalladora de gancho | Limpieza de superficie | Piezas fundidas, forjadas y soldadas medianas y grandes colgadas de un gancho giratorio |
| Granalladora de cinta de volteo | Limpieza de superficie | Pequeñas piezas fundidas, forjadas y estampadas que pueden voltearse sin dañarse |
| Granalladora de rodillos | Limpieza de superficie | Chapa, perfiles y estructuras soldadas de acero antes de pintar, hasta Sa 2½-Sa 3 |
| Granalladora de mesa giratoria | Limpieza de superficie | Piezas planas, de pared delgada o sensibles a impactos |
| Sala de chorreado | Limpieza de superficie | Piezas muy grandes: carrocerías, maquinaria, estructuras de acero |
| Cabina de chorreado | Limpieza de superficie | Piezas pequeñas y cambios frecuentes de medio |
¿Puede una misma máquina hacer limpieza y shot peening?
Una máquina de limpieza por chorro solo puede hacer shot peening controlado si se equipa y opera como una máquina de shot peening:
| Requisito | Motivo |
|---|---|
| Medio esférico de grado peening con clasificación continua de tamaño y forma | La granalla rota o de tamaño insuficiente altera la intensidad y puede dañar la superficie |
| Velocidad de turbina mediante variador de frecuencia o presión de aire mediante regulador | La velocidad del medio determina la intensidad y debe ser repetible |
| Flujo de medio dosificado por rueda o boquilla | El caudal modifica la intensidad y el tiempo de cobertura |
| Controles periódicos con probetas Almen en un útil con la forma de la pieza | El desgaste de la turbina desplaza el punto de máximo impacto con el tiempo |
| Registro de parámetros y monitorización por ordenador cuando la especificación lo exige (AMS 2432) | Trazabilidad de cada lote |
Que una sola máquina se acepte para ambas tareas depende de la especificación de la pieza tratada; las piezas aeroespaciales y otras piezas críticas suelen exigir un proceso de shot peening dedicado y monitorizado.
¿Qué normas aparecen en las especificaciones de shot peening y granallado?
| Norma | Qué incluye |
|---|---|
| SAE J442 | Probetas Almen, soportes y medidores |
| SAE J443 | Procedimiento de uso de las probetas Almen: saturación, intensidad, repetibilidad de la máquina |
| SAE J2277 | Determinación de la cobertura de shot peening |
| SAE J444 | Clasificación por tamaños de granalla fundida esférica y angular |
| SAE AMS 2430 / AMS 2432 | Shot peening automático / shot peening monitorizado por ordenador |
| Serie SAE AMS 2431 | Medios de shot peening: granalla fundida, alambre cortado, microesferas de vidrio y cerámicas |
| ISO 26910-1 | Procedimiento general de shot peening de piezas metálicas |
| ISO 8501-1 | Grados de oxidación y grados de preparación del acero antes de pintar |
| Serie ISO 8503 | Perfil superficial del acero chorreado: comparadores y medición |
| ISO 11124 / ISO 11126 | Abrasivos metálicos / no metálicos para limpieza por chorro |
¿Qué debe enviar para solicitar una cotización?
| Información | Por qué es importante |
|---|---|
| Planos de piezas, material, tamaño y peso | Define el tipo de máquina, el tamaño de la cámara y la manipulación de las piezas |
| Shot peening: intensidad, cobertura, medio y especificación requeridos | Define la disposición de turbinas o boquillas, el control y la clasificación del medio |
| Limpieza: grado ISO 8501-1 y perfil requeridos | Define el abrasivo, la potencia de las turbinas y la velocidad de línea |
| Producción por hora o por turno | Define el número de turbinas o boquillas y el sistema de manipulación |
| Si las piezas se pintan después | Permite dimensionar la granalladora junto con la línea de recubrimiento |
Los ingenieros de MUSI responden en 24 horas; la configuración y la cotización llegan en cuanto los datos de sus piezas están completos.
Preguntas frecuentes
¿Es lo mismo el shot peening que el granallado? No. Ambos proyectan granalla contra la pieza, pero el shot peening es un proceso controlado que introduce tensiones de compresión para aumentar la vida a fatiga, verificado por intensidad Almen y cobertura; el granallado limpia la superficie y se verifica por grado de limpieza y rugosidad.
¿Puede el chorreado abrasivo sustituir al shot peening? No. El chorreado abrasivo usa sobre todo medios angulares y no se controla en intensidad ni cobertura, por lo que no proporciona la capa de tensiones de compresión especificada.
¿Qué significa una cobertura del 100% en shot peening? La superficie original está totalmente cubierta por huellas solapadas vista con aumento; 200% suele significar el doble del tiempo de exposición necesario para llegar al 100%.
¿Qué probeta Almen debe usarse? La probeta A cubre la mayor parte del shot peening con granalla de acero y alambre cortado; la probeta N es para intensidades menores y la C para mayores. El plano indica qué probeta e intensidad se aplican.
¿Se puede usar granalla angular de acero para shot peening? Las especificaciones de shot peening exigen medios esféricos como granalla fundida, alambre cortado acondicionado o microesferas cerámicas o de vidrio; la granalla angular se usa para limpieza.
¿Suministra MUSI shot peening y granallado junto con la línea de recubrimiento? Sí. Las granalladoras, salas de chorreado y máquinas de shot peening pueden suministrarse por separado o junto con la línea de recubrimiento bajo un único contrato.
Dónde encaja MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) diseña y construye en Changzhou (China) máquinas de shot peening, granalladoras, salas de chorreado, líneas de recubrimiento y sus sistemas de tratamiento de polvo y COV. Su equipo de ingeniería, creado en 2011, ha entregado más de 800 líneas de recubrimiento a más de 500 clientes en 36 países. Envíe los planos de sus piezas y la especificación de shot peening o de limpieza a través de la página de contacto para recibir una cotización configurada.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, su capacidad de producción y el tipo de recubrimiento: nuestros ingenieros responden en un plazo de 24 horas, y la distribución y el presupuesto llegan una vez que los datos de sus piezas están completos. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Guía de selección de medios de granallado: ¿Qué abrasivo?
Qué abrasivo para qué trabajo: granalla y perdigones de acero, granate, óxido de aluminio y microesferas de vidrio comparados en dureza, perfil producido, ciclos de reutilización,. - Línea de recubrimiento para contenedores marítimos: especificaciones y diseño
La pintura de contenedores es un trabajo marino C5 a velocidad de producción. Secuencia de capas, espesor de película, dimensionamiento de granallado y cabina, tiempo de ciclo por contenedor y costo de planta en 2026. - Línea de recubrimiento por pulverización: tipos, especificaciones & costos (2026)
¿Cuánto cuesta una línea de recubrimiento por pulverización, cómo se comparan los tipos principales en cuanto a rendimiento y acabado, y qué especificaciones hay que fijar antes de pedir cotizaciones? - Granallado vs Arenado: Cuál elegir
El granallado lanza el abrasivo mecánicamente con ruedas; el arenado lo impulsa con aire comprimido. Comparados en rendimiento, costo energético por m2, superficie. - Distribución de la Línea de Recubrimiento: Espacio en el Suelo que Necesitas
Una línea de polvo semiautomática necesita 200-400 m2; una línea automática estándar 600-1.200 m2. Reglas de distribución, en forma de U versus en línea recta, altura del techo.