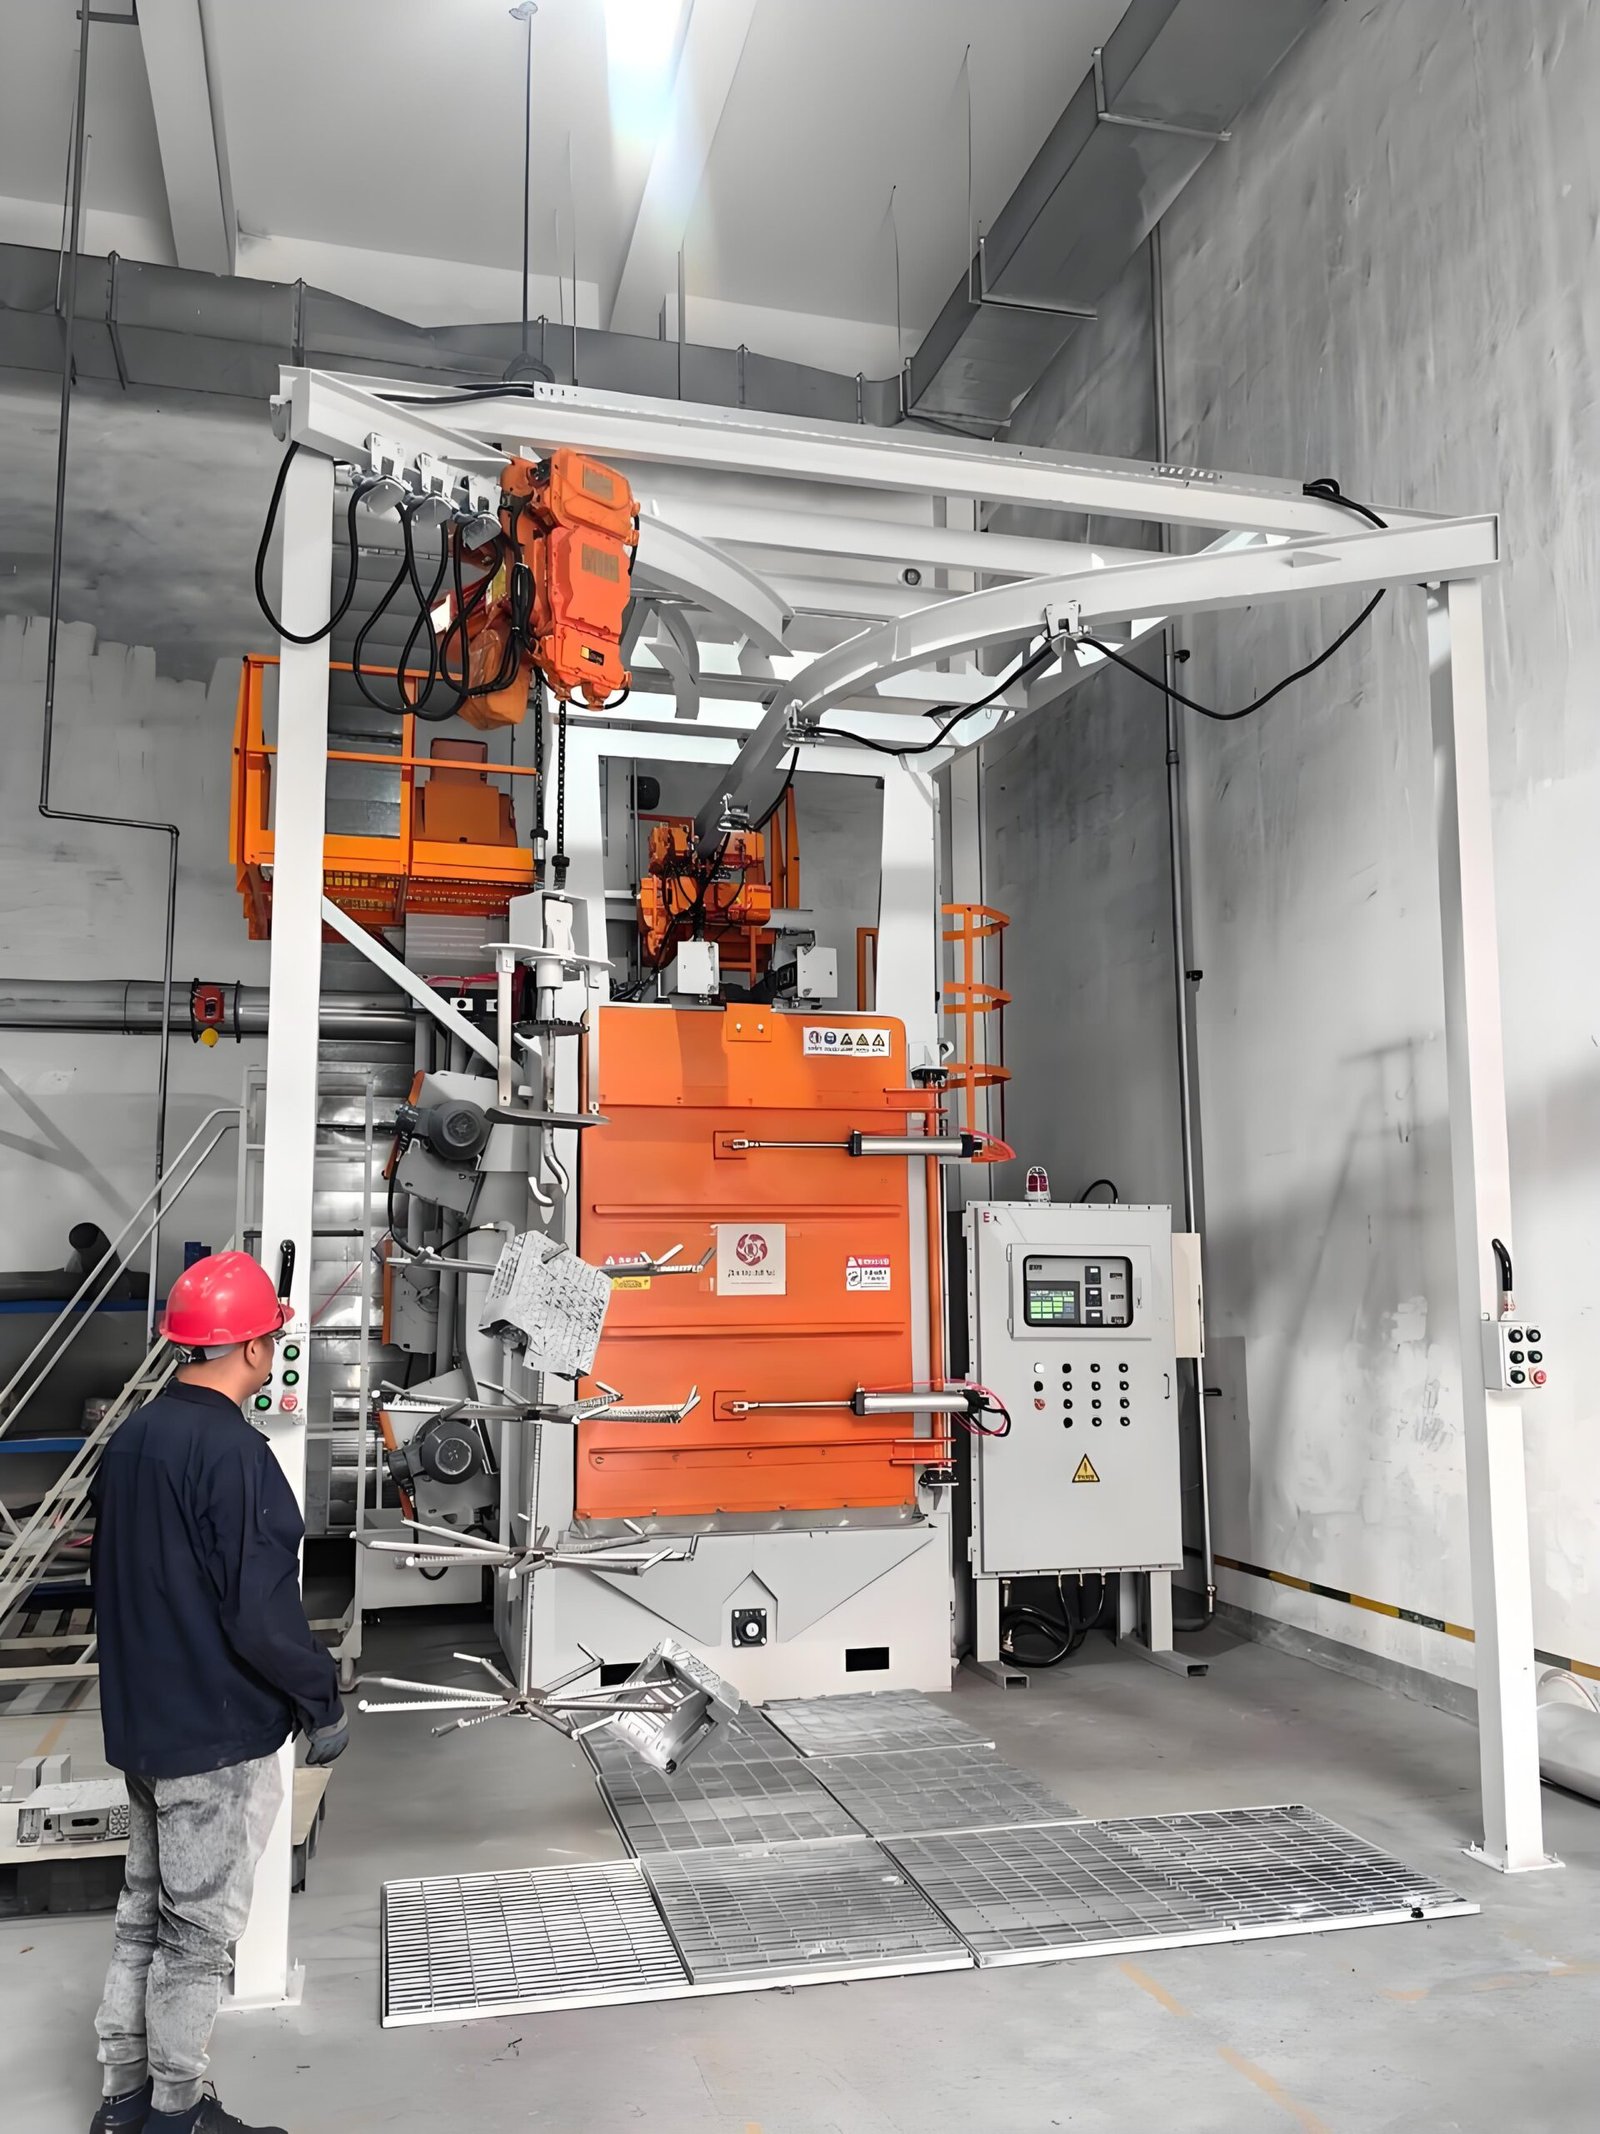
Máquina de granallado
Máquinas de granallado de ruedas y boquillas de aire que introducen una capa de tensión compresiva controlada en resortes, engranajes, ejes y piezas soldadas o mecanizadas, con intensidad verificada en tiras Almen y cobertura establecida según plano.
Diseñada para piezas que fallan por fatiga en lugar de por corrosión: la máquina se especifica por intensidad de granallado, cobertura y medio, no por tasa de limpieza.
Especificaciones técnicas
Una máquina de granallado se especifica por el resultado en la pieza, por lo que la tabla enumera cómo se controlan la intensidad, la cobertura y el medio. El tamaño del gabinete, el número de ruedas o boquillas y la manipulación se fijan en la especificación escrita después de revisar sus piezas, planos y producción.
| Proceso | Granallado controlado: el medio redondo golpea la superficie y deja hendiduras superpuestas, lo que pone la capa superficial en tensión residual compresiva y retrasa la iniciación de grietas por fatiga |
|---|---|
| Método de propulsión del granallado | Ruedas de granallado centrífugo para piezas de alto volumen y repetitivas; boquillas de aire comprimido en manipuladores o robots para formas complejas, orificios y áreas locales |
| Medición de intensidad | Tiras Almen (N, A o C) en soportes sobre un dispositivo con forma de pieza; altura de arco leída en un medidor Almen; tiras de prueba, soportes y medidor según SAE J442 |
| Verificación de intensidad | Curva de saturación según SAE J443: la intensidad es la altura de arco en el tiempo de exposición en el que duplicar el tiempo aumenta la altura de arco en no más del 10% |
| Cobertura de granallado | Establecida según plano; 100% significa que la superficie original está completamente cubierta por hendiduras superpuestas, 200% es el doble del tiempo de exposición necesario para 100% |
| Medio | Granalla de acero fundido, alambre cortado acondicionado (redondeado), microesferas de vidrio o microesferas cerámicas, elegidos según el material de la pieza y la intensidad requerida |
| Clasificación del medio | Cribado por tamaño más separación por forma, de modo que los perdigones rotos o de tamaño inferior se eliminan antes de que lleguen a la pieza |
| Control del flujo y la velocidad del medio | Flujo dosificado de medio por rueda o boquilla; velocidad de la rueda mediante inversor de frecuencia o presión de aire mediante regulador, con puntos de ajuste registrados |
| Manejo de piezas | Gancho giratorio, mesa rotativa, mesa satélite, transportador de rodillos o robot, seleccionados según la geometría de la pieza y el tiempo de ciclo |
| Especificaciones de proceso compatibles | SAE J442 y J443; SAE AMS 2430 (granallado automatizado) y AMS 2432 (granallado monitoreado por computadora); MIL-S-13165C / AMS-S-13165 heredadas a solicitud |
| Recolección de polvo | Colector de polvo de cartucho dimensionado para el flujo de aire de la cabina, con separación por lavado de aire del polvo y los finos del flujo de medio |
Selección de tiras Almen
El tipo de tira sigue la intensidad indicada en el plano. El grosor y los rangos a continuación son las cifras publicadas para tiras Almen certificadas.
| Tira de prueba | Grosor de la tira | Uso típico |
|---|---|---|
| N | Aproximadamente 0,76-0,81 mm (0,030-0,032 in) | Alturas de arco inferiores a 0,004 in en la escala A; común con perlas de vidrio y cerámica |
| A | Aproximadamente 1,27-1,32 mm (0,050-0,052 in) | Alturas de arco de 0,004-0,024 in; la tira estándar para granalla fundida y alambre cortado |
| C | Aproximadamente 2,36-2,41 mm (0,093-0,095 in) | Alturas de arco superiores a 0,024 in en la escala A; granallado intenso |
Ganancias de fatiga publicadas del granallado
Estas son cifras de referencia publicadas, no una garantía para una pieza específica; la ganancia en su pieza depende del material, la geometría y la carga, y se confirma mediante sus propias pruebas de fatiga.
| Material o pieza | Ganancia publicada | Fuente de datos |
|---|---|---|
| Aleaciones de aluminio | Resistencia a la fatiga aumentada aproximadamente un 35% | The Open University, OpenLearn |
| Aceros de bajo y medio carbono y de baja aleación | Resistencia a la fatiga aumentada hasta un 50% | The Open University, OpenLearn |
| Bielas | Vida a la fatiga aumentada un 75-100% | The Open University, OpenLearn |
Configuración de la máquina
- Cabina de granallado revestida con placa de desgaste, con ruedas de granallado o manipuladores de boquilla posicionados para la familia de piezas
- Sistema de fijación o manipulación de piezas que gira o indexa la pieza para que cada superficie especificada reciba la misma exposición
- Recuperación de medios, separador por lavado de aire, clasificador por tamaño y separador por forma que alimentan una tolva de almacenamiento
- Válvulas de control de flujo de medios y control de velocidad de rueda o presión de aire, con puntos de consigna almacenados por receta de pieza
- Soportes de tiras Almen en un utillaje de prueba que coincide con la pieza, más un medidor Almen para lecturas de altura de arco
- PLC y HMI con gestión de recetas y registros de proceso; colector de polvo de cartucho
Componentes de la máquina
PLC y HMI de Siemens, inversores de frecuencia de ABB o Siemens y motoresreductores de SEW-Eurodrive están disponibles cuando el cliente los especifica. Las tiras y medidores Almen y las válvulas de flujo de medios MagnaValve de Electronics Inc. se pueden instalar a petición.
Referencias de aplicación
Muelles helicoidales y de ballesta, barras de torsión, engranajes de transmisión e industriales, cigüeñales, bielas y ejes, además de piezas soldadas y mecanizadas para maquinaria de construcción, minería y agrícola, donde la vida a fatiga determina la vida útil.
Compromiso de ingeniería
Cada máquina se diseña conforme a una especificación de rendimiento por escrito. La intensidad del granallado, la cobertura y la especificación del medio se indican en el contrato y se demuestran con tiras Almen sobre su propia pieza en la prueba de fábrica antes del envío.
Servicio y entrega
Las configuraciones estándar se envían en 30-60 días con una garantía de 12 meses para la máquina completa y 36 meses para los componentes críticos. La instalación en sitio, la puesta en marcha y la capacitación de operadores están disponibles en todo el mundo, y el ajuste de procesos y el soporte de refacciones continúan durante la vida útil de la máquina.
Preguntas frecuentes
¿Cuál es la diferencia entre el granallado de peening y el granallado de limpieza?
El granallado de limpieza limpia: elimina cascarilla, óxido y recubrimiento viejo y deja un perfil para la pintura. El granallado de peening refuerza: se lanza medio redondo de tamaño controlado a una intensidad controlada para que la capa superficial quede en compresión. Las máquinas se parecen, pero una máquina de peening añade clasificación del medio, control de flujo y velocidad, y verificación con tiras Almen.
¿Cómo se mide la intensidad del peening?
Con tiras Almen. Una tira se sujeta en un soporte y se granalla por un lado; se curva y la altura del arco se lee en un medidor Almen. Las tiras se granallan durante tiempos crecientes para trazar una curva de saturación, y la intensidad es la altura del arco en el punto donde duplicar el tiempo de exposición no añade más del 10%.
¿Peening con rueda o peening con boquilla de aire?
Las ruedas lanzan muchos más medios por minuto y son adecuadas para resortes, engranajes y ejes fabricados en volumen. Las boquillas son más lentas pero pueden dirigirse, por lo que son adecuadas para piezas complejas, orificios, radios y áreas que deben ser granalladas con una intensidad diferente al resto de la pieza.
¿Qué medio debo usar?
La granalla de acero fundido y el alambre cortado acondicionado son las opciones habituales para piezas de acero; las microesferas de vidrio y cerámica se utilizan para intensidades ligeras, secciones delgadas y donde debe evitarse la contaminación por hierro. Sea cual sea el medio, debe mantenerse redondo y dentro del tamaño, por lo que la máquina lo clasifica continuamente.