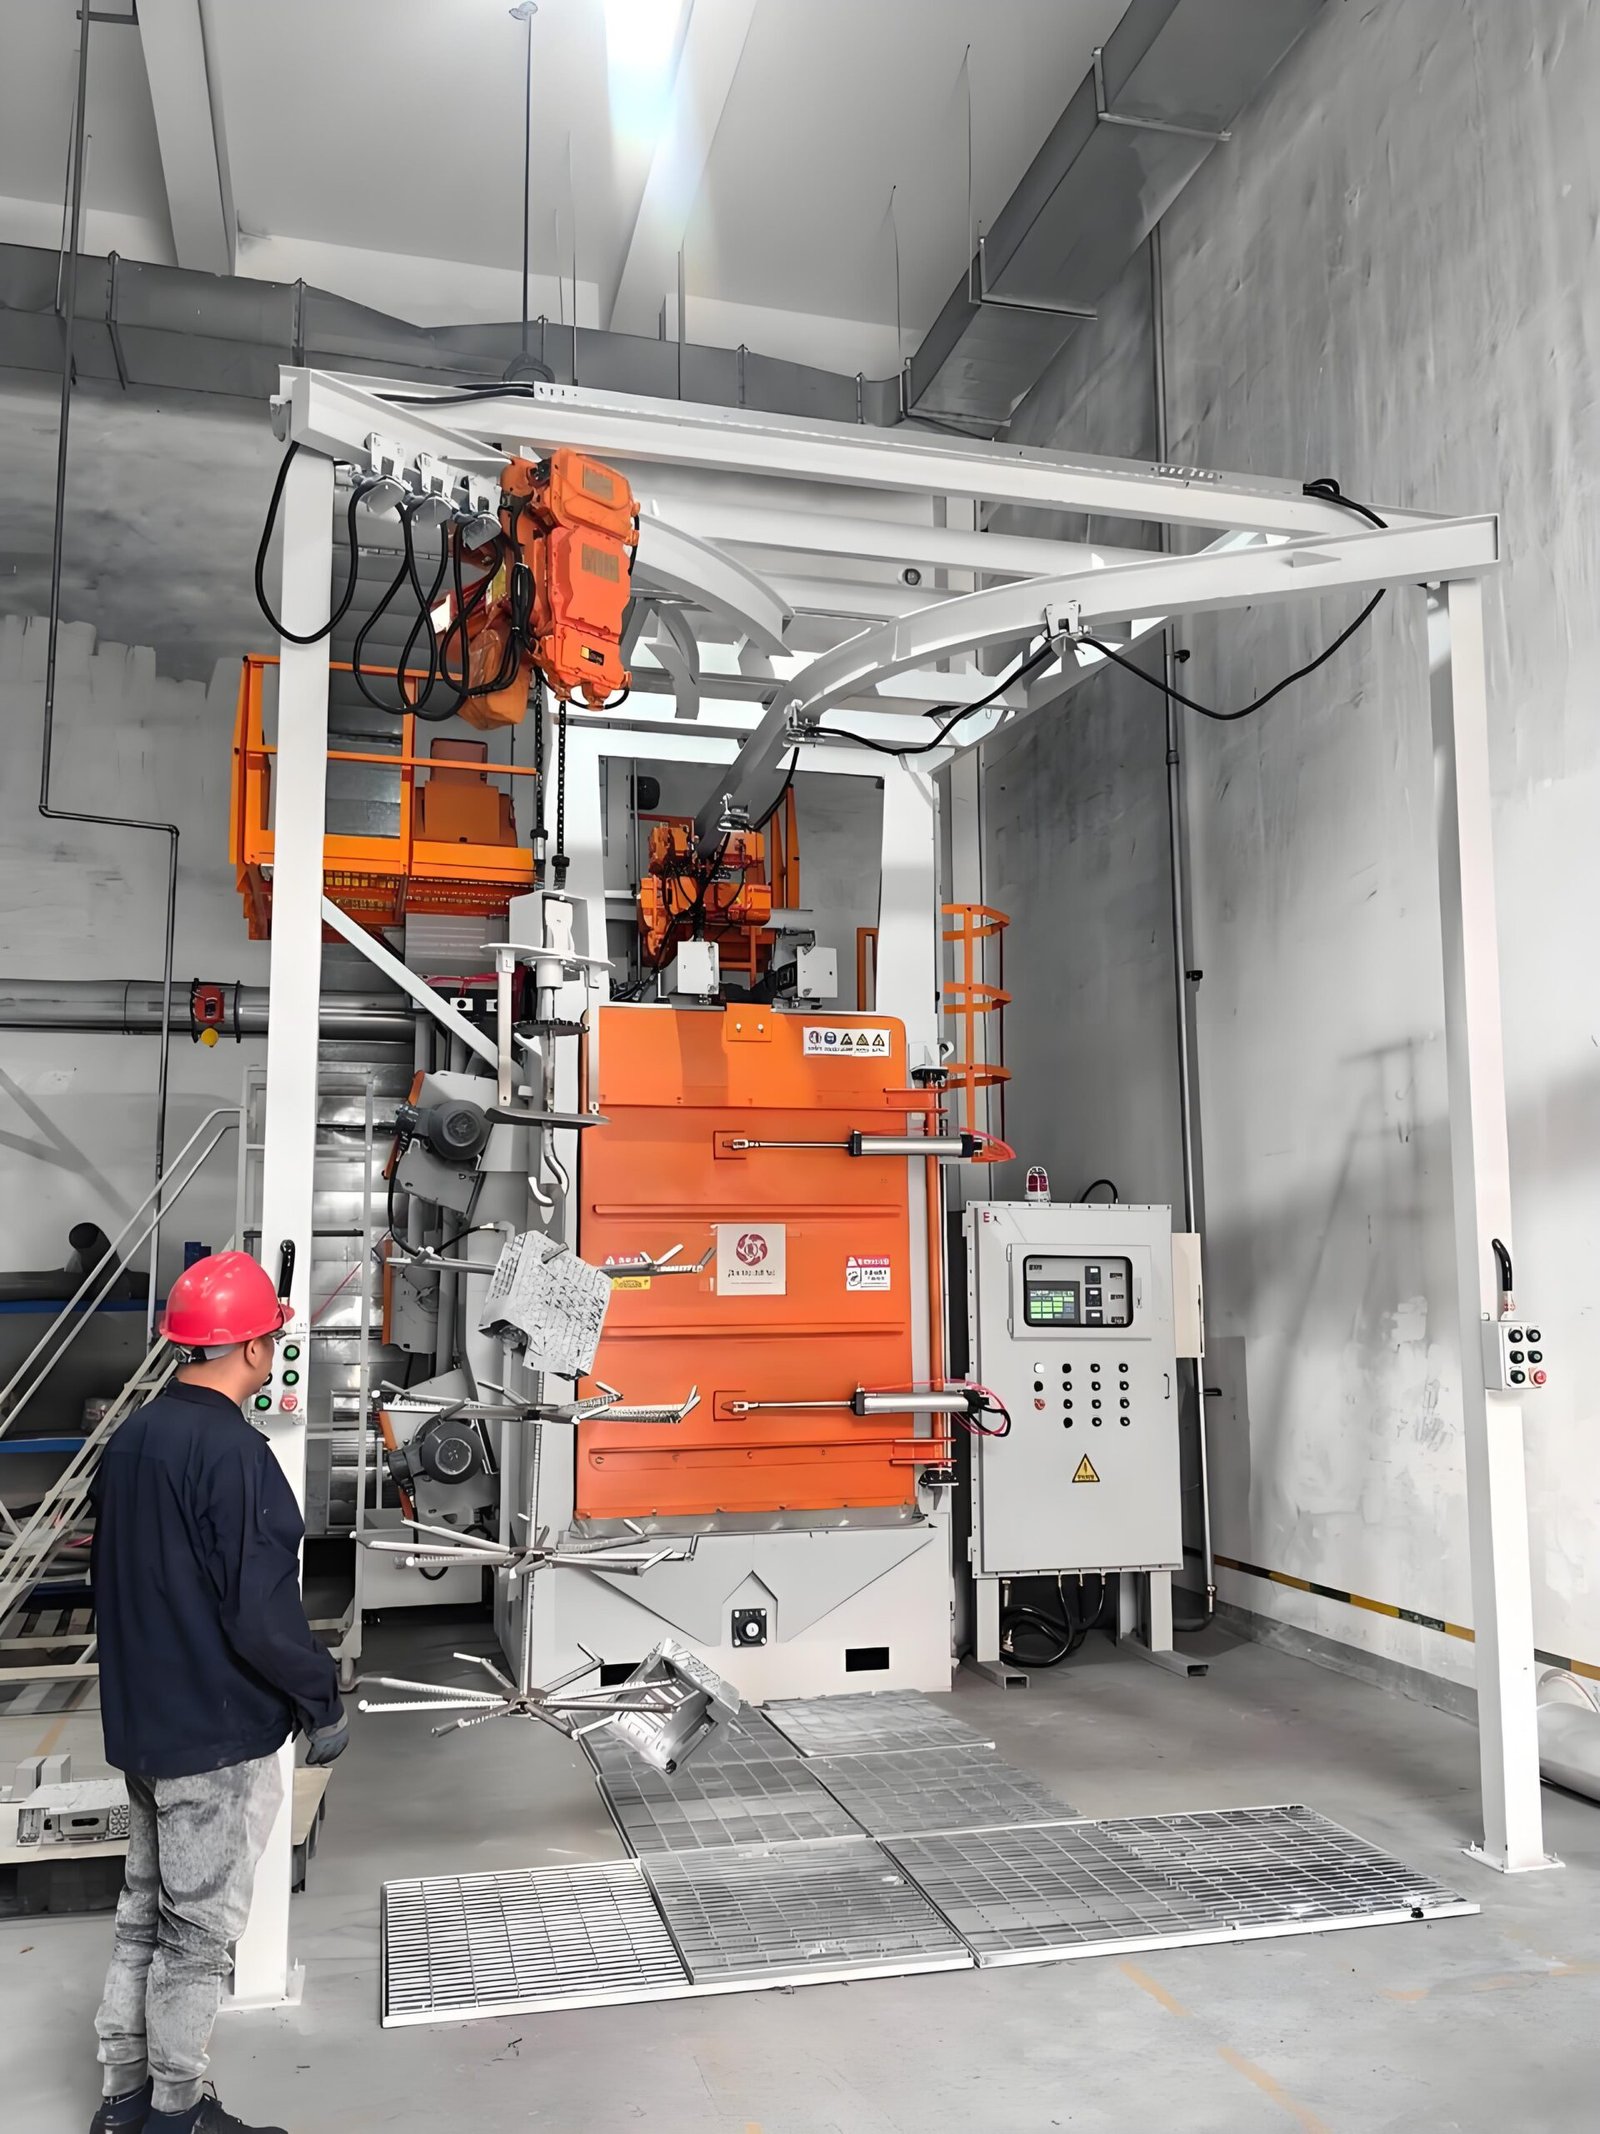
Mesin shot peening
Mesin shot peening dengan roda dan nosel udara yang memberikan lapisan tegangan tekan terkendali ke pegas, roda gigi, poros, dan bagian yang dilas atau dikerjakan mesin, dengan intensitas diverifikasi pada strip Almen dan cakupan ditetapkan sesuai gambar.
Dirancang untuk bagian yang gagal karena kelelahan, bukan karena korosi: mesin ditentukan oleh intensitas peening, cakupan, dan media, bukan oleh laju pembersihan.
Spesifikasi Teknis
Mesin shot peening ditentukan oleh hasil pada bagian, sehingga tabel mencantumkan bagaimana intensitas, cakupan, dan media dikendalikan. Ukuran kabinet, jumlah roda atau nosel, dan penanganan ditetapkan dalam spesifikasi tertulis setelah kami meninjau bagian, gambar, dan output Anda.
| Proses | Shot peening terkendali: media bulat menghantam permukaan dan meninggalkan lekukan yang saling tumpang tindih, yang membuat lapisan permukaan berada dalam tegangan sisa tekan dan menunda inisiasi retak kelelahan |
|---|---|
| Metode propulsi shot | Roda blast sentrifugal untuk bagian bervolume tinggi dan berulang; nosel udara bertekanan pada manipulator atau robot untuk bentuk kompleks, lubang bor, dan area lokal |
| Pengukuran intensitas | Strip Almen (N, A atau C) dalam dudukan pada perlengkapan berbentuk bagian; tinggi busur dibaca pada pengukur Almen; strip uji, dudukan dan pengukur sesuai SAE J442 |
| Verifikasi intensitas | Kurva saturasi sesuai SAE J443: intensitas adalah tinggi busur pada waktu paparan di mana menggandakan waktu menaikkan tinggi busur tidak lebih dari 10% |
| Cakupan peening | Ditetapkan sesuai gambar; 100% berarti permukaan asli sepenuhnya tertutup oleh lekukan yang tumpang tindih, 200% adalah dua kali waktu paparan yang diperlukan untuk 100% |
| Media | Tembakan baja cor, kawat potong yang dikondisikan (bulat), manik kaca atau manik keramik, dipilih berdasarkan material bagian dan intensitas yang diperlukan |
| Klasifikasi media | Penyaringan ukuran plus pemisahan bentuk, sehingga shot yang pecah atau berukuran terlalu kecil disingkirkan sebelum mencapai komponen |
| Kontrol aliran dan kecepatan media | Aliran media terukur per wheel atau nozzle; kecepatan wheel oleh frequency inverter atau tekanan udara oleh regulator, dengan setpoint yang tercatat |
| Penanganan komponen | Hook berputar, meja putar, meja satelit, roller conveyor atau robot, dipilih berdasarkan geometri komponen dan takt time |
| Spesifikasi proses yang didukung | SAE J442 dan J443; SAE AMS 2430 (peening otomatis) dan AMS 2432 (peening yang dipantau komputer); MIL-S-13165C / AMS-S-13165 lama atas permintaan |
| Pengumpulan debu | Cartridge dust collector yang disesuaikan dengan aliran udara kabinet, dengan pemisahan air-wash debu dan fines dari aliran media |
Pemilihan Almen Strip
Jenis strip mengikuti intensitas yang tercantum pada gambar. Ketebalan dan rentang di bawah ini adalah angka yang dipublikasikan untuk Almen strip tersertifikasi.
| Strip uji | Ketebalan strip | Penggunaan umum |
|---|---|---|
| N | Sekitar 0,76-0,81 mm (0,030-0,032 in) | Tinggi busur di bawah 0,004 in pada skala A; umum dengan manik kaca dan keramik |
| A | Sekitar 1,27-1,32 mm (0,050-0,052 in) | Tinggi busur 0,004-0,024 in; strip standar untuk cast shot dan cut wire |
| C | Sekitar 2,36-2,41 mm (0,093-0,095 in) | Tinggi busur di atas 0,024 in pada skala A; peening berat |
Perolehan Kelelahan yang Dipublikasikan dari Shot Peening
Ini adalah angka referensi yang dipublikasikan, bukan jaminan untuk part tertentu; perolehan pada part Anda bergantung pada material, geometri, dan pembebanan serta dikonfirmasi oleh pengujian kelelahan Anda sendiri.
| Material atau part | Perolehan yang dipublikasikan | Sumber data |
|---|---|---|
| Paduan aluminium | Kekuatan lelah meningkat sekitar 35% | The Open University, OpenLearn |
| Baja karbon rendah dan sedang serta baja paduan rendah | Kekuatan lelah meningkat hingga 50% | The Open University, OpenLearn |
| Batang penghubung | Umur lelah meningkat 75-100% | The Open University, OpenLearn |
Konfigurasi Mesin
- Kabinet peening yang dilapisi pelat aus, dengan roda peledak atau manipulator nosel yang diposisikan untuk keluarga part
- Fixture part atau sistem penanganan yang memutar atau mengindeks part sehingga setiap permukaan yang ditentukan menerima paparan yang sama
- Pemulihan media, pemisah air-wash, pengklasifikasi ukuran dan pemisah bentuk yang memasok hopper penyimpanan
- Katup kontrol aliran media dan kontrol kecepatan roda atau tekanan udara, dengan setpoint yang disimpan per resep part
- Pemegang strip Almen pada fixture uji yang sesuai dengan part, plus pengukur Almen untuk pembacaan tinggi busur
- PLC dan HMI dengan manajemen resep dan catatan proses; pengumpul debu kartrid
Komponen mesin
PLC dan HMI dari Siemens, inverter frekuensi dari ABB atau Siemens dan motor gear dari SEW-Eurodrive tersedia ketika pelanggan menentukannya. Strip dan pengukur Almen serta katup aliran media MagnaValve dari Electronics Inc. dapat dipasang sesuai permintaan.
Referensi Aplikasi
Pegas koil dan pegas daun, batang torsi, roda gigi transmisi dan industri, poros engkol, batang penghubung dan poros, plus bagian yang dilas dan dikerjakan mesin untuk mesin konstruksi, pertambangan dan pertanian di mana umur fatik menentukan umur pakai.
Komitmen Rekayasa
Setiap mesin dirancang terhadap spesifikasi kinerja tertulis. Intensitas peening, cakupan dan spesifikasi media dinyatakan dalam kontrak dan dibuktikan dengan Almen strip pada bagian Anda sendiri pada uji coba pabrik sebelum pengiriman.
Layanan & Pengiriman
Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk mesin lengkap dan 36 bulan untuk komponen kritis. Instalasi di lokasi, commissioning dan pelatihan operator tersedia di seluruh dunia, dan penyetelan proses serta dukungan suku cadang berlanjut selama umur kerja mesin.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara shot peening dan shot blasting?
Shot blasting membersihkan: menghilangkan kerak, karat dan lapisan lama dan meninggalkan profil untuk cat. Shot peening memperkuat: media bulat dengan ukuran terkontrol dilemparkan pada intensitas terkontrol sehingga lapisan permukaan dibiarkan dalam keadaan tertekan. Mesinnya terlihat mirip, tetapi mesin peening menambahkan klasifikasi media, kontrol aliran dan kecepatan serta verifikasi Almen strip.
Bagaimana intensitas peening diukur?
Dengan Almen strip. Strip dijepit dalam holder dan di-peening pada satu sisi; strip melengkung, dan tinggi busur dibaca pada Almen gauge. Strip di-peening untuk waktu yang meningkat untuk menggambar kurva saturasi, dan intensitasnya adalah tinggi busur pada titik di mana menggandakan waktu paparan tidak menambah lebih dari 10%.
Peening roda atau peening nosel udara?
Roda melempar media jauh lebih banyak per menit dan cocok untuk pegas, roda gigi, dan poros yang diproduksi massal. Nozel lebih lambat tetapi dapat diarahkan, sehingga cocok untuk bagian kompleks, lubang bor, fillet, dan area yang harus di-peening dengan intensitas berbeda dari bagian lainnya.
Media apa yang harus saya gunakan?
Cast steel shot dan conditioned cut wire adalah pilihan biasa untuk bagian baja; glass dan ceramic bead digunakan untuk intensitas ringan, bagian tipis, dan di mana kontaminasi besi harus dihindari. Apa pun medianya, media harus tetap bulat dan sesuai ukuran, itulah sebabnya mesin mengklasifikasikannya secara terus-menerus.