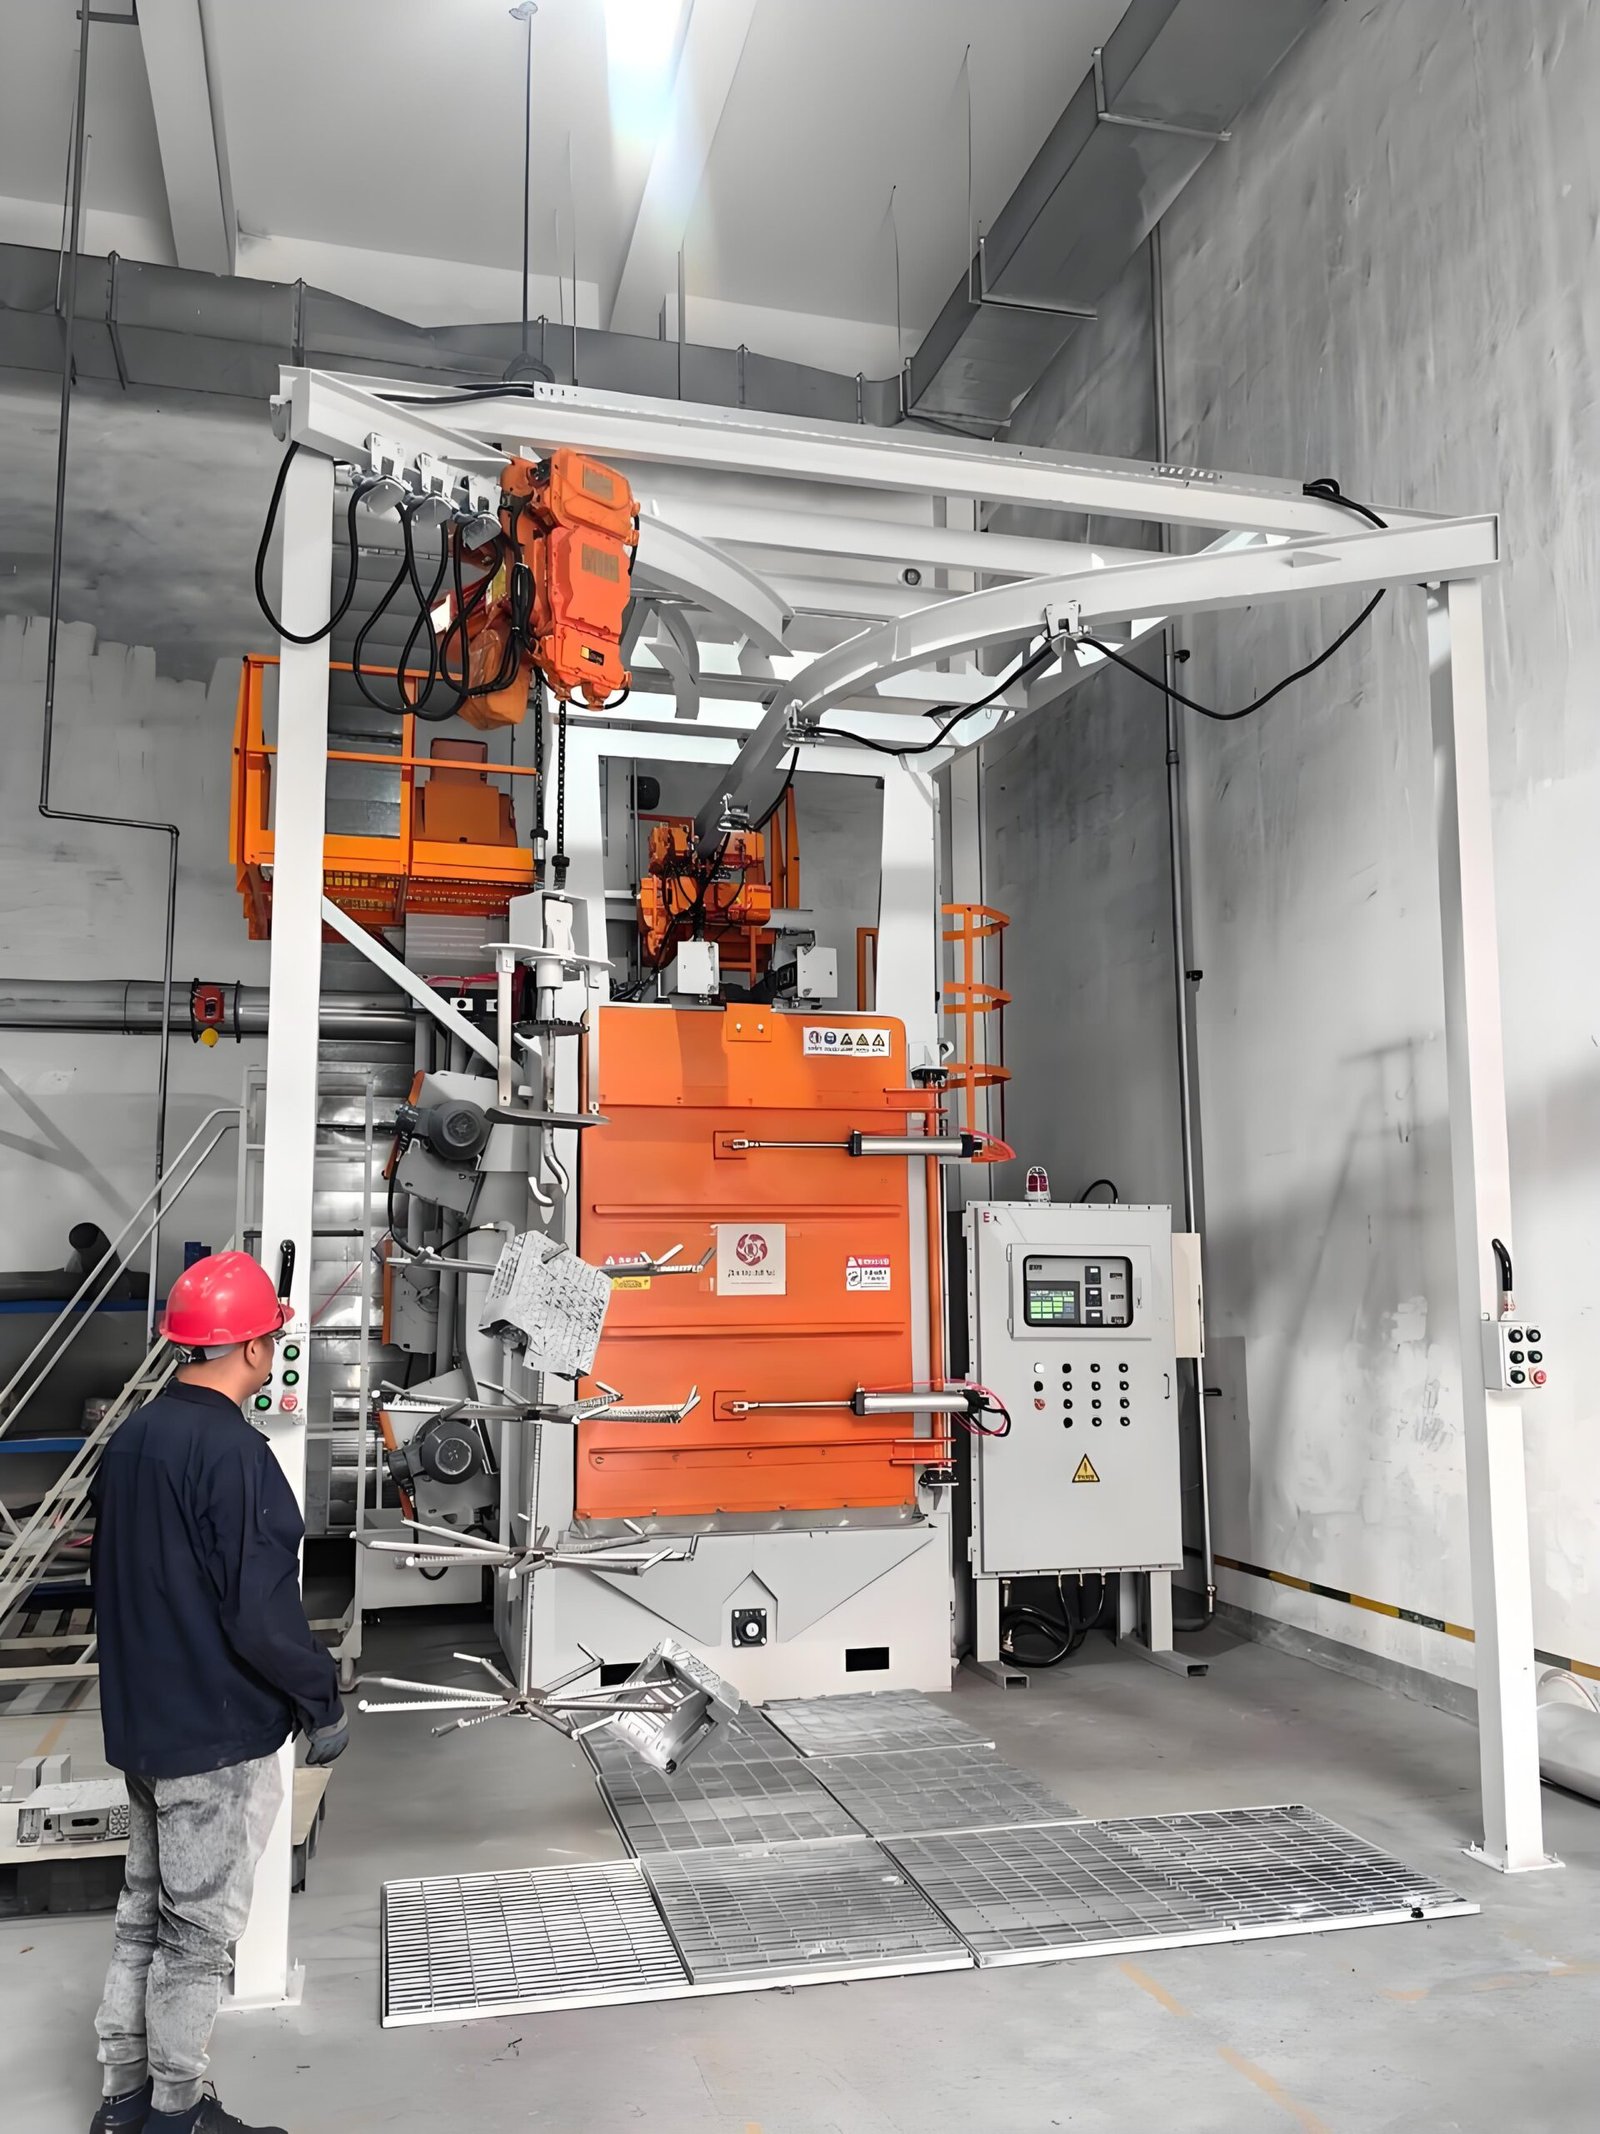
เครื่องยิงเม็ดเหล็ก
เครื่องยิงเม็ดเหล็กแบบล้อหมุนและแบบหัวฉีดลมที่สร้างชั้นความเค้นอัดแบบควบคุมลงบนสปริง เฟือง เพลา และชิ้นส่วนที่เชื่อมหรือผ่านการกลึง โดยตรวจสอบความเข้มบนแถบ Almen และกำหนดความครอบคลุมตามแบบ
ออกแบบสำหรับชิ้นส่วนที่เสียหายจากความล้าแทนการกัดกร่อน: เครื่องถูกกำหนดโดยความเข้มของการยิงเม็ด ความครอบคลุม และตัวกลาง ไม่ใช่อัตราการทำความสะอาด
ข้อมูลจำเพาะทางเทคนิค
เครื่องยิงเม็ดเหล็กถูกกำหนดโดยผลลัพธ์บนชิ้นส่วน ดังนั้นตารางจึงแสดงวิธีควบคุมความเข้ม ความครอบคลุม และตัวกลาง ขนาดตู้ จำนวนล้อหรือหัวฉีด และการจับยึดจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน แบบ และผลผลิตของคุณ
| กระบวนการ | การยิงเม็ดเหล็กแบบควบคุม: ตัวกลางทรงกลมกระทบผิวและทิ้งรอยบุ๋มที่ซ้อนทับกัน ซึ่งทำให้ชั้นผิวอยู่ในความเค้นตกค้างแบบอัดและชะลอการเกิดรอยแตกจากความล้า |
|---|---|
| วิธีการขับเคลื่อนเม็ด | ล้อพ่นแบบแรงเหวี่ยงสำหรับชิ้นส่วนปริมาณมากที่ทำซ้ำๆ; หัวฉีดลมอัดบนอุปกรณ์จัดการหรือหุ่นยนต์สำหรับรูปทรงซับซ้อน รูเจาะ และพื้นที่เฉพาะ |
| การวัดความเข้ม | แถบ Almen (N, A หรือ C) ในตัวยึดบนฟิกซ์เจอร์ที่มีรูปร่างตามชิ้นงาน; อ่านความสูงของส่วนโค้งบนเกจ Almen; แถบทดสอบ ตัวยึด และเกจตาม SAE J442 |
| การตรวจสอบความเข้ม | เส้นโค้งความอิ่มตัวตาม SAE J443: ความเข้มคือความสูงของส่วนโค้งที่เวลาสัมผัสซึ่งการเพิ่มเวลาเป็นสองเท่าทำให้ความสูงของส่วนโค้งเพิ่มขึ้นไม่เกิน 10% |
| ความครอบคลุมของการพ่นเม็ด | กำหนดตามแบบ; 100% หมายถึงพื้นผิวเดิมถูกปกคลุมอย่างสมบูรณ์ด้วยรอยบุ๋มที่ทับซ้อนกัน, 200% คือเวลาสัมผัสสองเท่าของที่จำเป็นสำหรับ 100% |
| สื่อ | เม็ดเหล็กหล่อ, ลวดตัดที่ปรับสภาพ (กลม), เม็ดแก้ว หรือเม็ดเซรามิก, เลือกตามวัสดุชิ้นงานและความเข้มที่ต้องการ |
| การจำแนกประเภทของตัวกลาง | การคัดขนาดพร้อมการแยกตามรูปร่าง เพื่อกำจัดเม็ดเหล็กที่แตกหักหรือมีขนาดเล็กเกินไปก่อนที่จะไปถึงชิ้นงาน |
| การควบคุมการไหลและความเร็วของตัวกลาง | การไหลของตัวกลางแบบกำหนดปริมาณต่อล้อหรือหัวฉีด; ความเร็วล้อควบคุมด้วยอินเวอร์เตอร์ปรับความถี่ หรือแรงดันอากาศควบคุมด้วยเรกูเลเตอร์ พร้อมบันทึกค่าที่ตั้งไว้ |
| การจัดการชิ้นงาน | ตะขอกลับ, โต๊ะหมุน, โต๊ะดาวเทียม, สายพานลูกกลิ้ง หรือหุ่นยนต์ เลือกตามรูปทรงของชิ้นงานและรอบเวลาการผลิต |
| ข้อกำหนดกระบวนการที่รองรับ | SAE J442 และ J443; SAE AMS 2430 (การพ่นเม็ดเหล็กอัตโนมัติ) และ AMS 2432 (การพ่นเม็ดเหล็กที่ควบคุมด้วยคอมพิวเตอร์); MIL-S-13165C / AMS-S-13165 แบบเดิมตามคำขอ |
| การเก็บฝุ่น | เครื่องเก็บฝุ่นแบบตลับกรองที่ออกแบบให้เหมาะกับกระแสลมของตู้ พร้อมการแยกฝุ่นและผงละเอียดออกจากสายการไหลของตัวกลางด้วยการเป่าลม |
การเลือกแถบ Almen
ประเภทแถบเป็นไปตามความเข้มที่ระบุในแบบวิศวกรรม ความหนาและช่วงด้านล่างเป็นค่าที่เผยแพร่สำหรับแถบ Almen ที่ได้รับการรับรอง
| แถบทดสอบ | ความหนาแถบ | การใช้งานทั่วไป |
|---|---|---|
| N | ประมาณ 0.76-0.81 mm (0.030-0.032 in) | ความสูงส่วนโค้งต่ำกว่า 0.004 in บนสเกล A; พบบ่อยกับเม็ดแก้วและเม็ดเซรามิก |
| A | ประมาณ 1.27-1.32 mm (0.050-0.052 in) | ความสูงส่วนโค้ง 0.004-0.024 นิ้ว; แถบมาตรฐานสำหรับเม็ดหล่อและลวดตัด |
| C | ประมาณ 2.36-2.41 มม. (0.093-0.095 นิ้ว) | ความสูงส่วนโค้งสูงกว่า 0.024 นิ้วบนสเกล A; การพ่นเม็ดหนัก |
ผลประโยชน์ด้านความล้าที่เผยแพร่จากการพ่นเม็ด
เหล่านี้เป็นตัวเลขอ้างอิงที่เผยแพร่ ไม่ใช่การรับประกันสำหรับชิ้นส่วนเฉพาะ ผลประโยชน์บนชิ้นส่วนของคุณขึ้นอยู่กับวัสดุ รูปทรงเรขาคณิต และภาระการรับแรง และได้รับการยืนยันจากการทดสอบความล้าของคุณเอง
| วัสดุหรือชิ้นส่วน | ผลประโยชน์ที่เผยแพร่ | แหล่งข้อมูล |
|---|---|---|
| โลหะผสมอะลูมิเนียม | ความแข็งแรงต่อความล้าสูงขึ้นประมาณ 35% | The Open University, OpenLearn |
| เหล็กกล้าคาร์บอนต่ำและปานกลางและเหล็กกล้าผสมต่ำ | ความแข็งแรงต่อความล้าสูงขึ้นมากถึง 50% | The Open University, OpenLearn |
| ก้านสูบ | อายุความล้าสูงขึ้น 75-100% | The Open University, OpenLearn |
การกำหนดค่าเครื่องจักร
- ตู้พีนิ่งบุด้วยแผ่นกันสึก พร้อมล้อพ่นหรืออุปกรณ์จัดการหัวฉีดที่จัดตำแหน่งสำหรับกลุ่มชิ้นงาน
- อุปกรณ์จับยึดชิ้นงานหรือระบบขนถ่ายที่หมุนหรือจัด índiceชิ้นงานเพื่อให้ทุกพื้นผิวที่กำหนดได้รับการสัมผัสเท่ากัน
- ระบบกู้คืนสื่อ ตัวแยกด้วยลม ตัวจำแนกขนาดและตัวจำแนกรูปร่างป้อนเข้าถังเก็บ
- วาล์วควบคุมการไหลของสื่อและควบคุมความเร็วล้อหรือความดันลม พร้อมค่าตั้งที่จัดเก็บตามสูตรชิ้นงาน
- ตัวยึดแถบ Almen บนอุปกรณ์ทดสอบที่ตรงกับชิ้นงาน พร้อมเกจ Almen สำหรับอ่านค่าความสูงส่วนโค้ง
- PLC และ HMI พร้อมการจัดการสูตรและบันทึกกระบวนการ ตัวเก็บฝุ่นแบบตลับ
ส่วนประกอบเครื่องจักร
PLC และ HMI จาก Siemens อินเวอร์เตอร์ความถี่จาก ABB หรือ Siemens และมอเตอร์เกียร์จาก SEW-Eurodrive มีให้เลือกเมื่อลูกค้าระบุ แถบและเกจ Almen และวาล์วควบคุมการไหลของสื่อ MagnaValve จาก Electronics Inc. สามารถติดตั้งได้ตามคำขอ
ตัวอย่างการใช้งาน
คอยล์สปริงและแหนบสปริง แท่งทอร์ชัน เกียร์ส่งกำลังและเกียร์อุตสาหกรรม เพลาข้อเหวี่ยง ก้านสูบและเพลาล้อ รวมถึงชิ้นส่วนเชื่อมและชิ้นส่วนกลึงสำหรับเครื่องจักรก่อสร้าง เหมืองแร่ และเกษตรกรรม ซึ่งอายุความล้าตัดสินอายุการใช้งาน
พันธะวิศวกรรม
เครื่องจักรทุกเครื่องถูกออกแบบตามข้อกำหนดสมรรถนะที่เป็นลายลักษณ์อักษร ความเข้มข้นของการพ่นลวดเหล็ก ความครอบคลุม และข้อกำหนดของเม็ดวัสดุ ระบุไว้ในสัญญาและแสดงให้เห็นด้วยแถบอัลเมนบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนวิกฤต 36 เดือน มีบริการติดตั้ง ณ สถานที่ เดินเครื่องทดสอบ และฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของเครื่อง
คำถามที่พบบ่อย
การพ่นลวดเหล็กเสริมความแข็ง (shot peening) กับการพ่นทรายทำความสะอาด (shot blasting) ต่างกันอย่างไร
การพ่นทรายทำความสะอาด: ขจัดตะกรัน สนิม และสีเก่า และทิ้งผิวหยาบไว้สำหรับการทาสี การพ่นลวดเหล็กเสริมความแข็ง: เม็ดกลมขนาดควบคุมถูกยิงด้วยความเข้มข้นที่ควบคุม เพื่อให้ชั้นผิวถูกทิ้งไว้ในสภาวะอัด เครื่องจักรดูคล้ายกัน แต่เครื่องพ่นลวดเหล็กเสริมความแข็งเพิ่มการคัดแยกเม็ด การควบคุมการไหลและความเร็ว และการตรวจสอบด้วยแถบอัลเมน
ความเข้มข้นของการพ่นลวดเหล็กวัดได้อย่างไร
ด้วยแถบอัลเมน แถบถูกยึดในที่จับและพ่นที่ด้านหนึ่ง แถบจะโค้ง และอ่านความสูงของส่วนโค้งบนเกจอัลเมน แถบถูกพ่นด้วยเวลาที่เพิ่มขึ้นเพื่อวาดเส้นโค้งความอิ่มตัว และความเข้มข้นคือความสูงของส่วนโค้ง ณ จุดที่การเพิ่มเวลาเป็นสองเท่าไม่เพิ่มความสูงเกิน 10%
พ่นลวดเหล็กด้วยล้อหรือพ่นด้วยหัวฉีดลม
ล้อพ่นส่งสื่อได้มากกว่าต่อนาทีและเหมาะกับสปริง เฟือง และเพลาที่ผลิตเป็นจำนวนมาก หัวฉีดจะช้ากว่าแต่สามารถเล็งได้ จึงเหมาะกับชิ้นส่วนที่ซับซ้อน รูเจาะ ร่องโค้ง และพื้นที่ที่ต้องพ่นให้มีความเข้มต่างจากส่วนอื่นของชิ้นงาน
ฉันควรใช้สื่อชนิดใด?
เหล็กหล่อช็อตและลวดตัดปรับสภาพเป็นตัวเลือกปกติสำหรับชิ้นส่วนเหล็ก ส่วนแก้วและเม็ดเซรามิกใช้สำหรับความเข้มต่ำ ผนังบาง และที่ต้องหลีกเลี่ยงการปนเปื้อนเหล็ก ไม่ว่าจะใช้สื่อใดก็ตาม สื่อต้องคงรูปกลมและอยู่ในขนาดที่กำหนด ซึ่งเป็นเหตุผลที่เครื่องจักรคัดแยกสื่ออย่างต่อเนื่อง