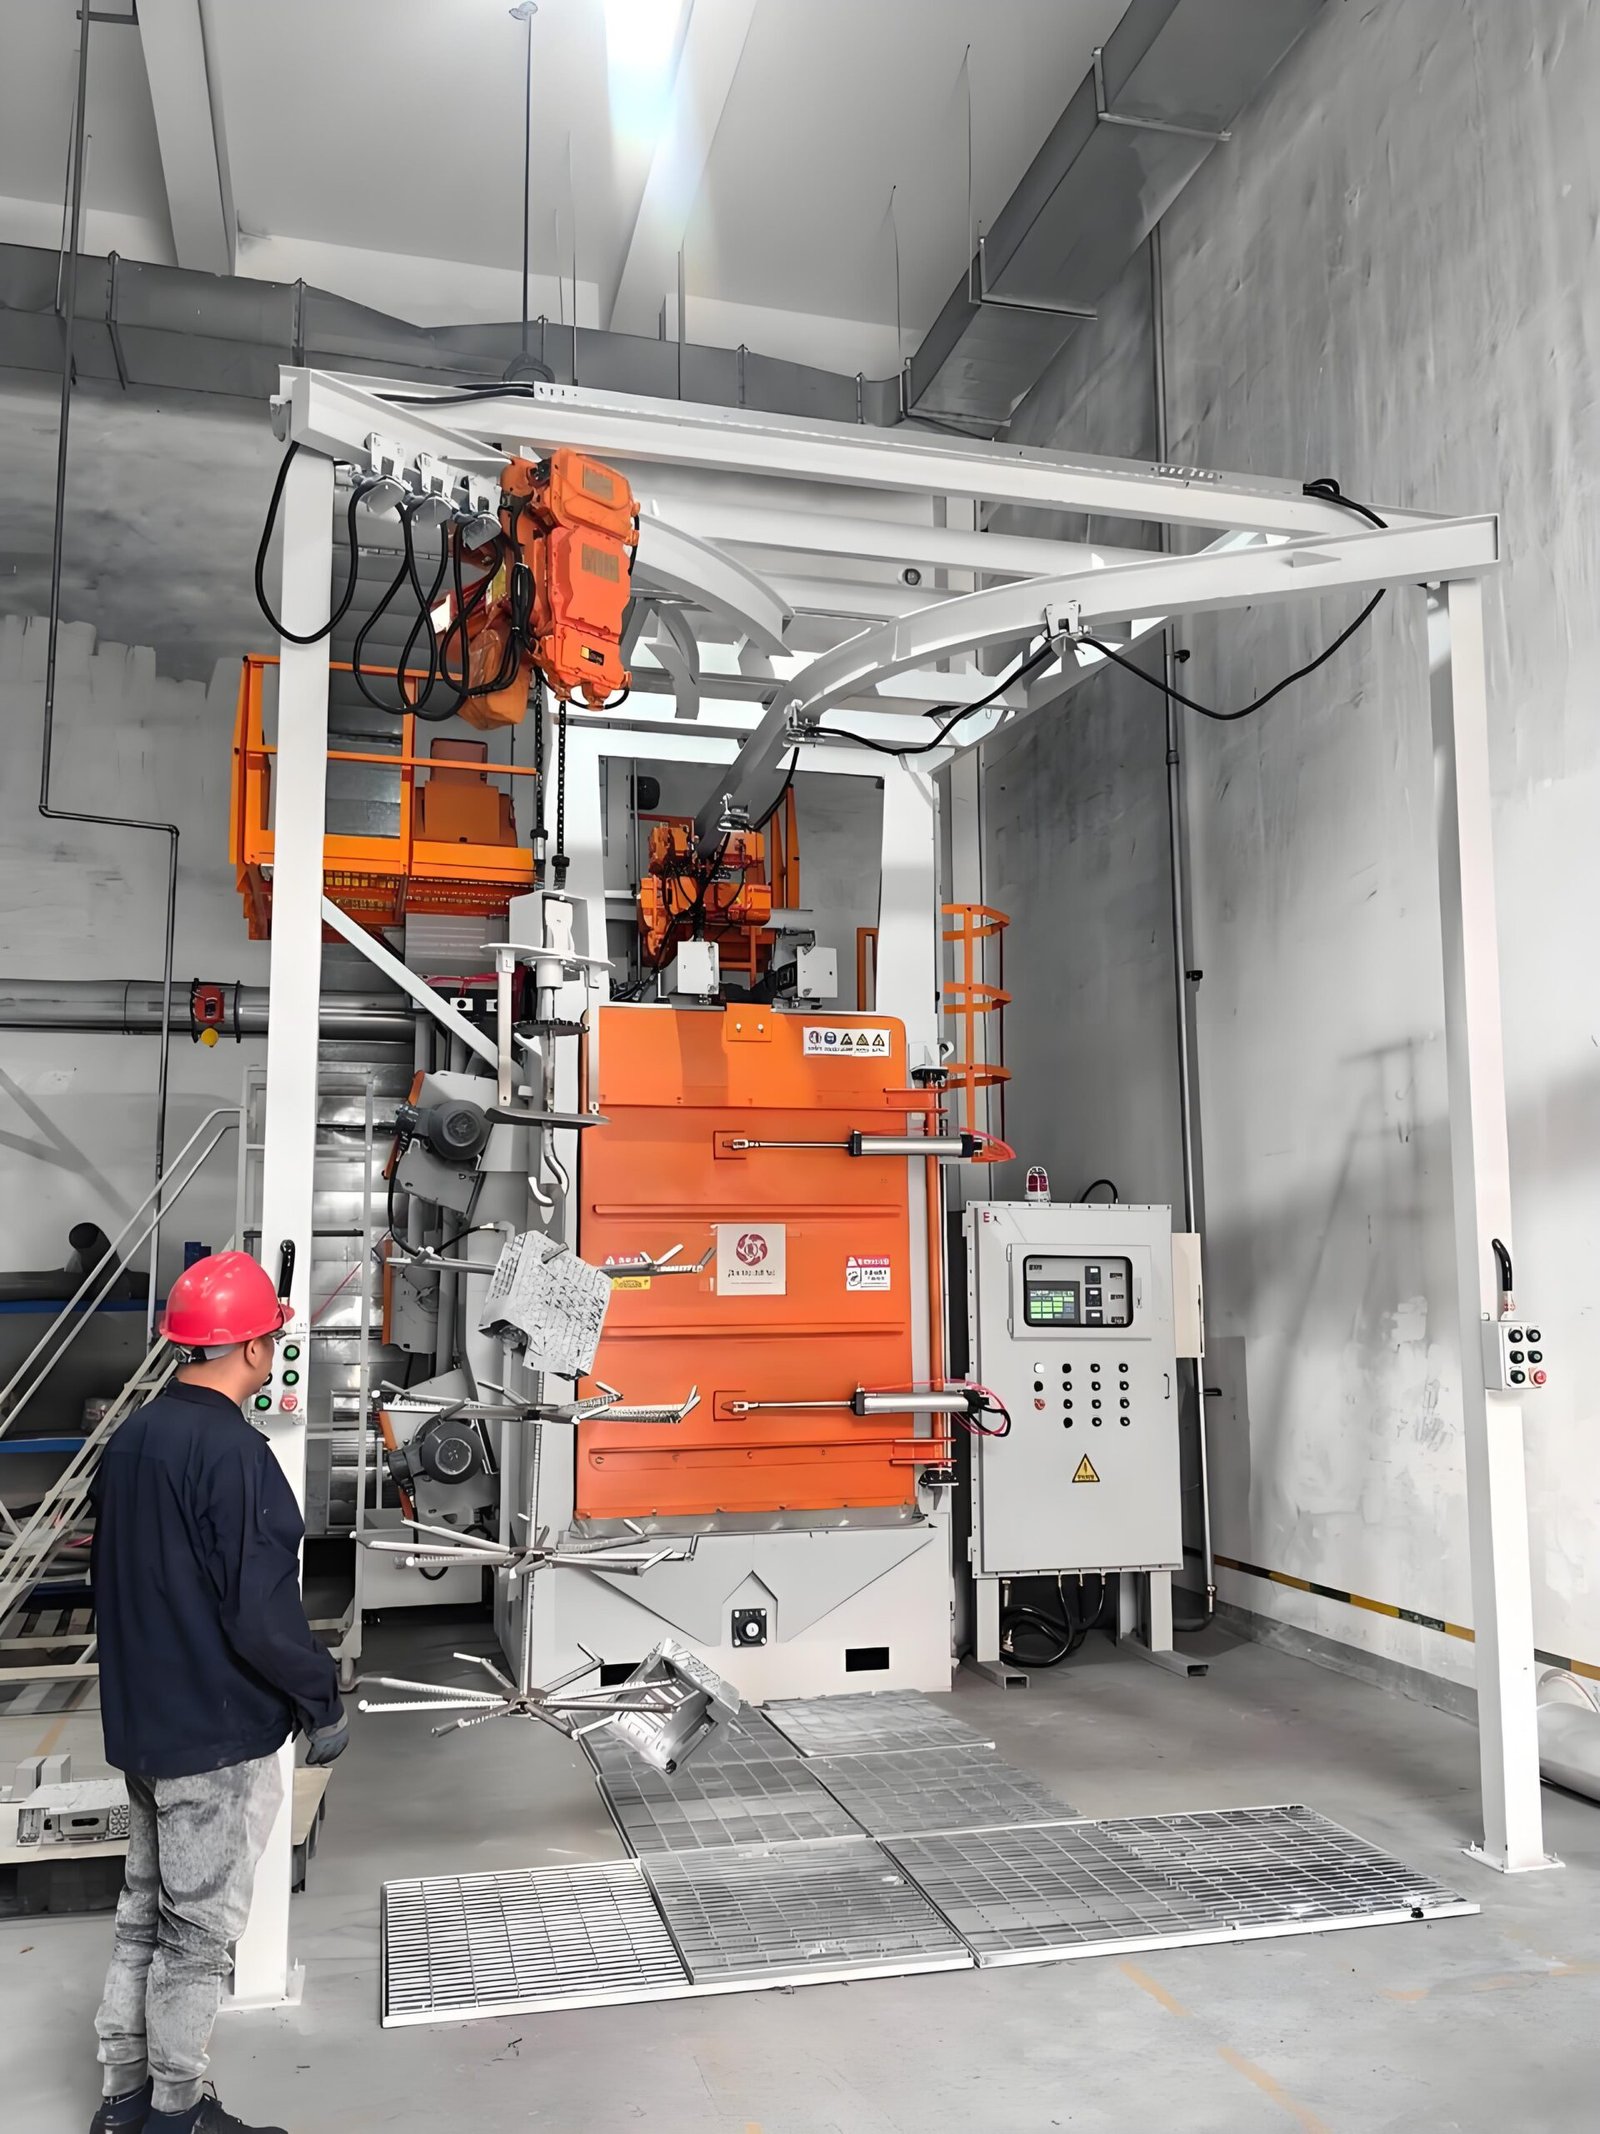
Maszyna do śrutowania
Maszyny do śrutowania z kołami rzutowymi i dyszami powietrznymi, które wprowadzają kontrolowaną warstwę naprężeń ściskających w sprężyny, koła zębate, wały oraz części spawane lub obrabiane maszynowo, przy czym intensywność jest weryfikowana na płytkach Almena, a pokrycie ustalane zgodnie z rysunkiem.
Zaprojektowana dla części, które ulegają awarii w wyniku zmęczenia, a nie korozji: maszyna jest określana przez intensywność śrutowania, pokrycie i medium, a nie przez wydajność czyszczenia.
Specyfikacja techniczna
Maszyna do śrutowania jest określana przez wynik na części, dlatego tabela przedstawia sposób kontroli intensywności, pokrycia i medium. Rozmiar komory, liczba kół rzutowych lub dysz oraz sposób obsługi są ustalane w specyfikacji pisemnej po przeanalizowaniu Państwa części, rysunków i wydajności.
| Proces | Kontrolowane śrutowanie: okrągłe medium uderza w powierzchnię i pozostawia nachodzące na siebie wgłębienia, co wprowadza warstwę wierzchnią w ściskające naprężenia resztkowe i opóźnia inicjację pęknięć zmęczeniowych |
|---|---|
| Metoda napędu śrutu | Centrifugalne koła rzutowe do części o dużej objętości i powtarzalnych; dysze sprężonego powietrza na manipulatorach lub robotach do skomplikowanych kształtów, otworów i obszarów lokalnych |
| Pomiar intensywności | Paski Almena (N, A lub C) w uchwytach na przyrządzie odwzorowującym kształt części; wysokość łuku odczytywana na sprawdzianie Almena; paski testowe, uchwyty i sprawdzian zgodnie z SAE J442 |
| Weryfikacja intensywności | Krzywa nasycenia zgodnie z SAE J443: intensywność to wysokość łuku przy czasie ekspozycji, w którym podwojenie czasu zwiększa wysokość łuku o nie więcej niż 10% |
| Pokrycie obróbki strumieniowo-ściernej | Ustawiane zgodnie z rysunkiem; 100% oznacza, że pierwotna powierzchnia jest w pełni pokryta nachodzącymi na siebie wgłębieniami, 200% to dwukrotność czasu ekspozycji potrzebnego do uzyskania 100% |
| Media | Śrut staliwny odlewniczy, warunkowany (zaokrąglony) drut cięty, kulki szklane lub kulki ceramiczne, wybierane w zależności od materiału części i wymaganej intensywności |
| Klasyfikacja medium | Przesiewanie rozmiarowe plus separacja kształtu, dzięki czemu uszkodzone lub zbyt małe śrut są usuwane, zanim dotrą do części |
| Kontrola przepływu i prędkości medium | Dozowany przepływ medium na koło lub dyszę; prędkość koła przez falownik lub ciśnienie powietrza przez regulator, z rejestrowanymi wartościami zadanymi |
| Obsługa części | Obrotowy hak, stół obrotowy, stół satelitarny, przenośnik rolkowy lub robot, wybierane na podstawie geometrii części i czasu taktu |
| Obsługiwane specyfikacje procesu | SAE J442 i J443; SAE AMS 2430 (peening zautomatyzowany) i AMS 2432 (peening monitorowany komputerowo); starsze MIL-S-13165C / AMS-S-13165 na życzenie |
| Odpylanie | Odpylacz nabojowy o rozmiarze dopasowanym do przepływu powietrza w kabinie, z separacją powietrzno-strumieniową pyłu i drobnych cząstek ze strumienia medium |
Wybór pasków Almena
Typ paska zależy od intensywności podanej na rysunku. Poniższe grubości i zakresy są opublikowanymi wartościami dla certyfikowanych pasków Almena.
| Pasek testowy | Grubość paska | Typowe zastosowanie |
|---|---|---|
| N | Około 0,76-0,81 mm (0,030-0,032 cala) | Wysokości łuku poniżej 0,004 cala w skali A; często spotykane przy kulkach szklanych i ceramicznych |
| A | Około 1,27-1,32 mm (0,050-0,052 cala) | Wysokości łuku od 0,004 do 0,024 cala; standardowy pasek do śrutu odlewanego i ciętego drutu |
| C | Około 2,36-2,41 mm (0,093-0,095 cala) | Wysokości łuku powyżej 0,024 cala w skali A; silne kulowanie |
Opublikowane zyski zmęczeniowe z kulowania śrutem
Są to opublikowane wartości referencyjne, a nie gwarancja dla konkretnej części; zysk dla Twojej części zależy od materiału, geometrii i obciążenia i jest potwierdzany przez Twoje własne testy zmęczeniowe.
| Materiał lub część | Opublikowany zysk | Źródło danych |
|---|---|---|
| Stopy aluminium | Wytrzymałość zmęczeniowa wyższa o około 35% | The Open University, OpenLearn |
| Stale niskowęglowe, średniowęglowe i niskostopowe | Wytrzymałość zmęczeniowa wyższa nawet o 50% | The Open University, OpenLearn |
| Korbowody | Trwałość zmęczeniowa wyższa o 75-100% | The Open University, OpenLearn |
Konfiguracja maszyny
- Kabina do śrutowania wyłożona płytą odporną na zużycie, z kołami rzutowymi lub manipulatorami dysz ustawionymi dla rodziny części
- Uchwyt części lub system manipulacyjny, który obraca lub indeksuje część, aby każda określona powierzchnia otrzymała takie samo oddziaływanie
- Odzyskiwanie medium, separator powietrzno-odśrodkowy, klasyfikator wielkości i separator kształtu podające do zasobnika magazynowego
- Zawory sterujące przepływem medium oraz kontrola prędkości koła lub ciśnienia powietrza, z wartościami zadanymi przechowywanymi dla receptury każdej części
- Uchwyty pasków Almena na przyrządzie testowym dopasowanym do części oraz miernik Almena do odczytu wysokości łuku
- PLC i HMI z zarządzaniem recepturami i zapisami procesu; odpylacz nabojowy
Komponenty maszyny
PLC i HMI firmy Siemens, falowniki firmy ABB lub Siemens oraz silniki przekładniowe firmy SEW-Eurodrive są dostępne, gdy klient je określi. Paski i mierniki Almena oraz zawory przepływu medium MagnaValve firmy Electronics Inc. mogą być zamontowane na życzenie.
Referencje aplikacji
Sprężyny śrubowe i piórowe, drążki skrętne, przekładnie przemysłowe i przekładnie, wały korbowe, korbowody i osie, a także części spawane i obrabiane maszynowo do maszyn budowlanych, górniczych i rolniczych, gdzie trwałość zmęczeniowa decyduje o okresie eksploatacji.
Zobowiązanie inżynieryjne
Każda maszyna jest projektowana zgodnie z pisemną specyfikacją wydajności. Intensywność śrutowania, pokrycie i specyfikacja medium są określone w umowie i potwierdzane za pomocą płytek Almena na własnym elemencie podczas próby fabrycznej przed wysyłką.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na krytyczne komponenty. Instalacja na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji maszyny.
Najczęściej zadawane pytania
Jaka jest różnica między śrutowaniem kulkowym a śrutowaniem oczyszczającym?
Śrutowanie oczyszczające czyści: usuwa zgorzelinę, rdzę i starą powłokę oraz pozostawia profil pod malowanie. Śrutowanie kulowe wzmacnia: okrągłe medium o kontrolowanej wielkości jest wyrzucane z kontrolowaną intensywnością, dzięki czemu warstwa powierzchniowa pozostaje w stanie ściskania. Maszyny wyglądają podobnie, ale maszyna do śrutowania kulowego dodaje klasyfikację medium, kontrolę przepływu i prędkości oraz weryfikację za pomocą płytek Almena.
Jak mierzy się intensywność śrutowania kulowego?
Za pomocą płytek Almena. Płytka jest mocowana w uchwycie i śrutowana z jednej strony; wygina się, a wysokość łuku jest odczytywana na mierniku Almena. Płytki są śrutowane przez coraz dłuższy czas, aby wykreślić krzywą nasycenia, a intensywność to wysokość łuku w punkcie, w którym podwojenie czasu ekspozycji dodaje nie więcej niż 10%.
Śrutowanie kołowe czy śrutowanie dyszą powietrzną?
Koła rzucają znacznie więcej medium na minutę i nadają się do sprężyn, kół zębatych i wałów produkowanych masowo. Dysze są wolniejsze, ale można je kierować, więc nadają się do skomplikowanych części, otworów, zaokrągleń i obszarów, które muszą być śrutowane z inną intensywnością niż reszta części.
Jakiego medium powinienem użyć?
Odlewany śrut stalowy i kondycjonowany drut cięty to zwykłe wybory dla części stalowych; koraliki szklane i ceramiczne są używane do niskich intensywności, cienkich przekrojów i tam, gdzie należy unikać zanieczyszczenia żelazem. Niezależnie od medium, musi ono pozostać okrągłe i w granicach rozmiaru, dlatego maszyna klasyfikuje je w sposób ciągły.