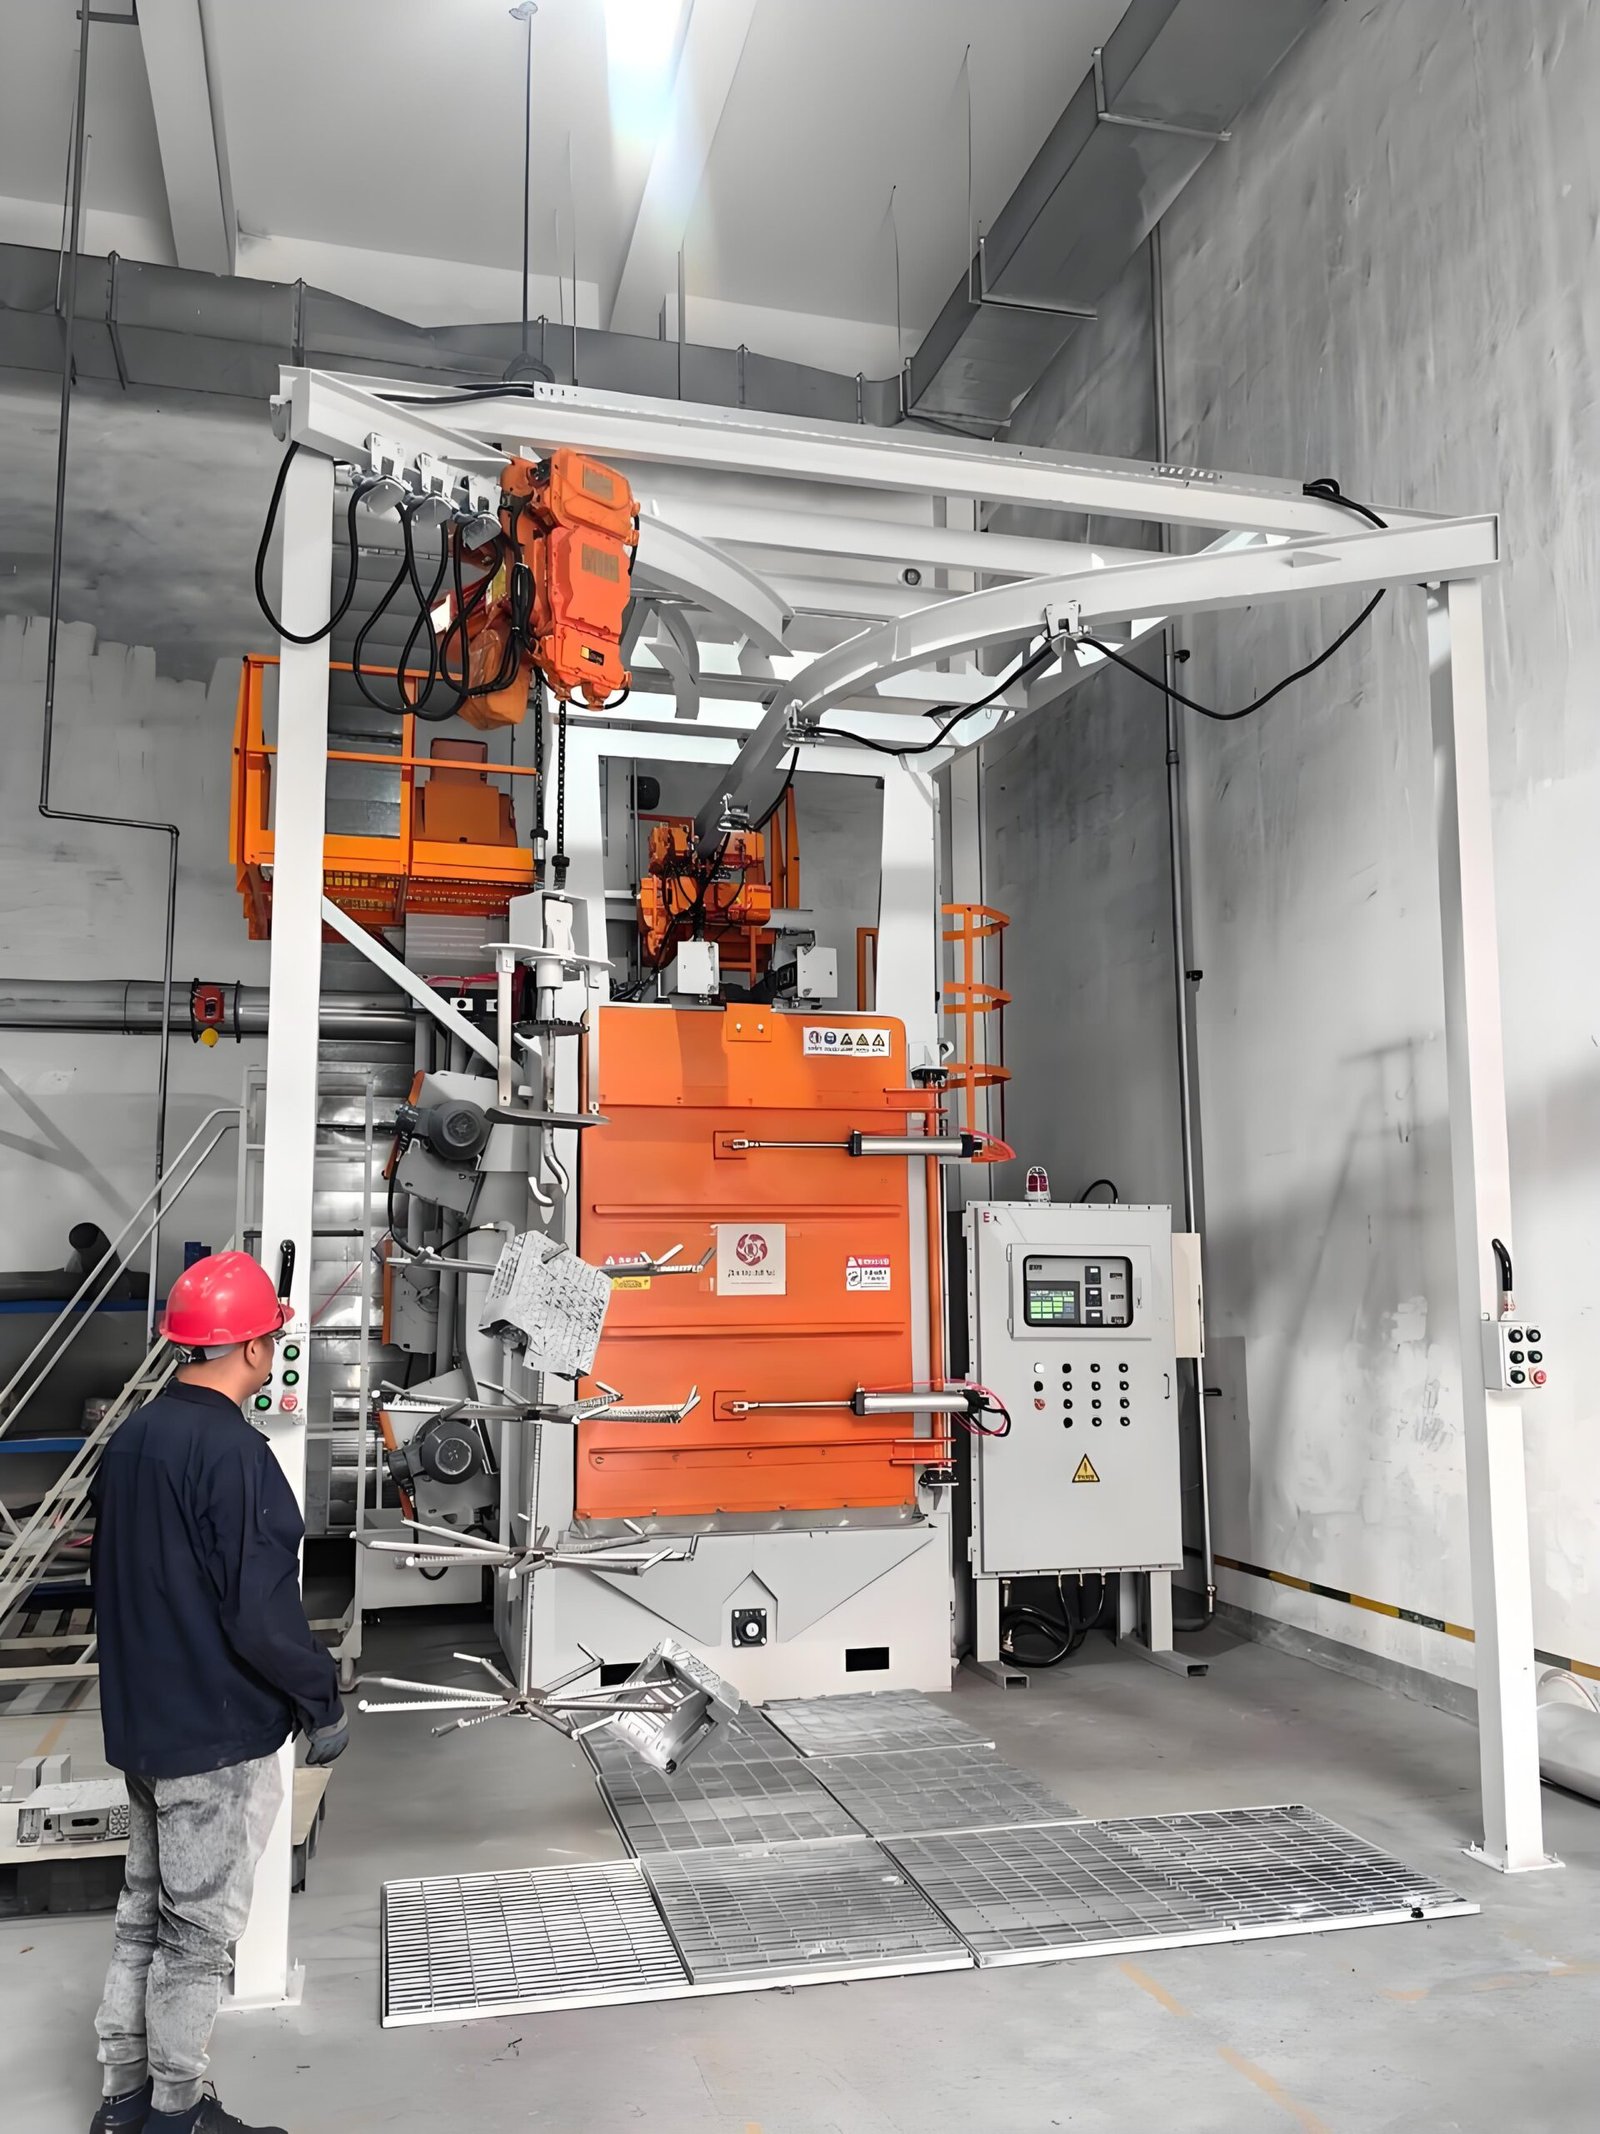
Máquina de jateamento de granalha
Máquinas de jateamento de granalha com rodas e bicos de ar que introduzem uma camada de tensão compressiva controlada em molas, engrenagens, eixos e peças soldadas ou usinadas, com intensidade verificada em tiras Almen e cobertura definida conforme desenho.
Projetada para peças que falham por fadiga e não por corrosão: a máquina é especificada pela intensidade de jateamento, cobertura e mídia, não pela taxa de limpeza.
Especificações técnicas
Uma máquina de jateamento de granalha é especificada pelo resultado na peça, portanto a tabela lista como intensidade, cobertura e mídia são controladas. Tamanho do gabinete, número de rodas ou bicos e manuseio são fixados na especificação escrita após analisarmos suas peças, desenhos e produção.
| Processo | Jateamento de granalha controlado: mídia esférica atinge a superfície e deixa indentação sobrepostas, o que coloca a camada superficial em tensão residual compressiva e retarda a iniciação de trincas por fadiga |
|---|---|
| Método de propulsão da granalha | Rodas de jateamento centrífugas para peças de alto volume e repetitivas; bicos de ar comprimido em manipuladores ou robôs para formas complexas, furos e áreas localizadas |
| Medição de intensidade | Tiras Almen (N, A ou C) em suportes num dispositivo com a forma da peça; altura do arco lida num medidor Almen; tiras de teste, suportes e medidor conforme SAE J442 |
| Verificação de intensidade | Curva de saturação conforme SAE J443: a intensidade é a altura do arco no tempo de exposição em que duplicar o tempo aumenta a altura do arco em não mais de 10% |
| Cobertura de granalhagem | Definida conforme o desenho; 100% significa que a superfície original está totalmente coberta por indentação sobreposta, 200% é o dobro do tempo de exposição necessário para 100% |
| Meio | Granalha de aço fundido, arame cortado condicionado (arredondado), microesferas de vidro ou microesferas cerâmicas, escolhidas conforme o material da peça e a intensidade necessária |
| Classificação do meio | Peneiração por tamanho mais separação por forma, para que granalha quebrada ou abaixo do tamanho seja removida antes de atingir a peça |
| Controle de fluxo e velocidade do meio | Fluxo de meio dosado por roda ou bico; velocidade da roda por inversor de frequência ou pressão de ar por regulador, com setpoints registrados |
| Manuseio de peças | Gancho rotativo, mesa rotativa, mesa satélite, transportador de roletes ou robô, selecionado pela geometria da peça e takt time |
| Especificações de processo suportadas | SAE J442 e J443; SAE AMS 2430 (peening automatizado) e AMS 2432 (peening monitorado por computador); MIL-S-13165C / AMS-S-13165 legados sob consulta |
| Coleta de poeira | Coletor de poeira tipo cartucho dimensionado para o fluxo de ar do gabinete, com separação por lavagem de ar de poeira e finos do fluxo de meio |
Seleção de Almen Strip
O tipo de tira segue a intensidade indicada no desenho. A espessura e os intervalos abaixo são os valores publicados para tiras Almen certificadas.
| Tira de teste | Espessura da tira | Uso típico |
|---|---|---|
| N | Cerca de 0,76-0,81 mm (0,030-0,032 pol) | Alturas de arco abaixo de 0,004 pol na escala A; comum com esferas de vidro e cerâmica |
| A | Cerca de 1,27-1,32 mm (0,050-0,052 pol) | Alturas de arco de 0,004-0,024 pol; a tira padrão para granalha fundida e arame cortado |
| C | Cerca de 2,36-2,41 mm (0,093-0,095 pol) | Alturas de arco acima de 0,024 pol na escala A; martelamento intenso |
Ganhos de Fadiga Publicados do Shot Peening
Estes são valores de referência publicados, não uma garantia para uma peça específica; o ganho na sua peça depende do material, da geometria e do carregamento e é confirmado pelos seus próprios ensaios de fadiga.
| Material ou peça | Ganho publicado | Fonte de dados |
|---|---|---|
| Ligas de alumínio | Resistência à fadiga aumentada em cerca de 35% | The Open University, OpenLearn |
| Aços de baixo e médio carbono e de baixa liga | Resistência à fadiga aumentada em até 50% | The Open University, OpenLearn |
| Bielas | Vida em fadiga aumentada em 75-100% | The Open University, OpenLearn |
Configuração da máquina
- Cabine de granalhagem revestida com placa de desgaste, com rodas de jateamento ou manipuladores de bicos posicionados para a família de peças
- Dispositivo de fixação ou sistema de manuseio que gira ou indexa a peça para que cada superfície especificada receba a mesma exposição
- Recuperação de mídia, separador por lavagem a ar, classificador de tamanho e separador de forma alimentando um silo de armazenamento
- Válvulas de controle de fluxo de mídia e controle de velocidade da roda ou pressão de ar, com setpoints armazenados por receita de peça
- Suportes de tiras Almen em um dispositivo de teste que corresponde à peça, além de um medidor Almen para leituras de altura de arco
- PLC e IHM com gerenciamento de receitas e registros de processo; coletor de poeira com cartucho
Componentes da máquina
PLC e IHM da Siemens, inversores de frequência da ABB ou Siemens e motoresredutores da SEW-Eurodrive estão disponíveis quando o cliente os especifica. Tiras e medidores Almen e válvulas de fluxo de mídia MagnaValve da Electronics Inc. podem ser instalados sob solicitação.
Referências de Aplicação
Molas helicoidais e de lâminas, barras de torção, engrenagens de transmissão e industriais, virabrequins, bielas e eixos, além de peças soldadas e usinadas para máquinas de construção, mineração e agrícolas, onde a vida em fadiga determina a vida útil.
Compromisso de Engenharia
Cada máquina é projetada segundo uma especificação de desempenho por escrito. A intensidade do peening, a cobertura e a especificação do meio são declaradas no contrato e demonstradas com tiras Almen na sua própria peça, no teste de fábrica antes do embarque.
Serviço e Entrega
As configurações padrão são enviadas em 30 a 60 dias, com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processo e o suporte de peças de reposição continuam por toda a vida útil da máquina.
Perguntas Frequentes
Qual é a diferença entre shot peening e shot blasting?
O shot blasting limpa: remove carepa, ferrugem e revestimento antigo e deixa um perfil para a tinta. O shot peening fortalece: o meio esférico de tamanho controlado é lançado a uma intensidade controlada, de modo que a camada superficial fica em compressão. As máquinas parecem iguais, mas uma máquina de peening adiciona classificação do meio, controle de fluxo e velocidade e verificação com tiras Almen.
Como a intensidade do peening é medida?
Com tiras Almen. Uma tira é fixada em um suporte e sofre peening em um lado; ela se curva, e a altura do arco é lida em um medidor Almen. As tiras sofrem peening por tempos crescentes para traçar uma curva de saturação, e a intensidade é a altura do arco no ponto em que dobrar o tempo de exposição não acrescenta mais de 10%.
Peening com roda ou peening com bico de ar?
As rodas lançam muito mais mídia por minuto e são adequadas para molas, engrenagens e eixos fabricados em volume. Os bicos são mais lentos, mas podem ser direcionados, por isso são adequados para peças complexas, furos, filetes e áreas que devem ser submetidas a granalhamento com intensidade diferente do restante da peça.
Qual mídia devo usar?
Granalha de aço fundido e arame cortado condicionado são as escolhas usuais para peças de aço; esferas de vidro e cerâmica são usadas para intensidades leves, seções finas e onde a contaminação por ferro deve ser evitada. Qualquer que seja a mídia, ela deve permanecer redonda e dentro do tamanho, razão pela qual a máquina a classifica continuamente.