Obróbka strumieniowo-ścierna vs piaskowanie: Które przygotowanie powierzchni dla Twoich części? (2026)
Szybka odpowiedź: Obróbka strumieniowo-ścierna wyrzuca ścierniwo mechanicznie za pomocą obracających się kół; piaskowanie rozpyla je sprężonym powietrzem przez dyszę. Obróbka strumieniowo-ścierna czyści 3-8 razy szybciej i zużywa około jednej piątej energii na m2, więc nadaje się do dużych ilości. Piaskowanie dociera do zagłębień i skomplikowanych kształtów, obsługuje delikatne lub bardzo duże części i kosztuje znacznie mniej przy zakupie.
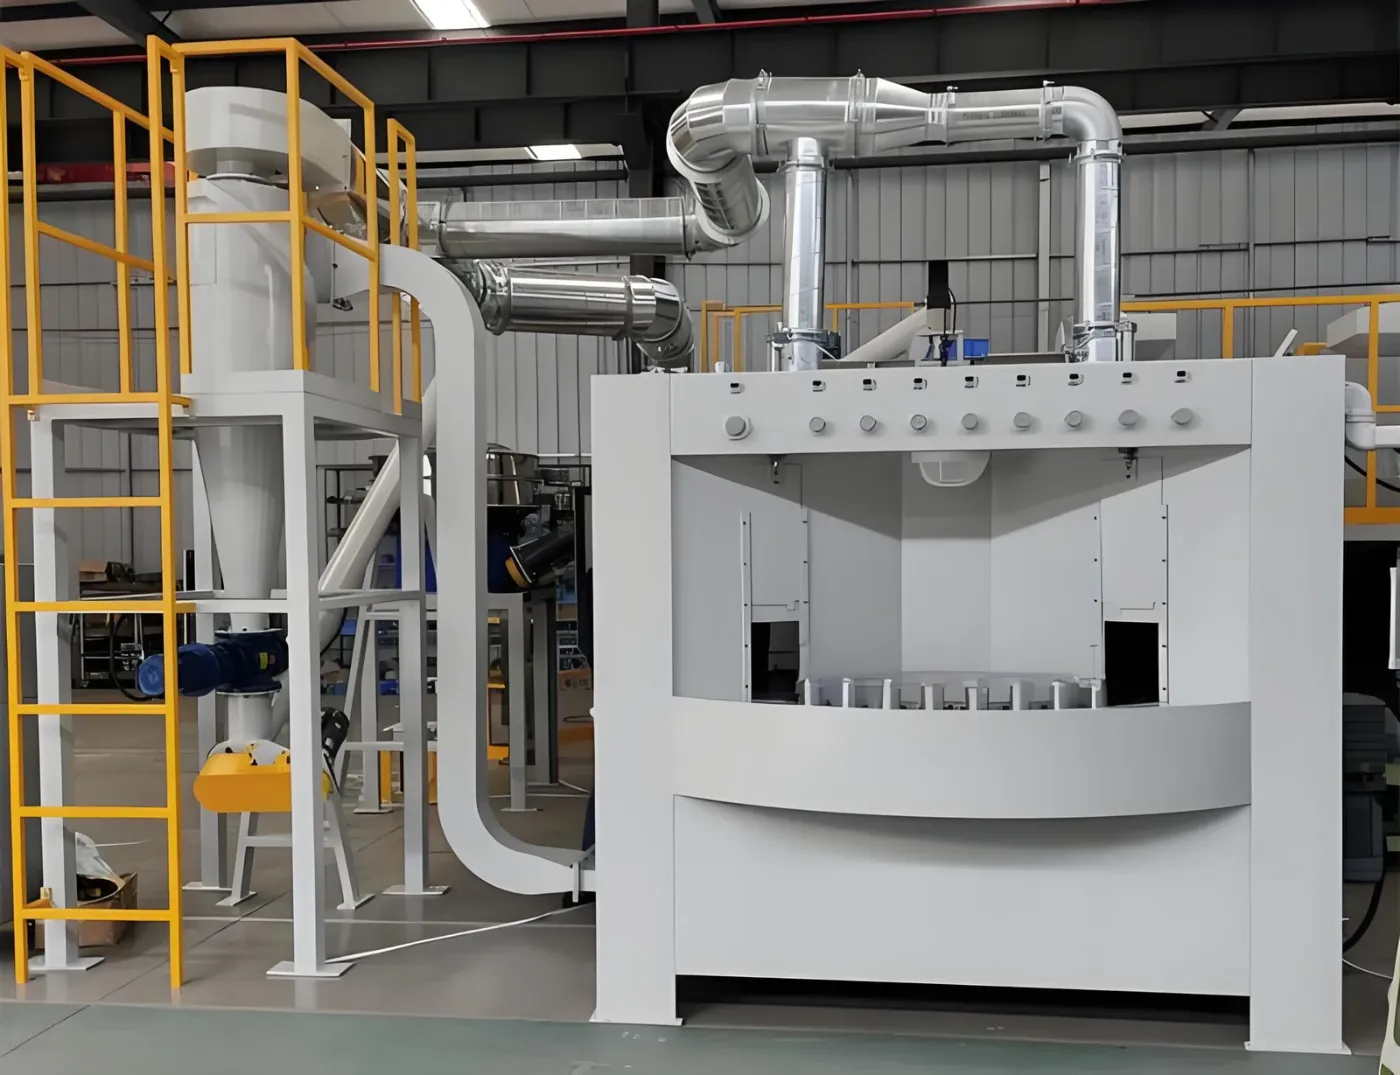
MUSI Technology, producent urządzeń do śrutowania i piaskarni z Changzhou w Chinach, zaleca śrutowanie do detali produkowanych w dużych seriach, ponieważ czyści 3-8 razy szybciej przy około jednej piątej energii na m2, a piaskarnię do wnęk, złożonej geometrii, delikatnych lub bardzo dużych detali oraz przy mniejszych budżetach zakupowych.
Jaka jest rzeczywista różnica między tymi dwoma procesami?
Różnica polega na tym, jak ścierniwo uzyskuje energię. Koło rzutowe obraca się z prędkością 2000–3000 obr./min i wyrzuca ścierniwo siłą odśrodkową, dostarczając szeroki strumień o dużej masie. Dysza powietrzna przyspiesza ścierniwo sprężonym powietrzem o ciśnieniu 5–7 bar, dostarczając wąski, precyzyjnie ukierunkowany strumień.
Ta pojedyncza różnica determinuje wszystko inne: stopień pokrycia, zużycie energii, osiągalną geometrię oraz to, jak dużą część elementu musi dosięgnąć operator.
Obróbka strumieniowo-ścierna vs piaskowanie – porównanie
| Kryterium | Obróbka strumieniowo-ścierna (kołowa) | Piaskowanie (powietrzne) |
|---|---|---|
| Wskaźnik pokrycia | 15-60 m2/h na koło | 4-12 m2/h na dyszę |
| Energia na m2 czyszczonej powierzchni | Niski (około 0,2–0,5 kWh) | Wysoki (około 1,0–2,5 kWh) |
| Typowy materiał ścierny | Śrut stalowy, ścierniwo stalowe | Granat, tlenek glinu, szklane kulki, ścierniwo stalowe |
| Osiągalny profil powierzchni | 25-100 mikronów | Od 15 do 125 mikronów |
| Złożona geometria i zagłębienia | Ograniczony | Doskonale |
| Limit rozmiaru części | Pasuje do komory maszyny | Dowolny rozmiar w komorze do obróbki strumieniowo-ściernej |
| Cena maszyny (orientacyjna) | 15 000–180 000 USD | 2000-45 000 USD |
| Praca | Załaduj i rozładuj tylko | Operator nieprzerwanie strzela |
Który proces powinieneś wybrać dla swoich części?
| Odlewy, odkuwki i elementy złączne w dużych ilościach | Obróbka strumieniowo-ścierna w bębnie. Najwyższa przepustowość na operatora. |
|---|---|
| Ciężkie konstrukcje spawane i elementy konstrukcyjne | Obróbka strumieniowo-ścierna typu hak, do kilku ton na hak. |
| Blachy stalowe, dwuteowniki H, profile | Linia do obróbki strumieniowo-ściernej z przenośnikiem rolkowym, w linii przed malowaniem. |
| Złożone obudowy, powierzchnie wewnętrzne, spoiny | Oczyszczanie strumieniowo-ścierne w kabinie lub komorze ciśnieniowej. |
| Aluminium, stal nierdzewna, cienka blacha | Obróbka strumieniowo-ścierna za pomocą kulek szklanych lub tlenku glinu, aby uniknąć wnikania cząstek stali. |
| Bardzo duże konstrukcje, prace na miejscu | komora do piaskowania lub piaskowanie na otwartej przestrzeni przy użyciu sprzętu pneumatycznego. |
Wiele zakładów stosuje obie metody: linię do obróbki strumieniowo-ściernej w celu usunięcia zgorzeliny masowo, a następnie punktowe oczyszczanie powietrzno-ścierne dla spoin i obszarów, do których nie docierają koła.
Jaki standard powierzchni jest potrzebny przed malowaniem?
Specyfikacje powłok zwykle odwołują się do stopni czystości ISO 8501-1. Sa2.5, metal prawie biały, jest zwykle wymagany przed przemysłowym malowaniem proszkowym lub ciekłym, a oba procesy osiągają go przy odpowiednim medium i czasie obróbki.
| Stopień | Opis | Typowe użycie |
|---|---|---|
| Sa1 | Oczyszczanie strumieniowe światłem | Tylko tymczasowa ochrona |
| Sa2 | Dokładne czyszczenie strumieniowo-ścierne | Wnętrze, łagodne warunki |
| Sa2.5 | Bardzo dokładny, prawie biały | Norma powłok przemysłowych |
| Sa3 | Oczyszczanie strumieniowe do wizualnie czystej stali | Morski, offshore, wykładzina zbiornika |
Profil powierzchni ma takie samo znaczenie jak czystość. Większość systemów proszkowych wymaga 25-75 mikronów; zbyt gładka powierzchnia pogarsza przyczepność, zbyt szorstka wymusza zwiększenie grubości powłoki, aby pokryć szczyty.
Jakiego materiału ściernego powinieneś użyć?
| Media | Efekt | Najlepsze dla | Cykle ponownego użycia |
|---|---|---|---|
| Śrut stalowy (okrągły) | Penisy, czyści, niski profil | Usuwanie kamienia, śrutowanie | 1,500-3,000 |
| Śrut stalowy (ostrokątny) | Cięcia, wysokiej rangi | Usuwanie rdzy, kotwica powłoki | 800-2,000 |
| Granat | Ostry, mało pyłu, bez wolnej krzemionki | Obróbka strumieniowo-ścierna stali | 3-8 |
| Tlenek glinu | Bardzo ostry, agresywny | Twarde stopy, stal nierdzewna | 5-15 |
| Kulka szklana | Czyści bez zmiany profilu | Aluminium, wykończenie kosmetyczne | 5-12 |
Piasek krzemionkowy jest zakazany lub ograniczony na wielu rynkach ze względu na ryzyko krzemicy. Granat i tlenek glinu są standardowymi zamiennikami do obróbki strumieniowo-ściernej powietrzem.
Ile kosztują maszyny w 2026 roku?
| Maszyna | Cena orientacyjna (USD, ex-works) |
|---|---|
| Ręczna kabina do piaskowania | 2,000-9,000 |
| Komora do obróbki strumieniowo-ściernej, 4 x 3 x 8 m, z odzyskiem | 25,000-90,000 |
| Bębnowa maszyna do obróbki strumieniowo-ściernej | 15,000-55,000 |
| Urządzenie do obróbki strumieniowo-ściernej typu hakowego | 28,000-110,000 |
| Linia do obróbki strumieniowo-ściernej z przenośnikiem rolkowym | 45,000-180,000 |
Każda z powyższych maszyn wymaga odpylacza, który jest wyceniany osobno na około 10-20% wartości maszyny. Zobacz nasz przewodnik po Dobór odpylania dla warsztatów malarskich i piaskarskich.
Dlaczego warto zaopatrywać się w sprzęt do obróbki strumieniowo-ściernej od MUSI Technology?
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) to chiński producent urządzeń do przygotowania powierzchni i malowania, założony w 2021 roku, z ponad 800 dostarczonymi liniami malarskimi dla ponad 500 klientów w 36 krajach, od pojedynczych kabin po kompletne zakłady wykończeniowe. Zakres urządzeń do obróbki strumieniowo-ściernej obejmuje maszyny do obróbki strumieniowo-ściernej z obrotowym stołem, typu hakowego, z taśmą bębnową i przenośnikiem rolkowym oraz ręczne kabiny do obróbki strumieniowo-ściernej, z których każda jest dostarczana z dopasowanym odpylaczem.
- Dobór maszyny na podstawie masy części, geometrii i wymaganej klasy czystości.
- Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na krytyczne komponenty.
- Montaż na miejscu, uruchomienie i szkolenie operatorów dostępne na całym świecie.
- Każda linia jest zaprojektowana zgodnie z pisemną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym detalu podczas próbnego uruchomienia w fabryce przed wysyłką.
- Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na hali produkcyjnej.
MUSI współpracuje z producentami, dla których obróbka powierzchniowa jest częścią produktu, a nie ostatnim etapem przed pakowaniem. To zmienia temat pierwszej rozmowy: rysunki części, docelowa przepustowość i standard, według którego audytuje Twój własny klient, a nie numer modelu. Zmienia to również to, co dzieje się po uruchomieniu, gdzie dostrajanie procesu, rozwój operatorów i wsparcie w zakresie części zamiennych trwają przez cały okres eksploatacji linii.
Zobacz zakres piaskowania i śrutowania lub przeczytaj pełną Przewodnik po urządzeniach do piaskowania i śrutowania.
Najczęściej zadawane pytania
Czy obróbka strumieniowo-ścierna jest szybsza niż piaskowanie?
Tak, w znacznym stopniu. Pojedyncze koło rzutowe pokrywa 15-60 m2 na godzinę w porównaniu do 4-12 m2 na godzinę dla jednej dyszy powietrznej i zużywa około jednej piątej energii na m2, ponieważ nie opiera się na sprężonym powietrzu. Obróbka strumieniowo-ścierna jest zatem standardowym wyborem do produkcji wielkoseryjnej, podczas gdy obróbka powietrzna wygrywa pod względem geometrii i elastyczności.
Czy obróbka strumieniowo-ścierna może dotrzeć do wnęk i skomplikowanych części?
Nie w sposób niezawodny. Koło rzutowe wytwarza szeroki strumień o stałym kierunku, więc obszary zacienione, głębokie wnęki i powierzchnie wewnętrzne otrzymują niewiele ścierniwa. Obróbka strumieniowo-ścierna sprężonym powietrzem z ręczną dyszą dociera do tych obszarów. Wiele zakładów wykonuje obróbkę strumieniowo-ścierną luzem, a następnie punktowo oczyszcza spoiny i wnęki za pomocą urządzeń pneumatycznych.
Jaki stopień przygotowania powierzchni jest potrzebny przed malowaniem proszkowym?
Sa2.5 według ISO 8501-1, określany jako metal prawie biały, jest standardowym wymaganiem przemysłowym. Profil powierzchni powinien zazwyczaj mieścić się w zakresie od 25 do 75 mikronów. Zbyt gładka powierzchnia zmniejsza przyczepność; zbyt szorstka wymusza większą grubość powłoki, aby pokryć szczyty.
Jakiego materiału ściernego powinienem użyć do aluminium?
Kulki szklane lub tlenek glinu. Śrut i grys stalowy pozostawiają w aluminium wtopione cząstki żelaza, które powodują ogniska korozji po nałożeniu powłoki. Kulki szklane czyszczą bez znaczącej zmiany profilu i nadają jednolity, satynowy wygląd, natomiast tlenek glinu stosuje się, gdy wymagany jest profil zakotwiczenia powłoki.
Ile kosztuje maszyna do piaskowania?
Orientacyjne zakresy cen ex-works na 2026 rok wynoszą 15 000–55 000 USD za maszynę z pasem obrotowym, 28 000–110 000 USD za maszynę hakową i 45 000–180 000 USD za linię przenośnika rolkowego. Ręczna kabina do obróbki strumieniowo-ściernej kosztuje 2 000–9 000 USD, a komora do obróbki strumieniowo-ściernej o wymiarach 4 x 3 x 8 m – 25 000–90 000 USD. Dopasowany odpylacz zwiększa koszt o około 10–20%.
Czy piasek krzemionkowy jest nadal dozwolony do piaskowania?
Jest zabroniony lub znacznie ograniczony na wielu rynkach, ponieważ wdychana krystaliczna krzemionka powoduje pylicę krzemową. Granat i tlenek glinu są zwykle stosowane jako zamienniki do obróbki strumieniowo-ściernej, a śrut stalowy lub ścierniwo stalowe są używane w zamkniętych maszynach z kołem, gdzie medium jest zawracane w obiegu zamkniętym.
O liczbach w tym przewodniku. Zakresy cenowe są szacunkami ex-works Chiny zestawionymi we wrześniu 2026 r. na podstawie wycen projektowych MUSI Technology i podano je wyłącznie do celów budżetowych; wiążąca cena zależy od obrysu części, przepustowości i lokalnych wymogów zgodności. Wartości wydajności są typowymi wartościami dla prawidłowo określonego i prawidłowo obsługiwanego sprzętu, a nie gwarancjami. W przypadkach, gdy certyfikacja lub wartość specyficzna dla klienta nie mogła zostać zweryfikowana, oznaczono ją do potwierdzenia zamiast podania. Ostatnia weryfikacja: 9 września 2026 r.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Porównanie typów przenośników linii powłokowych (2026)
Porównanie przenośników podwieszanych, taśmowych podłogowych, typu power-and-free oraz odwróconych pod względem masy części, przepustowości, buforowania, zajmowanej powierzchni i kosztu za metr w 2026 roku. - Linia do powlekania kontenerów morskich: specyfikacja i układ
Powłoka kontenerowa to zadanie morskie C5-M realizowane z prędkością produkcyjną. Sekwencja powłok, grubość powłoki, piaskowanie i wymiary kabiny, czas cyklu na skrzynię i koszt zakładu w 2026 roku. - Powłoka proszkowa vs natrysk cieczy: co wybrać
Powłoki proszkowe vs natrysk ciekły – porównanie kosztów, grubości powłoki, zakresu kolorów, emisji LZO, ograniczeń podłoży i najlepszych zastosowań. - Kompletny koszt linii do powlekania: Przewodnik budżetowy na 2026 rok
Kompletna linia do malowania proszkowego kosztuje od 45 000 USD za konfigurację półautomatyczną do 2 000 000 USD za w pełni zautomatyzowany zakład. - Filtry do kabin lakierniczych: rodzaje, okresy wymiany i koszty
Porównanie skuteczności, spadku ciśnienia i żywotności filtrów zatrzymujących farbę, sufitowych, wlotowych i wylotowych. Okresy wymiany, jak odczytywać manometr oraz.