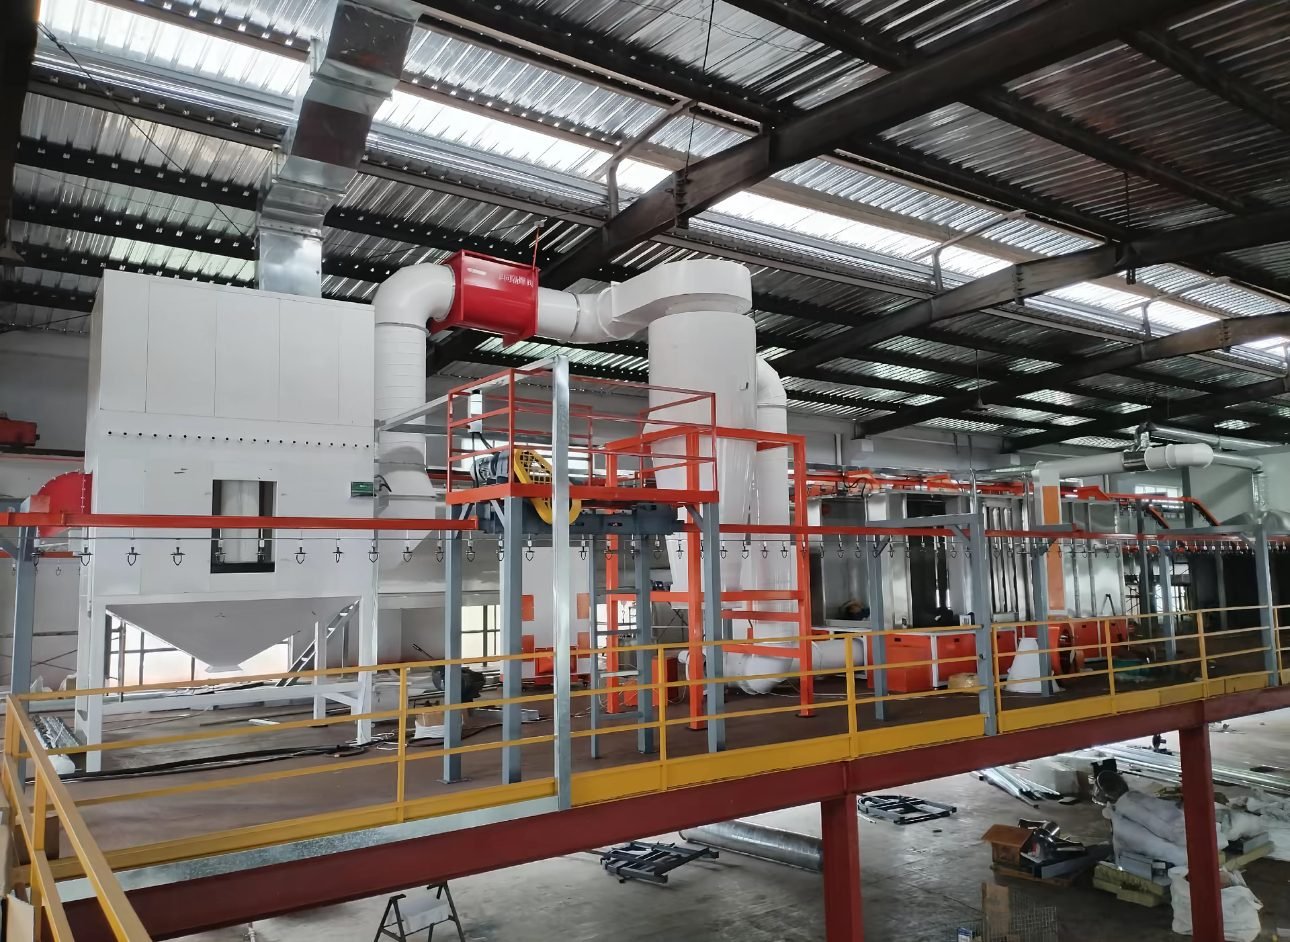
Kabina do szlifowania i szlifowania
Kabina do szlifowania i szlifowania to wentylowana, otwarta z przodu lub z dolnym przepływem obudowa z wbudowanym odciągiem pyłu do szlifowania, szlifowania spoin i przygotowania powierzchni przed malowaniem. Jest odpowiednia dla zakładów produkcyjnych i lakierni, a jej konstrukcja opiera się na prędkości przepływu powietrza w otworze wynoszącej około 150-200 stóp/min (0,76-1,02 m/s).
Zaprojektowana dla zakładów produkcyjnych i lakierni, które szlifują, szlifują lub obrabiają spoiny na elementach ze stali, stali nierdzewnej, aluminium lub kompozytów i potrzebują wychwytywania pyłu przy stanowisku pracy, z dala od kabin malarskich i proszkowych.
Specyfikacja techniczna
Poniższe wartości są typowymi zakresami dla tego typu urządzeń. Parametry Twojej linii są ustalane w specyfikacji pisemnej po przeanalizowaniu Twoich części, wydajności i miejsca instalacji.
| Układy kabin | Kabina z przepływem poprzecznym otwarta z przodu, stół z dolnym przepływem, podłoga z dolnym przepływem; odpylanie wkładowe (suche) lub mokre |
|---|---|
| Prędkość przepływu w otworze, częściowa obudowa do szlifowania przenośnego (odniesienie w USA: OSHA 29 CFR 1910.94(b)(5)(iv)) | Średnia nie mniejsza niż 200 stóp/min (1,02 m/s) |
| Prędkość przepływu na wlocie, obudowa do szlifowania na kołach (odniesienie w USA: OSHA 29 CFR 1910.94(b)(5)(vi)) | Średnia nie mniejsza niż 150 stóp/min (0,76 m/s), operator poza otworem |
| Prędkość wychwytywania w miejscu uwalniania pyłu | 500-2 000 stóp/min (2,5-10 m/s) dla szlifowania i obróbki strumieniowo-ściernej w tabeli prędkości wychwytywania opartej na ACGIH stosowanej w nauczaniu wentylacji |
| Prędkość transportu w przewodzie (odniesienie w USA: OSHA 29 CFR 1910.94(b)(3)(ii)) | Zalecane minimum 4 500 stóp/min w odgałęzieniu i 3 500 stóp/min w przewodzie głównym (22,9 i 17,8 m/s) |
| Prędkość w przewodzie dla pyłu aluminiowego (odniesienie w USA: NFPA 484, zgodnie z podsumowaniem w prasie branżowej) | Utrzymywana powyżej 4 500 stóp/min (22,9 m/s) |
| Wydajność filtra suchego | Wkłady lub panele MERV 15 podane przez jednego producenta odpylaczy do szlifowania, polerowania i buforowania; MERV 15 oznacza co najmniej 85 % dla cząstek 0,3-1,0 µm, 90 % dla 1,0-3,0 µm i 95 % dla 3,0-10 µm (metoda badawcza ASHRAE, tabela US EPA) |
| Filtr wtórny dla powietrza recyrkulowanego | Stopień HEPA, co najmniej 99,97 % dla cząstek 0,3 µm (definicja US EPA), tam gdzie pył i lokalne przepisy pozwalają na recyrkulację |
| Wydajność odpylacza mokrego | Opublikowana wartość jednego producenta: 95 % cząstek do 3 µm przy spadku ciśnienia 3 in. w.g. (około 750 Pa) |
| Poziom oświetlenia | 750-1 000 luksów do przygotowania powierzchni i malowania w tabeli EN 12464-1 opublikowanej przez producenta opraw oświetleniowych (odniesienie UE) |
| Odniesienie hałasu (USA) | Dopuszczalny limit narażenia OSHA 90 dBA i poziom działania 85 dBA jako średnie 8-godzinne; panele dźwiękochłonne zmniejszają odbity hałas szlifierki |
Konfiguracja kabiny
- Obudowa z paneli stalowych, otwarta z przodu lub z kurtynami albo drzwiami, opcjonalnie z dźwiękochłonnymi perforowanymi panelami ściennymi i sufitowymi
- Ściana odciągowa, stół z przepływem pionowym lub ruszt podłogowy z przegrodą przeciwiskrową lub separatorem wstępnym przed filtrami
- Moduł filtra wkładowego z oczyszczaniem sprężonym powietrzem metodą pulsacyjną i szufladą lub pojemnikiem na pył, albo odpylacz mokry ze zbiornikiem wody i usuwaniem osadu w przypadku pyłu metali palnych
- Wentylator wyciągowy z silnikiem i tłumikiem, z przewodami do atmosfery lub sekcją powietrza powrotnego z filtrem wtórnym
- Szczelne oprawy oświetleniowe LED w suficie i ścianach bocznych
- Panel sterowania ze starterem wentylatora, manometrem różnicowym na filtrach i sterownikiem pulsacyjnym, a także odpowietrzaniem wybuchowym lub izolacją, gdy analiza zagrożenia pyłowego tego wymaga
Który typ kabiny do szlifowania i szlifowania pasuje do pracy?
Otwarte od frontu stanowisko z przepływem poprzecznym nadaje się do dużych konstrukcji szlifowanych na miejscu; stół z przepływem pionowym w dół nadaje się do małych części; podłoga z przepływem pionowym w dół nadaje się do długich części obrabianych ze wszystkich stron. Tabela porównuje trzy układy.
| Typ stanowiska | Droga powietrza | Zalety | Ograniczenia | Typowe użycie |
|---|---|---|---|---|
| Otwarte od frontu stanowisko do szlifowania z przepływem poprzecznym | Powietrze warsztatowe wchodzi przez otwarty front, przepływa obok operatora i części oraz wychodzi przez ścianę filtracyjną z tyłu | Bez wykopu; łatwe załadunek dźwigiem lub wózkiem; jedno stanowisko obsługuje wiele rozmiarów części | Operator musi stać tak, aby pył przemieszczał się z dala od strefy oddychania; wymagany pełny przepływ powietrza przez front | Szlifowanie spoin na ramach i konstrukcjach, szlifowanie szpachli karoseryjnej, przygotowanie przed malowaniem |
| Stół z przepływem pionowym w dół | Powietrze jest zasysane w dół przez perforowany lub kratowany blat roboczy | Pył odciągany od twarzy; kompaktowy; można go przenosić | Element musi mieścić się na kracie z marginesem (jeden dostawca zaleca 6 cali z każdej strony); duże płaskie elementy zasłaniają kratę | Małe odlewy, wsporniki, usuwanie zadziorów, szlifowanie ręczne |
| Podłogowa kabina z przepływem dolnym | Powietrze wchodzi przy suficie lub otwartych bokach i wychodzi przez kraty podłogowe do kolektora | Równomierne wychwytywanie wokół długich lub wysokich elementów; operator może obejść stanowisko pracy | Wymaga wykopu lub podniesionej podłogi; kraty muszą być utrzymywane w czystości | Szlifowanie kompozytów i aluminium, nadwozia pojazdów i przyczep, ostrza |
Która metoda odpylania pasuje do każdego rodzaju pyłu?
Zwykły pył ze szlifowania stali jest zbierany na sucho na wkładach filtracyjnych czyszczonych impulsowo; pyły aluminium, tytanu i magnezu to palne metale objęte specjalnymi przepisami NFPA 484 w USA, gdzie zwykle stosowanym rozwiązaniem wewnątrz pomieszczeń jest odpylanie na mokro. Analiza zagrożenia pyłem (koncepcja NFPA 652, odniesienie w USA) i lokalne przepisy decydują o ostatecznym projekcie.
| Rodzaj pyłu | Metoda odpylania | Specjalne środki ostrożności (odniesienia do przepisów USA streszczone w prasie branżowej) |
|---|---|---|
| Pył ze szlifowania stali węglowej i nierdzewnej z iskrami | Odpylacz wkładowy z deflektorem iskier lub separatorem wstępnym | Trzymaj iskry z dala od wkładu filtracyjnego; wkład trudnopalny jako opcja; stal nierdzewna – dym i pył mogą wymagać filtra końcowego HEPA zgodnie z lokalnymi przepisami dotyczącymi narażenia |
| Aluminium | Odpylacz mokry wewnątrz pomieszczenia w pobliżu miejsca powstawania pyłu lub odpylacz suchy umieszczony na zewnątrz z otworami odciążającymi | Prędkość w kanale powyżej 4,500 fpm; brak recyrkulacji powietrza wywiewanego z systemów suchych; zebrane ciała stałe usuwane codziennie |
| Tytan | Odpylacz mokry; odpylacze z wkładami (filtrami) są niedozwolone | Cyklony suche tylko na zewnątrz; przechowywany pył ograniczony do pięciu galonów; wentylator odporny na iskry |
| Magnez | Odpylacz mokry z wentylowanym zbiornikiem | Stężenie pyłu utrzymywane poniżej 25 % minimalnego stężenia wybuchowego; prędkość w przewodzie może być tak niska jak 3,500 fpm |
| Metale mieszane | Oddzielne odpylacze dla każdego metalu | Nigdy nie zbierać różnych metali w jednym urządzeniu, niektóre kombinacje mogą reagować (termitycznie); uziemić i połączyć wszystkie przewody |
| Pył ze szlifowania farb, wypełniaczy i kompozytów | Odpylacz wkładowy, media do drobnego pyłu | Pyły organiczne mogą być palne; ocenić odpowietrzanie wybuchowe lub izolację w analizie zagrożenia pyłowego |
| Drobny pył niebezpieczny w europejskich klasach odkurzania i ekstrakcji | Urządzenia klasy pyłowej M lub H zgodne z EN 60335-2-69 | Brytyjski HSE zaleca jednostki klasy H lub M, wyposażone we wskaźniki niskiego przepływu, do pyłów o wyższej toksyczności |
Jak oblicza się przepływ powietrza w kabinie szlifierskiej?
Przepływ powietrza równa się powierzchni otwartego czoła pomnożonej przez projektową prędkość czołową; następnie przewód jest dobierany tak, aby powietrze utrzymywało prędkość transportową zapobiegającą osiadaniu pyłu. Tylko ogólny przykład obliczeniowy, nie oferta: kabina z otwartym przodem o szerokości 3,0 m i wysokości 2,4 m, przewód główny dobrany na 3 500 fpm (17,8 m/s).
| Projektowa prędkość czołowa | Powierzchnia otwartego czoła | Przepływ powietrza wywiewanego | Główny przewód przy 3,500 fpm |
|---|---|---|---|
| 150 fpm (0,76 m/s), wartość OSHA dla obudowy szlifierki kołyskowej | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 19 800 m³/h (11 630 cfm) | około 630 mm (25 in) średnicy |
| 200 fpm (1,02 m/s), wartość OSHA dla częściowej obudowy przenośnej szlifierki | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 26 300 m³/h (15 500 cfm) | około 720 mm (28 in) średnicy |
Komponenty maszyny
Wybór komponentów zależy od rodzaju pyłu i wyniku analizy zagrożenia pyłowego. Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak Donaldson, Camfil i Nederman dla wkładów filtracyjnych i modułów odpylających, ebm-papst i Ziehl-Abegg dla wentylatorów oraz Siemens, Allen-Bradley i Mitsubishi Electric dla PLC i HMI (konfigurowalne zgodnie ze specyfikacją klienta).
Referencje aplikacji
Stosowane do szlifowania spoin na stalowych ramach i konstrukcjach, szlifowania podkładu i podkładu lakierniczego na karoseriach pojazdów, autobusów i przyczep, usuwania zadziorów z odlewów i części obrobionych, wykańczania aluminium i stali nierdzewnej oraz szlifowania kompozytów lub drewna przed malowaniem lub malowaniem proszkowym.
Zobowiązanie inżynieryjne
Każda linia jest projektowana zgodnie z zapisaną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym elemencie podczas prób fabrycznych przed wysyłką. Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na Twojej hali fabrycznej.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na kluczowe komponenty. Montaż na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji linii.
Najczęściej zadawane pytania
Jaka jest różnica między kabiną do szlifowania a kabiną do malowania natryskowego?
Kabiną do szlifowania lub szlifowania jest kabina odpylająca: wychwytuje suche cząstki na wkładach filtracyjnych lub w odpylaczu mokrym. Kabina do malowania natryskowego obsługuje mokry nadmiar natrysku i opary rozpuszczalników i jest zaprojektowana zgodnie z przepisami dotyczącymi stref zagrożenia dla cieczy palnych. Oba systemy nie powinny współdzielić filtrów ani wywiewu, a pył przygotowawczy jest trzymany z dala od kabiny malarskiej.
Czy powietrze z kabiny szlifierskiej może być zawracane do warsztatu?
To zależy od pyłu i lokalnych przepisów. Recyrkulacja oszczędza energię grzewczą i jest powszechna w przypadku pyłu stalowego, gdy zamontowany jest wysokowydajny filtr końcowy. W przypadku aluminium branżowe podsumowania NFPA 484 (USA) stwierdzają, że powietrze wywiewane z odpylaczy suchych nie może być zawracane, natomiast odpylacze mokre mogą zawracać powietrze.
Dlaczego do szlifowania aluminium i tytanu stosuje się odpylacz mokry?
Pyły aluminium i tytanu to metale palne. Praktyka amerykańska zgodnie z NFPA 484, jak podsumowano w prasie branżowej, pozwala na stosowanie odpylaczy mokrych wewnątrz pomieszczeń w pobliżu źródła pyłu, ogranicza odpylacze suche do aluminium do lokalizacji zewnętrznych z otworami odciążającymi wybuch oraz nie pozwala na stosowanie odpylaczy z wkładami filtracyjnymi do tytanu. Mokry pył metalowy nadal wymaga usuwania osadu i wentylacji, ponieważ może uwalniać wodór.
Jak działa czyszczenie pulsacyjne w odpylaczu nabojowym?
Krótkie impulsy sprężonego powietrza są kierowane kolejno w dół czystej strony każdego naboju. Impuls ugina wkład i strąca placek pyłu do szuflady lub pojemnika poniżej, podczas gdy wentylator pracuje nadal. Sterownik różnicy ciśnień może uruchamiać czyszczenie tylko wtedy, gdy filtry tego wymagają, co oszczędza sprężone powietrze.
Jaką prędkość przepływu na powierzchni potrzebuje kabina do szlifowania spoin?
US OSHA 29 CFR 1910.94(b) podaje średnią nie mniejszą niż 200 fpm dla częściowej obudowy używanej do szlifowania przenośnego i nie mniejszą niż 150 fpm dla obudowy do szlifowania na kołysce. Wiele przepisów krajowych się różni, więc wartość projektowa jest uzgadniana z doradcą ds. bezpieczeństwa klienta przed doborem wentylatora.