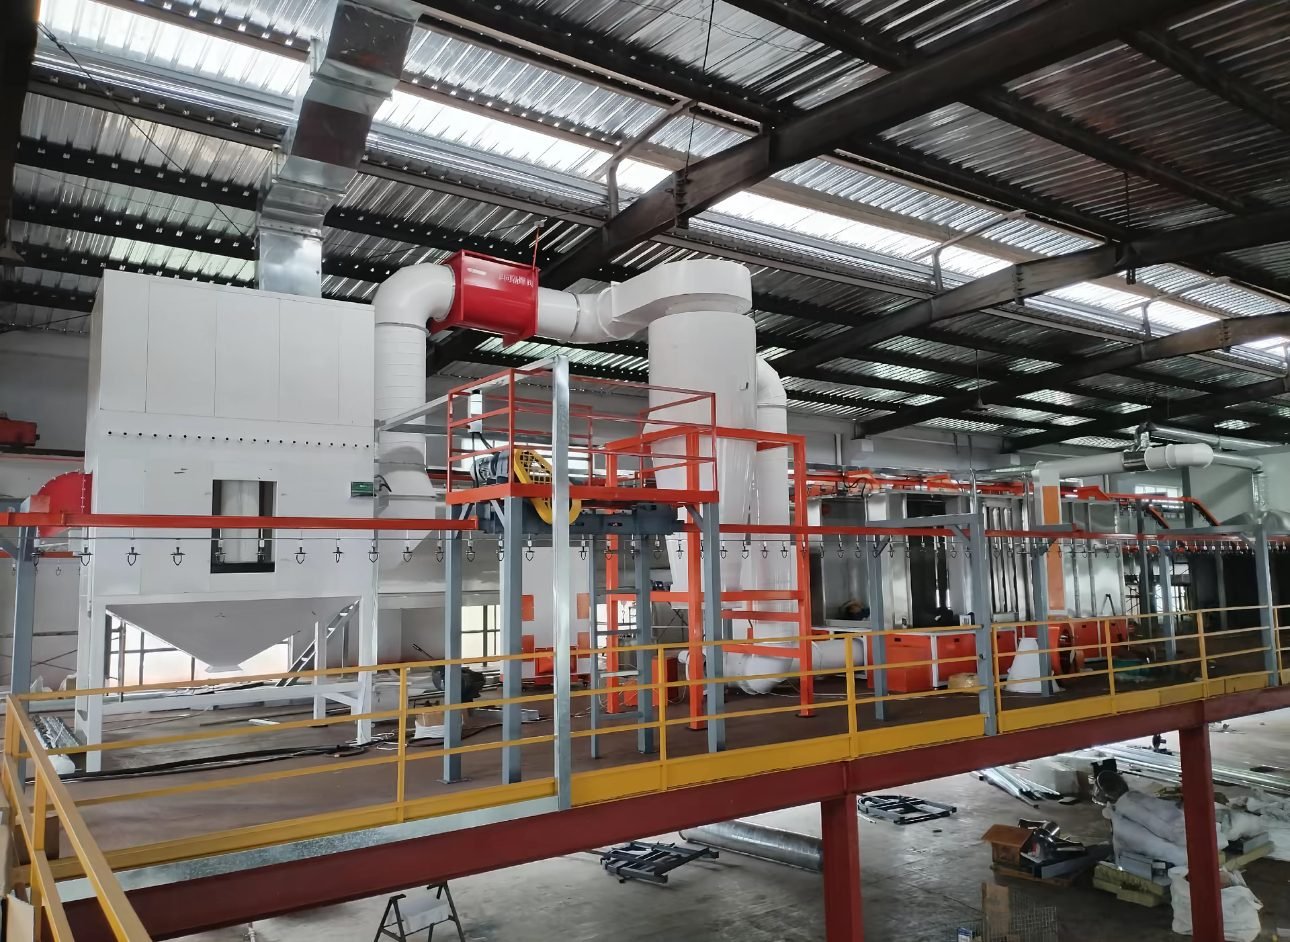
Cabina di levigatura e molatura
Una cabina di levigatura e molatura è un contenitore ventilato a fronte aperto o a flusso discendente con aspirazione polveri integrata per levigatura, molatura di saldature e preparazione delle superfici prima della verniciatura. È adatta a fabbricanti e officine di verniciatura ed è progettata su velocità frontali di circa 150-200 fpm (0,76-1,02 m/s).
Progettata per officine di fabbricazione e verniciatura che levigano, molano o rifiniscono saldature su acciaio, acciaio inossidabile, alluminio o parti composite e necessitano che la polvere venga catturata sul posto di lavoro, lontano dalle cabine di verniciatura e powder coating.
Specifiche tecniche
I valori seguenti sono intervalli tipici per questo tipo di apparecchiatura. I dati della vostra linea sono fissati nella specifica scritta dopo che avremo esaminato i vostri pezzi, la produzione e il sito.
| Layout delle cabine | Cabina a flusso trasversale con fronte aperto, tavolo a flusso discendente, pavimento a flusso discendente; raccolta a cartuccia (a secco) o a umido |
|---|---|
| Velocità frontale, contenimento parziale per molatura portatile (riferimento USA: OSHA 29 CFR 1910.94(b)(5)(iv)) | Media non inferiore a 200 fpm (1,02 m/s) |
| Velocità frontale, involucro per rettifica a culla (riferimento USA: OSHA 29 CFR 1910.94(b)(5)(vi)) | Media non inferiore a 150 fpm (0,76 m/s), operatore all'esterno dell'apertura |
| Velocità di cattura nel punto di rilascio della polvere | 500-2.000 fpm (2,5-10 m/s) per rettifica e sabbiatura abrasiva nella tabella delle velocità di cattura basata su ACGIH utilizzata nell'insegnamento della ventilazione |
| Velocità di trasporto nel condotto (riferimento USA: OSHA 29 CFR 1910.94(b)(3)(ii)) | Minimo raccomandato 4.500 fpm nella diramazione e 3.500 fpm nella linea principale (22,9 e 17,8 m/s) |
| Velocità del condotto per polvere di alluminio (riferimento USA: NFPA 484, come riassunto nella stampa specializzata) | Mantenuta sopra 4.500 fpm (22,9 m/s) |
| Efficienza del filtro a secco | Cartucce o pannelli MERV 15 quotati da un produttore di collettori per rettifica, lucidatura e levigatura; MERV 15 significa almeno 85 % su particelle da 0,3-1,0 µm, 90 % su 1,0-3,0 µm e 95 % su 3,0-10 µm (metodo di prova ASHRAE, tabella US EPA) |
| Post-filtro per aria ricircolata | Stadio HEPA, almeno 99,97 % su particelle da 0,3 µm (definizione US EPA), dove la polvere e le norme locali consentono il ricircolo |
| Prestazioni del collettore a umido | Dato pubblicato da un produttore: 95 % del particolato fino a 3 µm con una perdita di pressione di 3 in. w.g. (circa 750 Pa) |
| Livello di illuminazione | 750-1.000 lux per la preparazione delle superfici e la verniciatura nella tabella EN 12464-1 pubblicata da un produttore di apparecchi di illuminazione (riferimento UE) |
| Riferimento acustico (USA) | Limite di esposizione consentito OSHA 90 dBA e livello d'azione 85 dBA come medie su 8 ore; pannelli fonoassorbenti riducono il rumore riflesso della smerigliatrice |
Configurazione della cabina
- Cabina in pannelli d'acciaio, a fronte aperto o con tende o porte, con pannelli fonoassorbenti perforati per pareti e soffitto come opzione
- Parete di aspirazione, tavolo a flusso discendente o griglia a pavimento con deflettore per scintille o pre-separatore a monte dei filtri
- Modulo filtro a cartuccia con pulizia ad aria compressa a getto pulsato e cassetto o contenitore per polveri, oppure un collettore a umido con serbatoio d'acqua e rimozione dei fanghi per polveri di metalli combustibili
- Ventilatore di estrazione con motore e silenziatore, con canalizzazione verso l'atmosfera o una sezione di aria di ritorno con post-filtro
- Apparecchi di illuminazione LED sigillati nel soffitto e nelle pareti laterali
- Pannello di controllo con avviatore del ventilatore, manometro differenziale attraverso i filtri e controllore a impulsi, oltre a sfogo di esplosione o isolamento dove l'analisi del rischio polveri lo richiede
Quale tipo di cabina di levigatura e smerigliatura si adatta al lavoro?
Un banco a corrente incrociata con fronte aperto è adatto per grandi fabbricazioni che vengono molate sul posto; un tavolo a flusso discendente è adatto per piccoli pezzi; un pavimento a flusso discendente è adatto per pezzi lunghi lavorati da tutti i lati. La tabella confronta le tre disposizioni.
| Tipo di cabina | Percorso dell'aria | Punti di forza | Limitazioni | Uso tipico |
|---|---|---|---|---|
| Cabina di levigatura a corrente incrociata con fronte aperto | L'aria dell'officina entra dalla faccia aperta, passa oltre l'operatore e il pezzo, ed esce attraverso la parete filtrante sul retro | Nessuna fossa; facile caricamento con gru o carrello; una cabina gestisce molte dimensioni di pezzi | L'operatore deve posizionarsi in modo che la polvere si allontani dalla zona respiratoria; richiede il flusso d'aria sull'intera faccia | Levigatura di saldature su telai e fabbricazioni, levigatura di stucco per carrozzeria, preparazione prima della verniciatura |
| Tavolo a flusso discendente | L'aria viene aspirata verso il basso attraverso una superficie di lavoro perforata o grigliata | Polvere allontanata dal viso; compatto; può essere spostato | Il pezzo deve adattarsi alla griglia con margine (un fornitore consiglia 6 pollici su ogni lato); i pezzi grandi e piatti chiudono la griglia | Piccole fusioni, staffe, sbavatura, levigatura a mano |
| Cabina a pavimento a flusso discendente | L'aria entra dal soffitto o dai lati aperti ed esce attraverso le griglie del pavimento verso il collettore | Cattura uniforme attorno a pezzi lunghi o alti; l'operatore può camminare attorno al lavoro | Richiede una fossa o un pavimento rialzato; le griglie devono essere mantenute libere | Levigatura di compositi e alluminio, carrozzerie di veicoli e rimorchi, lame |
Quale metodo di raccolta delle polveri è adatto a ciascun tipo di polvere?
La polvere ordinaria di rettifica dell'acciaio viene raccolta a secco su cartucce pulite a impulsi; le polveri di alluminio, titanio e magnesio sono metalli combustibili con regole speciali secondo NFPA 484 negli Stati Uniti, dove la raccolta a umido è la soluzione indoor usuale. Un'analisi del rischio polveri (concetto NFPA 652, riferimento USA) e il codice locale decidono il progetto finale.
| Tipo di polvere | Metodo di raccolta | Precauzioni speciali (riferimenti USA come riassunti nella stampa specializzata) |
|---|---|---|
| Polvere di rettifica di acciaio al carbonio e acciaio inossidabile con scintille | Collettore a cartucce con deflettore per scintille o pre-separatore | Tenere le scintille lontane dal mezzo filtrante; mezzo ignifugo come opzione; fumi e polveri di acciaio inossidabile possono richiedere un post-filtro HEPA secondo le norme locali sull'esposizione |
| Alluminio | Collettore a umido all'interno vicino al punto di generazione della polvere, oppure un collettore a secco situato all'esterno con sfiati di deflagrazione | Velocità del condotto superiore a 4.500 piedi/min; nessuna ricircolazione dell'aria di scarico dai sistemi a secco; solidi raccolti rimossi quotidianamente |
| Titanio | Collettore a umido; i collettori a mezzo (filtro) non sono consentiti | Solo cicloni a secco all'esterno; polvere stoccata limitata a cinque galloni; ventola resistente alle scintille |
| Magnesio | Collettore a umido con vasca ventilata | Concentrazione di polvere mantenuta al di sotto del 25 % della concentrazione minima esplosibile; la velocità del condotto può essere fino a 3.500 fpm |
| Metalli misti | Collettori separati per ciascun metallo | Non raccogliere mai metalli diversi in un'unica unità, alcune combinazioni possono reagire (termite); collegare a terra e mettere a massa tutte le canalizzazioni |
| Polvere di levigatura di vernice, stucco e materiali compositi | Collettore a cartuccia, media per polveri fini | Le polveri organiche possono essere combustibili; valutare lo sfogo o l'isolamento dell'esplosione nell'analisi del rischio polveri |
| Polveri pericolose fini secondo le classi europee di aspirazione ed estrazione | Apparecchiature per polveri di classe M o H secondo EN 60335-2-69 | L'HSE britannico consiglia unità di classe H o M, dotate di indicatori di basso flusso, per polveri a tossicità più elevata |
Come viene dimensionato il flusso d'aria di una cabina di levigatura?
Il flusso d'aria è pari all'area frontale aperta moltiplicata per la velocità frontale di progetto; il condotto viene poi dimensionato in modo che l'aria mantenga una velocità di trasporto che impedisca alla polvere di depositarsi. Esempio generico di calcolo, non un preventivo: una cabina a fronte aperto con una superficie frontale di 3,0 m di larghezza e 2,4 m di altezza, condotto principale dimensionato a 3.500 fpm (17,8 m/s).
| Velocità frontale di progetto | Area frontale aperta | Portata d'aria di aspirazione | Condotto principale a 3.500 fpm |
|---|---|---|---|
| 150 fpm (0,76 m/s), il valore OSHA per una cabina di macinazione a culla | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 19.800 m³/h (11.630 cfm) | circa 630 mm (25 in) di diametro |
| 200 fpm (1,02 m/s), il valore OSHA per una cabina parziale per molatura portatile | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 26.300 m³/h (15.500 cfm) | circa 720 mm (28 in) di diametro |
Componenti della macchina
La selezione dei componenti segue il tipo di polvere e il risultato dell'analisi del rischio polveri. I componenti chiave sono disponibili da marchi internazionali come Donaldson, Camfil e Nederman per cartucce filtranti e moduli collettori, ebm-papst e Ziehl-Abegg per ventilatori, e Siemens, Allen-Bradley e Mitsubishi Electric per PLC e HMI (configurabili secondo le specifiche del cliente).
Riferimenti dell'applicazione
Utilizzato per la molatura di saldature su telai e carpenteria in acciaio, la levigatura di stucco e primer su carrozzerie di veicoli, autobus e rimorchi, la sbavatura di fusioni e parti lavorate, la finitura di alluminio e acciaio inossidabile, e la levigatura di compositi o legno prima della verniciatura o della verniciatura a polvere.
Impegno ingegneristico
Ogni linea è progettata in base a una specifica di prestazione scritta. Velocità di linea, profilo di cura, spessore del film e livello di emissioni sono indicati nel contratto e dimostrati sul vostro pezzo durante la prova in fabbrica prima della spedizione. Un unico team di ingegneria gestisce l'intera catena — pretrattamento, applicazione, cura, trasporto e controllo delle emissioni — così i compromessi tra essi vengono risolti sul tavolo da disegno, non sul pavimento della vostra fabbrica.
Servizio e consegna
Le configurazioni standard vengono spedite in 30-60 giorni con una garanzia di 12 mesi sull'intera macchina e 36 mesi sui componenti critici. Installazione in loco, messa in servizio e formazione degli operatori sono disponibili in tutto il mondo, e la messa a punto dei processi e il supporto per i pezzi di ricambio continuano per tutta la vita operativa della linea.
Domande frequenti
Qual è la differenza tra una cabina di levigatura e una cabina di verniciatura a spruzzo?
Una cabina di levigatura o molatura è una cabina di aspirazione polveri: cattura le particelle secche su filtri a cartuccia o in un collettore a umido. Una cabina di verniciatura a spruzzo gestisce l'overspray umido e i vapori di solvente ed è progettata secondo le norme per le aree a rischio per liquidi infiammabili. Le due non devono condividere filtri o scarico, e la polvere di preparazione va tenuta fuori dalla cabina di verniciatura.
L'aria di una cabina di molatura può essere rimessa in circolo nell'officina?
Dipende dalla polvere e dalle norme locali. La ricircolazione fa risparmiare energia di riscaldamento ed è comune con la polvere di acciaio quando è installato un post-filtro ad alta efficienza. Per l'alluminio, i riassunti tecnici della NFPA 484 (USA) affermano che l'aria di scarico dei collettori a secco non deve essere riciclata, mentre i collettori a umido possono restituire l'aria.
Perché si utilizza un collettore di polveri a umido per la molatura di alluminio e titanio?
Le polveri di alluminio e titanio sono metalli combustibili. La pratica statunitense secondo la NFPA 484, come riassunto nella stampa specializzata, consente i collettori a umido all'interno vicino alla fonte di polvere, limita i collettori a secco per l'alluminio a ubicazioni esterne con sfiati di deflagrazione, e non permette collettori a mezzo filtrante per il titanio. La polvere metallica umida necessita comunque di rimozione dei fanghi e ventilazione perché può rilasciare idrogeno.
Come funziona la pulizia a impulsi su un depolveratore a cartucce?
Brevi getti d'aria compressa vengono sparati verso il lato pulito di ciascuna cartuccia a turno. L'impulso flette il mezzo filtrante e fa cadere la torta di polvere nel cassetto o nel contenitore sottostante mentre il ventilatore continua a funzionare. Un controllore di pressione differenziale può attivare la pulizia solo quando i filtri ne hanno bisogno, risparmiando aria compressa.
Quale velocità frontale richiede una cabina per molatura di saldature?
US OSHA 29 CFR 1910.94(b) indica una media non inferiore a 200 fpm per un contenimento parziale utilizzato per molatura portatile e non inferiore a 150 fpm per un contenimento per molatura a culla. Molte normative nazionali differiscono, quindi il valore di progetto viene concordato con il consulente per la sicurezza del cliente prima di dimensionare il ventilatore.