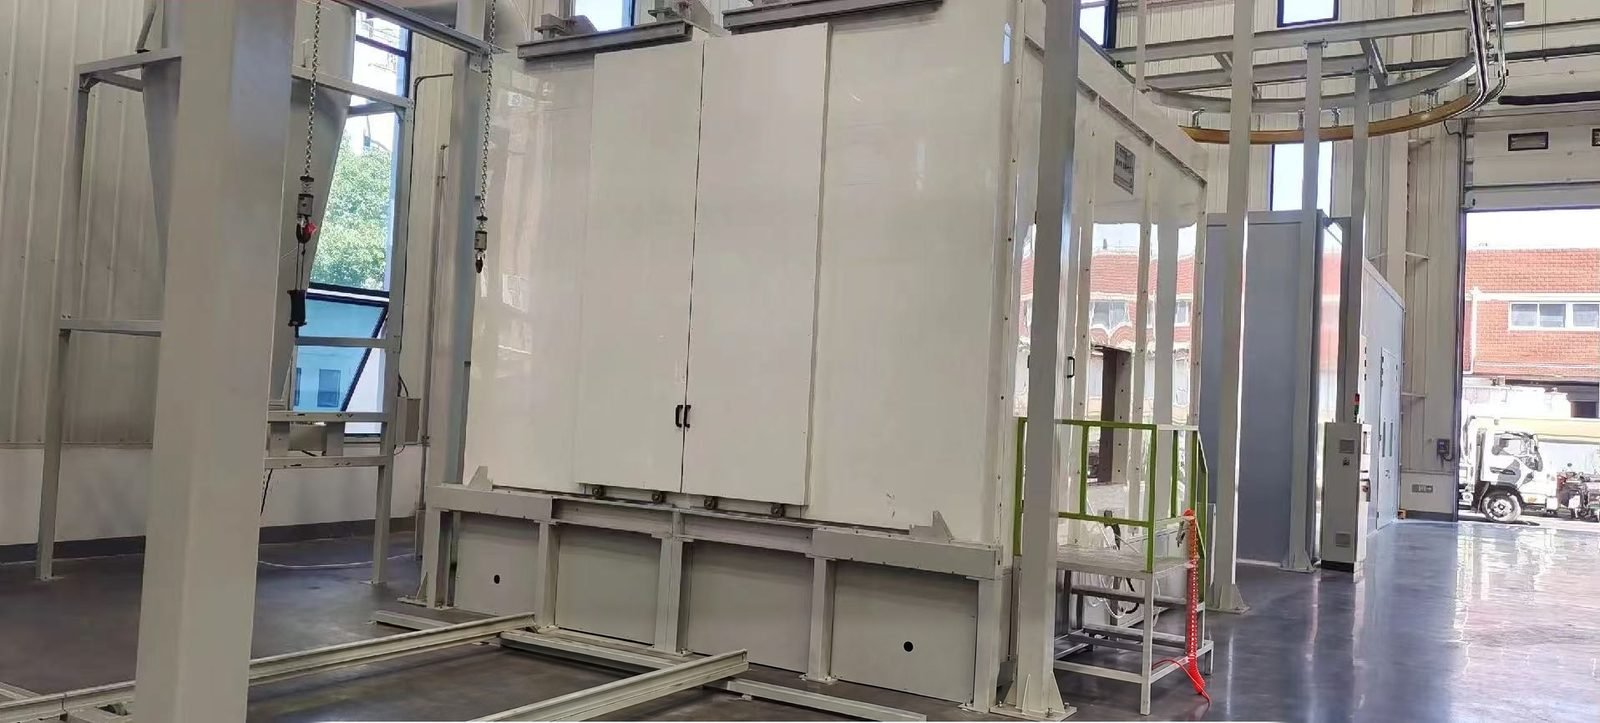
Cabina di Verniciatura Industriale
Una cabina di verniciatura a spruzzo industriale è un involucro ventilato che cattura l'overspray di vernice liquida e i vapori di solvente. È adatta a produttori che rivestono parti in metallo, plastica o legno, in configurazioni a flusso trasversale, semi-discendente, discendente o a faccia aperta, progettate attorno a una velocità dell'aria di circa 100 fpm (0,5 m/s).
Progettata per produttori che spruzzano vernice liquida su qualsiasi cosa, da piccoli lotti di parti a grandi attrezzature, e che necessitano di flusso d'aria controllato, cattura dell'overspray e una cabina dimensionata in base al pezzo in lavorazione.
Specifiche tecniche
I valori seguenti sono intervalli tipici per questo tipo di apparecchiatura. I dati della vostra linea sono fissati nella specifica scritta dopo che avremo esaminato i vostri pezzi, la produzione e il sito.
| Configurazioni del flusso d'aria | Flusso trasversale, semi-discendente, discendente laterale, discendente e a faccia aperta |
|---|---|
| Velocità di progetto a flusso trasversale | Quasi sempre un minimo di 100 fpm (0,51 m/s) attraverso la sezione della cabina; le cabine a faccia aperta spesso 125 fpm (0,64 m/s) |
| Velocità di progetto a flusso discendente | Da 30 fpm a oltre 100 fpm (0,15-0,51 m/s) in media con la cabina vuota; 50-100 fpm è tipico |
| Riferimento USA: OSHA 29 CFR 1910.107(b)(5)(i) | Media di almeno 100 fpm lineari sulla faccia aperta o sulla sezione trasversale della cabina; almeno 60 fpm per la spruzzatura elettrostatica |
| Riferimento USA: OSHA 29 CFR 1910.94(c)(6), Tabella G-10 | Velocità nelle aperture della cabina da 50 a 250 fpm a seconda dell'operazione, della corrente trasversale e delle dimensioni della cabina |
| Limite di concentrazione di vapore | Volume di aspirazione sufficiente a mantenere la concentrazione di vapore di solvente al 25 % del limite inferiore di esplosività o inferiore (US OSHA 1910.94(c)(6)(ii); anche NFPA 33 e International Fire Code) |
| Volume d'aria a flusso discendente | 20-40 % di aria in più rispetto a una cabina a flusso incrociato della stessa dimensione |
| Cattura del filtro di scarico | Almeno il 98 % dell'overspray di vernice, testato secondo ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173); le cabine a lavaggio ad acqua sono esenti da questo test del filtro |
| Filtro di mandata a soffitto | Media diffusori di classe M5 secondo EN 779 / ISO ePM10 50 % secondo ISO 16890, utilizzati a una velocità frontale di 0,25-0,5 m/s (dati pubblicati da un produttore di filtri) |
| Livello di illuminazione | 100-150 foot-candle (circa 1.080-1.610 lux), la raccomandazione IES per le cabine di verniciatura a spruzzo come riportato dalla stampa di settore |
| Modalità di cottura (bake) | Unità di reintegro aria scarica a circa 140 °F o 160 °F (60 °C o 71 °C) con flusso d'aria ridotto e fino all'80 % di ricircolo |
Configurazione della cabina
- Cabina con pannelli in acciaio isolati o a parete singola con porte per il prodotto, porta per il personale e finestre di osservazione
- Plesso di mandata con prefiltri e filtri a diffusione a soffitto o a porta
- Camera di scarico con stadi di filtro a secco per l'arresto della vernice o una sezione a lavaggio ad acqua (cortina d'acqua) con vasca, pompa e rimozione dei fanghi
- Ventilatore di scarico e camino con motore e ventilatore classificati per la classificazione delle aree pericolose dell'installazione
- Unità di reintegro aria con bruciatore o altro riscaldatore per la modalità spruzzatura e la modalità cura (cottura)
- Apparecchi di illuminazione sigillati dietro pannelli di vetro, pannello di controllo con interblocchi ventilatore e spruzzatura, manometro attraverso i filtri e connessione antincendio
Quale tipo di flusso d'aria dovrebbe utilizzare una cabina di verniciatura industriale?
Il crossdraft è la scelta usuale per il lavoro industriale generale perché richiede meno aria e nessuna fossa; il downdraft offre la finitura più pulita ma richiede più aria e una fossa nel pavimento. La tabella confronta le cinque disposizioni comuni.
| Tipo di flusso d'aria | Percorso dell'aria | Fossa necessaria | Punti di forza | Limitazioni | Uso tipico |
|---|---|---|---|---|---|
| Cabina di verniciatura a flusso incrociato | Entra attraverso porte filtrate o plenum anteriore, orizzontalmente lungo il pezzo, esce attraverso una camera di scarico posteriore | No | Flusso d'aria minimo, ventole più piccole e unità di rinnovo aria, costi operativi inferiori | La nebbia in eccesso può spostarsi su altre parti; la polvere del pavimento può essere aspirata nel flusso d'aria | Finitura industriale generale, più parti piccole |
| Cabina di verniciatura a semi flusso discendente | Attraverso una zona filtrata del soffitto nella parte anteriore (primo 25-30 % della cabina), poi diagonalmente verso uno scarico posteriore | No | Più pulito del flusso incrociato a costi di installazione e gestione inferiori rispetto al flusso discendente completo | Possibile zona d'aria morta vicino al pavimento nella parte anteriore | Officine con budget limitato che desiderano una finitura migliore rispetto al tiraggio trasversale |
| Cabina di verniciatura a tiraggio discendente laterale | Ingresso attraverso un soffitto filtrante a tutta lunghezza, discesa sul pezzo, uscita attraverso camere di aspirazione lungo entrambe le pareti laterali | No | Flusso d'aria più uniforme e migliore controllo della contaminazione senza opere edili | Ingombro maggiore, filtrazione a soffitto completo da mantenere | Siti che non possono scavare una fossa |
| Cabina di verniciatura a tiraggio discendente | Ingresso attraverso un soffitto completamente filtrato, discesa verticale attorno al pezzo, uscita attraverso una fossa filtrante a pavimento o un pavimento sopraelevato | Sì (fossa o seminterrato rialzato) | Controllo massimo di sovraspruzzo e contaminazione; l'aria si allontana dal verniciatore | Richiede il 20-40 % di aria in più; scomodo quando si verniciano le parti inferiori di oggetti grandi | Veicoli e finiture di alta qualità |
| Cabina di verniciatura a faccia aperta | L'aria ambiente viene aspirata attraverso la parte anteriore aperta, attraverso il pezzo, ed espulsa attraverso i filtri nella parete posteriore | No | Accesso semplice per il carico; nessuna porta o plenum di mandata | Utilizza aria di officina non filtrata; spesso progettata a 125 piedi/min | Lavorazione a lotti, prodotti in legno e metallo generico |
Cabina a secco con filtri o cabina a velo d'acqua?
Una cabina a secco con filtri è l'opzione più semplice e a minor investimento per la maggior parte dei lavori industriali; una cabina a velo d'acqua è adatta a volumi elevati di vernice dove i filtri si intaserebbero troppo rapidamente. Entrambe catturano gli overspray prima che l'aria raggiunga il ventilatore di estrazione.
| Punto di confronto | Cabina a secco con filtri | Cabina a velo d'acqua |
|---|---|---|
| Metodo di cattura | L'aria di estrazione passa attraverso stadi di filtri anti-vernice | La sezione a cortina d'acqua ricircolante o scrubber raccoglie continuamente le particelle di vernice |
| Costo del capitale | Inferiore | Più alto |
| Lavoro di routine | Cambi regolari del filtro di scarico, che interrompono la produzione durante l'esecuzione | Rimozione dei fanghi tramite skimmer, centrifuga o pulizia manuale, da ogni pochi giorni a mensile a seconda del volume di vernice |
| Adatto per | Volumi di vernice da bassi a medi e frequenti cambi di prodotto | Grandi quantità di rivestimento, robot e linee conveyorizzate ad alto volume |
| Aspetto antincendio | I filtri caricati sono rifiuti combustibili e sono protetti da sprinkler secondo le normative statunitensi | L'overspray viene bagnato, il che riduce il rischio d'incendio con rivestimenti come la nitrocellulosa |
| Regola del filtro 6H dell'EPA statunitense | I filtri devono mostrare una cattura di almeno il 98 % | Esenzione quando utilizzato secondo le specifiche del produttore |
Come si dimensiona una cabina di verniciatura industriale e si calcola la portata d'aria di aspirazione?
La portata d'aria di aspirazione è pari alla sezione trasversale della cabina attraversata dall'aria moltiplicata per la velocità di progetto. La cabina è dimensionata a partire dal pezzo più grande più lo spazio di lavoro: le linee guida di settore per il lavoro industriale prevedono almeno 2 ft (0,6 m) in altezza e 5 ft (1,5 m) in larghezza e profondità. Esempio generico di calcolo, non un preventivo: un pezzo largo 2,4 m x alto 1,8 m x lungo 5,0 m richiede una cabina di 3,9 m x 2,4 m x 6,5 m.
| Layout della cabina (esempio) | Area attraversata dall'aria | Velocità di progetto | Portata d'aria di aspirazione, m³/h | Portata d'aria di aspirazione, cfm |
|---|---|---|---|---|
| Corrente trasversale, cabina chiusa | Sezione frontale 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Cabina a fronte aperta | Sezione frontale 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Flusso d'aria discendente | Piano 3,9 x 6,5 m = 25,35 m² (273 ft²) | 50 fpm (0,25 m/s) | 23,200 | 13,640 |
Componenti della macchina
La selezione dei componenti segue la classificazione delle aree pericolose e il rivestimento da spruzzare. I componenti principali sono disponibili da marchi internazionali come ebm-papst e Ziehl-Abegg per i ventilatori, incluse versioni antideflagranti, Camfil e Freudenberg Viledon per i filtri di mandata e di scarico, Riello, Weishaupt e Maxon per i bruciatori, Siemens, Allen-Bradley e Mitsubishi Electric per PLC e HMI, e Wagner e Nordson per pistole a spruzzo e pompe (configurabili secondo le specifiche del cliente).
Riferimenti dell'applicazione
Utilizzato per macchinari e grandi attrezzature, fabbricazioni in acciaio, carrozzerie di veicoli e rimorchi, componenti agricoli e da costruzione, mobili e prodotti in legno, parti in plastica e prodotti generici in lamiera.
Impegno ingegneristico
Ogni linea è progettata in base a una specifica di prestazione scritta. Velocità di linea, profilo di cura, spessore del film e livello di emissioni sono indicati nel contratto e dimostrati sul vostro pezzo durante la prova in fabbrica prima della spedizione. Un unico team di ingegneria gestisce l'intera catena — pretrattamento, applicazione, cura, trasporto e controllo delle emissioni — così i compromessi tra essi vengono risolti sul tavolo da disegno, non sul pavimento della vostra fabbrica.
Servizio e consegna
Le configurazioni standard vengono spedite in 30-60 giorni con una garanzia di 12 mesi sull'intera macchina e 36 mesi sui componenti critici. Installazione in loco, messa in servizio e formazione degli operatori sono disponibili in tutto il mondo, e la messa a punto dei processi e il supporto per i pezzi di ricambio continuano per tutta la vita operativa della linea.
Domande frequenti
Quale velocità dell'aria serve a una cabina di verniciatura industriale?
Le norme statunitensi sono il riferimento abituale. OSHA 29 CFR 1910.107 richiede una media di almeno 100 fpm sulla faccia aperta o sulla sezione trasversale di una cabina a filtri a secco, oppure 60 fpm per la verniciatura elettrostatica, e 1910.94 Tabella G-10 indica 50-250 fpm in base all'operazione. Altri Paesi applicano le proprie norme, quindi è opportuno verificare il codice locale.
Una cabina di verniciatura a flusso discendente è sempre migliore di una cabina di verniciatura a flusso incrociato?
No. Il flusso discendente offre un controllo più forte della sovraspruzzatura, ma i dati commerciali indicano un volume d'aria superiore del 20-40 %, con costi di capitale e operativi corrispondentemente più elevati, e richiede una fossa o un pavimento rialzato. Il flusso trasversale è la disposizione industriale più comune ed è adeguato per molti lavori di finitura generale.
Quanto deve essere grande una cabina di verniciatura per attrezzature di grandi dimensioni?
Partire dal pezzo più grande. Le linee guida commerciali per le cabine industriali aggiungono almeno 2 ft all'altezza e 5 ft alla larghezza e alla profondità, con circa 3 ft tra i pezzi quando se ne verniciano diversi insieme. Il lavoro aeronautico utilizza spazi liberi molto più ampi, con spazio per sollevatori o impalcature.
Quali apparecchi di illuminazione ed elettrici possono essere utilizzati all'interno di una cabina di verniciatura a spruzzo?
Secondo l'OSHA 1910.107 degli Stati Uniti è consentita solo l'illuminazione fissa, separata dall'area di spruzzatura da pannelli di vetro sigillati. I riepiloghi del codice antincendio richiedono apparecchi certificati per la classificazione pericolosa e cablaggi all'interno dello spazio di spruzzatura classificati Classe I Divisione 1. Ventilatori, motori e controlli sono selezionati secondo la stessa classificazione.
La cabina può anche essiccare la vernice?
Sì, con un'unità di reintegro aria che disponga di una modalità di essiccazione. I dati pubblicati delle unità mostrano aria di mandata di circa 140 °F o 160 °F in modalità di essiccazione con flusso d'aria ridotto e fino all'80 % di ricircolo. I riepiloghi del codice antincendio degli Stati Uniti richiedono un periodo di spurgo prima dell'asciugatura e interblocchi che impediscano la spruzzatura durante il ciclo di essiccazione.