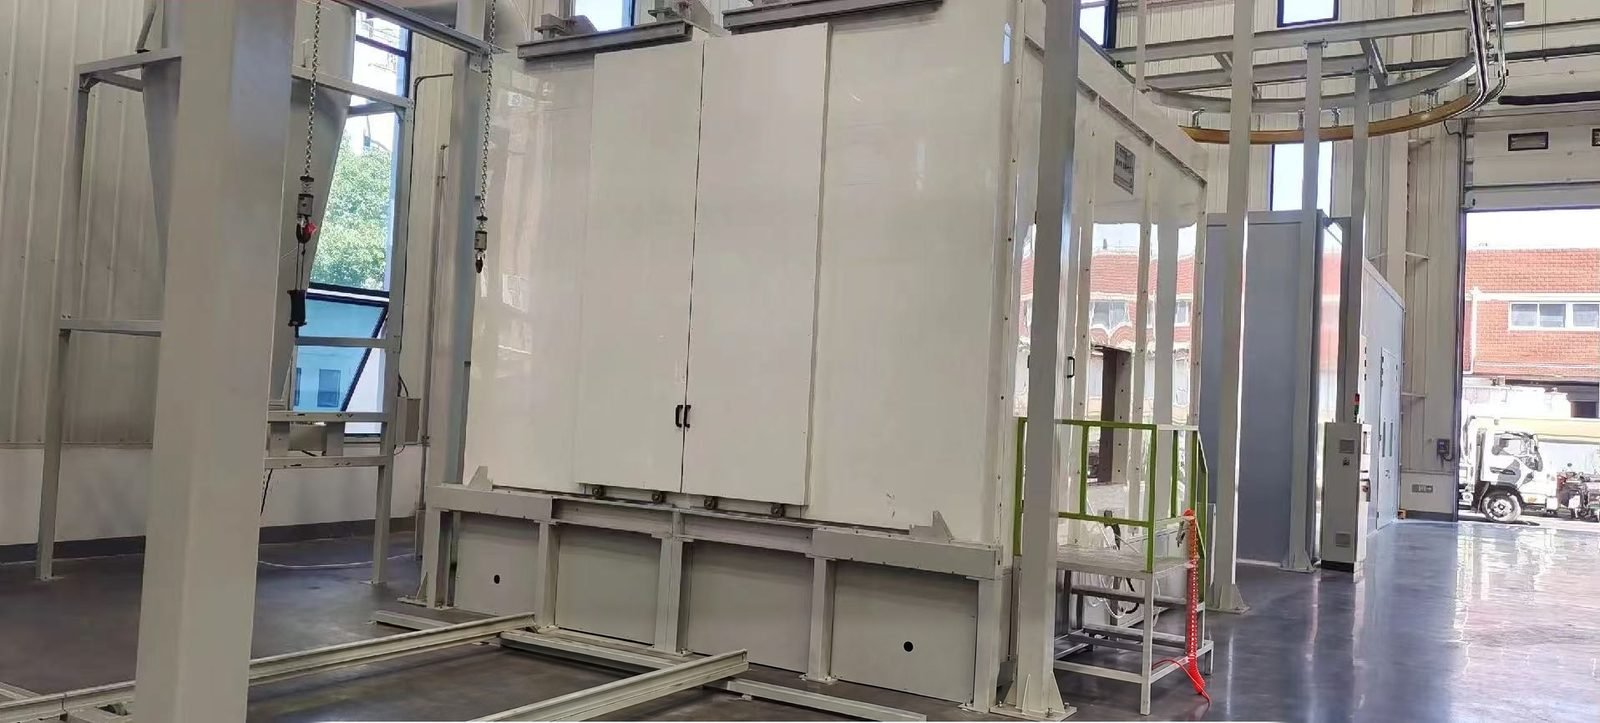
Cabine de peinture industrielle
Une cabine de peinture industrielle est une enceinte ventilée qui capte les surpulvérisations de peinture liquide et les vapeurs de solvant. Elle convient aux fabricants qui revêtent des pièces métalliques, plastiques ou en bois, dans des configurations à flux transversal, semi-vertical, vertical ou à face ouverte, conçues autour d'une vitesse d'air d'environ 100 fpm (0,5 m/s).
Conçue pour les fabricants qui pulvérisent de la peinture liquide sur tout, des petites séries de pièces aux grands équipements, et qui ont besoin d'un flux d'air contrôlé, d'une capture des surpulvérisations et d'une cabine dimensionnée pour la pièce à usiner.
Spécifications techniques
Les valeurs ci-dessous sont des plages typiques pour ce type d'équipement. Les chiffres pour votre ligne sont fixés dans la spécification écrite après examen de vos pièces, de votre production et de votre site.
| Configurations de flux d'air | Flux transversal, semi-vertical, latéral-vertical, vertical et à face ouverte |
|---|---|
| Vitesse de conception en flux transversal | Presque toujours un minimum de 100 fpm (0,51 m/s) à travers la section de la cabine ; les cabines à face ouverte souvent 125 fpm (0,64 m/s) |
| Vitesse de conception en flux vertical | De 30 fpm à plus de 100 fpm (0,15-0,51 m/s) en moyenne avec la cabine vide ; 50-100 fpm est typique |
| Référence américaine : OSHA 29 CFR 1910.107(b)(5)(i) | Moyenne d'au moins 100 fpm linéaires sur la face ouverte ou la section transversale de la cabine ; au moins 60 fpm pour la pulvérisation électrostatique |
| Référence américaine : OSHA 29 CFR 1910.94(c)(6), Tableau G-10 | Vitesses dans les ouvertures de cabine de 50 à 250 fpm selon l'opération, le courant d'air transversal et la taille de la cabine |
| Limite de concentration de vapeur | Volume d'extraction suffisant pour maintenir la vapeur de solvant à 25 % de la limite explosive inférieure ou en dessous (US OSHA 1910.94(c)(6)(ii) ; également NFPA 33 et le Code international de prévention des incendies) |
| Volume d'air à flux descendant | 20-40 % d'air en plus qu'une cabine à flux transversal de même taille |
| Capture par filtre d'échappement | Au moins 98 % des brouillards de peinture, testé selon ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173) ; les cabines à lavage à l'eau sont exemptées de ce test de filtre |
| Filtre d'alimentation au plafond | Média de diffusion de classe M5 selon EN 779 / ISO ePM10 50 % selon ISO 16890, utilisé à une vitesse frontale de 0,25-0,5 m/s (données publiées d'un fabricant de filtres) |
| Niveau d'éclairage | 100-150 foot-candles (environ 1 080-1 610 lux), la recommandation IES pour les cabines de pulvérisation de peinture telle que rapportée dans la presse spécialisée |
| Mode cuisson (étuvage) | L'unité de compensation d'air refoule à environ 140 °F ou 160 °F (60 °C ou 71 °C) avec un débit d'air réduit et jusqu'à 80 % de recirculation |
Configuration de la cabine
- Cabine à panneaux en acier isolés ou à simple paroi avec portes pour produits, porte pour le personnel et fenêtres d'observation
- Plénum de soufflage avec préfiltres et filtres de diffusion au plafond ou en porte
- Chambre d'extraction avec étages de filtres secs d'arrêt des peintures ou une section de lavage à l'eau (rideau d'eau) avec cuve, pompe et évacuation des boues
- Ventilateur d'extraction et cheminée avec moteur et ventilateur adaptés à la classification de la zone dangereuse de l'installation
- Unité de compensation d'air avec brûleur ou autre dispositif de chauffage pour le mode pulvérisation et le mode cuisson (étuvage)
- Luminaires étanches derrière des panneaux de verre, armoire de commande avec interlocks de ventilateur et de pulvérisation, manomètre différentiel sur les filtres et raccordement de suppression d'incendie
Quel type de flux d'air une cabine de pulvérisation industrielle doit-elle utiliser ?
Le tirage transversal est le choix habituel pour les travaux industriels généraux car il nécessite le moins d'air et aucune fosse ; le tirage descendant offre la finition la plus propre mais nécessite plus d'air et une fosse au sol. Le tableau compare les cinq configurations courantes.
| Type de flux d'air | Trajet de l'air | Fosse nécessaire | Points forts | Limitations | Utilisation typique |
|---|---|---|---|---|---|
| Cabine de peinture à tirage transversal | Entrée par des portes filtrées ou un plénum avant, horizontalement le long de la pièce, sortie par une chambre d'extraction arrière | Non | Débit d'air le plus faible, ventilateurs plus petits et unité d'appoint d'air, coût d'exploitation réduit | Les brouillards de pulvérisation peuvent se propager sur d'autres pièces ; la poussière du sol peut être aspirée dans le flux d'air | Finition industrielle générale, plusieurs petites pièces |
| Cabine de peinture à aspiration semi-par le bas | Entrée par une zone de plafond filtrée à l'avant (premiers 25-30 % de la cabine), puis en diagonale vers une extraction arrière | Non | Plus propre que le flux transversal à un coût d'installation et d'exploitation inférieur à celui d'une aspiration par le bas complète | Zone d'air mort possible près du sol à l'avant | Ateliers à budget limité souhaitant une finition meilleure qu'une cabine à flux transversal |
| Cabine de peinture à aspiration latérale descendante | Entrée par un plafond filtrant sur toute la longueur, descente sur la pièce, sortie par des chambres d'extraction le long des deux parois latérales | Non | Flux d'air plus uniforme et meilleur contrôle de la contamination sans travaux de génie civil | Empreinte plus large, filtration sur tout le plafond à entretenir | Sites ne pouvant pas creuser une fosse |
| Cabine de peinture à aspiration descendante | Entrée par un plafond entièrement filtré, descente verticale autour de la pièce, sortie par une fosse de sol filtrée ou un plancher surélevé | Oui (fosse ou sous-sol surélevé) | Contrôle le plus fort des brouillards de pulvérisation et de la contamination ; l'air s'éloigne du peintre | Nécessite 20-40 % d'air en plus ; peu pratique pour peindre les dessous de grandes pièces | Véhicules et finitions de haute apparence |
| Cabine de pulvérisation à face ouverte | L'air ambiant est aspiré par l'avant ouvert, traverse la pièce et sort par les filtres de la paroi arrière | Non | Accès simple pour le chargement ; pas de portes ni de plénum d'alimentation | Utilise l'air non filtré de l'atelier ; souvent conçu à 125 fpm | Pièces en lot, produits en bois et en métal général |
Cabine de peinture à filtre sec ou cabine de peinture à rideau d'eau ?
Une cabine de peinture à filtre sec est l'option la plus simple et la moins coûteuse en capital pour la plupart des travaux industriels ; une cabine à rideau d'eau convient aux volumes de peinture élevés où les filtres se colmateraient trop rapidement. Les deux capturent les surpulvérisations avant que l'air n'atteigne le ventilateur d'extraction.
| Point de comparaison | Cabine de peinture à filtre sec | Cabine de peinture à rideau d'eau |
|---|---|---|
| Méthode de capture | L'air extrait traverse des étages de filtres anti-peinture | Une section à rideau d'eau recirculée ou à laveur collecte en continu les particules de peinture |
| Coût d'investissement | inférieur | Supérieur |
| Travaux de routine | Changements réguliers de filtre d'échappement, qui arrêtent la production pendant leur réalisation | Élimination des boues par écumoire, centrifugeuse ou nettoyage manuel, de quelques jours à mensuel selon le volume de peinture |
| Convient pour | Volumes de peinture faibles à moyens et changements fréquents de produit | Grandes quantités de revêtement, robots et lignes à haut volume sur convoyeur |
| Aspect incendie | Les filtres chargés sont des déchets combustibles et sont protégés par des sprinklers selon les règles américaines | Les surpulvérisations sont mouillées, ce qui réduit le risque d'incendie avec des revêtements tels que la nitrocellulose |
| Règle du filtre 6H de l'US EPA | Les filtres doivent présenter une capture d'au moins 98 % | Exempté lorsqu'il est utilisé conformément aux spécifications du fabricant |
Comment dimensionne-t-on une cabine de peinture industrielle et calcule-t-on son débit d'air d'extraction ?
Le débit d'air d'extraction est égal à la section transversale de la cabine traversée par l'air multipliée par la vitesse de conception. La cabine est dimensionnée à partir de la plus grande pièce plus le dégagement de travail : les recommandations professionnelles pour les travaux industriels sont d'au moins 2 ft (0,6 m) en hauteur et 5 ft (1,5 m) en largeur et profondeur. Exemple générique travaillé uniquement, pas une offre : pièce de 2,4 m de largeur x 1,8 m de hauteur x 5,0 m de longueur donne une cabine de 3,9 m x 2,4 m x 6,5 m.
| Disposition de la cabine (exemple) | Zone traversée par l'air | Vitesse de conception | Débit d'air extrait, m³/h | Débit d'air extrait, cfm |
|---|---|---|---|---|
| Courant d'air transversal, fermé | Surface 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Cabine à face ouverte | Surface 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Flux d'air descendant | Étage 3,9 x 6,5 m = 25,35 m² (273 ft²) | 50 fpm (0,25 m/s) | 23,200 | 13,640 |
Composants de machine
La sélection des composants suit la classification des zones dangereuses et le revêtement pulvérisé. Les composants clés sont disponibles auprès de marques internationales telles que ebm-papst et Ziehl-Abegg pour les ventilateurs, y compris les versions antidéflagrantes, Camfil et Freudenberg Viledon pour les filtres d'alimentation et d'extraction, Riello, Weishaupt et Maxon pour les brûleurs, Siemens, Allen-Bradley et Mitsubishi Electric pour l'automate programmable et l'interface homme-machine, et Wagner et Nordson pour les pistolets de pulvérisation et les pompes (configurables selon les spécifications du client).
Références d'application
Utilisé pour les machines et les grands équipements, les fabrications en acier, les carrosseries de véhicules et les remorques, les composants agricoles et de construction, les meubles et les produits en bois, les pièces en plastique et les produits généraux en tôle.
Engagement d'ingénierie
Chaque ligne est conçue selon un cahier des charges de performance écrit. La vitesse de ligne, le profil de cuisson, l'épaisseur du film et le niveau d'émission sont stipulés dans le contrat et démontrés sur votre propre pièce lors de l'essai en usine avant expédition. Une seule équipe d'ingénierie pilote toute la chaîne — prétraitement, application, cuisson, convoyage et contrôle des émissions — afin que les compromis entre ces éléments soient réglés sur la planche à dessin, et non sur le plancher de votre usine.
Service et livraison
Les configurations standard sont expédiées en 30 à 60 jours avec une garantie de 12 mois sur la machine complète et de 36 mois sur les composants critiques. L'installation sur site, la mise en service et la formation des opérateurs sont disponibles dans le monde entier, et le réglage des procédés ainsi que le support des pièces détachées se poursuivent pendant toute la durée de vie de la ligne.
Questions fréquentes
Quelle vitesse d'air une cabine de pulvérisation industrielle nécessite-t-elle ?
Les règles américaines sont la référence habituelle. L'OSHA 29 CFR 1910.107 exige une moyenne d'au moins 100 fpm sur la face ouverte ou la section transversale d'une cabine à filtre sec, ou 60 fpm pour la pulvérisation électrostatique, et la table G-10 du 1910.94 donne 50-250 fpm selon l'opération. D'autres pays appliquent leurs propres normes, il convient donc de vérifier le code local.
Une cabine de pulvérisation à flux descendant est-elle toujours meilleure qu'une cabine de peinture à flux transversal ?
Non. Le flux descendant offre un meilleur contrôle des brouillards de pulvérisation, mais les données du secteur indiquent un volume d'air supérieur de 20 à 40 %, avec des coûts d'investissement et d'exploitation proportionnellement plus élevés, et il nécessite une fosse ou un plancher surélevé. Le flux transversal est la configuration industrielle la plus courante et convient à de nombreux travaux de finition généraux.
Quelle doit être la taille d'une cabine de pulvérisation pour gros équipements ?
Partez de la plus grande pièce à traiter. Les recommandations du secteur pour les cabines industrielles ajoutent au moins 2 ft à la hauteur et 5 ft à la largeur et à la profondeur, avec environ 3 ft entre les pièces lorsque plusieurs sont peintes ensemble. Les travaux aéronautiques utilisent des dégagements bien plus importants, avec de la place pour des élévateurs ou des échafaudages.
Quel éclairage et quel équipement électrique peuvent être utilisés à l'intérieur d'une cabine de pulvérisation de peinture ?
Selon l'OSHA 1910.107 des États-Unis, seul un éclairage fixe est autorisé, séparé de la zone de pulvérisation par des panneaux de verre scellés. Les résumés des codes de prévention des incendies exigent des luminaires homologués pour la classification des zones dangereuses, et un câblage à l'intérieur de l'espace de pulvérisation classé Classe I Division 1. Les ventilateurs, moteurs et commandes sont sélectionnés selon la même classification.
La cabine peut-elle aussi cuire la peinture ?
Oui, avec une centrale de traitement d'air neuve dotée d'un mode de cuisson. Les données publiées des centrales indiquent un air de refoulement d'environ 140 °F ou 160 °F en mode de cuisson avec un débit d'air réduit et jusqu'à 80 % de recirculation. Les résumés des codes de prévention des incendies des États-Unis exigent une période de purge avant le séchage et des verrouillages empêchant la pulvérisation pendant le cycle de cuisson.