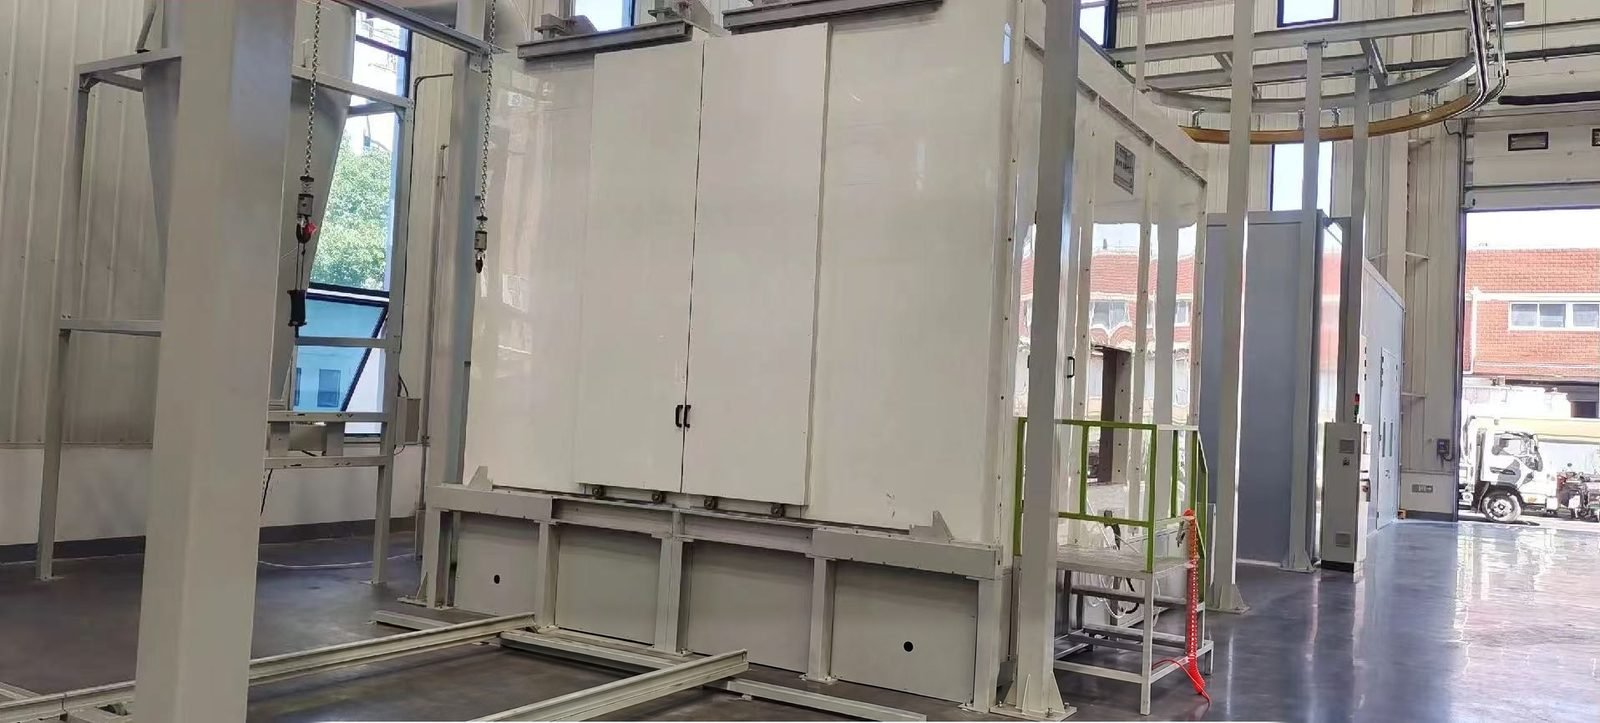
كابينة رش الطلاء الصناعي
كشك رش الطلاء الصناعي هو حاوية مهوّاة تلتقط رذاذ الطلاء السائل وبخار المذيبات. وهو مناسب للمصنّعين الذين يطّلون الأجزاء المعدنية أو البلاستيكية أو الخشبية، بتصاميم السحب العرضي أو شبه السفلي أو السفلي أو المفتوح من الأمام، المصممة حول سرعة هواء تبلغ نحو 100 قدم/دقيقة (0.5 م/ث).
مصمّم للمصنّعين الذين يرشّون الطلاء السائل على أي شيء من الأجزاء ذات الدفعات الصغيرة إلى المعدات الكبيرة ويحتاجون إلى تدفق هواء مضبوط، والتقاط الرذاذ الزائد، وكشك بمقاس مناسب لقطعة العمل.
المواصفات الفنية
القيم أدناه هي نطاقات نموذجية لهذا النوع من المعدات. أما أرقام خطك فتُحدد في المواصفات المكتوبة بعد مراجعتنا لأجزائك ومخرجاتك وموقعك.
| تصاميم تدفق الهواء | السحب العرضي، وشبه السفلي، والجانبي السفلي، والسفلي، والمفتوح من الأمام |
|---|---|
| سرعة تصميم السحب العرضي | دائمًا تقريبًا بحد أدنى 100 قدم/دقيقة (0.51 م/ث) عبر مقطع الكشك؛ غالبًا ما تكون الأكشاك المفتوحة من الأمام 125 قدم/دقيقة (0.64 م/ث) |
| سرعة تصميم السحب السفلي | من 30 قدمًا في الدقيقة إلى أكثر من 100 قدم في الدقيقة (0.15-0.51 م/ث) بمتوسط مع الكابينة فارغة؛ 50-100 قدم في الدقيقة هو المعتاد |
| المرجع الأمريكي: OSHA 29 CFR 1910.107(b)(5)(i) | متوسط لا يقل عن 100 قدم خطية في الدقيقة عبر الوجه المفتوح أو المقطع العرضي للكابينة؛ ما لا يقل عن 60 قدمًا في الدقيقة للرش الكهروستاتيكي |
| المرجع الأمريكي: OSHA 29 CFR 1910.94(c)(6)، الجدول G-10 | سرعات الدخول إلى فتحات الكابينة من 50 إلى 250 قدمًا في الدقيقة حسب العملية والتيار الهوائي المتقاطع وحجم الكابينة |
| حد تركيز الأبخرة | حجم العادم كافٍ للحفاظ على تركيز أبخرة المذيبات عند 25 % من الحد الأدنى للانفجار أو أقل (US OSHA 1910.94(c)(6)(ii)؛ وكذلك NFPA 33 وقانون الحريق الدولي) |
| حجم هواء السحب السفلي | هواء أكثر بنسبة 20-40 % من كابينة ذات سحب عرضي بالحجم نفسه |
| التقاط مرشح العادم | ما لا يقل عن 98 % من رذاذ الطلاء الزائد، مُختبر وفق ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173)؛ كابينات الغسل بالماء معفاة من اختبار المرشح هذا |
| مرشح تزويد السقف | وسائط انتشار من الفئة M5 وفق EN 779 / ISO ePM10 50 % وفق ISO 16890، تُستخدم عند سرعة وجه 0.25-0.5 m/s (بيانات منشورة من مُصنّع مرشحات واحد) |
| مستوى الإضاءة | 100-150 foot-candles (حوالي 1,080-1,610 lux)، توصية IES لكابينات رش الطلاء كما وردت في الصحافة المتخصصة |
| وضع المعالجة (الخبز) | وحدة تجديد الهواء تفرغ عند حوالي 140 °ف أو 160 °ف (60 °س أو 71 °س) مع تدفق هواء منخفض وما يصل إلى 80 % إعادة تدوير |
تكوين الكابينة
- كابينة من ألواح فولاذية معزولة أو أحادية الجدار مع أبواب للمنتجات وباب للأفراد ونوافذ مراقبة
- غرفة توزيع الهواء مع مرشحات أولية ومرشحات انتشار في السقف أو الأبواب
- غرفة العادم مع مراحل مرشح حاجز الطلاء الجاف أو قسم غسل بالماء (ستارة مائية) مع خزان ومضخة وإزالة الحمأة
- مروحة العادم والمدخنة مع محرك ومروحة مصنفة لتصنيف المنطقة الخطرة للتركيب
- وحدة تجديد الهواء مع موقد أو سخان آخر لوضع الرش ووضع المعالجة (الخبز)
- تركيبات إضاءة محكمة خلف ألواح زجاجية، لوحة تحكم مع أقفال تفاعل للمروحة والرش، مقياس ضغط عبر المرشحات وتوصيل إخماد الحريق
أي نوع من تدفق الهواء يجب أن تستخدمه كابينة الرش الصناعية؟
عادةً ما يكون السحب المتقاطع هو الخيار المعتاد للأعمال الصناعية العامة لأنه يحتاج إلى أقل قدر من الهواء ولا يحتاج إلى حفرة؛ أما السحب للأسفل فيمنح أنظف تشطيب لكنه يحتاج إلى هواء أكثر وإلى حفرة أرضية. يقارن الجدول بين خمسة تخطيطات شائعة.
| نوع تدفق الهواء | مسار الهواء | الحاجة إلى حفرة | نقاط القوة | القيود | الاستخدام النموذجي |
|---|---|---|---|---|---|
| كابينة طلاء بالسحب المتقاطع | الدخول عبر أبواب مزودة بمرشحات أو غرفة توزيع أمامية، أفقياً بمحاذاة القطعة، والخروج عبر غرفة عادم خلفية | لا | أقل تدفق للهواء، مراوح أصغر ووحدة تعويض الهواء، تكلفة تشغيل أقل | يمكن أن ينتقل الرش الزائد إلى أجزاء أخرى؛ يمكن سحب غبار الأرضية إلى مجرى الهواء | تشطيب صناعي عام، أجزاء صغيرة متعددة |
| كابينة طلاء بنصف سحب سفلي | الدخول عبر منطقة سقف مفلترة في المقدمة (أول 25-30 % من الكابينة)، ثم قطريًا إلى عادم خلفي | لا | أنظف من السحب المتقاطع بتكلفة تركيب وتشغيل أقل من السحب السفلي الكامل | منطقة هواء راكد محتملة قرب الأرضية في المقدمة | متاجر محدودة الميزانية ترغب في تشطيب أفضل من السحب المتقاطع |
| كابينة رش بالسحب الهابط الجانبي | يدخل الهواء عبر سقف مُرشَّح بطول كامل، ثم يهبط فوق القطعة، ويخرج عبر غرف العادم على طول الجدارين الجانبيين | لا | تدفق هواء أكثر انتظامًا وتحكم أفضل في التلوث دون أعمال مدنية | بصمة أوسع، وترشيح سقفي كامل يجب صيانته | المواقع التي لا يمكنها حفر حفرة |
| كابينة دهان بالسحب الهابط | يدخل الهواء عبر سقف مُرشَّح كامل، ثم يهبط عموديًا حول القطعة، ويخرج عبر حفرة أرضية مُرشَّحة أو أرضية مرتفعة | نعم (حفرة أو قبو مرتفع) | أقوى تحكم في الرش الزائد والتلوث؛ يتحرك الهواء بعيدًا عن الدهان | يحتاج إلى هواء أكثر بنسبة 20-40%؛ غير مناسب عند طلاء الجوانب السفلية للأجسام الكبيرة | المركبات والتشطيبات عالية المظهر |
| كابينة رش مفتوحة الوجه | يُسحب هواء الغرفة من خلال الوجه المفتوح، عبر القطعة، ويخرج عبر المرشحات في الجدار الخلفي | لا | وصول بسيط للتحميل؛ لا توجد أبواب أو غرفة هواء إمداد | يستخدم هواء الورشة غير المفلتر؛ غالبًا ما يُصمم عند 125 قدمًا في الدقيقة | دفعات الأجزاء، والخشب، ومنتجات المعادن العامة |
كشك رش بفلتر جاف أم كشك دهان بغسيل مائي؟
كشك الرش بالفلتر الجاف هو الخيار الأبسط والأقل تكلفة رأسمالية لمعظم الأعمال الصناعية؛ أما كشك الغسيل المائي فيناسب أحجام الدهان الكبيرة حيث تمتلئ الفلاتر بسرعة كبيرة. وكلاهما يلتقط الرش الزائد قبل وصول الهواء إلى مروحة العادم.
| نقطة المقارنة | كشك رش بفلتر جاف | كشك دهان بغسيل مائي |
|---|---|---|
| طريقة الالتقاط | يمر هواء العادم عبر مراحل فلتر مانع الدهان | قسم ستارة مائية معادة التدوير أو غسّال يجمع جزيئات الدهان باستمرار |
| التكلفة الرأسمالية | أقل | أعلى |
| العمل الروتيني | تغييرات مرشح العادم المنتظمة، التي توقف الإنتاج أثناء تنفيذها | إزالة الحمأة بواسطة الكاشطة أو الطرد المركزي أو التنظيف اليدوي، من كل بضعة أيام إلى شهريًا حسب حجم الطلاء |
| مناسب لـ | أحجام الطلاء المنخفضة إلى المتوسطة وتغييرات المنتج المتكررة | كميات الطلاء الكبيرة والروبوتات وخطوط الإنتاج عالية الحجم المزودة بناقلات |
| جانب الحريق | المرشحات المحملة نفايات قابلة للاحتراق وتحميها الرشاشات بموجب القواعد الأمريكية | يتم ترطيب الرش الزائد، مما يقلل من خطر الحريق مع الطلاءات مثل النيتروسليلوز |
| قاعدة مرشح US EPA 6H | يجب أن تُظهر المرشحات احتجازًا لا يقل عن 98 % | يُعفى عند التشغيل وفقًا لمواصفات الشركة المصنعة |
كيف يتم تحديد حجم كابينة الطلاء الصناعية وحساب تدفق هواء العادم؟
تدفق هواء العادم يساوي المقطع العرضي للكابينة الذي يمر عبره الهواء مضروبًا في سرعة التصميم. يتم تحديد حجم الكابينة من أكبر قطعة بالإضافة إلى خلوص العمل: الإرشادات التجارية للأعمال الصناعية هي على الأقل 2 قدم (0.6 م) في الارتفاع و5 قدم (1.5 م) في العرض والعمق. مثال عام محسوب فقط، وليس عرض سعر: قطعة بعرض 2.4 م × ارتفاع 1.8 م × طول 5.0 م تعطي كابينة 3.9 م × 2.4 م × 6.5 م.
| تخطيط الكابينة (مثال) | المساحة التي يعبرها الهواء | سرعة التصميم | تدفق هواء العادم، m³/h | تدفق هواء العادم، cfm |
|---|---|---|---|---|
| تيار هوائي عرضي، مغلق | الواجهة 3.9 x 2.4 m = 9.36 m² (101 ft²) | 100 fpm (0.51 m/s) | 17,100 | 10,080 |
| كابينة مفتوحة الواجهة | الواجهة 3.9 x 2.4 m = 9.36 m² (101 ft²) | 125 fpm (0.64 m/s) | 21,400 | 12,590 |
| تدفق الهواء النازل | الطابق 3.9 × 6.5 م = 25.35 م² (273 قدم²) | 50 قدم/دقيقة (0.25 م/ث) | 23,200 | 13,640 |
مكونات الآلة
يتبع اختيار المكونات تصنيف المنطقة الخطرة والطلاء المرشوش. تتوفر المكونات الرئيسية من علامات تجارية دولية مثل ebm-papst وZiehl-Abegg للمراوح، بما في ذلك الإصدارات المحمية من الانفجار، وCamfil وFreudenberg Viledon لفلاتر الإمداد والعادم، وRiello وWeishaupt وMaxon للشعلات، وSiemens وAllen-Bradley وMitsubishi Electric لوحدات PLC وHMI، وWagner وNordson لمسدسات الرش والمضخات (قابلة للتكوين حسب مواصفات العميل).
مراجع التطبيقات
يُستخدم للآلات والمعدات الكبيرة، والمنشآت الفولاذية، وهياكل المركبات والمقطورات، والمكونات الزراعية ومكونات البناء، والأثاث والمنتجات الخشبية، والأجزاء البلاستيكية ومنتجات الصفائح المعدنية العامة.
الالتزام الهندسي
كل خط مُصمم وفق مواصفات أداء مكتوبة. سرعة الخط، ومنحنى المعالجة، وسماكة الطلاء، ومستوى الانبعاثات محددة في العقد ويتم إثباتها على القطعة الخاصة بكم في تجربة المصنع قبل الشحن. فريق هندسي واحد يملك السلسلة كاملة — المعالجة المسبقة، والتطبيق، والمعالجة، والنقل، والتحكم في الانبعاثات — لذا تُحسم المقايضات بينها على لوحة الرسم، لا على أرض مصنعكم.
الخدمة والتسليم
يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا. تتوفر خدمات التركيب والتشغيل والتدريب على التشغيل في الموقع في جميع أنحاء العالم، ويستمر دعم ضبط العمليات وقطع الغيار طوال العمر التشغيلي للخط. تصل مدة ضمان الأجزاء الهيكلية إلى 60 شهرًا.
الأسئلة الشائعة
ما سرعة الهواء التي تحتاجها كابينة الرش الصناعية؟
القواعد الأمريكية هي المرجع المعتاد. يطالب OSHA 29 CFR 1910.107 بمتوسط لا يقل عن 100 قدم/دقيقة عبر الوجه المفتوح أو المقطع العرضي لكابينة الفلتر الجاف، أو 60 قدم/دقيقة للرش الكهروستاتيكي، ويعطي 1910.94 الجدول G-10 نطاق 50-250 قدم/دقيقة حسب العملية. تطبق الدول الأخرى معاييرها الخاصة، لذا ينبغي التحقق من الكود المحلي.
هل كابينة الرش ذات التدفق النازل دائماً أفضل من كابينة الطلاء ذات التدفق المتقاطع؟
لا. يمنح السحب السفلي تحكماً أقوى في الرش الزائد، لكن بيانات التجارة تضع حجم هوائه أعلى بنسبة 20-40٪، مع تكلفة رأسمالية وتشغيلية أعلى بالمقابل، ويحتاج إلى حفرة أو أرضية مرتفعة. السحب العرضي هو التخطيط الصناعي الأكثر شيوعاً وهو كافٍ للعديد من أعمال التشطيب العامة.
ما حجم كابينة رش المعدات الكبيرة الذي ينبغي أن تكون عليه؟
ابدأ من أكبر قطعة عمل. تضيف الإرشادات التجارية للكابينات الصناعية 2 قدم على الأقل إلى الارتفاع و5 أقدام إلى العرض والعمق، مع حوالي 3 أقدام بين القطع عند طلاء عدة قطع معاً. تستخدم أعمال الطائرات خلوصات أكبر بكثير، مع مساحة للرافعات أو السقالات.
ما الإضاءة والمعدات الكهربائية التي يمكن استخدامها داخل كابينة رش الطلاء؟
بموجب قانون السلامة والصحة المهنية الأمريكي 1910.107، يُسمح فقط بالإضاءة الثابتة، مفصولة عن منطقة الرش بألواح زجاجية محكمة. تتطلب ملخصات قوانين الحرائق تركيبات مدرجة للتصنيف الخطِر، وأسلاكاً داخل مساحة الرش مصنفة Class I Division 1. يتم اختيار المراوح والمحركات وأجهزة التحكم وفق التصنيف نفسه.
هل يمكن للكابينة أيضاً معالجة الطلاء؟
نعم، باستخدام وحدة تعويض الهواء التي تحتوي على وضع المعالجة. تُظهر بيانات الوحدات المنشورة هواء تفريغ بحوالي 140 °ف أو 160 °ف في وضع المعالجة مع تقليل تدفق الهواء وإعادة تدوير تصل إلى 80٪. تتطلب ملخصات قوانين الحرائق الأمريكية فترة تطهير قبل التجفيف وتشابكات تمنع الرش أثناء دورة المعالجة.