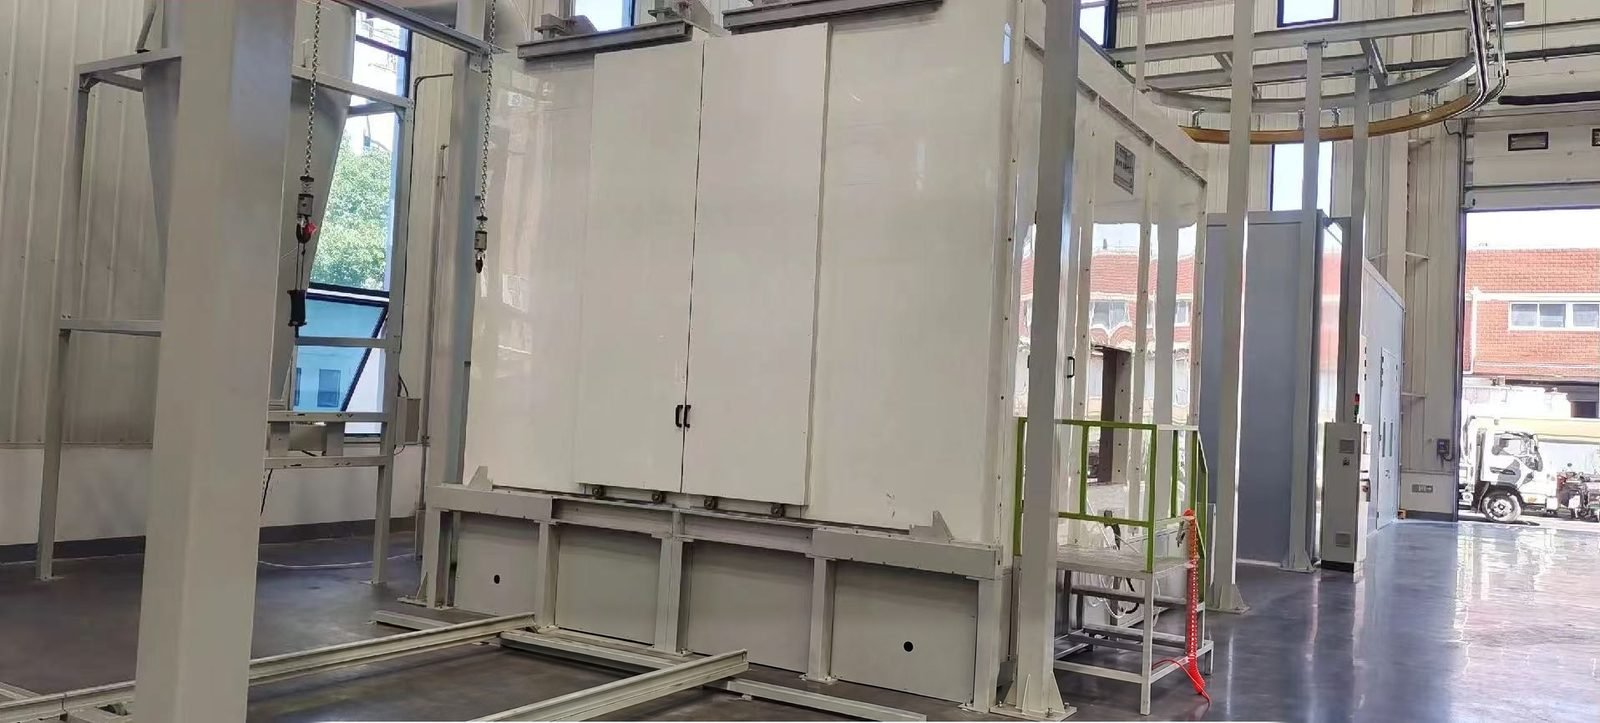
ตู้พ่นสีอุตสาหกรรม
ตู้พ่นสีอุตสาหกรรมเป็นตู้ปิดที่มีการระบายอากาศซึ่งดักจับละอองสีเหลวและไอระเหยของตัวทำละลาย เหมาะสำหรับผู้ผลิตที่เคลือบชิ้นส่วนโลหะ พลาสติก หรือไม้ ในรูปแบบการไหลของอากาศแบบขวาง แบบครึ่งไหลลง แบบไหลลง หรือแบบเปิดด้านหน้า ซึ่งออกแบบตามความเร็วลมประมาณ 100 ฟุตต่อนาที (0.5 ม./วินาที)
สร้างขึ้นสำหรับผู้ผลิตที่พ่นสีเหลวบนชิ้นงานตั้งแต่ชิ้นส่วนขนาดเล็กไปจนถึงอุปกรณ์ขนาดใหญ่ และต้องการการควบคุมการไหลของอากาศ การดักจับละอองสี และตู้ที่มีขนาดเหมาะสมกับชิ้นงาน
ข้อมูลจำเพาะทางเทคนิค
ค่าด้านล่างเป็นช่วงทั่วไปสำหรับอุปกรณ์ประเภทนี้ ตัวเลขสำหรับสายการผลิตของคุณจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน, ผลผลิต และพื้นที่ติดตั้งของคุณ
| รูปแบบการไหลของอากาศ | แบบขวาง แบบครึ่งไหลลง แบบไหลลงด้านข้าง แบบไหลลง และแบบเปิดด้านหน้า |
|---|---|
| ความเร็วลมออกแบบแบบขวาง | เกือบทุกครั้งอย่างน้อย 100 ฟุตต่อนาที (0.51 ม./วินาที) ทั่วทั้งหน้าตัดของตู้; ตู้แบบเปิดด้านหน้ามักใช้ 125 ฟุตต่อนาที (0.64 ม./วินาที) |
| ความเร็วลมออกแบบแบบไหลลง | จาก 30 fpm ถึงมากกว่า 100 fpm (0.15-0.51 m/s) เฉลี่ยเมื่อบูธว่างเปล่า; 50-100 fpm เป็นค่าทั่วไป |
| อ้างอิงสหรัฐอเมริกา: OSHA 29 CFR 1910.107(b)(5)(i) | ค่าเฉลี่ยอย่างน้อย 100 linear fpm เหนือพื้นที่เปิดหรือหน้าตัดของบูธ; อย่างน้อย 60 fpm สำหรับการพ่นไฟฟ้าสถิต |
| อ้างอิงสหรัฐอเมริกา: OSHA 29 CFR 1910.94(c)(6), ตาราง G-10 | ความเร็วลมเข้าสู่ช่องเปิดของบูธตั้งแต่ 50 ถึง 250 fpm ขึ้นอยู่กับการดำเนินงาน กระแสลมตัดขวาง และขนาดของบูธ |
| ขีดจำกัดความเข้มข้นของไอระเหย | ปริมาณการระบายอากาศเพียงพอที่จะรักษาความเข้มข้นของไอตัวทำละลายให้อยู่ที่ 25 % ของขีดจำกัดการระเบิดต่ำสุดหรือต่ำกว่า (US OSHA 1910.94(c)(6)(ii); รวมถึง NFPA 33 และ International Fire Code) |
| ปริมาณอากาศไหลลง | มีอากาศมากกว่าห้องพ่นแบบ crossdraft ที่มีขนาดเดียวกัน 20-40 % |
| การดักจับด้วยตัวกรองไอเสีย | อย่างน้อย 98 % ของละอองสีที่ฟุ้งเกิน ขนาดทดสอบตาม ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173); ห้องพ่นแบบล้างน้ำได้รับการยกเว้นจากการทดสอบตัวกรองนี้ |
| ตัวกรองจ่ายอากาศเพดาน | สื่อการแพร่กระจายระดับ M5 ตาม EN 779 / ISO ePM10 50 % ตาม ISO 16890 ใช้ที่ความเร็วลมหน้าตัวกรอง 0.25-0.5 m/s (ข้อมูลที่เผยแพร่ของผู้ผลิตตัวกรองรายหนึ่ง) |
| ระดับแสงสว่าง | 100-150 ฟุตแคนเดิล (ประมาณ 1,080-1,610 ลักซ์) คำแนะนำของ IES สำหรับห้องพ่นสีตามที่รายงานในสื่ออุตสาหกรรม |
| โหมดอบ (อบแห้ง) | หน่วยจ่ายอากาศชดเชยปล่อยที่ประมาณ 140 °F หรือ 160 °F (60 °C หรือ 71 °C) โดยมีการไหลของอากาศลดลงและหมุนเวียนกลับได้สูงถึง 80 % |
การกำหนดค่าบูธ
- ห้องโดยสารแผงเหล็กหุ้มฉนวนหรือผนังชั้นเดียว พร้อมประตูสำหรับผลิตภัณฑ์ ประตูสำหรับบุคลากร และหน้าต่างสังเกตการณ์
- ห้องจ่ายลมพร้อมแผ่นกรองล่วงหน้าและแผ่นกรองแบบกระจายบนเพดานหรือประตู
- ห้องระบายอากาศพร้อมขั้นตอนแผ่นกรองดักจับสีแบบแห้งหรือส่วนล้างน้ำ (ม่านน้ำ) พร้อมถัง ปั๊ม และการกำจัดตะกอน
- พัดลมระบายอากาศและปล่องไฟพร้อมมอเตอร์และพัดลมที่ได้รับการจัดอันดับสำหรับการจำแนกพื้นที่อันตรายของสถานที่ติดตั้ง
- หน่วยจ่ายอากาศชดเชยพร้อมหัวเผาหรือเครื่องทำความร้อนอื่นสำหรับโหมดพ่นและโหมดบ่ม (อบ)
- โคมไฟแบบปิดผนึกด้านหลังแผงกระจก แผงควบคุมพร้อมพัดลมและตัวล็อกประสานการพ่น เกจวัดความดันทั่วแผ่นกรอง และจุดเชื่อมต่อระบบดับเพลิง
ห้องพ่นสีอุตสาหกรรมควรใช้ประเภทการไหลของอากาศแบบใด?
Crossdraft เป็นตัวเลือกปกติสำหรับงานอุตสาหกรรมทั่วไปเพราะใช้ลมน้อยที่สุดและไม่ต้องมีบ่อ; downdraft ให้ผิวสำเร็จที่สะอาดที่สุดแต่ต้องใช้ลมมากกว่าและต้องมีบ่อใต้พื้น ตารางเปรียบเทียบรูปแบบทั่วไปห้าแบบ
| ประเภทการไหลของอากาศ | เส้นทางอากาศ | ต้องมีบ่อ | จุดแข็ง | ข้อจำกัด | การใช้งานทั่วไป |
|---|---|---|---|---|---|
| ตู้พ่นสีแบบ cross draft | เข้าทางประตูที่กรองแล้วหรือ plenum ด้านหน้า ไหลในแนวนอนไปตามชิ้นงาน ออกทางห้องระบายไอเสียด้านหลัง | ไม่ | การไหลของอากาศต่ำสุด พัดลมและชุดจ่ายอากาศขนาดเล็ก ค่าใช้จ่ายในการเดินเครื่องต่ำ | ละอองสีส่วนเกินสามารถฟุ้งกระจายไปยังชิ้นส่วนอื่นได้ ฝุ่นจากพื้นอาจถูกดูดเข้าไปในกระแสอากาศ | งานตกแต่งผิวอุตสาหกรรมทั่วไป ชิ้นส่วนขนาดเล็กหลายชิ้น |
| ตู้พ่นสีแบบกึ่งดูดลงด้านล่าง | เข้าผ่านโซนเพดานที่กรองแล้วด้านหน้า (25-30 % แรกของตู้) จากนั้นไหลเฉียงไปยังช่องระบายอากาศด้านหลัง | ไม่ | สะอาดกว่าแบบไหลขวาง ด้วยต้นทุนการติดตั้งและเดินเครื่องต่ำกว่าแบบดูดลงด้านล่างเต็มรูปแบบ | อาจมีโซนอากาศนิ่งใกล้พื้นด้านหน้า | ร้านค้าที่มีงบจำกัดที่ต้องการผลงานFinishที่ดีกว่าแบบ crossdraft |
| ตู้พ่นสีแบบ side downdraft | อากาศเข้า черезเพดานกรองเต็มความยาว ลงมาผ่านชิ้นงาน ออกผ่านห้องระบายอากาศตามผนังทั้งสองด้าน | ไม่ | การไหลของอากาศที่สม่ำเสมอมากขึ้นและการควบคุมการปนเปื้อนที่ดีขึ้นโดยไม่ต้องงานโครงสร้าง | พื้นที่กว้างขึ้น ต้องบำรุงรักษาระบบกรองเพดานเต็มพื้นที่ | สถานที่ที่ไม่สามารถขุดหลุมได้ |
| ตู้พ่นสีแบบ downdraft | อากาศเข้า черезเพดานกรองเต็มพื้นที่ ลงในแนวตั้งรอบชิ้นงาน ออกผ่านหลุมพื้นกรองหรือพื้นยก | ใช่ (หลุมหรือชั้นใต้ดินยกสูง) | การควบคุมการพ่นเกินและสิ่งปนเปื้อนที่แข็งแกร่งที่สุด; อากาศเคลื่อนออกจากช่างพ่นสี | ต้องการอากาศเพิ่มขึ้น 20-40 %; ไม่สะดวกเมื่อพ่นสีด้านล่างของชิ้นงานขนาดใหญ่ | ยานพาหนะและงานเคลือบผิวคุณภาพสูง |
| ตู้พ่นสีแบบเปิดด้านหน้า | อากาศในห้องถูกดูดเข้ามาทางด้านหน้าเปิด ผ่านชิ้นงาน ออกทางตัวกรองที่ผนังด้านหลัง | ไม่ | เข้าถึงง่ายสำหรับการโหลด; ไม่มีประตูหรือช่องจ่ายอากาศ | ใช้อากาศจากโรงงานที่ไม่ได้กรอง; มักออกแบบที่ 125 ฟุตต่อนาที | ชิ้นส่วนเป็นชุด ผลิตภัณฑ์ไม้และโลหะทั่วไป |
ตู้พ่นสีแบบฟิลเตอร์แห้งหรือตู้พ่นสีแบบล้างน้ำ?
ตู้พ่นสีแบบฟิลเตอร์แห้งเป็นตัวเลือกที่ง่ายกว่าและใช้เงินลงทุนต่ำกว่าสำหรับงานอุตสาหกรรมส่วนใหญ่ ส่วนตู้แบบล้างน้ำเหมาะกับปริมาณสีสูงที่ฟิลเตอร์จะอุดตันเร็วเกินไป ทั้งสองแบบดักจับละอองสีส่วนเกินก่อนที่อากาศจะไปถึงพัดลมระบายอากาศ
| จุดเปรียบเทียบ | ตู้พ่นสีแบบฟิลเตอร์แห้ง | ตู้พ่นสีแบบล้างน้ำ |
|---|---|---|
| วิธีการดักจับ | อากาศเสียไหลผ่านขั้นตอนฟิลเตอร์ดักจับสี | ม่านน้ำหมุนเวียนหรือส่วนสครับเบอร์เก็บอนุภาคสีอย่างต่อเนื่อง |
| ต้นทุนเงินลงทุน | ต่ำกว่า | สูงกว่า |
| งานประจำ | การเปลี่ยนไส้กรองระบายอากาศตามกำหนด ซึ่งต้องหยุดการผลิตระหว่างดำเนินการ | การกำจัดตะกอนด้วยเครื่องกวาดผิว เครื่องหมุนเหวี่ยง หรือการทำความสะอาดด้วยมือ ทุกไม่กี่วันถึงเดือนละครั้ง ขึ้นอยู่กับปริมาณสี |
| เหมาะสำหรับ | ปริมาณสีต่ำถึงปานกลางและมีการเปลี่ยนผลิตภัณฑ์บ่อย | ปริมาณการเคลือบขนาดใหญ่ หุ่นยนต์ และสายการผลิตปริมาณมากแบบลำเลียง |
| ด้านอัคคีภัย | ไส้กรองที่ใช้งานแล้วเป็นของเสียที่ติดไฟได้ และได้รับการป้องกันด้วยระบบสปริงเกลอร์ภายใต้กฎระเบียบของสหรัฐอเมริกา | สเปรย์ส่วนเกินถูกทำให้เปียก ซึ่งช่วยลดความเสี่ยงไฟไหม้สำหรับการเคลือบ เช่น ไนโตรเซลลูโลส |
| กฎตัวกรอง 6H ของ US EPA | ตัวกรองต้องแสดงการดักจับอย่างน้อย 98 % | ยกเว้นเมื่อใช้งานตามข้อกำหนดของผู้ผลิต |
ตู้พ่นสีอุตสาหกรรมมีขนาดเท่าใด และคำนวณการไหลของอากาศเสียอย่างไร?
การไหลของอากาศเสียเท่ากับพื้นที่หน้าตัดของตู้ที่อากาศไหลผ่านคูณด้วยความเร็วที่ออกแบบ ตู้ถูกกำหนดขนาดจากชิ้นงานที่ใหญ่ที่สุดบวกช่องว่างการทำงาน: แนวทางปฏิบัติสำหรับงานอุตสาหกรรมคืออย่างน้อย 2 ฟุต (0.6 ม.) ทางความสูง และ 5 ฟุต (1.5 ม.) ทางความกว้างและความลึก ตัวอย่างการคำนวณทั่วไปเท่านั้น ไม่ใช่ใบเสนอราคา: ชิ้นงานกว้าง 2.4 ม. x สูง 1.8 ม. x ยาว 5.0 ม. ให้ตู้ขนาด 3.9 ม. x 2.4 ม. x 6.5 ม.
| ผังตู้ (ตัวอย่าง) | พื้นที่ที่อากาศไหลผ่าน | ความเร็วการออกแบบ | ปริมาณลมระบาย, m³/h | ปริมาณลมระบาย, cfm |
|---|---|---|---|---|
| กระแสลมตัดขวาง, แบบปิด | หน้าตัด 3.9 x 2.4 ม. = 9.36 ตร.ม. (101 ตร.ฟ.) | 100 ฟุต/นาที (0.51 ม./วินาที) | 17,100 | 10,080 |
| ตู้พ่นแบบเปิดหน้า | หน้าตัด 3.9 x 2.4 ม. = 9.36 ตร.ม. (101 ตร.ฟ.) | 125 ฟุต/นาที (0.64 ม./วินาที) | 21,400 | 12,590 |
| การไหลของอากาศแบบลงล่าง | ชั้น 3.9 x 6.5 ม. = 25.35 ตร.ม. (273 ตร.ฟุต) | 50 fpm (0.25 ม./วินาที) | 23,200 | 13,640 |
ส่วนประกอบเครื่องจักร
การเลือกส่วนประกอบเป็นไปตามการจำแนกพื้นที่อันตรายและสีที่พ่น ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น ebm-papst และ Ziehl-Abegg สำหรับพัดลม รวมถึงรุ่นป้องกันการระเบิด Camfil และ Freudenberg Viledon สำหรับไส้กรองอากาศเข้าและออก Riello, Weishaupt และ Maxon สำหรับหัวเผา Siemens, Allen-Bradley และ Mitsubishi Electric สำหรับ PLC และ HMI และ Wagner และ Nordson สำหรับปืนพ่นสีและปั๊ม (กำหนดค่าได้ตามข้อกำหนดของลูกค้า)
ตัวอย่างการใช้งาน
ใช้สำหรับเครื่องจักรและอุปกรณ์ขนาดใหญ่ งานโครงสร้างเหล็ก ตัวถังยานพาหนะและรถพ่วง ส่วนประกอบทางการเกษตรและงานก่อสร้าง เฟอร์นิเจอร์และผลิตภัณฑ์ไม้ ชิ้นส่วนพลาสติก และผลิตภัณฑ์โลหะแผ่นทั่วไป
พันธะวิศวกรรม
ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสาย โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานจริงของคุณในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การเตรียมผิว การพ่น การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนโต๊ะเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน มีบริการติดตั้ง ณ สถานที่ การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
คำถามที่พบบ่อย
ห้องพ่นสีอุตสาหกรรมต้องการความเร็วลมเท่าใด?
กฎของสหรัฐฯ เป็นเอกสารอ้างอิงทั่วไป OSHA 29 CFR 1910.107 กำหนดให้มีค่าเฉลี่ยอย่างน้อย 100 fpm ทั่วหน้าตัดเปิดหรือภาคตัดขวางของตู้พ่นสีแบบไส้กรองแห้ง หรือ 60 fpm สำหรับการพ่นสีแบบไฟฟ้าสถิต และ 1910.94 ตาราง G-10 กำหนด 50-250 fpm ตามประเภทงาน ประเทศอื่นๆ ใช้มาตรฐานของตนเอง ดังนั้นควรตรวจสอบข้อกำหนดท้องถิ่น
ตู้พ่นสีแบบไหลลงล่างดีกว่าตู้พ่นสีแบบไหลขวางเสมอหรือไม่?
ไม่ ระบบดูดลงด้านล่างให้การควบคุมละอองสีที่แรงกว่า แต่ข้อมูลทางการค้าระบุว่าปริมาณลมสูงกว่า 20-40 % พร้อมต้นทุนการลงทุนและดำเนินงานที่สูงขึ้นตามกัน และต้องมีบ่อหรือพื้นยกสูง ระบบลมขวางเป็นรูปแบบอุตสาหกรรมที่พบมากที่สุดและเพียงพอสำหรับงานพ่นสีทั่วไปหลายประเภท
ตู้พ่นสีสำหรับอุปกรณ์ขนาดใหญ่ควรมีขนาดใหญ่แค่ไหน?
เริ่มจากชิ้นงานที่ใหญ่ที่สุด คำแนะนำทางการค้าสำหรับตู้พ่นสีอุตสาหกรรมให้เพิ่มความสูงอย่างน้อย 2 ฟุต และเพิ่มความกว้างและความลึก 5 ฟุต โดยมีระยะห่างระหว่างชิ้นงานประมาณ 3 ฟุตเมื่อพ่นสีหลายชิ้นพร้อมกัน งานอากาศยานใช้ระยะห่างที่ใหญ่กว่ามาก โดยมีพื้นที่สำหรับลิฟต์หรือนั่งร้าน
สามารถใช้อุปกรณ์ให้แสงสว่างและอุปกรณ์ไฟฟ้าอะไรได้บ้างภายในตู้พ่นสี?
ภายใต้ US OSHA 1910.107 อนุญาตให้ใช้เฉพาะไฟติดตั้งถาวรเท่านั้น โดยแยกจากพื้นที่พ่นสีด้วยแผงกระจกปิดผนึก สรุปข้อกำหนดด้านอัคคีภัยกำหนดให้ใช้อุปกรณ์ที่ได้รับการรับรองสำหรับการจำแนกพื้นที่อันตราย และการเดินสายไฟภายในพื้นที่พ่นสีต้องมีพิกัด Class I Division 1 พัดลม มอเตอร์ และอุปกรณ์ควบคุมถูกเลือกให้ตรงกับการจำแนกประเภทเดียวกัน
ตู้พ่นสีสามารถอบสีได้ด้วยหรือไม่?
ได้ ด้วยชุดจ่ายอากาศทดแทนที่มีโหมดอบสี ข้อมูลชุดอุปกรณ์ที่เผยแพร่ระบุว่าอากาศจ่ายออกมีอุณหภูมิประมาณ 140 °F หรือ 160 °F ในโหมดอบสี โดยลดการไหลของอากาศและหมุนเวียนกลับได้ถึง 80 % สรุปข้อกำหนดด้านอัคคีภัยของสหรัฐฯ กำหนดให้มีช่วง purge ก่อนการอบแห้ง และมีระบบ interlock ที่ป้องกันการพ่นสีระหว่างรอบการอบสี