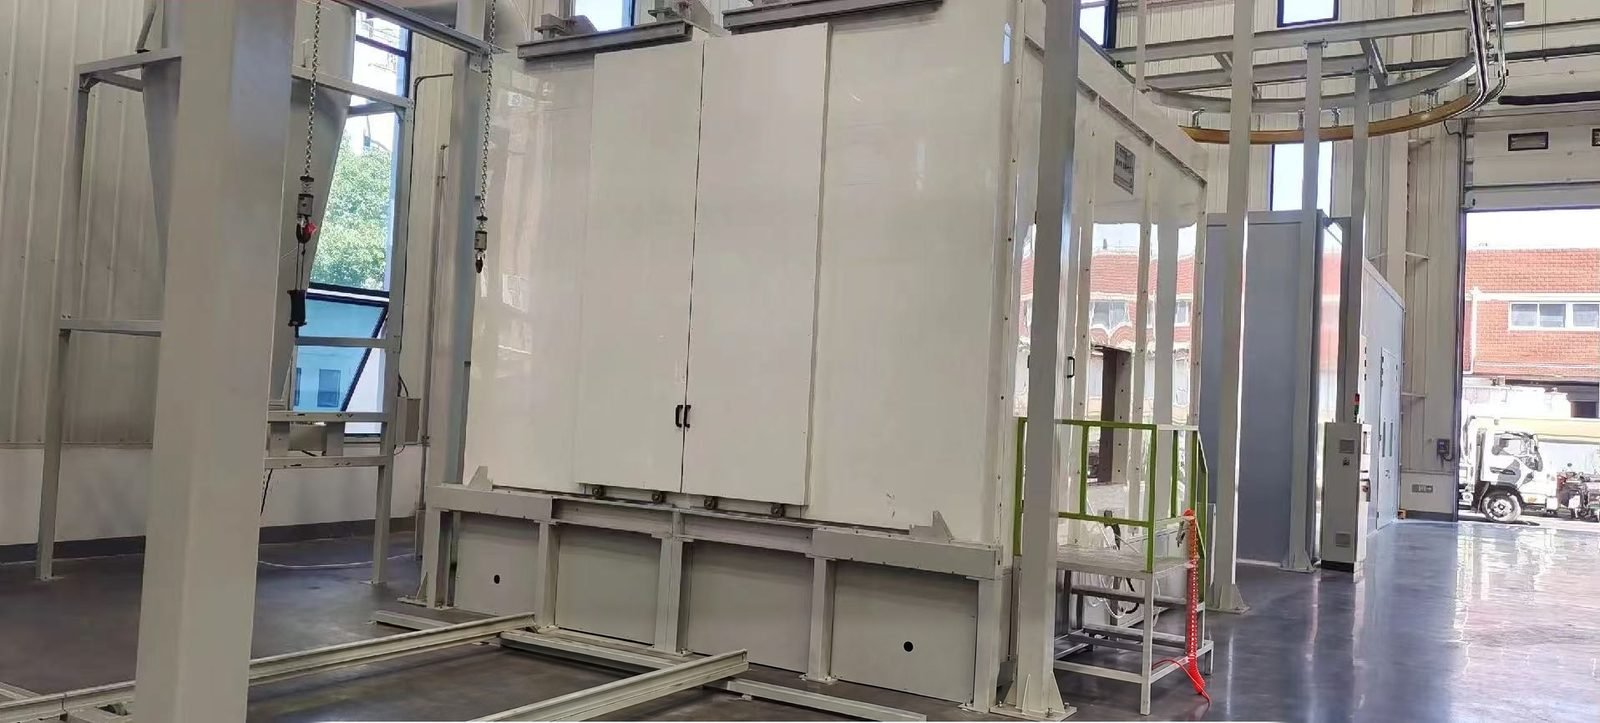
Endüstriyel Boya Püskürtme Kabini
Endüstriyel bir boya püskürtme kabini, sıvı boya taşmasını ve çözücü buharını yakalayan havalandırmalı bir muhafazadır. Metal, plastik veya ahşap parçaları kaplayan üreticiler için uygundur; çapraz akışlı, yarı aşağı akışlı, aşağı akışlı veya açık yüzeyli düzenlerde yaklaşık 100 fpm (0,5 m/s) hava hızına göre tasarlanmıştır.
Küçük partilerden büyük ekipmanlara kadar her şeye sıvı boya püskürten ve kontrollü hava akışı, taşma yakalama ve iş parçasına göre boyutlandırılmış bir kabin gerektiren üreticiler için üretilmiştir.
Teknik Özellikler
Aşağıdaki değerler bu ekipman türü için tipik aralıklardır. Hattınıza ait rakamlar, parçalarınızı, çıktınızı ve sahayı inceledikten sonra yazılı spesifikasyonda kesinleştirilir.
| Hava akışı düzenleri | Çapraz akış, yarı aşağı akış, yan aşağı akış, aşağı akış ve açık yüzey |
|---|---|
| Çapraz akış tasarım hızı | Neredeyse her zaman kabin kesiti boyunca minimum 100 fpm (0,51 m/s); açık yüzeyli kabinler genellikle 125 fpm (0,64 m/s) |
| Aşağı akış tasarım hızı | Boş kabinle ortalama 30 fpm'den 100 fpm'in üzerine (0,15-0,51 m/s); 50-100 fpm tipiktir |
| ABD referansı: OSHA 29 CFR 1910.107(b)(5)(i) | Açık yüzey veya kabin kesiti üzerinde ortalama en az 100 lineer fpm; elektrostatik püskürtme için en az 60 fpm |
| ABD referansı: OSHA 29 CFR 1910.94(c)(6), Tablo G-10 | İşleme, çapraz hava akımına ve kabin boyutuna bağlı olarak kabin açıklıklarına 50 ila 250 fpm arasında hızlar |
| Buhar konsantrasyonu sınırı | Çözücü buharını alt patlama sınırının %25'inde veya altında tutmaya yetecek egzoz hacmi (ABD OSHA 1910.94(c)(6)(ii); ayrıca NFPA 33 ve Uluslararası Yangın Kodu) |
| Aşağı yönlü hava hacmi | Aynı boyuttaki bir çapraz akışlı kabinden %20-40 daha fazla hava |
| Egzoz filtresi tutma | En az %98 boya taşması, ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173) standardına göre test edilmiştir; su yıkama kabinleri bu filtre testinden muaftır |
| Tavan besleme filtresi | EN 779'a göre M5 sınıfı / ISO 16890'a göre ISO ePM10 %50 difüzyon ortamı, 0,25-0,5 m/s yüzey hızında kullanılır (bir filtre üreticisinin yayınlanmış verileri) |
| Aydınlatma seviyesi | 100-150 foot-candle (yaklaşık 1.080-1.610 lüks), ticari basında bildirildiği üzere boya püskürtme kabinleri için IES önerisi |
| Kürleme (pişirme) modu | Hava besleme ünitesi, azaltılmış hava akışı ve %80'e kadar devridaim ile yaklaşık 140 °F veya 160 °F (60 °C veya 71 °C) sıcaklıkta tahliye yapar |
Kabin Konfigürasyonu
- Ürün kapıları, personel kapısı ve gözlem pencereleri olan yalıtımlı veya tek cidarlı çelik panel kabin
- Ön filtreler ve tavan veya kapı difüzyon filtreleri içeren besleme plenumu
- Kuru boya tutucu filtre kademeleri veya tank, pompa ve çamur tahliyesi içeren su yıkama (su perdesi) bölümü olan egzoz odası
- Tesisin tehlikeli bölge sınıflandırmasına uygun motor ve fan ile egzoz fanı ve bacası
- Püskürtme modu ve kürleme (pişirme) modu için brülörlü veya diğer ısıtıcılı hava besleme ünitesi
- Cam panellerin arkasında sızdırmaz aydınlatma armatürleri, fan ve püskürtme kilitleri olan kontrol paneli, filtreler boyunca basınç göstergesi ve yangın söndürme bağlantısı
Endüstriyel bir püskürtme kabini hangi hava akışı tipini kullanmalıdır?
Crossdraft, en az hava gerektirdiği ve çukur gerektirmediği için genel endüstriyel işler için olağan seçimdir; downdraft en temiz yüzeyi verir ancak daha fazla hava ve bir zemin çukuru gerektirir. Tablo, beş yaygın düzeni karşılaştırır.
| Hava akışı tipi | Hava yolu | Çukur gerekli | Güçlü yönler | Sınırlamalar | Tipik kullanım |
|---|---|---|---|---|---|
| Cross draft boya kabini | Filtreli kapılardan veya ön plenumdan içeri, parça boyunca yatay olarak, arka egzoz odasından dışarı | Hayır | En düşük hava akışı, daha küçük fanlar ve hava besleme ünitesi, daha düşük işletme maliyeti | Aşırı püskürtme diğer parçalara yayılabilir; zemin tozu hava akımına çekilebilir | Genel endüstriyel bitirme, çok sayıda küçük parça |
| Yarı aşağı çekişli boya kabini | Ön taraftaki filtrelenmiş tavan bölgesinden (kabinin ilk %25-30'u) girin, ardından çapraz olarak arka egzoza yönelin | Hayır | Tam aşağı çekişe göre daha düşük kurulum ve işletme maliyetiyle çapraz çekişten daha temiz | Ön tarafta zemine yakın olası ölü hava bölgesi | Çapraz çekişten daha iyi yüzey kalitesi isteyen sınırlı bütçeli atölyeler |
| Yandan aşağı çekişli boya kabini | Tam boy filtreli tavandan girer, parçanın üzerinden aşağı iner, her iki yan duvar boyunca egzoz odalarından çıkar | Hayır | İnşaat işi olmadan daha homojen hava akışı ve daha iyi kirlilik kontrolü | Daha geniş taban alanı, korunması gereken tam tavan filtrasyonu | Çukur kazamayan sahalar |
| Aşağı çekişli boya kabini | Tam filtreli tavandan girer, parçanın etrafından dikey olarak aşağı iner, filtreli zemin çukurundan veya yükseltilmiş zeminden çıkar | Evet (çukur veya yükseltilmiş bodrum) | En güçlü aşırı püskürtme ve kirlenme kontrolü; hava boyacıdan uzağa hareket eder | %20-40 daha fazla hava gerektirir; büyük parçaların alt taraflarını boyarken zahmetli | Araçlar ve yüksek görünümlü yüzeyler |
| Açık yüzeyli püskürtme kabini | Oda havası açık ön taraftan içeri çekilir, parçanın üzerinden geçer, arka duvardaki filtrelerden dışarı çıkar | Hayır | Yükleme için basit erişim; kapı veya besleme plenumu yok | Filtrelenmemiş atölye havası kullanır; genellikle 125 fpm'de tasarlanır | Parti parçaları, ahşap ve genel metal ürünler |
Kuru filtreli boya kabini mi yoksa su yıkamalı boya kabini mi?
Kuru filtreli boya kabini, çoğu endüstriyel iş için daha basit ve daha düşük sermaye gerektiren seçenektir; su yıkamalı kabin, filtrelerin çok hızlı dolacağı yüksek boya hacimleri için uygundur. Her ikisi de hava egzoz fanına ulaşmadan önce taşan boyayı yakalar.
| Karşılaştırma noktası | Kuru filtreli boya kabini | Su yıkamalı boya kabini |
|---|---|---|
| Yakalama yöntemi | Egzoz havası boya tutucu filtre kademelerinden geçer | Sirkülasyonlu su perdesi veya yıkayıcı bölümü boya parçacıklarını sürekli olarak toplar |
| Sermaye maliyeti | Daha düşük | Daha yüksek |
| Rutin iş | Düzenli egzoz filtresi değişimleri, bu sırada üretimi durdurur | Boyama hacmine bağlı olarak birkaç günde birden ayda bire kadar sıyırıcı, santrifüj veya manuel temizlik ile çamur uzaklaştırma |
| Şunlar için uygundur | Düşük ila orta boya hacimleri ve sık ürün değişiklikleri | Büyük kaplama miktarları, robotlar ve konveyörlü yüksek hacimli hatlar |
| Yangın yönü | Yüklü filtreler yanıcı atıktır ve ABD kurallarına göre sprinkler ile korunur | Aşırı püskürtme ıslatılır, bu da nitroselüloz gibi kaplamalarla yangın riskini azaltır |
| US EPA 6H filtre kuralı | Filtreler en az %98 tutma göstermelidir | Üreticinin spesifikasyonuna göre çalıştırıldığında muaf |
Endüstriyel bir boya kabini nasıl boyutlandırılır ve egzoz hava akışı nasıl hesaplanır?
Egzoz hava akışı, havanın geçtiği kabin kesit alanının tasarım hızıyla çarpımına eşittir. Kabin, en büyük parça artı çalışma boşluğundan boyutlandırılır: endüstriyel işler için ticari kılavuz, yükseklikte en az 2 ft (0,6 m) ve genişlik ile derinlikte 5 ft (1,5 m)'dir. Yalnızca genel bir örnek, teklif değildir: 2,4 m genişlik x 1,8 m yükseklik x 5,0 m uzunluk parça, 3,9 m x 2,4 m x 6,5 m'lik bir kabin verir.
| Kabin yerleşimi (örnek) | Havanın geçtiği alan | Tasarım hızı | Egzoz hava akışı, m³/h | Egzoz hava akışı, cfm |
|---|---|---|---|---|
| Çapraz hava akımı, kapalı | Yüz 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Açık yüz kabin | Yüz 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Aşağı çekişli hava akışı | 3.9 x 6.5 m = 25.35 m² (273 ft²) kat | 50 fpm (0.25 m/s) | 23,200 | 13,640 |
Makine bileşenleri
Bileşen seçimi, tehlikeli alan sınıflandırmasına ve püskürtülen kaplamaya göre yapılır. Ana bileşenler, fanlar için patlama korumalı versiyonlar dahil olmak üzere ebm-papst ve Ziehl-Abegg gibi uluslararası markalardan, besleme ve egzoz filtreleri için Camfil ve Freudenberg Viledon'dan, brülörler için Riello, Weishaupt ve Maxon'dan, PLC ve HMI için Siemens, Allen-Bradley ve Mitsubishi Electric'ten ve püskürtme tabancaları ve pompalar için Wagner ve Nordson'dan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir).
Uygulama Referansları
Makine ve büyük ekipmanlar, çelik imalatlar, araç gövdeleri ve römorklar, tarım ve inşaat bileşenleri, mobilya ve ahşap ürünler, plastik parçalar ve genel sac metal ürünler için kullanılır.
Mühendislik Taahhüdü
Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında sizin kendi parçanız üzerinde gösterilir. Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler sizin fabrika zemininizde değil, çizim masasında çözülür.
Servis ve Teslimat
Standart konfigürasyonlar 30-60 gün içinde sevk edilir ve 12 ay tam makine ile 36 ay kritik bileşen garantisi sunar. Yerinde kurulum, devreye alma ve operatör eğitimi dünya çapında mevcuttur; proses ayarlama ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Sıkça Sorulan Sorular
Endüstriyel bir püskürtme kabini hangi hava hızına ihtiyaç duyar?
Genellikle ABD kuralları referans alınır. OSHA 29 CFR 1910.107, kuru filtreli bir kabinin açık yüzeyi veya kesiti üzerinde ortalama en az 100 fpm veya elektrostatik püskürtme için 60 fpm gerektirir ve 1910.94 Tablo G-10, işleme göre 50-250 fpm verir. Diğer ülkeler kendi standartlarını uygular, bu nedenle yerel yönetmelikler kontrol edilmelidir.
Aşağı çekişli bir püskürtme kabini her zaman çapraz çekişli bir boya kabininden daha mı iyidir?
No. Aşağı akış, daha güçlü aşırı püskürtme kontrolü sağlar, ancak ticari veriler hava hacmini %20-40 daha yüksek gösterir; buna bağlı olarak daha yüksek sermaye ve işletme maliyeti vardır ve bir çukur veya yükseltilmiş zemin gerektirir. Çapraz akış en yaygın endüstriyel düzendir ve birçok genel bitirme işi için yeterlidir.
Büyük ekipman boya kabini ne kadar büyük olmalıdır?
En büyük iş parçasından başlayın. Endüstriyel kabinler için ticari kılavuzlar, yüksekliğe en az 2 ft ve genişlik ile derinliğe 5 ft ekler; birlikte boyandığında parçalar arasında yaklaşık 3 ft boşluk bırakılır. Uçak işleri, asansörler veya iskele için yer bırakarak çok daha büyük açıklıklar kullanır.
Boya püskürtme kabini içinde hangi aydınlatma ve elektrik ekipmanı kullanılabilir?
ABD OSHA 1910.107 uyarınca yalnızca sabit aydınlatmaya izin verilir ve püskürtme alanından sızdırmaz cam panellerle ayrılır. Yangın yönetmeliği özetleri, tehlikeli sınıflandırma için listelenmiş armatürler ve püskürtme alanı içindeki kablolamanın Class I Division 1 olarak derecelendirilmesini gerektirir. Fanlar, motorlar ve kontroller aynı sınıflandırmaya göre seçilir.
Kabin boyayı da kürleyebilir mi?
Evet, kür modu olan bir hava besleme ünitesiyle. Yayımlanmış ünite verileri, kür modunda yaklaşık 140 °F veya 160 °F çıkış havasını, azaltılmış hava akışıyla ve %80'e kadar devridaim ile gösterir. ABD yangın yönetmeliği özetleri, kurutmadan önce bir temizleme süresi ve kür döngüsü sırasında püskürtmeyi önleyen kilitler gerektirir.