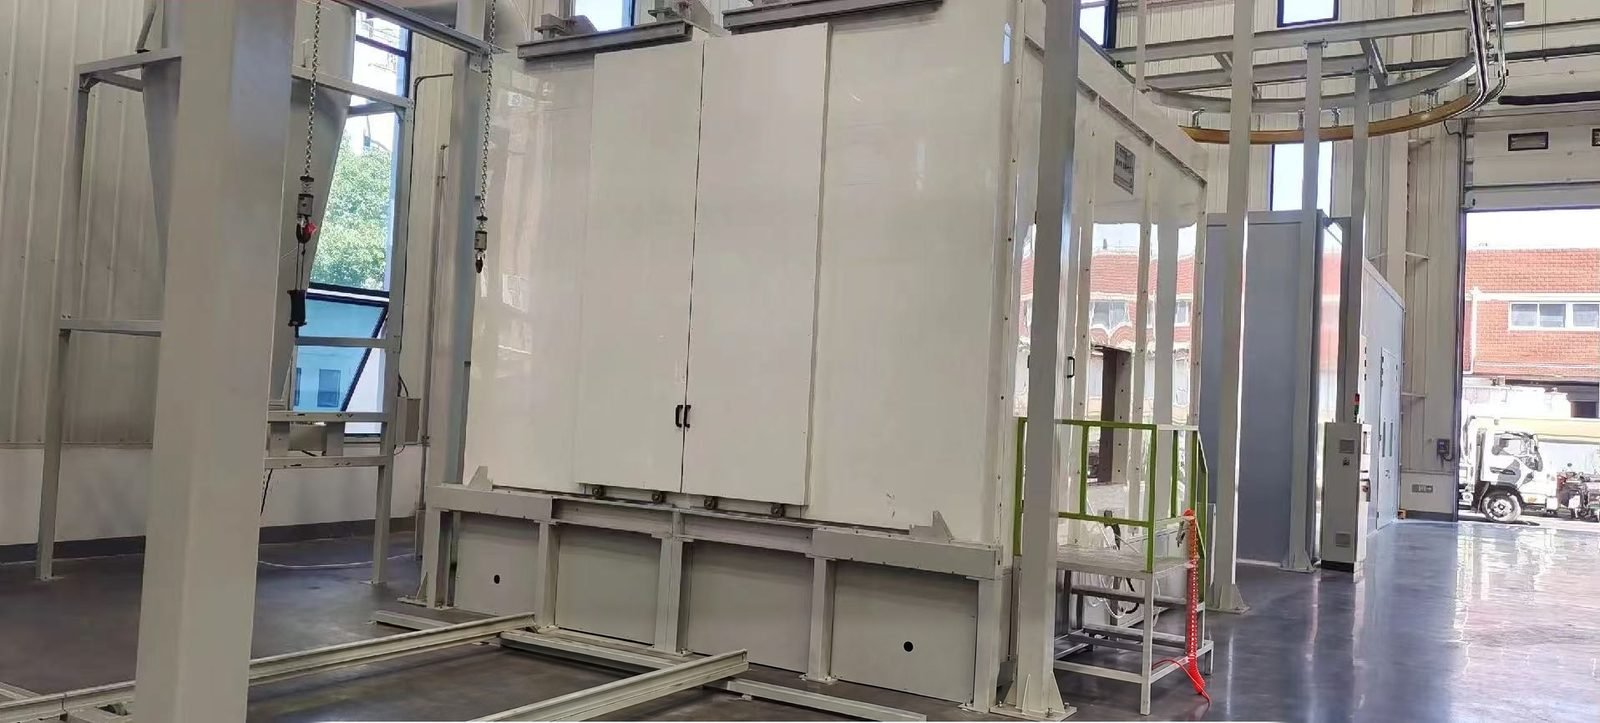
Przemysłowa kabina lakiernicza
Przemysłowa kabina lakiernicza to wentylowana obudowa wychwytująca nadmiar rozpylonej farby na mokro i opary rozpuszczalnika. Jest odpowiednia dla producentów powlekających części metalowe, plastikowe lub drewniane, w układach o przepływie poprzecznym, pół-zstępującym, zstępującym lub z otwartym frontem, zaprojektowanych wokół prędkości powietrza około 100 fpm (0,5 m/s).
Zbudowana dla producentów, którzy natryskują farbę na mokro na wszystko, od części w małych partiach po duże urządzenia, i potrzebują kontrolowanego przepływu powietrza, wychwytywania nadmiaru rozpylonej farby oraz kabiny dopasowanej do obrabianego elementu.
Specyfikacja techniczna
Poniższe wartości są typowymi zakresami dla tego typu urządzeń. Parametry Twojej linii są ustalane w specyfikacji pisemnej po przeanalizowaniu Twoich części, wydajności i miejsca instalacji.
| Układy przepływu powietrza | Przepływ poprzeczny, pół-zstępujący, boczno-zstępujący, zstępujący i z otwartym frontem |
|---|---|
| Prędkość projektowa przepływu poprzecznego | Prawie zawsze minimum 100 fpm (0,51 m/s) w przekroju kabiny; kabiny z otwartym frontem często 125 fpm (0,64 m/s) |
| Prędkość projektowa przepływu zstępującego | Od 30 fpm do ponad 100 fpm (0,15-0,51 m/s) średnio przy pustej kabinie; typowo 50-100 fpm |
| Odniesienie dla USA: OSHA 29 CFR 1910.107(b)(5)(i) | Średnia co najmniej 100 liniowych fpm na otwartej powierzchni lub przekroju kabiny; co najmniej 60 fpm dla natrysku elektrostatycznego |
| Odniesienie dla USA: OSHA 29 CFR 1910.94(c)(6), Tabela G-10 | Prędkości na wlotach kabin od 50 do 250 fpm w zależności od operacji, przeciągu i rozmiaru kabiny |
| Limit stężenia par | Objętość wywiewu wystarczająca do utrzymania stężenia par rozpuszczalnika na poziomie 25 % dolnej granicy wybuchowości lub poniżej (US OSHA 1910.94(c)(6)(ii); także NFPA 33 i International Fire Code) |
| Objętość powietrza o przepływie zstępującym | 20-40 % więcej powietrza niż w kabinie z przepływem poprzecznym o tym samym rozmiarze |
| Wychwytywanie przez filtr wywiewny | Co najmniej 98 % nadmiaru rozpylonej farby, przetestowane zgodnie z ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173); kabiny z myciem wodnym są zwolnione z tego testu filtra |
| Filtr nawiewny sufitowy | Media dyfuzyjne klasy M5 według EN 779 / ISO ePM10 50 % według ISO 16890, stosowane przy prędkości przepływu 0,25-0,5 m/s (dane publikowane przez jednego producenta filtrów) |
| Poziom oświetlenia | 100-150 stopoświec (około 1 080-1 610 luksów), zalecenie IES dla kabin do natrysku farby, zgodnie z doniesieniami prasy branżowej |
| Tryb utwardzania (wypalania) | Nawiewowy zespół uzdatniania powietrza odprowadza powietrze o temperaturze około 140 °F lub 160 °F (60 °C lub 71 °C) przy zmniejszonym przepływie powietrza i do 80 % recyrkulacji |
Konfiguracja kabiny
- Kabina z izolowanym lub jednowarstwowym stalowym panelem z drzwiami produktowymi, drzwiami dla personelu i oknami obserwacyjnymi
- Komora nawiewna z filtrami wstępnymi i filtrami dyfuzyjnymi sufitowymi lub drzwiowymi
- Komora wywiewna z suchymi stopniami filtra zatrzymującego farbę lub sekcją mycia wodnego (kurtyna wodna) ze zbiornikiem, pompą i usuwaniem osadu
- Wentylator wywiewny i komin z silnikiem i wentylatorem dostosowanym do klasyfikacji strefy zagrożenia instalacji
- Nawiewowy zespół uzdatniania powietrza z palnikiem lub innym podgrzewaczem do trybu natrysku i trybu utwardzania (wypalania)
- Uszczelnione oprawy oświetleniowe za szklanymi panelami, panel sterowania z blokadami wentylatora i natrysku, manometr na filtrach i przyłącze do tłumienia ognia
Jakiego typu przepływ powietrza powinna stosować przemysłowa kabina natryskowa?
Crossdraft jest zwykle wybierany do ogólnych prac przemysłowych, ponieważ wymaga najmniejszej ilości powietrza i nie potrzebuje kanału; downdraft zapewnia najczystsze wykończenie, ale wymaga więcej powietrza i kanału w podłodze. Tabela porównuje pięć typowych układów.
| Typ przepływu powietrza | Droga powietrza | Wymagany kanał | Zalety | Ograniczenia | Typowe użycie |
|---|---|---|---|---|---|
| Kabina lakiernicza z przepływem poprzecznym | Wlot przez filtrowane drzwi lub przedni plenum, poziomo wzdłuż elementu, wylot przez tylną komorę wyciągową | Nie | Najniższy przepływ powietrza, mniejsze wentylatory i jednostka nawiewna, niższe koszty eksploatacji | Mgła natryskowa może przedostawać się na inne części; pył z podłogi może być zasysany do strumienia powietrza | Ogólne wykończenia przemysłowe, wiele małych części |
| Kabinа lakiernicza półdolnoociągowa | Wlot przez filtrowaną strefę sufitu z przodu (pierwsze 25-30 % kabiny), następnie ukośnie do tylnego wywiewu | Nie | Czystsza niż kabina z przepływem poprzecznym przy niższych kosztach instalacji i eksploatacji niż pełny przepływ dolnoociągowy | Możliwa strefa martwego powietrza przy podłodze z przodu | Warsztaty z ograniczonym budżetem, chcące uzyskać lepsze wykończenie niż przy ciągu poprzecznym |
| Kabina lakiernicza z bocznym przepływem zstępującym | Wlot przez filtrowany sufit na całej długości, przepływ w dół nad elementem, wylot przez komory wyciągowe wzdłuż obu ścian bocznych | Nie | Bardziej równomierny przepływ powietrza i lepsza kontrola zanieczyszczeń bez prac budowlanych | Większa powierzchnia zabudowy, wymagana filtracja na całym suficie | Miejsca, w których nie można wykopać dołu |
| Kabina lakiernicza z przepływem zstępującym | Wlot przez w pełni filtrowany sufit, pionowo w dół wokół elementu, wylot przez filtrowany dół lub podniesioną podłogę | Tak (kanał lub podniesiona piwnica) | Najsilniejsza kontrola nadmiaru natrysku i zanieczyszczeń; powietrze przepływa z dala od lakiernika | Wymaga 20-40 % więcej powietrza; niewygodne przy malowaniu spodów dużych elementów | Pojazdy i wykończenia o wysokim wyglądzie |
| Kabina natryskowa z otwartym przodem | Powietrze z pomieszczenia zasysane przez otwarty przód, wzdłuż elementu, wydmuchiwane przez filtry w tylnej ścianie | Nie | Prosty dostęp do załadunku; brak drzwi lub komory nawiewnej | Wykorzystuje niefiltrowane powietrze warsztatowe; często projektowana na 125 fpm | Partie wsadowe, produkty drewniane i ogólne metalowe |
Kabina lakiernicza z suchym filtrem czy kabina lakiernicza z myciem wodnym?
Kabina lakiernicza z suchym filtrem to prostsza i tańsza opcja dla większości prac przemysłowych; kabina z myciem wodnym nadaje się do dużych ilości farby, gdzie filtry zbyt szybko by się zapychały. Obie wychwytują nadmiar natrysku, zanim powietrze dotrze do wentylatora wyciągowego.
| Punkt porównania | Kabina lakiernicza z suchym filtrem | Kabina lakiernicza z myciem wodnym |
|---|---|---|
| Metoda wychwytywania | Powietrze wywiewane przechodzi przez stopnie filtra zatrzymującego farbę | Sekcja z cyrkulującą kurtyną wodną lub skruberem stale zbiera cząstki farby |
| Koszt kapitałowy | niższy | Wyższy |
| Prace rutynowe | Regularna wymiana filtrów wyciągowych, która wstrzymuje produkcję na czas ich wykonywania | Usuwanie osadu za pomocą zgarniacza, wirówki lub ręcznego czyszczenia, od co kilku dni do co miesiąc w zależności od ilości farby |
| Odpowiedni dla | Małe do średnich ilości farby i częste zmiany produktów | Duże ilości powłok, roboty i linie przenośnikowe o dużej wydajności |
| Aspekt przeciwpożarowy | Zużyte filtry są palnymi odpadami i są chronione przez tryskacze zgodnie z przepisami USA | Nadmiar natrysku jest zwilżany, co zmniejsza ryzyko pożaru w przypadku powłok takich jak nitroceluloza |
| Reguła filtra 6H US EPA | Filtry muszą wykazywać co najmniej 98 % wychwytu | Zwolnione, gdy eksploatowane zgodnie ze specyfikacją producenta |
Jak określa się rozmiar przemysłowej kabiny lakierniczej i oblicza się jej przepływ powietrza wywiewanego?
Przepływ powietrza wywiewanego równa się przekrojowi kabiny, przez który przepływa powietrze, pomnożonemu przez projektową prędkość. Rozmiar kabiny określa się na podstawie największego elementu plus luz roboczy: wytyczne branżowe dla prac przemysłowych to co najmniej 2 ft (0,6 m) na wysokości oraz 5 ft (1,5 m) na szerokości i głębokości. Ogólny przykład obliczeniowy wyłącznie poglądowy, nie jest ofertą: element o szerokości 2,4 m x wysokości 1,8 m x długości 5,0 m daje kabinę 3,9 m x 2,4 m x 6,5 m.
| Układ kabiny (przykład) | Powierzchnia, przez którą przepływa powietrze | Prędkość projektowa | Przepływ powietrza wywiewanego, m³/h | Przepływ powietrza wywiewanego, cfm |
|---|---|---|---|---|
| Przeciąg poprzeczny, zamknięty | Przekrój 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Kabina otwarta | Przekrój 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Przepływ powietrza z góry na dół | Powierzchnia 3,9 x 6,5 m = 25,35 m² (273 ft²) | 50 fpm (0,25 m/s) | 23,200 | 13,640 |
Komponenty maszyny
Dobór komponentów zależy od klasyfikacji strefy zagrożenia wybuchem oraz rodzaju natryskiwanej powłoki. Kluczowe komponenty są dostępne u międzynarodowych marek, takich jak ebm-papst i Ziehl-Abegg w przypadku wentylatorów, w tym wersje przeciwwybuchowe, Camfil i Freudenberg Viledon w przypadku filtrów nawiewnych i wywiewnych, Riello, Weishaupt i Maxon w przypadku palników, Siemens, Allen-Bradley i Mitsubishi Electric w przypadku sterowników PLC i paneli HMI oraz Wagner i Nordson w przypadku pistoletów natryskowych i pomp (konfigurowalne zgodnie ze specyfikacją klienta).
Referencje aplikacji
Stosowane do maszyn i dużych urządzeń, konstrukcji stalowych, nadwozi pojazdów i przyczep, komponentów rolniczych i budowlanych, mebli i wyrobów z drewna, części z tworzyw sztucznych oraz ogólnych wyrobów z blachy.
Zobowiązanie inżynieryjne
Każda linia jest projektowana zgodnie z zapisaną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym elemencie podczas prób fabrycznych przed wysyłką. Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na Twojej hali fabrycznej.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na kluczowe komponenty. Montaż na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji linii.
Najczęściej zadawane pytania
Jaką prędkość powietrza powinna mieć przemysłowa kabina natryskowa?
Zwykle punktem odniesienia są przepisy amerykańskie. OSHA 29 CFR 1910.107 wymaga średniej prędkości co najmniej 100 fpm na otwartym przekroju lub przekroju poprzecznym kabiny z filtrami suchymi albo 60 fpm w przypadku natrysku elektrostatycznego, a 1910.94 Tabela G-10 podaje 50-250 fpm w zależności od operacji. Inne kraje stosują własne normy, dlatego należy sprawdzić lokalne przepisy.
Czy kabina natryskowa z przepływem z góry na dół jest zawsze lepsza niż kabina lakiernicza z przepływem poprzecznym?
Nie. Downdraft zapewnia silniejszą kontrolę nadmgłową, ale dane branżowe wskazują, że jego objętość powietrza jest o 20-40 % większa, z odpowiednio wyższymi kosztami inwestycyjnymi i operacyjnymi, i wymaga kanału lub podniesionej podłogi. Crossdraft to najczęstszy układ przemysłowy i jest wystarczający dla wielu ogólnych prac wykończeniowych.
Jak duża powinna być kabina lakiernicza do dużego sprzętu?
Zacznij od największego detalu. Wytyczne branżowe dla kabin przemysłowych dodają co najmniej 2 ft do wysokości i 5 ft do szerokości i głębokości, z około 3 ft między częściami, gdy kilka jest malowanych razem. Prace lotnicze wymagają znacznie większych odstępów, z miejscem na podnośniki lub rusztowania.
Jakie oświetlenie i sprzęt elektryczny można stosować wewnątrz kabiny lakierniczej?
Zgodnie z US OSHA 1910.107 dozwolone jest tylko stałe oświetlenie, oddzielone od strefy natrysku szczelnymi szklanymi panelami. Podsumowania przepisów przeciwpożarowych wymagają opraw zakwalifikowanych do klasy zagrożenia oraz okablowania wewnątrz przestrzeni natryskowej o klasie Class I Division 1. Wentylatory, silniki i sterowniki są dobierane do tej samej klasy.
Czy kabina może również utwardzać lakier?
Tak, z jednostką nawiewną, która ma tryb utwardzania. Opublikowane dane jednostki pokazują powietrze nawiewane o temperaturze około 140 °F lub 160 °F w trybie utwardzania przy zmniejszonym przepływie powietrza i do 80 % recyrkulacji. Podsumowania amerykańskich przepisów przeciwpożarowych wymagają okresu przedmuchu przed suszeniem oraz blokad uniemożliwiających natrysk podczas cyklu utwardzania.