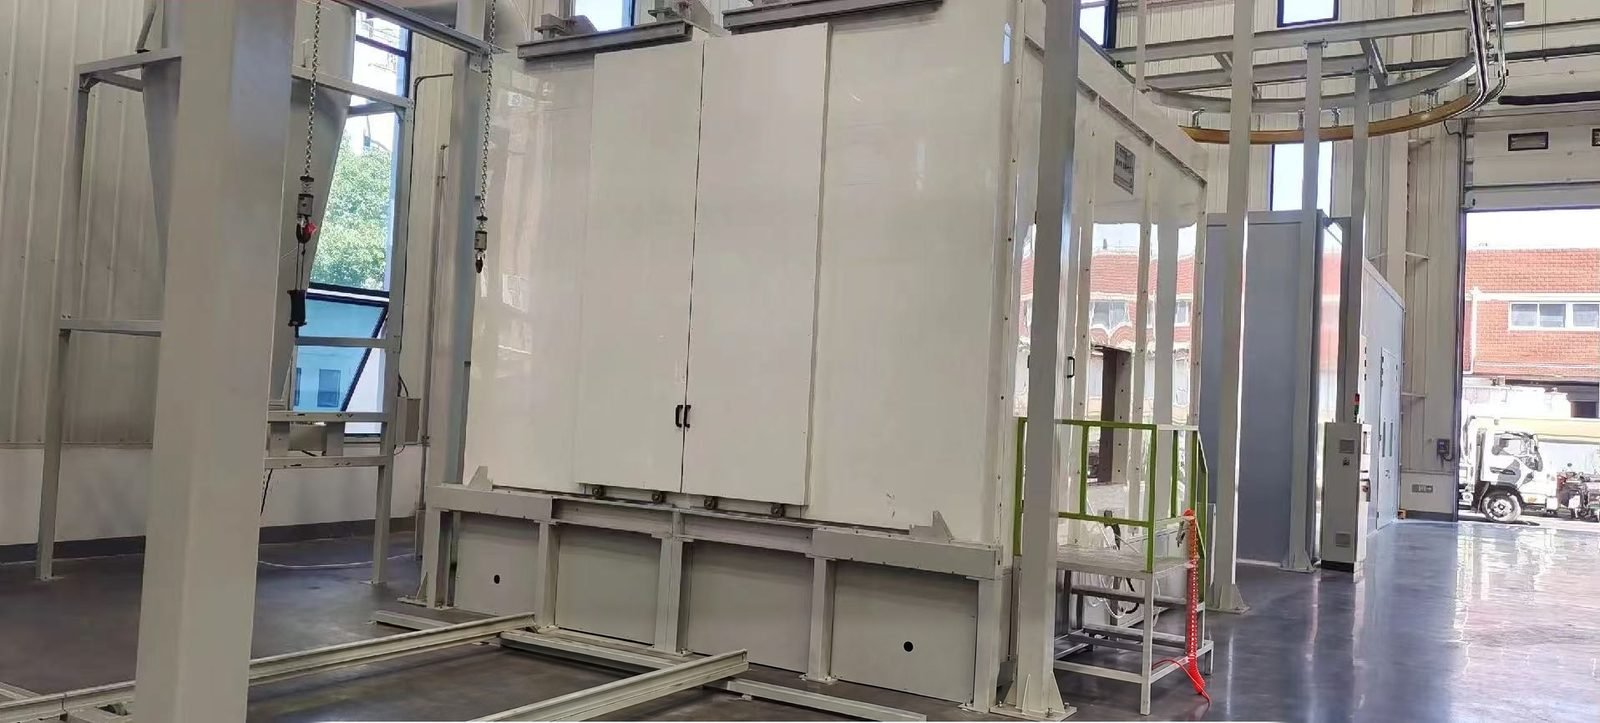
Cabine de Pintura por Aspersão Industrial
Uma cabine de pintura industrial por pulverização é um recinto ventilado que captura o excesso de pulverização de tinta líquida e o vapor de solvente. É adequada para fabricantes que revestem peças de metal, plástico ou madeira, em layouts de fluxo cruzado, semidowndraft, downdraft ou de face aberta, projetados em torno de aproximadamente 100 pés/min (0,5 m/s) de velocidade do ar.
Projetada para fabricantes que pulverizam tinta líquida em qualquer coisa, desde peças de pequenos lotes até equipamentos grandes, e precisam de fluxo de ar controlado, captura de excesso de pulverização e uma cabine dimensionada para a peça de trabalho.
Especificações técnicas
Os valores abaixo são faixas típicas para este tipo de equipamento. Os números da sua linha são fixados na especificação escrita após analisarmos suas peças, produção e local.
| Layouts de fluxo de ar | Fluxo cruzado, semidowndraft, downdraft lateral, downdraft e face aberta |
|---|---|
| Velocidade de projeto de fluxo cruzado | Quase sempre um mínimo de 100 pés/min (0,51 m/s) na seção da cabine; cabines de face aberta frequentemente 125 pés/min (0,64 m/s) |
| Velocidade de projeto de downdraft | De 30 fpm a mais de 100 fpm (0,15-0,51 m/s) em média com a cabine vazia; 50-100 fpm é típico |
| Referência dos EUA: OSHA 29 CFR 1910.107(b)(5)(i) | Média de pelo menos 100 fpm lineares sobre a face aberta ou seção transversal da cabine; pelo menos 60 fpm para pulverização eletrostática |
| Referência dos EUA: OSHA 29 CFR 1910.94(c)(6), Tabela G-10 | Velocidades nas aberturas da cabine de 50 a 250 fpm dependendo da operação, corrente de ar cruzada e tamanho da cabine |
| Limite de concentração de vapor | Volume de exaustão suficiente para manter o vapor de solvente a 25 % do limite inferior de explosividade ou abaixo (US OSHA 1910.94(c)(6)(ii); também NFPA 33 e o Código Internacional de Incêndio) |
| Volume de ar descendente | 20-40 % mais ar do que uma cabine de fluxo cruzado do mesmo tamanho |
| Captura do filtro de exaustão | Pelo menos 98 % do excesso de pulverização de tinta, testado conforme ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173); cabines de lavagem com água estão isentas deste teste de filtro |
| Filtro de insuflamento no teto | Meio de difusão da classe M5 conforme EN 779 / ISO ePM10 50 % conforme ISO 16890, usado a uma velocidade frontal de 0,25-0,5 m/s (dados publicados por um fabricante de filtros) |
| Nível de iluminação | 100-150 foot-candles (cerca de 1.080-1.610 lux), a recomendação da IES para cabines de pulverização de tinta conforme relatado na imprensa especializada |
| Modo de cura (cozimento) | A unidade de reposição de ar descarrega a cerca de 140 °F ou 160 °F (60 °C ou 71 °C) com fluxo de ar reduzido e até 80 % de recirculação |
Configuração da Cabine
- Cabine com painéis de aço isolados ou de parede simples, com portas para o produto, porta para pessoal e janelas de observação
- Plenum de insuflamento com pré-filtros e filtros de difusão no teto ou na porta
- Câmara de exaustão com estágios de filtro secador de tinta ou uma seção de lavagem a água (cortina de água) com tanque, bomba e remoção de lodo
- Ventilador de exaustão e chaminé com motor e ventilador classificados para a classificação de área perigosa da instalação
- Unidade de reposição de ar com queimador ou outro aquecedor para modo de pulverização e modo de cura (cozimento)
- Luminárias seladas atrás de painéis de vidro, painel de controle com intertravamentos de ventilador e pulverização, manômetro diferencial nos filtros e conexão de supressão de incêndio
Que tipo de fluxo de ar uma cabine de pulverização industrial deve usar?
Crossdraft é a escolha habitual para trabalhos industriais gerais porque precisa de menos ar e não necessita de fossa; downdraft proporciona o acabamento mais limpo, mas precisa de mais ar e de uma fossa no chão. A tabela compara os cinco layouts comuns.
| Tipo de fluxo de ar | Percurso do ar | Fossa necessária | Pontos fortes | Limitações | Uso típico |
|---|---|---|---|---|---|
| Cabine de pintura de fluxo cruzado | Entra através de portas filtradas ou plenum frontal, horizontalmente ao longo da peça, sai através de uma câmara de exaustão traseira | Não | Fluxo de ar mais baixo, ventiladores menores e unidade de reposição de ar, menor custo operacional | O excesso de pulverização pode se espalhar por outras peças; a poeira do piso pode ser arrastada para o fluxo de ar | Acabamento industrial geral, múltiplas peças pequenas |
| Cabine de pintura semi downdraft | Entra através de uma zona de teto filtrado na frente (primeiros 25-30 % da cabine), depois diagonalmente para um escape traseiro | Não | Mais limpo que o crossdraft com custo de instalação e operação menor que o downdraft completo | Possível zona de ar morto perto do piso na frente | Oficinas com orçamento limitado que desejam um acabamento melhor do que o crossdraft |
| Cabine de pintura com fluxo descendente lateral | Entrada através de um teto filtrante de comprimento total, descida sobre a peça, saída através de câmaras de exaustão ao longo de ambas as paredes laterais | Não | Fluxo de ar mais uniforme e melhor controle de contaminação sem obras civis | Maior área ocupada, filtragem de teto total a manter | Locais que não podem escavar uma vala |
| Cabine de pintura com fluxo descendente | Entrada através de um teto totalmente filtrado, descida vertical ao redor da peça, saída através de uma vala de piso filtrada ou piso elevado | Sim (fosso ou cave elevada) | O controlo mais forte de sobrepulverização e contaminação; o ar afasta-se do pintor | Necessita de 20-40 % mais ar; incómodo ao pintar as partes inferiores de itens grandes | Veículos e acabamentos de alta aparência |
| Cabine de pintura de face aberta | O ar da sala é aspirado através da frente aberta, atravessa a peça e sai através de filtros na parede traseira | Não | Acesso simples para carregamento; sem portas ou plenum de alimentação | Utiliza ar não filtrado da oficina; frequentemente projetado a 125 fpm | Peças em lote, madeira e produtos metálicos em geral |
Cabine de pintura com filtro seco ou cabine de pintura com lavagem por água?
Uma cabine de pintura com filtro seco é a opção mais simples e de menor investimento para a maioria dos trabalhos industriais; uma cabine de lavagem por água é adequada para grandes volumes de tinta, onde os filtros ficariam saturados demasiado rapidamente. Ambas capturam o excesso de pulverização antes de o ar chegar ao ventilador de extração.
| Ponto de comparação | Cabine de pintura com filtro seco | Cabine de pintura com lavagem por água |
|---|---|---|
| Método de captura | O ar de extração passa por estágios de filtros retentores de tinta | Cortina de água recirculante ou secção de lavagem recolhe continuamente as partículas de tinta |
| Custo de capital | Mais baixo | Mais alto |
| Trabalho de rotina | Substituições regulares do filtro de escape, que param a produção enquanto são realizadas | Remoção de lodo por skimmer, centrífuga ou limpeza manual, de alguns dias a mensalmente, dependendo do volume de tinta |
| Adequado para | Volumes de tinta baixos a médios e mudanças frequentes de produto | Grandes quantidades de revestimento, robôs e linhas de alto volume com transportadores |
| Aspeto de incêndio | Os filtros carregados são resíduos combustíveis e são protegidos por sprinklers segundo as regras dos EUA | O overspray é humidificado, o que reduz o risco de incêndio com revestimentos como a nitrocelulose |
| Regra do filtro 6H da US EPA | Os filtros devem apresentar pelo menos 98 % de captura | Isento quando operado conforme as especificações do fabricante |
Como é dimensionada uma cabine de pintura industrial e calculado o seu caudal de exaustão?
O caudal de exaustão é igual à secção transversal da cabine por onde o ar passa multiplicada pela velocidade de projeto. A cabine é dimensionada a partir da peça maior mais a folga de trabalho: as orientações do setor para trabalho industrial são de pelo menos 2 ft (0,6 m) em altura e 5 ft (1,5 m) em largura e profundidade. Exemplo genérico meramente ilustrativo, não é um orçamento: peça com 2,4 m de largura x 1,8 m de altura x 5,0 m de comprimento dá uma cabine de 3,9 m x 2,4 m x 6,5 m.
| Layout da cabine (exemplo) | Área por onde o ar passa | Velocidade de projeto | Fluxo de ar de exaustão, m³/h | Fluxo de ar de exaustão, cfm |
|---|---|---|---|---|
| Corrente de ar cruzada, fechado | Face 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Cabine de face aberta | Face 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Fluxo de ar descendente | Piso 3,9 x 6,5 m = 25,35 m² (273 ft²) | 50 fpm (0,25 m/s) | 23,200 | 13,640 |
Componentes da máquina
A seleção de componentes segue a classificação de área perigosa e o revestimento a ser pulverizado. Componentes principais estão disponíveis de marcas internacionais como ebm-papst e Ziehl-Abegg para ventiladores, incluindo versões à prova de explosão, Camfil e Freudenberg Viledon para filtros de insuflamento e exaustão, Riello, Weishaupt e Maxon para queimadores, Siemens, Allen-Bradley e Mitsubishi Electric para PLC e IHM, e Wagner e Nordson para pistolas de pulverização e bombas (configuráveis conforme especificação do cliente).
Referências de Aplicação
Usado para máquinas e equipamentos grandes, fabricações em aço, carrocerias de veículos e reboques, componentes agrícolas e de construção, móveis e produtos de madeira, peças plásticas e produtos gerais de chapa metálica.
Compromisso de Engenharia
Cada linha é projetada com base em uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura de película e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque. Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, não no chão da sua fábrica.
Serviço e Entrega
As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processos e suporte de peças de reposição continuam durante a vida útil da linha. As partes estruturais têm garantia de até 60 meses.
Perguntas Frequentes
Qual velocidade do ar uma cabine de pintura industrial precisa?
As regras dos EUA são a referência usual. A OSHA 29 CFR 1910.107 exige uma média de pelo menos 100 fpm sobre a face aberta ou seção transversal de uma cabine de filtro seco, ou 60 fpm para pulverização eletrostática, e a 1910.94 Tabela G-10 fornece 50-250 fpm por operação. Outros países aplicam seus próprios padrões, portanto o código local deve ser verificado.
Uma cabine de pintura de fluxo descendente é sempre melhor que uma cabine de pintura de fluxo cruzado?
Não. O fluxo descendente oferece controle mais forte de overspray, mas dados comerciais indicam volume de ar 20-40 % maior, com custo de capital e operacional correspondentemente mais altos, e requer uma vala ou piso elevado. O fluxo cruzado é o layout industrial mais comum e é adequado para muitos trabalhos gerais de acabamento.
Qual deve ser o tamanho de uma cabine de pintura para equipamentos grandes?
Comece pela maior peça de trabalho. Orientações comerciais para cabines industriais acrescentam pelo menos 2 ft à altura e 5 ft à largura e profundidade, com cerca de 3 ft entre peças quando várias são pintadas juntas. Trabalhos aeronáuticos usam folgas muito maiores, com espaço para elevadores ou andaimes.
Que iluminação e equipamentos elétricos podem ser usados dentro de uma cabine de pintura por aspersão?
Segundo a OSHA 1910.107 dos EUA, apenas iluminação fixa é permitida, separada da área de aspersão por painéis de vidro selados. Resumos do código de incêndio exigem luminárias listadas para a classificação de risco, e a fiação dentro do espaço de aspersão classificada como Classe I Divisão 1. Ventiladores, motores e controles são selecionados para a mesma classificação.
A cabine também pode curar a tinta?
Sim, com uma unidade de reposição de ar que tenha modo de cura. Dados publicados de unidades mostram ar de descarga de cerca de 140 °F ou 160 °F no modo de cura com fluxo de ar reduzido e até 80 % de recirculação. Resumos do código de incêndio dos EUA exigem um período de purga antes da secagem e intertravamentos que impedem a aspersão durante o ciclo de cura.