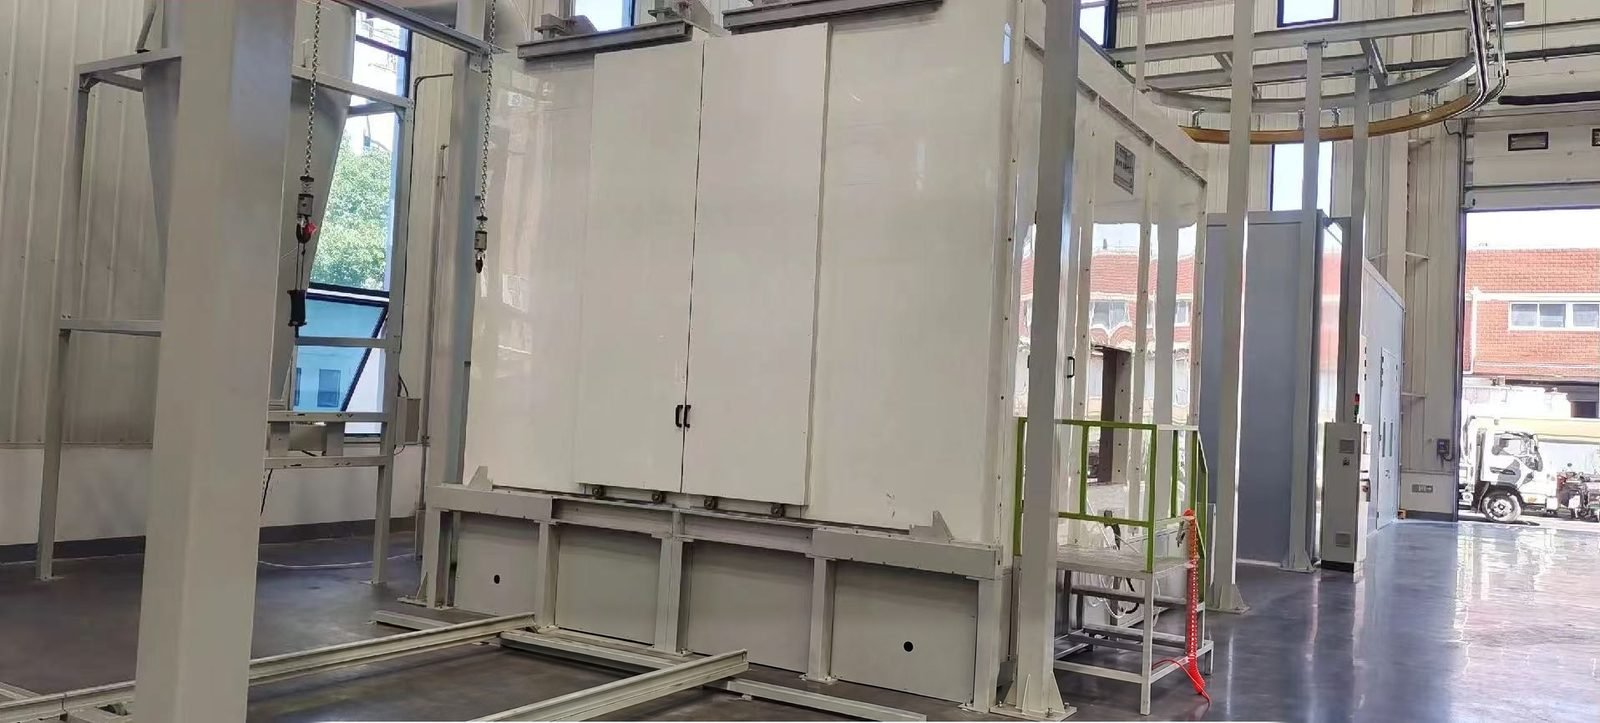
Industrielle Lackierspritzkabine
Eine industrielle Lackspritzkabine ist ein belüfteter geschlossener Raum, der Overspray von Flüssiglack und Lösungsmitteldämpfe erfasst. Sie eignet sich für Hersteller, die Metall-, Kunststoff- oder Holzteile beschichten, in Querstrom-, Halb-Abwärtsstrom-, Abwärtsstrom- oder Offenfront-Ausführungen, die auf eine Luftgeschwindigkeit von etwa 100 fpm (0,5 m/s) ausgelegt sind.
Gebaut für Hersteller, die Flüssiglack auf alles von Kleinserienteilen bis zu großen Anlagen spritzen und kontrollierte Luftführung, Overspray-Erfassung und eine auf das Werkstück abgestimmte Kabine benötigen.
Technische Spezifikationen
Die untenstehenden Werte sind typische Bereiche für diesen Anlagentyp. Die Werte für Ihre Linie werden in der schriftlichen Spezifikation festgelegt, nachdem wir Ihre Teile, Ihren Ausstoß und Ihren Standort geprüft haben.
| Luftführungs-Layouts | Querstrom, Halb-Abwärtsstrom, Seiten-Abwärtsstrom, Abwärtsstrom und Offenfront |
|---|---|
| Auslegungsgeschwindigkeit Querstrom | Fast immer mindestens 100 fpm (0,51 m/s) über den Kabinenquerschnitt; Offenfront-Kabinen oft 125 fpm (0,64 m/s) |
| Auslegungsgeschwindigkeit Abwärtsstrom | Von 30 fpm bis über 100 fpm (0,15-0,51 m/s) im Durchschnitt bei leerer Kabine; 50-100 fpm sind typisch |
| US-Referenz: OSHA 29 CFR 1910.107(b)(5)(i) | Durchschnitt von mindestens 100 linearen fpm über die offene Fläche oder den Kabinenquerschnitt; mindestens 60 fpm für elektrostatisches Sprühen |
| US-Referenz: OSHA 29 CFR 1910.94(c)(6), Tabelle G-10 | Geschwindigkeiten in Kabinenöffnungen von 50 bis 250 fpm je nach Vorgang, Querzug und Kabinengröße |
| Dampfkonzentrationsgrenze | Absaugvolumen ausreichend, um Lösungsmitteldampf auf 25 % der unteren Explosionsgrenze oder darunter zu halten (US OSHA 1910.94(c)(6)(ii); auch NFPA 33 und der International Fire Code) |
| Abluftvolumen bei Abwärtsströmung | 20-40 % mehr Luft als eine Querstromkabine gleicher Größe |
| Abscheidung im Abluftfilter | Mindestens 98 % des Lacknebels, getestet nach ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173); Wasserwaschkabinen sind von diesem Filtertest ausgenommen |
| Decken-Zuluftfilter | Diffusionsmedien der Klasse M5 nach EN 779 / ISO ePM10 50 % nach ISO 16890, verwendet bei 0,25-0,5 m/s Anströmgeschwindigkeit (veröffentlichte Daten eines Filterherstellers) |
| Beleuchtungsstärke | 100-150 Foot-candles (etwa 1.080-1.610 Lux), die IES-Empfehlung für Lackspritzkabinen, wie in der Fachpresse berichtet |
| Härtungs- (Einbrenn-)Modus | Zuluftgerät mit Austritt bei etwa 140 °F oder 160 °F (60 °C oder 71 °C) bei reduziertem Luftvolumenstrom und bis zu 80 % Umluft |
Kabinenkonfiguration
- Isolierte oder einschalige Stahlpaneelkabine mit Produkttüren, Personentür und Sichtfenstern
- Zuluftkammer mit Vorfilter und Decken- oder Türdiffusionsfiltern
- Abluftkammer mit Trockenlackabscheidefilterstufen oder einem Wasserwaschbereich (Wasservorhang) mit Tank, Pumpe und Schlammabscheidung
- Abluftventilator und Kamin mit Motor und Ventilator, ausgelegt für die Gefahrenbereichsklassifizierung der Anlage
- Zuluftgerät mit Brenner oder anderer Heizung für Spritzbetrieb und Härtungsbetrieb (Einbrennbetrieb)
- Dichte Leuchten hinter Glasplatten, Schaltschrank mit Ventilator- und Spritzverriegelungen, Druckmessgerät über den Filtern und Brandschutzanschluss
Welchen Luftströmungstyp sollte eine industrielle Spritzkabine verwenden?
Crossdraft ist die übliche Wahl für allgemeine industrielle Arbeiten, da er die geringste Luftmenge benötigt und keine Grube erfordert; Downdraft liefert die sauberste Oberfläche, benötigt aber mehr Luft und eine Bodengrube. Die Tabelle vergleicht die fünf gängigen Anordnungen.
| Luftströmungsart | Luftweg | Grube erforderlich | Stärken | Einschränkungen | Typische Verwendung |
|---|---|---|---|---|---|
| Querstrom-Lackierkabine | Einlass durch gefilterte Türen oder vordere Plenumkammer, horizontal entlang des Werkstücks, Auslass durch eine hintere Absaugkammer | Nein | Geringster Luftstrom, kleinere Ventilatoren und Zuluftgerät, niedrigere Betriebskosten | Sprühnebel kann auf andere Teile gelangen; Bodenstaub kann in den Luftstrom gezogen werden | Allgemeine industrielle Lackierung, mehrere kleine Teile |
| Halb-Abwärtsstrom-Lackierkabine | Durch eine gefilterte Deckenzone an der Vorderseite (erste 25-30 % der Kabine), dann diagonal zu einem hinteren Abluftauslass | Nein | Sauberer als Querstrom bei niedrigeren Installations- und Betriebskosten als Voll-Abwärtsstrom | Mögliche Totluftzone in Bodennähe an der Vorderseite | Budgetbegrenzte Werkstätten, die eine bessere Oberfläche als bei Querzug wünschen |
| Seitlicher Abluft-Spritzstand | Ein durch eine vollflächig gefilterte Decke, vertikal nach unten über das Werkstück, hinaus durch Absaugkammern entlang beider Seitenwände | Nein | Gleichmäßigere Luftströmung und bessere Kontaminationskontrolle ohne bauliche Maßnahmen | Größere Stellfläche, vollflächige Deckenfiltration zur Aufrechterhaltung | Standorte, die keine Grube ausheben können |
| Abluft-Lackierkabine | Ein durch eine vollflächig gefilterte Decke, vertikal nach unten um das Werkstück herum, hinaus durch eine gefilterte Bodengrube oder einen Doppelboden | Ja (Grube oder erhöhter Keller) | Stärkste Kontrolle von Overspray und Kontamination; Luft bewegt sich vom Lackierer weg | Benötigt 20-40 % mehr Luft; unpraktisch beim Lackieren von Unterseiten großer Objekte | Fahrzeuge und hochwertige Oberflächen |
| Offene Spritzkabine | Raumluft wird durch die offene Front angesaugt, über das Werkstück geführt und durch Filter in der Rückwand abgeführt | Nein | Einfacher Zugang zum Beladen; keine Türen oder Zuluftkammer | Verwendet ungefilterte Werkstattluft; oft für 125 fpm ausgelegt | Serienteile, Holz- und allgemeine Metallprodukte |
Trockenfilter-Spritzkabine oder Wasserwasch-Lackierkabine?
Eine Trockenfilter-Spritzkabine ist die einfachere und kapitalschonendere Option für die meisten industriellen Arbeiten; eine Wasserwaschkabine eignet sich für hohe Lackmengen, bei denen Filter zu schnell beladen würden. Beide erfassen Overspray, bevor die Luft den Abluftventilator erreicht.
| Vergleichspunkt | Trockenfilter-Spritzkabine | Wasserwasch-Lackierkabine |
|---|---|---|
| Erfassungsmethode | Abluft strömt durch Lackabscheide-Filterstufen | Umlaufender Wasservorhang oder Wäscherbereich sammelt Lackpartikel kontinuierlich |
| Kapitalkosten | Niedriger | Höher |
| Routinearbeit | Regelmäßiger Austausch der Abluftfilter, der die Produktion während der Durchführung stoppt | Schlamm entfernung durch Skimmer, Zentrifuge oder manuelle Reinigung, von alle paar Tage bis monatlich je nach Lackmenge |
| Geeignet für | Geringe bis mittlere Lackmengen und häufige Produktwechsel | Große Beschichtungsmengen, Roboter und Förderband-Hochvolumenlinien |
| Brandaspekt | Beladene Filter sind brennbarer Abfall und werden nach US-Vorschriften durch Sprinkler geschützt | Overspray wird benetzt, was das Brandrisiko bei Beschichtungen wie Nitrocellulose verringert |
| US EPA 6H Filterregel | Filter müssen mindestens 98 % Abscheidegrad aufweisen | Befreit, wenn gemäß den Herstellerspezifikationen betrieben |
Wie wird eine industrielle Lackierkabine dimensioniert und ihr Abluftvolumenstrom berechnet?
Der Abluftvolumenstrom entspricht der vom Luft durchströmten Querschnittsfläche der Kabine multipliziert mit der Auslegungsgeschwindigkeit. Die Kabine wird anhand des größten Teils plus Arbeitsfreiraum dimensioniert: Fachliche Richtlinien für industrielle Arbeiten sind mindestens 2 ft (0,6 m) in der Höhe und 5 ft (1,5 m) in der Breite und Tiefe. Nur ein allgemeines Berechnungsbeispiel, kein Angebot: Teil 2,4 m breit x 1,8 m hoch x 5,0 m lang ergibt eine Kabine von 3,9 m x 2,4 m x 6,5 m.
| Kabinenlayout (Beispiel) | Von der Luft durchströmte Fläche | Auslegungsgeschwindigkeit | Abluftvolumenstrom, m³/h | Abluftvolumenstrom, cfm |
|---|---|---|---|---|
| Querströmung, geschlossen | Fläche 3,9 x 2,4 m = 9,36 m² (101 ft²) | 100 fpm (0,51 m/s) | 17,100 | 10,080 |
| Offene Kabine | Fläche 3,9 x 2,4 m = 9,36 m² (101 ft²) | 125 fpm (0,64 m/s) | 21,400 | 12,590 |
| Abluftstrom nach unten | Etage 3,9 x 6,5 m = 25,35 m² (273 ft²) | 50 fpm (0,25 m/s) | 23,200 | 13,640 |
Maschinenkomponenten
Die Komponentenauswahl richtet sich nach der Gefahrenbereichsklassifizierung und dem zu sprühenden Beschichtungsstoff. Wichtige Komponenten sind von internationalen Marken wie ebm-papst und Ziehl-Abegg für Ventilatoren, einschließlich explosionsgeschützter Versionen, Camfil und Freudenberg Viledon für Zuluft- und Abluftfilter, Riello, Weishaupt und Maxon für Brenner, Siemens, Allen-Bradley und Mitsubishi Electric für SPS und HMI sowie Wagner und Nordson für Spritzpistolen und Pumpen erhältlich (konfigurierbar nach Kundenspezifikation).
Anwendungsreferenzen
Verwendet für Maschinen und große Ausrüstungen, Stahlkonstruktionen, Fahrzeugkarosserien und Anhänger, landwirtschaftliche und Bauteile, Möbel und Holzprodukte, Kunststoffteile und allgemeine Blechprodukte.
Engineering-Verpflichtung
Jede Linie wird gegen eine schriftliche Leistungsspezifikation ausgelegt. Liniengeschwindigkeit, Härtungsprofil, Schichtdicke und Emissionsniveau werden im Vertrag festgehalten und beim Werksprobelauf vor dem Versand an Ihrem eigenen Bauteil nachgewiesen. Ein Engineering-Team verantwortet die gesamte Kette — Vorbehandlung, Applikation, Härtung, Fördertechnik und Emissionskontrolle —, sodass die Kompromisse zwischen ihnen am Zeichenbrett und nicht in Ihrer Fabrikhalle geklärt werden.
Service & Lieferung
Standardkonfigurationen werden in 30-60 Tagen geliefert, mit 12 Monaten Garantie auf die gesamte Maschine und 36 Monaten auf kritische Komponenten. Installation vor Ort, Inbetriebnahme und Bedienerschulung sind weltweit verfügbar, und Prozessoptimierung sowie Ersatzteilversorgung werden über die gesamte Lebensdauer der Linie fortgeführt.
Häufig gestellte Fragen
Welche Luftgeschwindigkeit benötigt eine industrielle Spritzkabine?
Üblicherweise dienen die US-Vorschriften als Referenz. OSHA 29 CFR 1910.107 verlangt einen Durchschnitt von mindestens 100 fpm über die offene Fläche oder den Querschnitt einer Trockenfilterkabine oder 60 fpm für elektrostatisches Sprühen, und 1910.94 Tabelle G-10 gibt je nach Arbeitsvorgang 50-250 fpm an. Andere Länder wenden ihre eigenen Normen an, daher sollte die lokale Vorschrift geprüft werden.
Ist eine Spritzkabine mit Abluftstrom nach unten immer besser als eine Spritzkabine mit Querstrom?
Nr. Downdraft bietet eine stärkere Overspray-Kontrolle, aber Handelsdaten zeigen, dass sein Luftvolumen 20-40 % höher liegt, mit entsprechend höheren Kapital- und Betriebskosten, und es benötigt eine Grube oder einen erhöhten Boden. Crossdraft ist die gebräuchlichste industrielle Anordnung und ist für viele allgemeine Lackierarbeiten ausreichend.
Wie groß sollte eine Spritzkabine für große Ausrüstung sein?
Beginnen Sie mit dem größten Werkstück. Handelsübliche Richtlinien für Industriekabinen fügen mindestens 2 ft zur Höhe und 5 ft zur Breite und Tiefe hinzu, mit etwa 3 ft zwischen Teilen, wenn mehrere zusammen lackiert werden. Flugzeugarbeiten verwenden weit größere Abstände, mit Platz für Hebebühnen oder Gerüste.
Welche Beleuchtung und elektrische Ausrüstung kann in einer Spritzkabine verwendet werden?
Gemäß US OSHA 1910.107 ist nur feste Beleuchtung erlaubt, getrennt vom Spritzbereich durch abgedichtete Glaspaneele. Brandschutzcode-Zusammenfassungen verlangen Leuchten, die für die Gefahrenklassifizierung zugelassen sind, und Verkabelung innerhalb des Spritzraums mit der Bewertung Class I Division 1. Ventilatoren, Motoren und Steuerungen werden nach derselben Klassifizierung ausgewählt.
Kann die Kabine auch den Lack härten?
Ja, mit einem Zuluftgerät, das einen Härtungsmodus hat. Veröffentlichte Gerätedaten zeigen Zuluft von etwa 140 °F oder 160 °F im Härtungsmodus mit reduziertem Luftstrom und bis zu 80 % Rezirkulation. US-Brandschutzcode-Zusammenfassungen verlangen eine Spülzeit vor dem Trocknen und Verriegelungen, die das Spritzen während des Härtungszyklus verhindern.