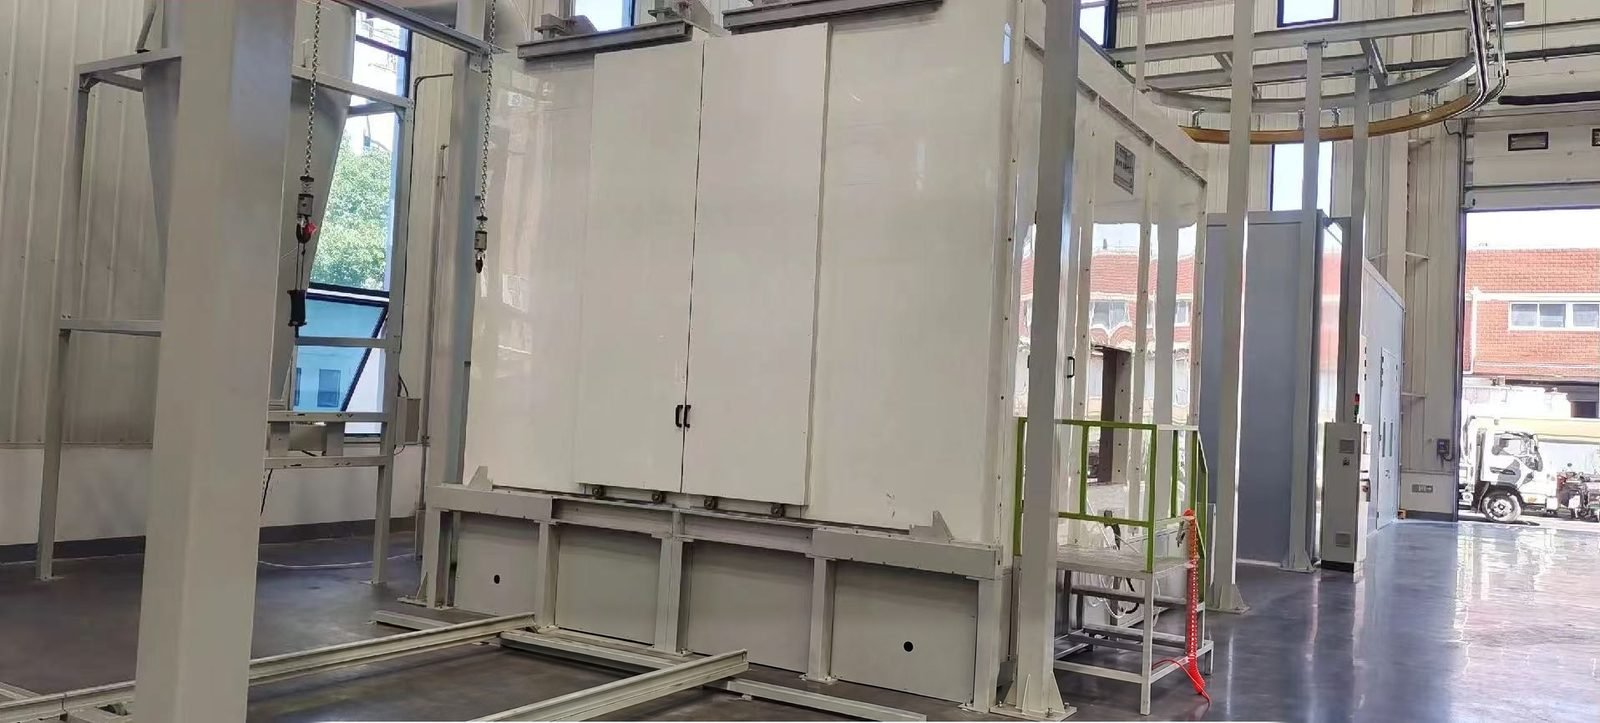
技術仕様
以下の値はこの設備タイプの一般的な範囲です。お客様のラインの数値は、部品、生産量、サイトを確認した後の仕様書で確定されます。
| 気流レイアウト | クロスドラフト、セミダウンドラフト、サイドダウンドラフト、ダウンドラフト、オープンフェイス |
|---|---|
| クロスドラフト設計風速 | ブース断面全体でほぼ常に最低100 fpm(0.51 m/s)、オープンフェイスブースではしばしば125 fpm(0.64 m/s) |
| ダウンドラフト設計風速 | ブースが空の状態での平均で30 fpmから100 fpm超(0.15~0.51 m/s)、50~100 fpmが一般的 |
| 米国参考規格:OSHA 29 CFR 1910.107(b)(5)(i) | 開放面またはブース断面全体で少なくとも100リニアfpmの平均、静電塗装の場合は少なくとも60 fpm |
| 米国参考規格:OSHA 29 CFR 1910.94(c)(6)、表G-10 | 作業内容、クロスドラフト、ブースのサイズに応じて50~250 fpmのブース開口部への流入速度 |
| 蒸気濃度限界 | 溶剤蒸気を爆発下限界の25%以下に保つのに十分な排気量(米国OSHA 1910.94(c)(6)(ii)、およびNFPA 33と国際防火コード) |
| ダウンドラフト風量 | 同サイズのクロスドラフトブースより20~40 %多い空気量 |
| 排気フィルター捕集 | 塗料オーバースプレーの少なくとも98 %、ANSI/ASHRAE 52.2(US EPA 40 CFR 63.11173)に基づく試験済み。ウォーターウォッシュブースはこのフィルター試験の対象外 |
| 天井給気フィルター | EN 779によるクラスM5~ISO 16890によるISO ePM10 50 %の拡散メディア、0.25~0.5 m/sの面風速で使用(あるフィルターメーカーの公開データ) |
| 照度レベル | 100~150フートキャンドル(約1,080~1,610ルクス)、業界誌で報告されている塗装スプレーブースに対するIESの推奨値 |
| 硬化(焼付)モード | エアメイクアップユニットは、風量を低減し、最大80%の再循環で約140°Fまたは160°F(60°Cまたは71°C)で排出します |
ブース構成
- 断熱または単層スチールパネルのキャビンで、製品扉、人員扉、観察窓付き
- プレフィルターと天井または扉の拡散フィルターを備えた給気プレナム
- 乾式ペイントアレスター濾過段またはタンク、ポンプ、スラッジ除去を備えた水洗(ウォーターカーテン)セクション付きの排気チャンバー
- 設置場所の危険区域分類に適合したモーターとファンを備えた排気ファンとスタック
- スプレーモードと硬化(ベーク)モード用のバーナーまたはその他のヒーターを備えたエアメイクアップユニット
- ガラスパネル背後の密閉照明器具、ファンとスプレーのインターロック付き制御盤、フィルター間の圧力計、消火接続
産業用スプレーブースはどの気流タイプを使用すべきですか?
クロスドラフトは一般的な産業作業で通常選ばれる方式です。なぜなら、最も少ない空気量で済み、ピットも不要だからです。ダウンドラフトは最もきれいな仕上がりが得られますが、より多くの空気量と床ピットが必要です。表は5つの一般的なレイアウトを比較しています。
| 気流タイプ | 空気経路 | ピットの必要性 | 長所 | 制限事項 | 典型的な使用 |
|---|---|---|---|---|---|
| クロスドラフト塗装ブース | フィルター付きドアまたはフロントプレナムから入り、部品に沿って水平に流れ、後部排気チャンバーから出る | いいえ | 最小の風量、より小さなファンと給気ユニット、より低い運転コスト | オーバースプレーが他の部品にまたがる可能性があります;床の粉塵が気流に引き込まれる可能性があります | 一般的な産業用塗装、複数の小さな部品 |
| セミダウンドラフト塗装ブース | 前面のフィルター付き天井ゾーン(ブースの最初の25~30%)から入り、その後斜めに後部排気へ | いいえ | フルダウンドラフトよりも低い設置・運転コストでクロスドラフトより清浄 | 前面の床付近にデッドエアゾーンができる可能性 | クロスドラフトよりも仕上がりを良くしたい予算重視の工場 |
| サイドダウンドラフトスプレーブース | 全面フィルター付き天井から入り、ワークの上を下向きに流れ、両側壁に沿った排気チャンバーから出る | いいえ | 土木工事なしでより均一な気流と汚染管理の向上 | 設置面積が広く、全面天井フィルターの維持が必要 | ピットを掘削できない現場 |
| ダウンドラフト塗装ブース | 全面フィルター付き天井から入り、ワークの周囲を垂直に下向きに流れ、フィルター付き床ピットまたは二重床から出る | はい(ピットまたは高床式地下室) | 最強のオーバースプレーおよび汚染制御;空気は塗装者から遠ざかる方向に流れる | 20~40%多くの空気が必要;大型物品の下面を塗装する際に扱いにくい | 車両および高外観仕上げ |
| オープンフェイススプレーブース | 室内空気が開放前面から引き込まれ、部品を横切り、後壁のフィルターを通って排出される | いいえ | 積み込みが簡単;扉や給気プレナムがない | 未ろ過の工場空気を使用;しばしば125 fpmで設計される | バッチ部品、木製品および一般金属製品 |
ドライフィルタースプレーブースか水洗式塗装ブースか?
ドライフィルタースプレーブースは、ほとんどの産業作業にとってよりシンプルで低資本の選択肢です。水洗式ブースは、フィルターがすぐに目詰まりするような大量塗装に適しています。どちらも、空気が排気ファンに到達する前にオーバースプレーを捕集します。
| 比較ポイント | ドライフィルタースプレーブース | 水洗式塗装ブース |
|---|---|---|
| 捕集方法 | 排気はペイントアレスター濾過段を通過する | 循環水カーテンまたはスクラバー部が塗料粒子を連続的に捕集する |
| 資本コスト | 下げる | より高い |
| 日常作業 | 定期的な排気フィルターの交換。交換中は生産が停止する | スキマー、遠心分離機、または手作業による清掃でのスラッジ除去。塗料量に応じて数日ごとから毎月まで |
| に適している | 少量から中程度の塗料量と頻繁な製品切替 | 大量の塗装量、ロボットおよびコンベア式の大量生産ライン |
| 火災面 | 使用済みフィルターは可燃性廃棄物であり、米国の規則ではスプリンクラーで保護されている | オーバースプレーは湿潤化され、ニトロセルロースなどの塗料における火災リスクが低減される |
| US EPA 6Hフィルタールール | フィルターは少なくとも98%の捕集率を示さなければならない | メーカーの仕様に従って運転される場合は免除される |
工業用塗装ブースのサイズと排気風量はどのように計算されますか?
排気風量は、空気が通過するブースの断面積に設計風速を掛けたものに等しい。ブースのサイズは、最大部品に作業余裕を加えて決定される。工業作業の業界ガイダンスでは、高さで少なくとも2 ft(0.6 m)、幅と奥行きで5 ft(1.5 m)である。一般的な計算例であり、見積もりではない:部品が幅2.4 m x 高さ1.8 m x 長さ5.0 mの場合、ブースは3.9 m x 2.4 m x 6.5 mとなる。
| ブースレイアウト(例) | 空気が通過する面積 | 設計風速 | 排気風量、m³/h | 排気風量、cfm |
|---|---|---|---|---|
| クロスドラフト、密閉式 | 面 3.9 x 2.4 m = 9.36 m² (101 ft²) | 100 fpm (0.51 m/s) | 17,100 | 10,080 |
| 開放型ブース | 面 3.9 x 2.4 m = 9.36 m² (101 ft²) | 125 fpm (0.64 m/s) | 21,400 | 12,590 |
| ダウンドラフト気流 | 床面積 3.9 x 6.5 m = 25.35 m² (273 ft²) | 50 fpm (0.25 m/s) | 23,200 | 13,640 |
機械コンポーネント
コンポーネントの選定は、危険区域の分類と塗装する塗料に従って行われます。主要コンポーネントは、ファンについてはebm-papstやZiehl-Abeggなどの国際ブランドから入手可能で、防爆仕様も含まれます。給気フィルターと排気フィルターはCamfilやFreudenberg Viledon、バーナーはRiello、Weishaupt、Maxon、PLCとHMIはSiemens、Allen-Bradley、Mitsubishi Electric、スプレーガンとポンプはWagnerやNordsonから入手可能です(お客様の仕様に応じて構成可能)。
アプリケーション参考事例
機械や大型設備、鋼構造物、車体やトレーラー、農業用および建設用部品、家具や木製品、プラスチック部品、一般的な板金製品に使用されます。
エンジニアリングへのコミットメント
すべてのラインは書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品を用いて実証されます。1つのエンジニアリングチームが前処理、塗布、硬化、搬送、排出制御というチェーン全体を担当するため、それらの間のトレードオフはあなたの工場の床ではなく、製図板の上で解決されます。
サービス&納品
標準構成は30〜60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。オンサイトでの設置、試運転、オペレータートレーニングを世界中で利用可能で、プロセス調整とスペアパーツのサポートはラインの稼働期間中継続されます。 構造部品の保証期間は最長60か月です。
よくある質問
産業用スプレーブースに必要な風速はどれくらいですか?
米国の規則が通常の参考基準です。OSHA 29 CFR 1910.107では、ドライフィルターブースの開放面または断面全体で平均少なくとも100 fpm、静電塗装の場合は60 fpmが求められており、1910.94 Table G-10では作業別に50~250 fpmが示されています。他の国では独自の基準が適用されるため、現地の規制を確認する必要があります。
ダウンドラフトスプレーブースは、クロスドラフト塗装ブースよりも常に優れていますか?
No. ダウンドラフトはより強力なオーバースプレー制御を提供しますが、取引データではその風量が20~40%高く、それに応じて資本費と運用費も高くなり、ピットまたは上げ床が必要です。クロスドラフトは最も一般的な産業レイアウトであり、多くの一般的な塗装作業に適しています。
大型設備用スプレーブースはどのくらいの大きさにすべきですか?
最大のワークピースから始めます。産業用ブースの業界ガイダンスでは、高さに少なくとも2フィート、幅と奥行きに5フィートを追加し、複数の部品を同時に塗装する場合は部品間に約3フィートを設けます。航空機作業でははるかに大きなクリアランスを使用し、リフトや足場のためのスペースを確保します。
塗装スプレーブース内で使用できる照明および電気設備は何ですか?
米国OSHA 1910.107では、固定照明のみが許可され、密閉ガラスパネルによってスプレーエリアから分離されています。消防コードの要約では、危険区域分類に適合する器具が必要であり、スプレー空間内の配線はClass I Division 1定格であることが求められます。ファン、モーター、制御装置も同じ分類に基づいて選定されます。
ブースは塗料の硬化もできますか?
はい、硬化モードを備えたエアメイクアップユニットを使用すれば可能です。公開されているユニットデータでは、硬化モード時に吐出空気が約140°Fまたは160°Fで、風量が減少し、最大80%の再循環が可能です。米国消防コードの要約では、乾燥前のパージ期間と、硬化サイクル中のスプレーを防止するインターロックが必要です。