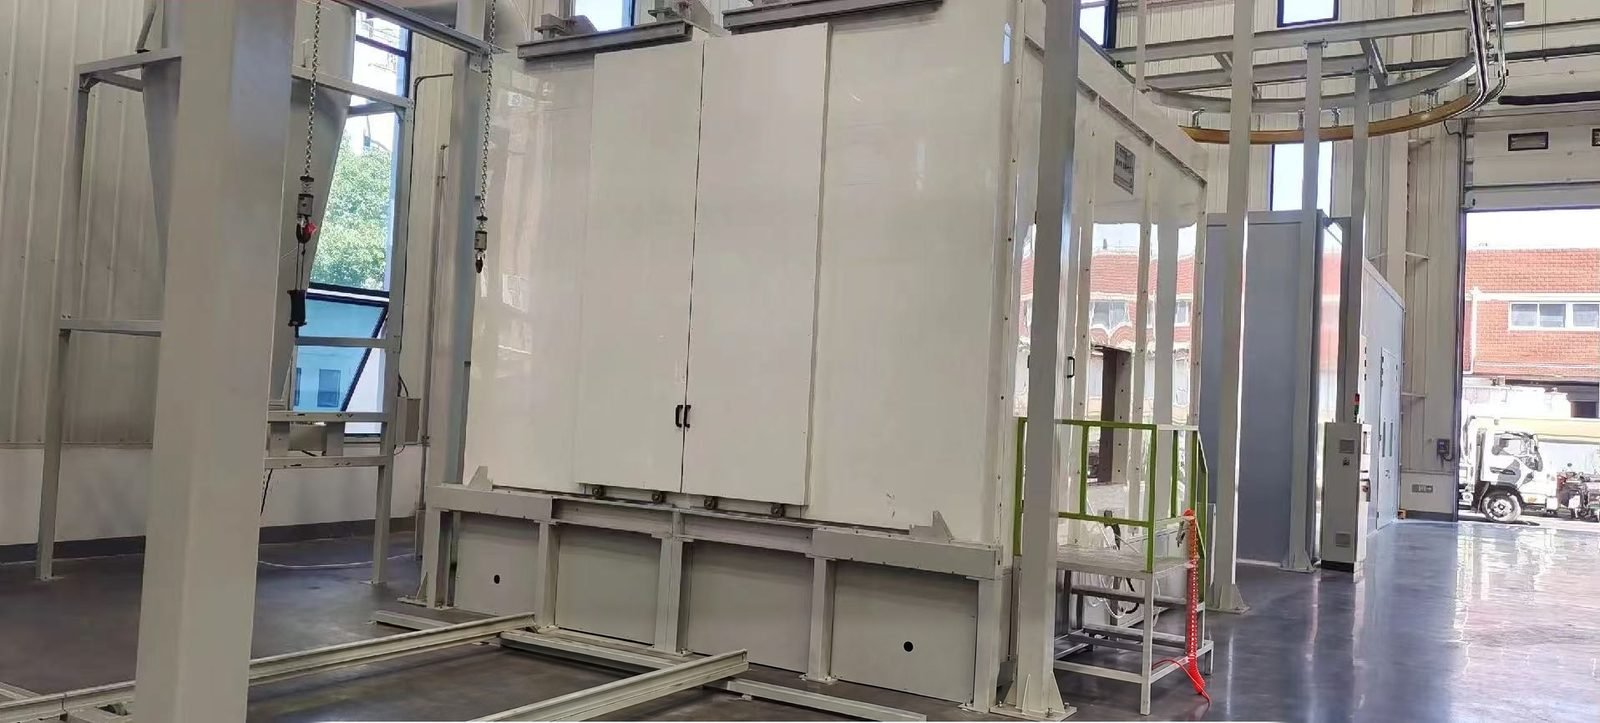
غرفه اسپری رنگ صنعتی
غرفه اسپری رنگ صنعتی یک محفظه تهویهشده است که رنگ مایع اضافی پاشیدهشده و بخار حلال را جذب میکند. این غرفه برای تولیدکنندگانی مناسب است که قطعات فلزی، پلاستیکی یا چوبی را پوشش میدهند، در چیدمانهای جریان متقاطع، نیمهجریان رو به پایین، جریان رو به پایین یا روباز که حول سرعت هوای تقریباً 100 فوت بر دقیقه (0.5 متر بر ثانیه) طراحی شدهاند.
ساختهشده برای تولیدکنندگانی که رنگ مایع را روی هر چیزی از قطعات دستهای کوچک تا تجهیزات بزرگ اسپری میکنند و به جریان هوای کنترلشده، جذب رنگ اضافی و غرفهای متناسب با قطعه کار نیاز دارند.
مشخصات فنی
مقادیر زیر محدودههای معمول برای این نوع تجهیزات هستند. اعداد مربوط به خط شما پس از بررسی قطعات، خروجی و سایت شما در مشخصات فنی مکتوب تثبیت میشود.
| چیدمانهای جریان هوا | جریان متقاطع، نیمهجریان رو به پایین، جریان جانبی رو به پایین، جریان رو به پایین و روباز |
|---|---|
| سرعت طراحی جریان متقاطع | تقریباً همیشه حداقل 100 فوت بر دقیقه (0.51 متر بر ثانیه) در مقطع غرفه؛ غرفههای روباز اغلب 125 فوت بر دقیقه (0.64 متر بر ثانیه) |
| سرعت طراحی جریان رو به پایین | از 30 فوت بر دقیقه تا بیش از 100 فوت بر دقیقه (0.15-0.51 متر بر ثانیه) بهطور میانگین با غرفه خالی؛ 50-100 فوت بر دقیقه معمول است |
| مرجع ایالات متحده: OSHA 29 CFR 1910.107(b)(5)(i) | میانگین حداقل 100 فوت خطی بر دقیقه در سراسر دهانه باز یا مقطع غرفه؛ حداقل 60 فوت بر دقیقه برای پاشش الکترواستاتیک |
| مرجع ایالات متحده: OSHA 29 CFR 1910.94(c)(6)، جدول G-10 | سرعتهای ورودی به دهانههای غرفه از 50 تا 250 فوت بر دقیقه بسته به عملیات، جریان هوای عرضی و اندازه غرفه |
| حد غلظت بخار | حجم تخلیه کافی برای نگهداشتن بخار حلال در 25 % حد انفجار پایین یا کمتر (US OSHA 1910.94(c)(6)(ii)؛ همچنین NFPA 33 و کد بینالمللی آتش) |
| حجم هوای جریان نزولی | 20-40 % هوای بیشتر نسبت به غرفه جریان متقاطع با همان اندازه |
| جذب فیلتر خروجی | حداقل 98 % از پاشش اضافی رنگ، آزمایششده بر اساس ANSI/ASHRAE 52.2 (US EPA 40 CFR 63.11173)؛ غرفههای شستشو با آب از این آزمایش فیلتر معاف هستند |
| فیلتر تأمین سقفی | رسانه انتشار از کلاس M5 تا EN 779 / ISO ePM10 50 % تا ISO 16890، استفادهشده در سرعت ظاهری 0.25-0.5 m/s (دادههای منتشرشده یک سازنده فیلتر) |
| سطح روشنایی | 100-150 فوت-کندل (حدود 1,080-1,610 لوکس)، توصیه IES برای غرفههای اسپری رنگ همانگونه که در مطبوعات تخصصی گزارش شده است |
| حالت پخت (پخت) | واحد تأمین هوای جبرانی در حدود ۱۴۰ درجه فارنهایت یا ۱۶۰ درجه فارنهایت (۶۰ درجه سلسیوس یا ۷۱ درجه سلسیوس) با جریان هوای کاهشیافته و تا ۸۰٪ بازچرخانی تخلیه میکند |
پیکربندی غرفه
- کابین پانل فولادی عایقدار یا تکجداره با دربهای محصول، درب پرسنلی و پنجرههای مشاهده
- پلنوم تأمین با پیشفیلترها و فیلترهای پخش سقفی یا دربی
- محفظه تخلیه با مراحل فیلتر خشک توقفکننده رنگ یا بخش شستشوی آبی (پرده آبی) با مخزن، پمپ و حذف لجن
- فن تخلیه و دودکش با موتور و فن با درجهبندی مناسب برای طبقهبندی منطقه خطرناک تأسیسات
- واحد تأمین هوای جبرانی با مشعل یا سایر گرمکنندهها برای حالت اسپری و حالت پخت (بیک)
- چراغهای آببندیشده در پشت پانلهای شیشهای، تابلو کنترل با قفلهای ایمنی فن و اسپری، گیج فشار در سراسر فیلترها و اتصال سیستم اطفاء حریق
یک غرفه اسپری صنعتی باید از کدام نوع جریان هوا استفاده کند؟
کراسدرافت معمولاً انتخاب رایج برای کارهای صنعتی عمومی است زیرا به کمترین هوا نیاز دارد و نیازی به گودال ندارد؛ داوندرافت تمیزترین پرداخت را میدهد اما به هوای بیشتر و یک گودال کف نیاز دارد. جدول پنج چیدمان رایج را مقایسه میکند.
| نوع جریان هوا | مسیر هوا | نیاز به گودال | نقاط قوت | محدودیتها | استفاده معمول |
|---|---|---|---|---|---|
| غرفه رنگ کراس درافت | ورود از درهای فیلترشده یا پلنوم جلو، بهصورت افقی در امتداد قطعه، خروج از طریق محفظه تخلیه عقب | نه | کمترین جریان هوا، فنهای کوچکتر و واحد تأمین هوا، هزینه اجرای کمتر | پاشش اضافی میتواند به سایر بخشها منتقل شود؛ گرد و غبار کف میتواند به جریان هوا کشیده شود | پرداخت صنعتی عمومی، قطعات کوچک متعدد |
| غرفه رنگ نیمه رو به پایین | از طریق یک ناحیه سقفی فیلترشده در جلو (۲۵-۳۰٪ اول غرفه)، سپس بهصورت مورب به یک خروجی عقب | نه | تمیزتر از جریان متقاطع با هزینه نصب و اجرای کمتر نسبت به جریان کامل رو به پایین | ناحیه هوای مرده احتمالی نزدیک کف در جلو | فروشگاههای با بودجه محدود که خواهان پرداخت بهتر از نوع کراسدرافت هستند |
| غرفه رنگپاشی با جریان هوای نزولی از کناره | ورود هوا از طریق سقف فیلترشده تمامعرض، جریان عمودی به سمت پایین روی قطعه، خروج از طریق اتاقکهای تخلیه در امتداد هر دو دیوار جانبی | نه | جریان هوای یکنواختتر و کنترل بهتر آلودگی بدون انجام عملیات ساختمانی | ردپای بزرگتر، فیلتراسیون تمامسقفی برای نگهداری | مکانهایی که امکان حفاری گودال را ندارند |
| غرفه رنگپاشی با جریان هوای نزولی | ورود هوا از طریق سقف کاملاً فیلترشده، جریان عمودی به سمت پایین در اطراف قطعه، خروج از طریق گودال کف فیلترشده یا کف مرتفع | بله (چاله یا زیرزمین مرتفع) | قویترین کنترل پاشش اضافی و آلودگی؛ هوا از نقاش دور میشود | به ۲۰-۴۰٪ هوای بیشتر نیاز دارد؛ هنگام رنگآمیزی سطوح زیرین اقلام بزرگ دستوپاگیر است | خودروها و پرداختهای با ظاهر بالا |
| غرفه رنگآمیزی با نمای باز | هوای اتاق از طریق جلوی باز به داخل کشیده میشود، از روی قطعه عبور میکند و از فیلترهای دیوار پشتی خارج میشود | نه | دسترسی ساده برای بارگیری؛ بدون در یا محفظه تأمین هوا | از هوای فیلترنشده کارگاه استفاده میکند؛ اغلب با ۱۲۵ فوت بر دقیقه طراحی میشود | قطعات دستهای، محصولات چوبی و فلزی عمومی |
غرفه رنگپاشی با فیلتر خشک یا غرفه رنگپاشی با شستشوی آبی؟
غرفه رنگپاشی با فیلتر خشک گزینهای سادهتر و کمسرمایهتر برای بیشتر کارهای صنعتی است؛ غرفه شستشوی آبی برای حجم بالای رنگ مناسب است، جایی که فیلترها خیلی سریع پر میشوند. هر دو پاشش اضافی را پیش از رسیدن هوا به فن تخلیه جمع میکنند.
| نقطه مقایسه | غرفه رنگپاشی با فیلتر خشک | غرفه رنگپاشی با شستشوی آبی |
|---|---|---|
| روش جمعآوری | هوای تخلیه از مراحل فیلتر توقفکننده رنگ عبور میکند | بخش پرده آب چرخشی یا اسکرابر بهطور پیوسته ذرات رنگ را جمع میکند |
| هزینه سرمایهای | پایینتر | بالاتر |
| کار روتین | تعویض منظم فیلتر اگزوز، که در حین انجام آن تولید متوقف میشود | حذف لجن با اسکیمر، سانتریفیوژ یا تمیزکاری دستی، از هر چند روز تا ماهانه بسته به حجم رنگ |
| مناسب برای | حجم رنگ کم تا متوسط و تغییرات مکرر محصول | مقادیر زیاد پوشش، رباتها و خطوط تولید انبوه با نوار نقاله |
| جنبه آتشسوزی | فیلترهای بارگذاریشده زباله قابل اشتعال هستند و طبق قوانین آمریکا توسط اسپرینکلرها محافظت میشوند | اسپری اضافی مرطوب میشود، که خطر آتشسوزی را با پوششهایی مانند نیتروسلولز کاهش میدهد |
| قانون فیلتر 6H سازمان حفاظت محیط زیست ایالات متحده | فیلترها باید حداقل 98 % جذب را نشان دهند | هنگامی که طبق مشخصات سازنده کار میکند، معاف است |
یک غرفه رنگ صنعتی چگونه اندازهگذاری میشود و جریان هوای خروجی آن چگونه محاسبه میشود؟
جریان هوای خروجی برابر است با سطح مقطع غرفه که هوا از آن عبور میکند ضرب در سرعت طراحی. غرفه از بزرگترین قطعه بهعلاوه فضای کاری اندازهگذاری میشود: راهنمای صنفی برای کار صنعتی حداقل 2 ft (0.6 m) در ارتفاع و 5 ft (1.5 m) در عرض و عمق است. مثال محاسبهشده عمومی فقط برای نمونه، نه یک پیشنهاد قیمت: قطعه 2.4 m عرض x 1.8 m ارتفاع x 5.0 m طول، غرفهای 3.9 m x 2.4 m x 6.5 m میدهد.
| چیدمان غرفه (نمونه) | ناحیهای که هوا از آن عبور میکند | سرعت طراحی | جریان هوای خروجی، m³/h | جریان هوای خروجی، cfm |
|---|---|---|---|---|
| جریان هوای عرضی، بسته | سطح مقطع 3.9 x 2.4 m = 9.36 m² (101 ft²) | 100 fpm (0.51 m/s) | 17,100 | 10,080 |
| غرفه با دهانه باز | سطح مقطع 3.9 x 2.4 m = 9.36 m² (101 ft²) | 125 fpm (0.64 m/s) | 21,400 | 12,590 |
| جریان هوای رو به پایین | طبقه 3.9 × 6.5 متر = 25.35 متر مربع (273 فوت مربع) | 50 فوت بر دقیقه (0.25 متر بر ثانیه) | 23,200 | 13,640 |
اجزای ماشین
انتخاب قطعات بر اساس طبقهبندی مناطق خطرناک و پوشش در حال پاشش انجام میشود. قطعات کلیدی از برندهای بینالمللی مانند ebm-papst و Ziehl-Abegg برای فنها، شامل نسخههای ضد انفجار، Camfil و Freudenberg Viledon برای فیلترهای ورودی و خروجی، Riello، Weishaupt و Maxon برای مشعلها، Siemens، Allen-Bradley و Mitsubishi Electric برای PLC و HMI، و Wagner و Nordson برای تفنگهای پاشش و پمپها (قابل تنظیم بر اساس مشخصات مشتری) موجود هستند.
مراجع کاربرد
برای ماشینآلات و تجهیزات بزرگ، سازههای فولادی، بدنه خودرو و تریلر، قطعات کشاورزی و ساختمانی، مبلمان و محصولات چوبی، قطعات پلاستیکی و محصولات عمومی ورق فلزی استفاده میشود.
تعهد مهندسی
هر خط بر اساس یک مشخصات عملکردی مکتوب مهندسی میشود. سرعت خط، پروفایل پخت، ضخامت فیلم و سطح انتشار در قرارداد ذکر میشود و در اجرای آزمایشی کارخانه روی قطعه خودتان پیش از حمل نشان داده میشود. یک تیم مهندسی کل زنجیره را مالک است — پیشتصفیه، اعمال، پخت، انتقال و کنترل انتشار — بنابراین توازنها بین آنها روی تخته رسم حل میشود، نه روی کف کارخانه شما.
خدمات و تحویل
پیکربندیهای استاندارد در ۳۰ تا ۶۰ روز ارسال میشوند با گارانتی ۱۲ ماهه کل ماشین و ۳۶ ماهه قطعات حیاتی. نصب در محل، راهاندازی و آموزش اپراتور در سراسر جهان موجود است، و تنظیم فرآیند و پشتیبانی قطعات یدکی برای طول عمر کاری خط ادامه مییابد.
پرسشهای متداول
سرعت هوای مورد نیاز یک غرفه رنگپاشی صنعتی چقدر است؟
قوانین ایالات متحده معمولاً مرجع هستند. OSHA 29 CFR 1910.107 میانگین حداقل 100 فوت بر دقیقه در سطح باز یا مقطع یک غرفه با فیلتر خشک، یا 60 فوت بر دقیقه برای پاشش الکترواستاتیک را الزامی میکند، و 1910.94 جدول G-10 مقدار 50-250 فوت بر دقیقه بر اساس عملیات را ارائه میدهد. سایر کشورها استانداردهای خود را اعمال میکنند، بنابراین باید آییننامه محلی بررسی شود.
آیا غرفه رنگپاشی با جریان رو به پایین همیشه بهتر از غرفه رنگپاشی با جریان متقاطع است؟
شماره. جریان نزولی کنترل بیشتری بر پاشش اضافی میدهد، اما دادههای تجاری حجم هوای آن را ۲۰ تا ۴۰ درصد بیشتر نشان میدهد، با هزینه سرمایهای و عملیاتی متناسباً بالاتر، و به یک گودال یا کف مرتفع نیاز دارد. جریان متقاطع رایجترین چیدمان صنعتی است و برای بسیاری از کارهای عمومی پرداخت کافی است.
یک غرفه اسپری تجهیزات بزرگ چقدر باید بزرگ باشد؟
از بزرگترین قطعه کار شروع کنید. راهنمای تجاری برای غرفههای صنعتی حداقل ۲ فوت به ارتفاع و ۵ فوت به عرض و عمق اضافه میکند، با حدود ۳ فوت بین قطعات وقتی چند قطعه با هم رنگ میشوند. کار هواپیما از فاصلههای بسیار بزرگتری استفاده میکند، با فضایی برای بالابر یا داربست.
چه روشنایی و تجهیزات برقی میتواند داخل یک غرفه اسپری رنگ استفاده شود؟
طبق OSHA 1910.107 آمریکا فقط روشنایی ثابت مجاز است، که با پانلهای شیشهای مهر و موم شده از ناحیه اسپری جدا شده است. خلاصههای کد آتشنشانی نیازمند تجهیزاتی هستند که برای طبقهبندی خطرناک فهرست شده باشند، و سیمکشی داخل فضای اسپری با درجه Class I Division 1. فنها، موتورها و کنترلها بر اساس همان طبقهبندی انتخاب میشوند.
آیا غرفه میتواند رنگ را نیز پخت کند؟
بله، با یک واحد تأمین هوای جبرانی که حالت پخت دارد. دادههای منتشرشده واحد نشان میدهد هوای تخلیه حدود ۱۴۰ درجه فارنهایت یا ۱۶۰ درجه فارنهایت در حالت پخت با جریان هوای کاهشیافته و تا ۸۰ درصد بازچرخانی. خلاصههای کد آتشنشانی آمریکا نیازمند یک دوره تخلیه قبل از خشککردن و قفلهای ایمنی هستند که از اسپری در طول چرخه پخت جلوگیری میکنند.