Paint Booth Lighting: Lux Levels, Fixtures and Layout
Risposta rapida: Paint booth lighting is normally designed for 100-150 foot-candles (about 1,080-1,610 lux) measured 3 ft above the floor, the IES recommendation reported in the US trade press; EN 12464-1 tables give 750-1,000 lux for spraying and 1,000-1,500 lux at Ra 90 for inspection and touch-up. Daylight-balanced lamps of 5,000-6,500 K with CRI 90 or higher support colour matching. Fixtures sit behind sealed glass in the ceiling, upper corners and side walls, and must suit the hazardous-area classification of their location (Class I, Division 1 or 2 in the US; Zone 1 or 2 under ATEX). LED fixtures save 40-50 % energy against fluorescent T8.
MUSI Technology, a powder and liquid spray coating line manufacturer in Changzhou, China, lays out booth lighting with ceiling, angled corner and side wall fixtures behind sealed glass and selects fixtures to the hazardous-area classification stated by the customer, so that the booth is lit to the level the specification requires.
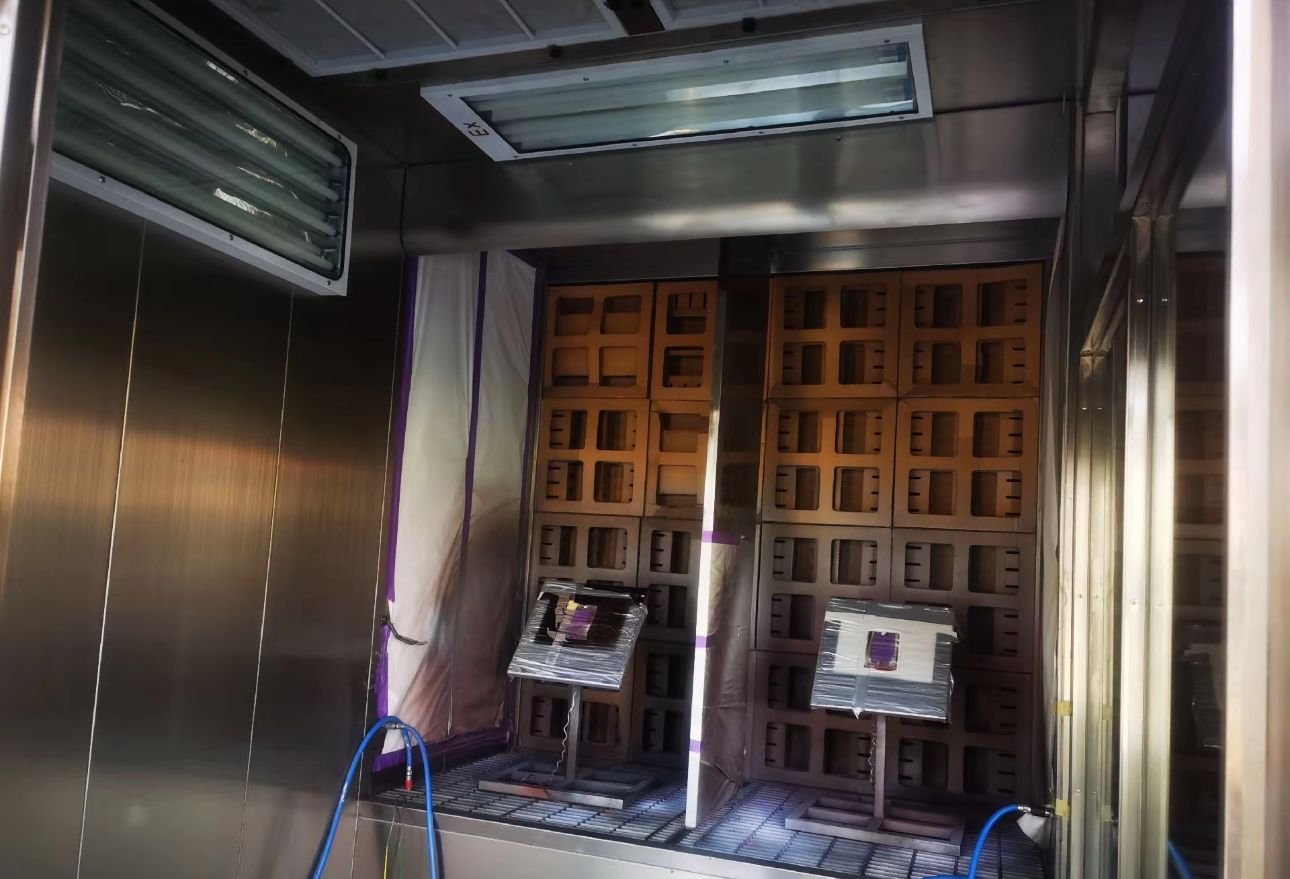
How much light does a paint booth need?
A paint booth needs roughly 100-150 foot-candles (about 1,080-1,610 lux) at the work, which is the Illuminating Engineering Society (IES) recommendation for paint spray booths as reported in the US trade press. The reading is taken with a light meter about 3 ft (0.9 m) above the floor. European lighting tables built on EN 12464-1 arrive at a similar band. These are design references, not legal limits.
| Compito o area | Livello consigliato | Resa cromatica | Fonte di riferimento |
|---|---|---|---|
| Cabina di verniciatura a spruzzo, generale | 100-150 fc (circa 1.080-1.610 lux) a 3 ft di altezza | Non specificato | Raccomandazione IES, come riportato nella stampa specializzata statunitense |
| Piccole cabine di verniciatura a spruzzo | 60-100 fc (circa 650-1.080 lux) | Non specificato | Guida alla progettazione del fornitore di illuminazione |
| Camera di verniciatura, camera di lucidatura | 750-1.000 lux (circa 70-93 fc) | Ra 80 | Tabella EN 12464-1 come pubblicata da un produttore di apparecchi di illuminazione (UE) |
| Ispezione della vernice, ritocco, lucidatura | 1.000-1.500 lux (circa 93-139 fc) | Ra 90, 4.000-6.500 K | Tabella EN 12464-1 come pubblicata da un produttore di apparecchi di illuminazione (UE) |
| Cabina nel programma di certificazione dell'officina carrozzeria di un produttore automobilistico | Almeno 93 fc (circa 1.000 lux) | Non specificato | Un programma OEM, riportato dal settore |
| Sala di miscelazione delle vernici nello stesso schema | Almeno 70 fc (circa 750 lux) | Non specificato | Un programma OEM, riportato dal settore |
Quale temperatura di colore e CRI sono adatti per la corrispondenza dei colori?
Lampade a luce diurna bilanciata da 5.000-6.500 K con un indice di resa cromatica (CRI) di 90 o superiore sono la raccomandazione abituale dei fornitori di illuminazione per la corrispondenza dei colori, perché il pezzo verniciato sarà valutato all'aperto. La tabella EN 12464-1 concorda nella sostanza: Ra 90 e 4.000-6.500 K per l'ispezione e il ritocco, Ra 80 per la cabina di verniciatura stessa. Tra i tubi fluorescenti, il bianco freddo a circa 4.100 K è l'articolo comunemente disponibile e 6.500 K è il grado luce diurna, quindi vale la pena controllare il codice della lampada a ogni sostituzione.
Dove dovrebbero essere posizionate le luci della cabina di verniciatura?
Le luci della cabina di verniciatura dovrebbero essere distribuite sul soffitto e sulle pareti laterali in modo che sia le superfici orizzontali che quelle verticali siano illuminate e il verniciatore non lavori in un'ombra. I progettisti dell'illuminazione verificano per questo motivo l'illuminamento verticale oltre che quello orizzontale. L'angolo conta quanto la quantità: il verniciatore giudica il film umido dal riflesso di un apparecchio sulla superficie, quindi un apparecchio il cui riflesso non è visibile nel pannello contribuisce poco alla qualità della finitura.
| Posizione dell' apparecchio | Scopo | Nota |
|---|---|---|
| Soffitto, tra i banchi filtranti | Livello generale su tetti, cofani e altre superfici orizzontali | Una base automobilistica comune è otto apparecchi a soffitto a quattro tubi |
| Apparecchi angolari nell'angolo superiore (hip) | Luce proiettata trasversalmente e verso il basso sulle superfici laterali superiori; riflesso visibile al verniciatore | Riduce l'ombra proiettata dal verniciatore |
| Apparecchi a parete laterale a metà altezza | Illuminamento verticale su porte, pannelli e parti sospese | Apparecchi aggiuntivi oltre al set da soffitto sono un'opzione comune |
| Apparecchi sulla parete laterale inferiore | Davanzali, superfici inferiori, ripiani bassi | I più esposti all'overspray; il vetro necessita di pulizia frequente |
Gli apparecchi sono posizionati fuori dal flusso d'aria dietro vetro sigillato. Gli apparecchi con accesso interno si aprono a cerniera verso la cabina, il che semplifica la sostituzione delle lampade quando la cabina è addossata a una parete. Gli apparecchi con accesso posteriore vengono sottoposti a manutenzione dall'esterno della cabina e lasciano la guarnizione interna indisturbata. Le lenti temprate sono riportate come 4-5 volte più resistenti del vetro ordinario della stessa dimensione.
Le luci delle cabine di verniciatura devono essere a prova di esplosione?
Non sempre: la risposta dipende dalla classificazione dell'area pericolosa del luogo in cui è montato l'apparecchio e dal codice in vigore nel sito. Nel sistema statunitense l'area di spruzzatura è una zona Classe I, Divisione 1 e un apparecchio al suo interno deve essere a prova di esplosione. Gli apparecchi delle cabine sono quindi normalmente montati al di fuori dell'area di spruzzatura e illuminano attraverso pannelli sigillati, e la stampa specializzata statunitense li descrive come dotati di approvazione Classe I, Divisione 2. L'autorità locale e un ingegnere elettrico qualificato decidono la classificazione.
| Fonte di riferimento | Giurisdizione | Requisito in sintesi |
|---|---|---|
| OSHA 29 CFR 1910.107(b)(10) | US | Luce attraverso pannelli di vetro solo da unità fisse; pannelli non combustibili, che isolano l'area di spruzzatura e disposti in modo che i residui su di essi non vengano riscaldati a una temperatura pericolosa |
| OSHA 29 CFR 1910.107(c)(6)-(7) | US | Entro 20 ft da un'area di spruzzatura, le apparecchiature non devono produrre scintille durante il normale funzionamento e le lampade devono essere completamente chiuse e protette |
| OSHA 29 CFR 1910.107(c)(8) | US | Nessuna lampada portatile nell'area di spruzzatura durante la spruzzatura |
| NFPA 33 / NEC (NFPA 70) | US | Interno dell'area di spruzzatura Classe I, Divisione 1; la Divisione 2 si estende per 3 ft dalle aperture della cabina |
| Sistema di zone ATEX / DSEAR | UE / Regno Unito | Zona 1: atmosfera esplosiva probabile occasionalmente in condizioni normali di funzionamento, apparecchiature di Categoria 2. Zona 2: non probabile e di breve durata, apparecchiature di Categoria 3 |
| Scheda di orientamento governativa per cabine di verniciatura per veicoli | Jersey | Montare le luci all'esterno della cabina dietro vetrature fisse, sigillate e resistenti al fuoco per 30 minuti, ove possibile |
Le luci LED per cabine di verniciatura sono migliori dei tubi fluorescenti T8?
I corpi illuminanti a LED consumano meno energia per la stessa luce e durano più a lungo dei tubi fluorescenti T8, motivo per cui oggi sono la scelta abituale per le nuove cabine. I tubi T8 (diametro 1 pollice) avevano già sostituito i T12 da 1,5 pollici, la cui produzione è terminata. Le cifre seguenti provengono dalla stampa di settore e da una guida del Dipartimento dell'Energia degli Stati Uniti e sono indicative.
| Punto di confronto | Fluorescente T8 | LED |
|---|---|---|
| Energia per luce uguale | Riferimento di base | Risparmio del 40-50 % riportato nella stampa di settore |
| Durata nominale | 2.000-10.000 h in una fonte di settore; 20.000 h e più in un'altra | 50.000-100.000 h riportate |
| Emissione di calore | Il tubo e il reattore aggiungono calore dietro il vetro | Calore emesso molto ridotto (US DOE) |
| Direzione della luce | Tutto intorno al tubo; si basa sul riflettore | Direzionale, minore perdita del riflettore (US DOE) |
| Prestazioni nel tempo | Diminuisce con l'invecchiamento del tubo | Controllare la classificazione di mantenimento del flusso luminoso dell'apparecchio |
Per il costruttore della cabina, le impostazioni che controllano l'illuminazione sono il numero e la posizione degli apparecchi, un circuito a due livelli per preparazione e verniciatura, e un interblocco tra le luci, il ventilatore di aspirazione e l'aria di spruzzatura. I componenti chiave sono disponibili da marchi internazionali come R. STAHL per apparecchi LED a prova di esplosione e Siemens, Allen-Bradley e Mitsubishi Electric per l'hardware di controllo e interblocco (configurabile secondo le specifiche del cliente). I layout delle cabine sono trattati nella cabina di verniciatura industriale pagina e nella Guida alla linea di verniciatura a spruzzo liquido.
Come vengono mantenute le luci della cabina di verniciatura?
Le luci della cabina di verniciatura vengono mantenute pulendo il vetro, sostituendo immediatamente le lampade guaste e mantenendo le pareti bianche. La pellicola di sovraspruzzo sulle lenti e le pareti scure sono le due ragioni abituali per cui una cabina scende sotto il suo livello di progetto. Le pareti bianche restituiscono la luce al pezzo; le spruzzature di prova le scuriscono. Cambi tempestivi dei filtri di aspirazione riducono il sovraspruzzo che raggiunge il vetro, come spiegato nella guida ai filtri per cabina a spruzzo.
| Cosa controllare | Cosa fare | Perché |
|---|---|---|
| Vetro della lente | Rimuovere la pellicola di sovraspruzzo; rinnovare la pellicola pelabile se utilizzata | Il film riduce l'emissione e altera il colore |
| Lampade di illuminazione | Sostituire i tubi mancanti o guasti con lo stesso codice colore | Lampade miste o mancanti creano bande e ombre |
| Guarnizioni e tenute | Ispezionare dopo ogni sostituzione delle lampade | Mantiene l'apparecchio isolato dalla zona di spruzzatura |
| Pareti e soffitto | Mantieni il bianco; nessuno spray di prova sui pannelli | La luce riflessa riempie le ombre |
| Ostruzioni luminose | Sposta scaffali e attrezzature lontano dagli apparecchi | Gli apparecchi ostruiti non illuminano nulla |
| Livello di luce | Lettura del misuratore a 3 ft sopra il pavimento, registrata | Mostra il declino prima che compaiano i difetti |
FAQ
Quanti lumen o foot-candle devono fornire le luci di una cabina di verniciatura? Progettare per il livello sul piano di lavoro, non per i lumen della lampada: 100-150 foot-candle (circa 1.080-1.610 lux) a 3 ft dal pavimento è il valore IES riportato dalla stampa specializzata statunitense. Il numero di apparecchi deriva poi dalle dimensioni della cabina, dal colore delle pareti e dalla resa degli apparecchi.
Le luci a prova di esplosione per cabine di verniciatura sono richieste all'interno della cabina? Un apparecchio installato all'interno dell'area di spruzzatura, una zona Classe I, Divisione 1 nel sistema statunitense, deve essere a prova di esplosione. La maggior parte delle cabine evita questo problema installando apparecchi fissi all'esterno dell'area di spruzzatura dietro pannelli di vetro sigillati. Il codice locale e l'autorità competente decidono.
Quale temperatura di colore si usa per le luci LED delle cabine di verniciatura? I fornitori di illuminazione consigliano 5.000-6.500 K bilanciati alla luce diurna con CRI 90 o superiore per la corrispondenza dei colori. La tabella EN 12464-1 per l'ispezione della verniciatura e i ritocchi indica 4.000-6.500 K e Ra 90. Usare un'unica temperatura di colore in tutta la cabina.
I tubi fluorescenti T8 possono essere sostituiti con tubi LED in una cabina esistente? Spesso sì, ma l'approvazione per luoghi pericolosi appartiene all'apparecchio così come fornito. Confermare con il produttore dell'apparecchio che un tubo LED o un kit di retrofit mantenga tale approvazione prima di cambiare qualsiasi cosa, e mantenere la stessa temperatura di colore in ogni apparecchio.
Dove si inserisce MUSI Technology
MUSI Technology progetta cabine di verniciatura a liquido con illuminazione, flusso d'aria e filtrazione pianificati insieme, in modo che le posizioni degli apparecchi si adattino ai pezzi e alla classificazione delle aree pericolose del sito. I dettagli sono nella cabina di verniciatura industriale pagina; le domande sul progetto possono essere inviate tramite la pagina dei contatti.
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology
Inviaci le dimensioni del tuo pezzo, la produttività e il tipo di rivestimento — i nostri ingegneri rispondono con un layout e un preventivo entro un giorno lavorativo. Contatta MUSI Technology oppure sfoglia la nostra gamma di attrezzature.
Guide tecniche correlate
- Linea di pretrattamento per verniciatura a polvere: fasi e costi
Una linea di pretrattamento sgrassa, risciacqua e converte chimicamente la superficie metallica prima della verniciatura. Layout a tre, cinque e sette stadi, fosfatazione rispetto a. - Linea di rivestimento per container BESS: specifiche e corrosione
I container per l'accumulo di energia a batteria necessitano di protezione dalla corrosione da C4 a C5-M: sabbiatura a Sa2.5, primer ricco di zinco e topcoat in poliestere resistente agli agenti atmosferici. - Linea di rivestimento per alloggiamenti di pacchi batteria per veicoli elettrici: specifiche e costi
Gli alloggiamenti dei pacchi batteria richiedono rigidità dielettrica, stabilità termica e durata alla corrosione in un unico rivestimento. Polvere rispetto a liquido a confronto, obiettivi di spessore del film. - Linea di rivestimento a spruzzo: tipi, specifiche e costi (2026)
Quanto costa una linea di verniciatura a spruzzo, come si confrontano i principali tipi in termini di produttività e finitura, e le specifiche da definire prima di richiedere preventivi. - Shot Blasting vs Sandblasting: quale scegliere
Lo shot blasting lancia l'abrasivo meccanicamente con ruote; il sandblasting lo propelle con aria compressa. Confrontati su produttività, costo energetico per m2, superficie.