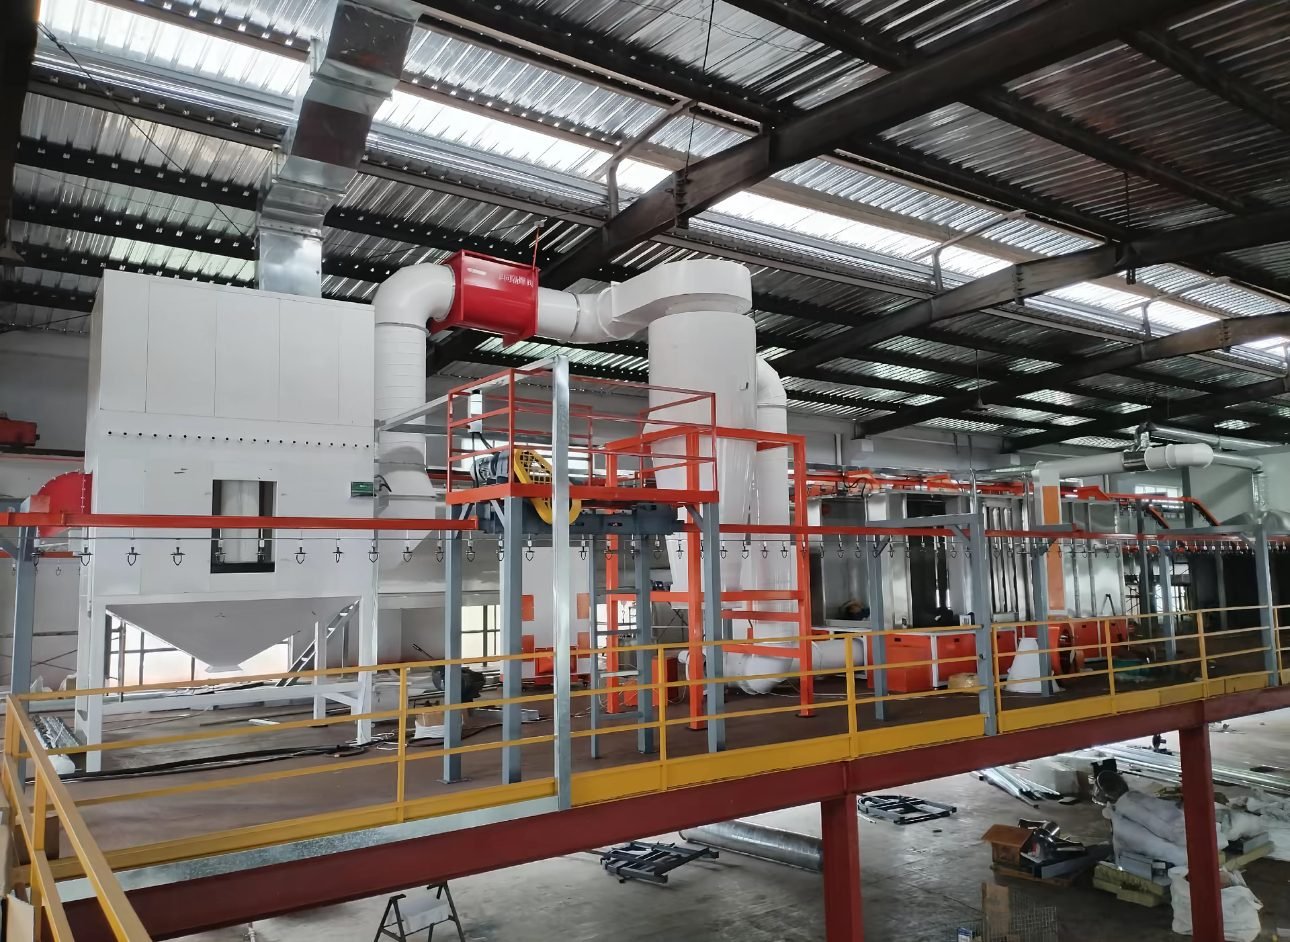
Cabine de Lixamento e Esmerilhamento
Uma cabine de lixamento e esmerilhamento é um recinto ventilado de frente aberta ou de fluxo descendente com coleta de pó integrada para lixamento, esmerilhamento de solda e preparação de superfície antes do revestimento. É adequada para fabricantes e oficinas de revestimento, e é projetada em torno de velocidades de face de aproximadamente 150-200 fpm (0,76-1,02 m/s).
Projetada para oficinas de fabricação e revestimento que lixam, esmerilham ou acabam soldas em aço, aço inoxidável, alumínio ou peças compostas e precisam que o pó seja capturado no local de trabalho, longe das cabines de pintura e pó.
Especificações técnicas
Os valores abaixo são faixas típicas para este tipo de equipamento. Os números da sua linha são fixados na especificação escrita após analisarmos suas peças, produção e local.
| Layouts de cabine | Cabine de fluxo cruzado com frente aberta, mesa de fluxo descendente, piso de fluxo descendente; coleta por cartucho (seca) ou úmida |
|---|---|
| Velocidade de face, recinto parcial para esmerilhamento portátil (referência dos EUA: OSHA 29 CFR 1910.94(b)(5)(iv)) | Média de não menos que 200 fpm (1,02 m/s) |
| Velocidade facial, invólucro para retificação de berço (referência dos EUA: OSHA 29 CFR 1910.94(b)(5)(vi)) | Média de não menos que 150 pés/min (0,76 m/s), operador fora da abertura |
| Velocidade de captura no ponto de liberação de poeira | 500-2.000 pés/min (2,5-10 m/s) para retificação e jateamento abrasivo na tabela de velocidade de captura baseada na ACGIH usada no ensino de ventilação |
| Velocidade de transporte em dutos (referência dos EUA: OSHA 29 CFR 1910.94(b)(3)(ii)) | Mínimo recomendado de 4.500 pés/min no ramal e 3.500 pés/min no tronco principal (22,9 e 17,8 m/s) |
| Velocidade em dutos para poeira de alumínio (referência dos EUA: NFPA 484, conforme resumido na imprensa especializada) | Mantida acima de 4.500 pés/min (22,9 m/s) |
| Eficiência do filtro seco | Cartuchos ou painéis MERV 15 cotados por um fabricante de coletores para esmerilhamento, polimento e acabamento; MERV 15 significa pelo menos 85 % em partículas de 0,3-1,0 µm, 90 % em 1,0-3,0 µm e 95 % em 3,0-10 µm (método de teste ASHRAE, tabela da US EPA) |
| Pós-filtro para ar recirculado | Estágio HEPA, pelo menos 99,97 % em partículas de 0,3 µm (definição da US EPA), onde a poeira e as normas locais permitem recirculação |
| Desempenho do coletor úmido | Valor publicado por um fabricante: 95 % de particulados até 3 µm a 3 in. w.g. (cerca de 750 Pa) de queda de pressão |
| Nível de iluminação | 750-1.000 lux para preparação de superfície e pintura na tabela EN 12464-1 publicada por um fabricante de luminárias (referência da UE) |
| Referência de ruído (EUA) | Limite de exposição permissível da OSHA de 90 dBA e nível de ação de 85 dBA como médias de 8 horas; painéis absorventes de som reduzem o ruído refletido da rebarbadora |
Configuração da Cabine
- Invólucro de painel de aço, com frente aberta ou com cortinas ou portas, com painéis perfurados absorventes de som nas paredes e no teto como opção
- Parede de extração, mesa de fluxo descendente ou grelha de piso com defletor de faíscas ou pré-separador antes dos filtros
- Módulo de filtro de cartucho com limpeza por jato de ar comprimido pulsante e gaveta ou contentor de pó, ou um coletor húmido com tanque de água e remoção de lamas para pó de metal combustível
- Ventilador de extração com motor e silenciador, com condutas para a atmosfera ou uma secção de retorno de ar com pós-filtro
- Luminárias LED seladas no teto e nas paredes laterais
- Painel de controlo com arrancador do ventilador, manómetro diferencial através dos filtros e controlador de pulsos, além de ventilação de explosão ou isolamento onde a análise de risco de poeira o exigir
Que tipo de cabine de lixamento e rebarbação se adequa ao trabalho?
Uma cabine de tiragem transversal de frente aberta é adequada para grandes fabricações que são esmerilhadas no local; uma mesa de tiragem descendente é adequada para peças pequenas; um piso de tiragem descendente é adequado para peças longas trabalhadas por todos os lados. A tabela compara os três layouts.
| Tipo de cabine | Percurso do ar | Pontos fortes | Limitações | Uso típico |
|---|---|---|---|---|
| Cabine de lixamento de tiragem transversal de frente aberta | O ar da oficina entra pela face aberta, passa pelo operador e pela peça, e sai pela parede de filtro na parte traseira | Sem fosso; fácil carregamento por guindaste ou carrinho; uma cabine atende muitos tamanhos de peças | O operador deve ficar posicionado de modo que a poeira se afaste da zona de respiração; requer o fluxo de ar em toda a face | Esmerilhamento de solda em estruturas e fabricações, lixamento de massa de polir, preparação antes da pintura |
| Mesa de tiragem descendente | O ar é aspirado para baixo através de uma superfície de trabalho perfurada ou gradeada | Poeira afastada do rosto; compacto; pode ser movido | A peça deve caber na grelha com margem (um fornecedor aconselha 15 cm de cada lado); peças grandes e planas tapam a grelha | Peças fundidas pequenas, suportes, rebarbação, lixamento manual |
| Cabine de piso com fluxo descendente | O ar entra pelo teto ou pelas laterais abertas e sai pelas grelhas do piso para o coletor | Captura uniforme ao redor de peças longas ou altas; o operador pode circular ao redor do trabalho | Requer um poço ou piso elevado; as grelhas devem ser mantidas desobstruídas | Lixamento de compósitos e alumínio, carroçarias de veículos e reboques, lâminas |
Que método de recolha de poeira se adequa a cada tipo de poeira?
A poeira comum de retificação de aço é recolhida a seco em cartuchos limpos por pulsos; as poeiras de alumínio, titânio e magnésio são metais combustíveis com regras especiais segundo a NFPA 484 nos EUA, onde a recolha a húmido é a solução interior habitual. Uma análise de risco de poeira (conceito NFPA 652, referência dos EUA) e o código local decidem o projeto final.
| Tipo de poeira | Método de recolha | Precauções especiais (referências dos EUA conforme resumido na imprensa especializada) |
|---|---|---|
| Poeira de retificação de aço-carbono e aço inoxidável com faíscas | Coletor de cartuchos com defletor de faíscas ou pré-separador | Mantenha faíscas longe do meio filtrante; meio retardante de chama como opção; fumos e poeiras de aço inoxidável podem exigir um pós-filtro HEPA de acordo com as regras locais de exposição |
| Alumínio | Coletor úmido em ambiente interno próximo ao ponto de geração de poeira, ou um coletor seco localizado em ambiente externo com ventilações de deflagração | Velocidade do duto acima de 4.500 pés por minuto; sem recirculação do ar de exaustão de sistemas secos; sólidos coletados removidos diariamente |
| Titânio | Coletor úmido; coletores de meio (filtro) não são permitidos | Ciclones secos somente em ambiente externo; poeira armazenada limitada a cinco galões; ventilador resistente a faíscas |
| Magnésio | Coletor úmido com cárter ventilado | Concentração de poeira mantida abaixo de 25 % da concentração mínima explosiva; a velocidade do duto pode ser tão baixa quanto 3.500 fpm |
| Metais mistos | Coletores separados para cada metal | Nunca coletar metais diferentes em uma única unidade, algumas combinações podem reagir (termite); aterrar e ligar todos os dutos |
| Poeira de lixamento de tinta, massa e compósito | Coletor de cartucho, mídia para poeira fina | Poeiras orgânicas podem ser combustíveis; avaliar alívio de explosão ou isolamento na análise de risco de poeira |
| Poeiras perigosas finas sob classes europeias de vácuo e extração | Equipamento de classe de poeira M ou H conforme EN 60335-2-69 | A HSE do Reino Unido aconselha unidades de classe H ou M, equipadas com indicadores de baixo caudal, para poeiras de toxicidade mais elevada |
Como é dimensionado o caudal de ar de uma cabine de retificação?
O caudal de ar é igual à área da face aberta multiplicada pela velocidade de face de projeto; o conduto é então dimensionado para que o ar mantenha uma velocidade de transporte que impeça a deposição da poeira. Exemplo genérico meramente ilustrativo, não é uma cotação: uma cabine de face aberta com uma face de 3,0 m de largura e 2,4 m de altura, conduto principal dimensionado a 3.500 fpm (17,8 m/s).
| Velocidade de face de projeto | Área da face aberta | Caudal de extração | Duto principal a 3.500 fpm |
|---|---|---|---|
| 150 fpm (0,76 m/s), o valor da OSHA para um invólucro de retificação tipo berço | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 19.800 m³/h (11.630 cfm) | cerca de 630 mm (25 in) de diâmetro |
| 200 fpm (1,02 m/s), o valor da OSHA para um invólucro parcial para retificação portátil | 3,0 x 2,4 m = 7,2 m² (78 ft²) | 26.300 m³/h (15.500 cfm) | cerca de 720 mm (28 in) de diâmetro |
Componentes da máquina
A seleção de componentes segue o tipo de poeira e o resultado da análise de risco de poeira. Componentes principais estão disponíveis de marcas internacionais como Donaldson, Camfil e Nederman para cartuchos de filtro e módulos coletores, ebm-papst e Ziehl-Abegg para ventiladores, e Siemens, Allen-Bradley e Mitsubishi Electric para PLC e IHM (configurável conforme especificação do cliente).
Referências de Aplicação
Usado para esmerilhamento de solda em estruturas de aço e fabricações, lixamento de massa de poliéster e primer em carrocerias de veículos, ônibus e reboques, rebarbação de peças fundidas e usinadas, acabamento em alumínio e aço inoxidável, e lixamento de compósitos ou madeira antes de pintura ou pintura a pó.
Compromisso de Engenharia
Cada linha é projetada com base em uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura de película e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque. Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, não no chão da sua fábrica.
Serviço e Entrega
As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processos e suporte de peças de reposição continuam durante a vida útil da linha.
Perguntas Frequentes
Qual é a diferença entre uma cabine de lixamento e uma cabine de pintura por pulverização?
Uma cabine de lixamento ou esmerilhamento é uma cabine de coleta de poeira: ela captura partículas secas em filtros de cartucho ou em um coletor úmido. Uma cabine de pintura por pulverização lida com overspray úmido e vapor de solvente e é projetada segundo regras para áreas classificadas para líquidos inflamáveis. As duas não devem compartilhar filtros ou exaustão, e a poeira de preparação deve ser mantida fora da cabine de pintura.
O ar de uma cabine de esmerilhamento pode ser retornado à oficina?
Depende da poeira e das regras locais. A recirculação economiza energia de aquecimento e é comum com poeira de aço quando um pós-filtro de alta eficiência está instalado. Para alumínio, resumos técnicos da NFPA 484 (EUA) afirmam que o ar de exaustão de coletores secos não deve ser reciclado, enquanto coletores úmidos podem retornar o ar.
Por que um coletor de poeira úmido é usado para esmerilhamento de alumínio e titânio?
Poeiras de alumínio e titânio são metais combustíveis. A prática nos EUA segundo a NFPA 484, conforme resumido na imprensa técnica, permite coletores úmidos em ambientes internos próximos à fonte de poeira, restringe coletores secos para alumínio a locais externos com ventilações de deflagração, e não permite coletores de mídia para titânio. Poeira metálica úmida ainda precisa de remoção de lodo e ventilação porque pode liberar hidrogênio.
Como funciona a limpeza por jato de pulso em um coletor de poeira de cartucho?
Rajadas curtas de ar comprimido são disparadas pelo lado limpo de cada cartucho, por vez. O pulso flexiona o meio filtrante e derruba a torta de poeira para a gaveta ou caçamba abaixo, enquanto o ventilador continua funcionando. Um controlador de pressão diferencial pode acionar a limpeza somente quando os filtros precisam, o que economiza ar comprimido.
Qual velocidade frontal uma cabine de esmerilhamento de solda precisa?
A US OSHA 29 CFR 1910.94(b) estabelece uma média de não menos que 200 pés por minuto para um recinto parcial usado para esmerilhamento portátil e não menos que 150 pés por minuto para um recinto de esmerilhamento tipo berço. Muitas regulamentações nacionais diferem, então o valor de projeto é acordado com o assessor de segurança do cliente antes de dimensionar o ventilador.