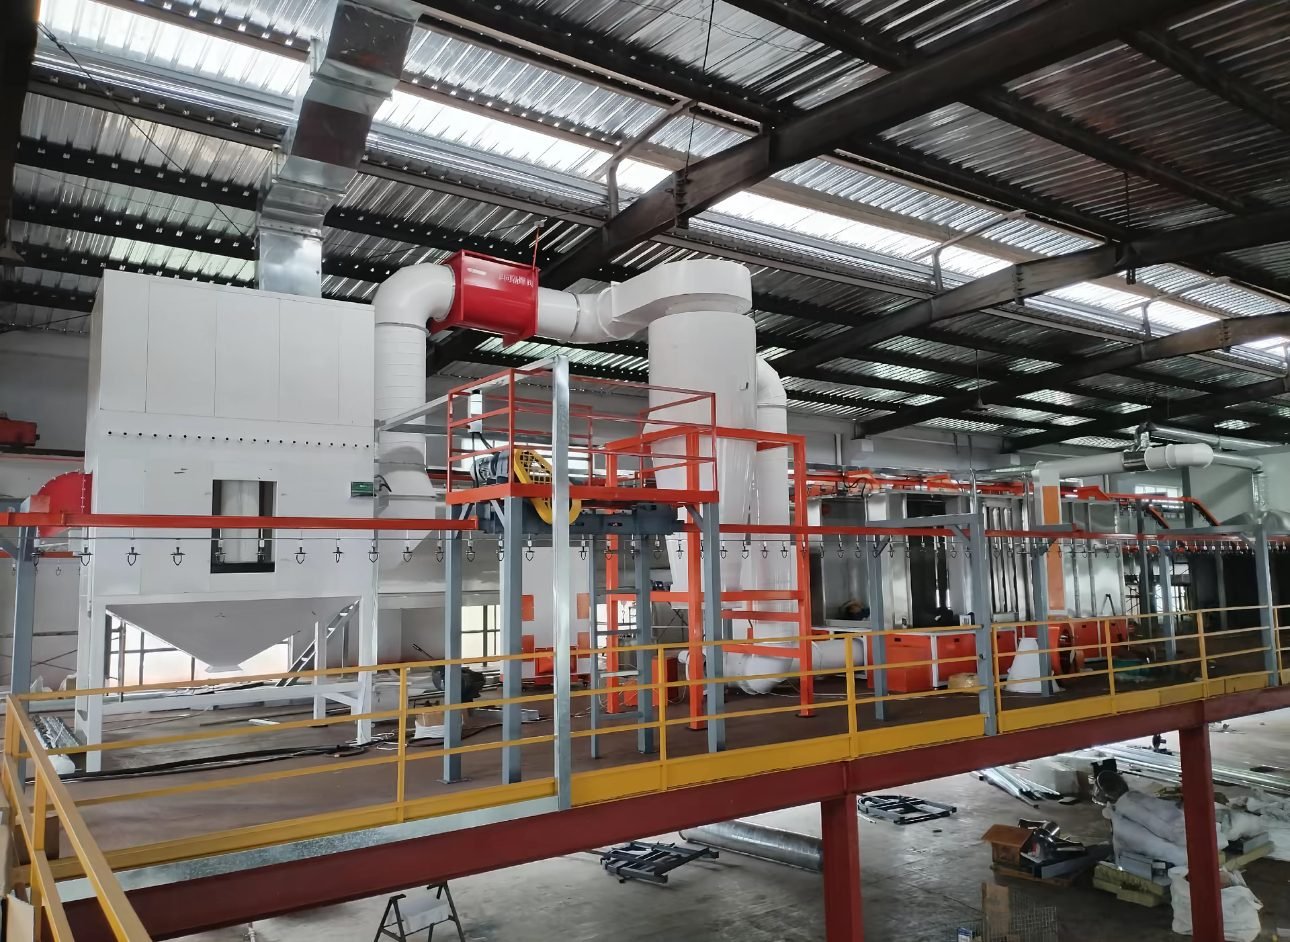
ตู้ขัดและเจียร
ตู้ขัดและเจียรเป็นตู้แบบเปิดด้านหน้าหรือแบบดูดลงล่างที่มีการระบายอากาศพร้อมระบบดักเก็บฝุ่นในตัวสำหรับการขัด การเจียรรอยเชื่อม และการเตรียมพื้นผิวก่อนการเคลือบ เหมาะสำหรับโรงงานผลิตและร้านเคลือบผิว โดยออกแบบตามความเร็วลมที่ผิวหน้าประมาณ 150-200 ฟุตต่อนาที (0.76-1.02 เมตรต่อวินาที)
ออกแบบสำหรับโรงงานผลิตและร้านเคลือบผิวที่ขัด เจียร หรือแต่งรอยเชื่อมบนชิ้นงานเหล็ก เหล็กกล้าไร้สนิม อะลูมิเนียม หรือวัสดุคอมโพสิต และต้องการดักจับฝุ่นที่จุดทำงาน ให้ห่างจากตู้พ่นสีและตู้พ่นผง
ข้อมูลจำเพาะทางเทคนิค
ค่าด้านล่างเป็นช่วงทั่วไปสำหรับอุปกรณ์ประเภทนี้ ตัวเลขสำหรับสายการผลิตของคุณจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน, ผลผลิต และพื้นที่ติดตั้งของคุณ
| รูปแบบตู้ | ตู้แบบเปิดด้านหน้าและลมไหลขวาง โต๊ะดูดลงล่าง พื้นดูดลงล่าง ระบบดักเก็บแบบตลับกรอง (แห้ง) หรือแบบเปียก |
|---|---|
| ความเร็วลมที่ผิวหน้า การปิดล้อมบางส่วนสำหรับการเจียรแบบเคลื่อนที่ (อ้างอิงสหรัฐฯ: OSHA 29 CFR 1910.94(b)(5)(iv)) | ค่าเฉลี่ยไม่น้อยกว่า 200 ฟุตต่อนาที (1.02 เมตรต่อวินาที) |
| ความเร็วลมที่ผิวหน้า, ตู้ครอบสำหรับการเจียรแบบแท่นรองชิ้นงาน (อ้างอิงสหรัฐฯ: OSHA 29 CFR 1910.94(b)(5)(vi)) | ค่าเฉลี่ยไม่น้อยกว่า 150 fpm (0.76 m/s), ผู้ปฏิบัติงานอยู่นอกช่องเปิด |
| ความเร็วในการจับฝุ่น ณ จุดที่ฝุ่นถูกปล่อยออกมา | 500-2,000 fpm (2.5-10 m/s) สำหรับการเจียรและการพ่นทรายในตารางความเร็วในการจับตาม ACGIH ที่ใช้ในการสอนระบบระบายอากาศ |
| ความเร็วในการลำเลียงในท่อ (อ้างอิงสหรัฐฯ: OSHA 29 CFR 1910.94(b)(3)(ii)) | แนะนำขั้นต่ำ 4,500 fpm ในท่อแยก และ 3,500 fpm ในท่อหลัก (22.9 และ 17.8 m/s) |
| ความเร็วในท่อสำหรับฝุ่นอะลูมิเนียม (อ้างอิงสหรัฐฯ: NFPA 484, ตามที่สรุปในสื่ออุตสาหกรรม) | คงไว้สูงกว่า 4,500 fpm (22.9 m/s) |
| ประสิทธิภาพตัวกรองแบบแห้ง | ตลับหรือแผ่น MERV 15 ที่เสนอโดยผู้ผลิตเครื่องเก็บฝุ่นรายหนึ่งสำหรับการเจียร การขัดเงา และการขัดมัน; MERV 15 หมายถึงอย่างน้อย 85 % สำหรับอนุภาค 0.3-1.0 µm, 90 % สำหรับ 1.0-3.0 µm และ 95 % สำหรับ 3.0-10 µm (วิธีทดสอบ ASHRAE, ตาราง US EPA) |
| ตัวกรองหลังสำหรับอากาศหมุนเวียน | ขั้น HEPA อย่างน้อย 99.97 % สำหรับอนุภาค 0.3 µm (คำนิยาม US EPA) ในกรณีที่ฝุ่นและกฎท้องถิ่นอนุญาตให้หมุนเวียน |
| ประสิทธิภาพเครื่องเก็บฝุ่นแบบเปียก | ตัวเลขที่ผู้ผลิตอีกรายหนึ่งเผยแพร่: 95 % ของอนุภาคจนถึง 3 µm ที่ความดันลด 3 in. w.g. (ประมาณ 750 Pa) |
| ระดับแสงสว่าง | 750-1,000 ลักซ์ สำหรับการเตรียมพื้นผิวและการพ่นสีในตาราง EN 12464-1 ที่เผยแพร่โดยผู้ผลิตโคมไฟ (เอกสารอ้างอิง EU) |
| ข้อมูลอ้างอิงเรื่องเสียง (US) | ขีดจำกัดการสัมผัสที่ยอมให้ตาม OSHA 90 dBA และระดับการดำเนินการ 85 dBA เมื่อเฉลี่ย 8 ชั่วโมง; แผ่นดูดซับเสียงช่วยลดเสียงสะท้อนจากเครื่องเจียร |
การกำหนดค่าบูธ
- ตู้encloseแผงเหล็ก เปิดด้านหน้าหรือมีม่านหรือประตู พร้อมแผงผนังและเพดานแบบมีรูดูดซับเสียงเป็นอุปกรณ์เสริม
- ผนังดูดอากาศ โต๊ะดูดอากาศลงด้านล่าง หรือตะแกรงพื้น พร้อมแผ่นกันประกายไฟหรือตัวแยกก่อนถึงไส้กรอง
- โมดูลไส้กรองแบบตลับ พร้อมระบบทำความสะอาดด้วยลมอดอัดแบบพัลส์เจ็ท และลิ้นชักหรือถังเก็บฝุ่น หรือเครื่องเก็บแบบเปียกพร้อมถังน้ำและระบบกำจัดตะกอนสำหรับฝุ่นโลหะติดไฟ
- พัดลมดูดอากาศพร้อมมอเตอร์และตัวลดเสียง พร้อมท่อระบายสู่บรรยากาศหรือส่วนคืนอากาศพร้อมไส้กรองขั้นหลัง
- โคมไฟ LED แบบปิดสนิทในเพดานและผนังด้านข้าง
- แผงควบคุมพร้อมสตาร์ทเตอร์พัดลม เกจวัดความดันแตกต่างคร่อมไส้กรอง และตัวควบคุมพัลส์ พร้อมช่องระบายแรงดันระเบิดหรือระบบแยกส่วนในกรณีที่การวิเคราะห์อันตรายจากฝุ่นกำหนดให้มี
บูธขัดและเจียรแบบใดที่เหมาะกับงานนี้?
บูธแบบเปิดด้านหน้าและมีกระแสลมตัดขวางเหมาะกับชิ้นงานขนาดใหญ่ที่เจียรในตำแหน่งเดิม โต๊ะดูดลมลงด้านล่างเหมาะกับชิ้นส่วนขนาดเล็ก พื้นดูดลมลงด้านล่างเหมาะกับชิ้นงานยาวที่ทำงานจากทุกด้าน ตารางเปรียบเทียบเลย์เอาต์ทั้งสามแบบ
| ประเภทบูธ | เส้นทางอากาศ | จุดแข็ง | ข้อจำกัด | การใช้งานทั่วไป |
|---|---|---|---|---|
| บูธขัดแบบเปิดด้านหน้าและมีกระแสลมตัดขวาง | ลมจากระบบโรงงานเข้าทางด้านหน้าเปิด ผ่านผู้ปฏิบัติงานและชิ้นงาน แล้วออกทางผนังกรองที่ด้านหลัง | ไม่มีหลุม รื้อขนถ่ายง่ายด้วยเครนหรือรถเข็น บูธเดียวรองรับชิ้นงานหลายขนาด | ผู้ปฏิบัติงานต้องยืนให้ฝุ่นเคลื่อนออกจากโซนหายใจ ต้องมีกระแสลมเต็มหน้าบูธ | การเจียรรอยเชื่อมบนโครงและชิ้นงานประกอบ การขัดสีโป๊วตัวถัง การเตรียมก่อนพ่นสี |
| โต๊ะดูดลมลงด้านล่าง | อากาศถูกดูดลงผ่านพื้นผิวงานที่มีรูพรุนหรือเป็นตะแกรง | ฝุ่นถูกดึงออกห่างจากใบหน้า; กะทัดรัด; สามารถเคลื่อนย้ายได้ | ชิ้นงานต้องพอดีกับตะแกรงโดยมีระยะเผื่อ (ซัพพลายเออร์รายหนึ่งแนะนำ 6 นิ้วรอบด้าน); ชิ้นงานแบนขนาดใหญ่จะปิดทับตะแกรง | งานหล่อชิ้นเล็ก, ตัวยึด, การลบคม, การขัดด้วยมือ |
| ตู้ดูดลงพื้นแบบดาวน์ดราฟต์ | อากาศเข้าที่เพดานหรือด้านที่เปิด และออกผ่านตะแกรงพื้นไปยังตัวเก็บ | การดักจับสม่ำเสมอรอบชิ้นงานยาวหรือสูง; ผู้ปฏิบัติงานสามารถเดินรอบงานได้ | ต้องมีบ่อหรือพื้นยกสูง; ตะแกรงต้องได้รับการดูแลให้โล่ง | การขัดวัสดุคอมโพสิตและอะลูมิเนียม ตัวถังรถยนต์และรถพ่วง ใบมีด |
วิธีเก็บฝุ่นแบบใดเหมาะกับฝุ่นแต่ละประเภท?
ฝุ่นจากการเจียรเหล็กกล้าทั่วไปถูกเก็บแบบแห้งบนตลับกรองที่ทำความสะอาดด้วยพัลส์; ฝุ่นอะลูมิเนียม ไทเทเนียม และแมกนีเซียมเป็นโลหะที่ติดไฟได้ซึ่งมีกฎพิเศษภายใต้ NFPA 484 ในสหรัฐอเมริกา ซึ่งการเก็บแบบเปียกเป็นวิธีแก้ปัญหาภายในอาคารที่ใช้กันทั่วไป การวิเคราะห์อันตรายจากฝุ่น (แนวคิด NFPA 652 เอกสารอ้างอิงสหรัฐอเมริกา) และข้อกำหนดท้องถิ่นเป็นตัวกำหนดการออกแบบขั้นสุดท้าย
| ประเภทฝุ่น | วิธีเก็บ | ข้อควรระวังพิเศษ (เอกสารอ้างอิงสหรัฐอเมริกาตามที่สรุปในสื่ออุตสาหกรรม) |
|---|---|---|
| ฝุ่นจากการเจียรเหล็กกล้าคาร์บอนและเหล็กกล้าไร้สนิมที่มีประกายไฟ | เครื่องเก็บตลับกรองพร้อมแผ่นกั้นประกายไฟหรือเครื่องแยกฝุ่นล่วงหน้า | หลีกเลี่ยงประกายไฟบนตัวกรอง สื่อหน่วงไฟเป็นตัวเลือกหนึ่ง ฝุ่นและควันสแตนเลสอาจต้องใช้ HEPA กรองหลังภายใต้กฎการสัมผัสในพื้นที่ |
| อะลูมิเนียม | เครื่องเก็บแบบเปียกในอาคารใกล้จุดกำเนิดฝุ่น หรือเครื่องเก็บแบบแห้งที่ตั้งอยู่นอกอาคารพร้อมช่องระบายการระเบิด | ความเร็วท่อมากกว่า 4,500 ฟุตต่อนาที; ห้ามหมุนเวียนอากาศเสียจากระบบแห้ง; นำของแข็งที่เก็บได้ออกทุกวัน |
| ไทเทเนียม | เครื่องเก็บแบบเปียก; ไม่อนุญาตให้ใช้เครื่องเก็บแบบสื่อ (ตัวกรอง) | ใช้ไซโคลนแบบแห้งเฉพาะภายนอกอาคาร; จำกัดฝุ่นที่เก็บไว้ไม่เกินห้าแกลลอน; พัดลมทนประกายไฟ |
| แมกนีเซียม | เครื่องเก็บแบบเปียกพร้อมอ่างเก็บน้ำที่มีการระบายอากาศ | ความเข้มข้นของฝุ่นถูกควบคุมให้ต่ำกว่า 25 % ของความเข้มข้นต่ำสุดที่สามารถระเบิดได้; ความเร็วลมในท่ออาจต่ำถึง 3,500 fpm |
| โลหะผสม | แยกเครื่องเก็บสำหรับโลหะแต่ละชนิด | ห้ามเก็บโลหะต่างชนิดในเครื่องเดียวกัน เพราะบางcombinationอาจทำปฏิกิริยาได้ (เทอร์ไมต์); ต่อสายดินและลงกราวด์ท่อทั้งหมด |
| ฝุ่นจากการขัดสี เติมสี และวัสดุคอมโพสิต | เครื่องเก็บแบบตลับกรอง, สื่อกรองฝุ่นละเอียด | ฝุ่นอินทรีย์อาจติดไฟได้; ประเมินการระบายแรงระเบิดหรือการแยกใน的分析อันตรายจากฝุ่น |
| ฝุ่นอันตรายละเอียดภายใต้ระดับสุญญากาศและการสกัดแบบยุโรป | อุปกรณ์ระดับฝุ่น M หรือ H ตาม EN 60335-2-69 | UK HSE แนะนำให้ใช้หน่วยระดับ H หรือ M พร้อมติดตั้งตัวบ่งชี้การไหลต่ำ สำหรับฝุ่นที่มีความเป็นพิษสูง |
ปริมาณการไหลของอากาศของตู้บดถูกกำหนดขนาดอย่างไร?
ปริมาณการไหลของอากาศเท่ากับพื้นที่หน้าตัดเปิดคูณกับความเร็วลมออกแบบที่หน้าตัด จากนั้นท่อจะถูกกำหนดขนาดเพื่อให้อากาศรักษาความเร็วในการขนส่งที่ป้องกันไม่ให้ฝุ่นตกตะกอน ตัวอย่างการคำนวณทั่วไปเท่านั้น ไม่ใช่ใบเสนอราคา: ตู้เปิดด้านหน้า�ซึ่งมีหน้าตัดกว้าง 3.0 ม. และสูง 2.4 ม. ท่อหลักกำหนดขนาดที่ 3,500 fpm (17.8 m/s)
| ความเร็วลมออกแบบที่หน้าตัด | พื้นที่หน้าตัดเปิด | ปริมาณการไหลของอากาศระบาย | ท่อหลักที่ 3,500 fpm |
|---|---|---|---|
| 150 fpm (0.76 m/s) ซึ่งเป็นค่าตาม OSHA สำหรับตู้ครอบเจียระไนแบบแท่น | 3.0 x 2.4 m = 7.2 m² (78 ft²) | 19,800 m³/h (11,630 cfm) | เส้นผ่านศูนย์กลางประมาณ 630 mm (25 in) |
| 200 fpm (1.02 m/s) ซึ่งเป็นค่าตาม OSHA สำหรับตู้ครอบบางส่วนสำหรับการเจียระไนแบบเคลื่อนย้ายได้ | 3.0 x 2.4 m = 7.2 m² (78 ft²) | 26,300 m³/h (15,500 cfm) | เส้นผ่านศูนย์กลางประมาณ 720 mm (28 in) |
ส่วนประกอบเครื่องจักร
การเลือกส่วนประกอบเป็นไปตามประเภทของฝุ่นและผลลัพธ์ของการวิเคราะห์อันตรายจากฝุ่น ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Donaldson, Camfil และ Nederman สำหรับตลับกรองและโมดูลตัวเก็บฝุ่น, ebm-papst และ Ziehl-Abegg สำหรับพัดลม และ Siemens, Allen-Bradley และ Mitsubishi Electric สำหรับ PLC และ HMI (กำหนดค่าได้ตามข้อกำหนดของลูกค้า)
ตัวอย่างการใช้งาน
ใช้สำหรับการเจียรเชื่อมบนโครงเหล็กและงานประกอบโครงสร้าง, การขัดสีตัวถังและสีรองพื้นบนตัวรถ, รถบัส และตัวรถพ่วง, การลบคมชิ้นงานหล่อและชิ้นส่วนที่ผ่านการกลึง, การตกแต่งอะลูมิเนียมและสแตนเลส และการขัดวัสดุคอมโพสิตหรือไม้ก่อนการพ่นสีหรือการเคลือบผง
พันธะวิศวกรรม
ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสาย โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานจริงของคุณในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การเตรียมผิว การพ่น การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนโต๊ะเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน มีบริการติดตั้ง ณ สถานที่ การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
คำถามที่พบบ่อย
ห้องขัดและห้องพ่นสีแตกต่างกันอย่างไร?
ห้องขัดหรือห้องเจียรคือห้องเก็บฝุ่น: ทำหน้าที่ดักจับอนุภาคแห้งบนตลับกรองหรือในเครื่องเก็บแบบเปียก ห้องพ่นสีจัดการกับละอองสีเปียกและไอระเหยของตัวทำละลาย และได้รับการออกแบบตามกฎสำหรับพื้นที่อันตรายสำหรับของเหลวไวไฟ ทั้งสองไม่ควรใช้ตัวกรองหรือระบบระบายอากาศร่วมกัน และต้องป้องกันไม่ให้ฝุ่นจากการเตรียมผิวเข้าไปในห้องพ่นสี
อากาศจากห้องเจียรสามารถหมุนเวียนกลับเข้าสู่โรงงานได้หรือไม่?
ขึ้นอยู่กับประเภทของฝุ่นและกฎท้องถิ่น การหมุนเวียนอากาศช่วยประหยัดพลังงานความร้อนและเป็นเรื่องปกติสำหรับฝุ่นเหล็กเมื่อติดตั้งตัวกรองหลังที่มีประสิทธิภาพสูง สำหรับอะลูมิเนียม บทสรุปทางการค้าของ NFPA 484 (สหรัฐอเมริกา) ระบุว่าอากาศระบายจากเครื่องเก็บแบบแห้งต้องไม่นำกลับมาใช้ใหม่ ในขณะที่เครื่องเก็บแบบเปียกอาจนำอากาศกลับมาใช้ได้
ทำไมจึงใช้เครื่องเก็บฝุ่นแบบเปียกสำหรับการเจียรอะลูมิเนียมและไทเทเนียม?
ฝุ่นอะลูมิเนียมและไทเทเนียมเป็นโลหะที่ติดไฟได้ แนวปฏิบัติของสหรัฐอเมริกาภายใต้ NFPA 484 ซึ่งสรุปในสื่อทางการค้า อนุญาตให้ใช้เครื่องเก็บแบบเปียกภายในอาคารใกล้กับแหล่งกำเนิดฝุ่น จำกัดเครื่องเก็บแบบแห้งสำหรับอะลูมิเนียมให้ใช้ในสถานที่กลางแจ้งที่มีช่องระบายการระเบิด และไม่อนุญาตให้ใช้เครื่องเก็บแบบมีตัวกรองสำหรับไทเทเนียม ฝุ่นโลหะเปียกยังคงต้องมีการกำจัดตะกอนและการระบายอากาศเนื่องจากสามารถปล่อยไฮโดรเจนได้
ระบบทำความสะอาดแบบพัลส์เจ็ตทำงานอย่างไรบนเครื่องเก็บฝุ่นแบบตลับกรอง?
ลมอดอัดจะถูกพ่นเป็นช่วงสั้นๆ ลงด้านสะอาดของตลับกรองแต่ละตลับตามลำดับ การพัลส์จะทำให้ตัวกรองยืดหยุ่นและสลัดเค้กฝุ่นลงสู่ลิ้นชักหรือถังด้านล่างในขณะที่พัดลมยังทำงานอยู่ ตัวควบคุมแรงดันแตกต่างสามารถสั่งทำความสะอาดเฉพาะเมื่อตัวกรองต้องการ ซึ่งช่วยประหยัดลมอดอัด
บูธเจียรเชื่อมต้องการความเร็วลมผิวหน้าเท่าใด?
US OSHA 29 CFR 1910.94(b) กำหนดค่าเฉลี่ยไม่น้อยกว่า 200 fpm สำหรับตู้กึ่งปิดที่ใช้สำหรับการเจียรแบบเคลื่อนย้ายได้ และไม่น้อยกว่า 150 fpm สำหรับตู้เจียรแบบแท่นรองรับ กฎระเบียบของแต่ละประเทศแตกต่างกัน ดังนั้นค่าการออกแบบจึงต้องตกลงกับที่ปรึกษาด้านความปลอดภัยของลูกค้าก่อนกำหนดขนาดพัดลม