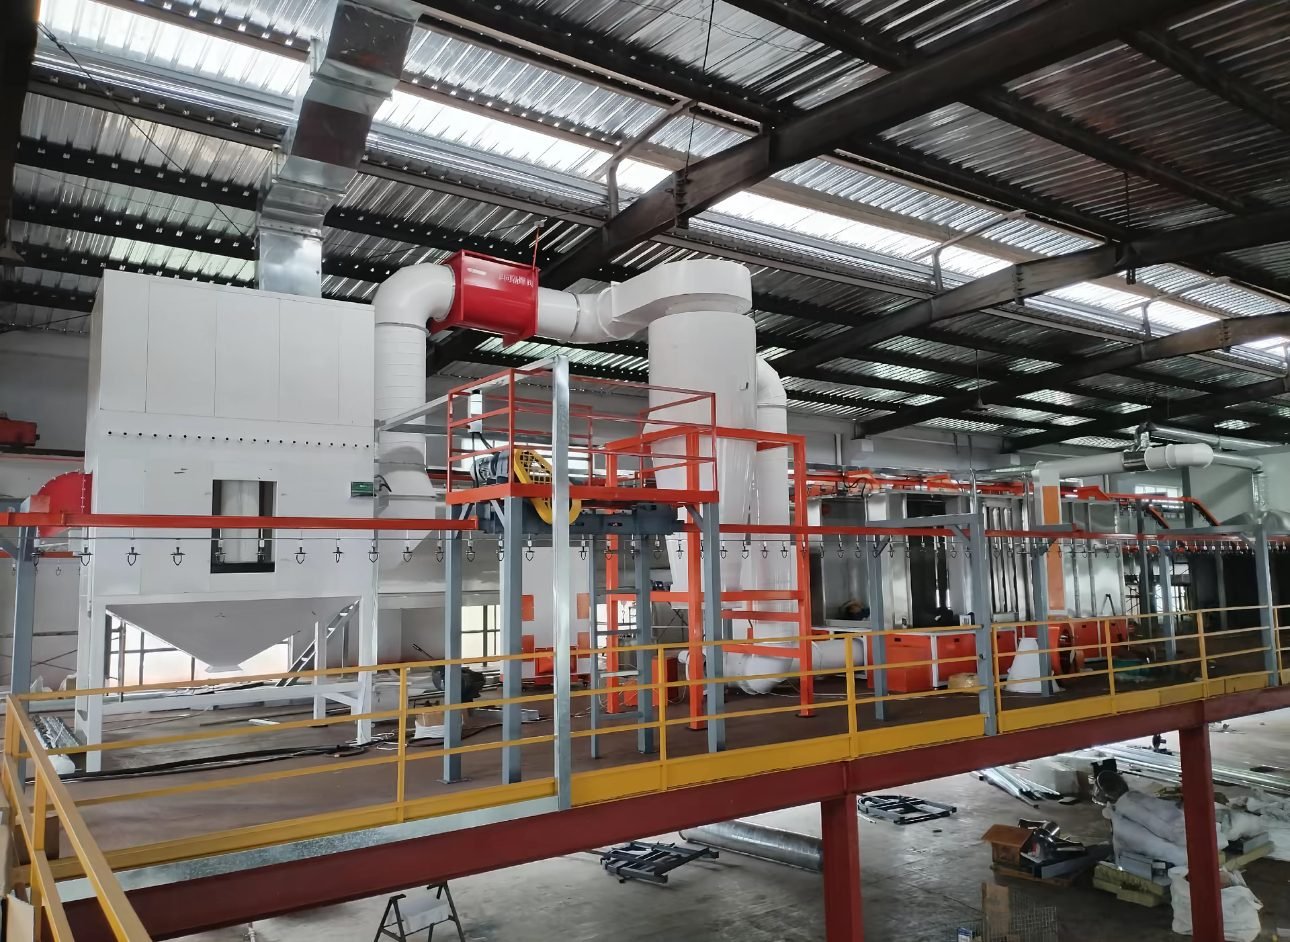
Cabine de ponçage et de meulage
Une cabine de ponçage et de meulage est une enceinte ventilée à façade ouverte ou à aspiration par le bas, dotée d'un système de captation des poussières intégré pour le ponçage, le meulage des soudures et la préparation de surface avant revêtement. Elle convient aux ateliers de fabrication et de revêtement, et est conçue autour de vitesses frontales d'environ 150-200 pi/min (0,76-1,02 m/s).
Conçue pour les ateliers de fabrication et de revêtement qui poncent, meulent ou dressent des soudures sur des pièces en acier, acier inoxydable, aluminium ou composite et qui ont besoin de capturer les poussières au poste de travail, à l'écart des cabines de peinture et de poudre.
Spécifications techniques
Les valeurs ci-dessous sont des plages typiques pour ce type d'équipement. Les chiffres pour votre ligne sont fixés dans la spécification écrite après examen de vos pièces, de votre production et de votre site.
| Configurations de cabine | Cabine à courant transversal à façade ouverte, table à aspiration par le bas, plancher à aspiration par le bas ; captation à cartouches (sèche) ou humide |
|---|---|
| Vitesse frontale, enceinte partielle pour meulage portatif (référence américaine : OSHA 29 CFR 1910.94(b)(5)(iv)) | Moyenne d'au moins 200 pi/min (1,02 m/s) |
| Vitesse frontale, enceinte pour meulage sur berceau (référence américaine : OSHA 29 CFR 1910.94(b)(5)(vi)) | Moyenne d'au moins 150 pi/min (0,76 m/s), opérateur à l'extérieur de l'ouverture |
| Vitesse de capture au point d'émission des poussières | 500-2 000 pi/min (2,5-10 m/s) pour le meulage et le décapage par projection d'abrasif dans le tableau des vitesses de capture basé sur l'ACGIH utilisé dans l'enseignement de la ventilation |
| Vitesse de transport en conduit (référence américaine : OSHA 29 CFR 1910.94(b)(3)(ii)) | Minimum recommandé de 4 500 pi/min dans la branche et de 3 500 pi/min dans le collecteur principal (22,9 et 17,8 m/s) |
| Vitesse en conduit pour la poussière d'aluminium (référence américaine : NFPA 484, telle que résumée dans la presse spécialisée) | Maintenue au-dessus de 4 500 pi/min (22,9 m/s) |
| Efficacité du filtre sec | Cartouches ou panneaux MERV 15 cités par un fabricant de dépoussiéreur pour le meulage, le polissage et le lustrage ; MERV 15 signifie au moins 85 % sur les particules de 0,3-1,0 µm, 90 % sur 1,0-3,0 µm et 95 % sur 3,0-10 µm (méthode d'essai ASHRAE, tableau de l'US EPA) |
| Filtre secondaire pour l'air recyclé | Étage HEPA, au moins 99,97 % sur les particules de 0,3 µm (définition de l'US EPA), lorsque la poussière et les règles locales permettent la recirculation |
| Performance du dépoussiéreur humide | Chiffre publié par un fabricant : 95 % des particules jusqu'à 3 µm à une perte de charge de 3 in. w.g. (environ 750 Pa) |
| Niveau d'éclairage | 750-1 000 lux pour la préparation de surface et la peinture dans le tableau EN 12464-1 publié par un fabricant de luminaires (référence UE) |
| Référence de bruit (US) | Limite d'exposition admissible OSHA de 90 dBA et niveau d'action de 85 dBA en moyennes sur 8 heures ; les panneaux insonorisants réduisent le bruit réfléchi de la meuleuse |
Configuration de la cabine
- Enceinte en panneaux d'acier, à front ouvert ou avec rideaux ou portes, avec panneaux muraux et de plafond perforés insonorisants en option
- Mur d'extraction, table à aspiration descendante ou caillebotis de sol avec déflecteur anti-étincelles ou pré-séparateur en amont des filtres
- Module de filtre à cartouche avec nettoyage à air comprimé par jet pulsé et tiroir ou bac à poussière, ou un collecteur humide avec réservoir d'eau et évacuation des boues pour poussières de métaux combustibles
- Ventilateur d'extraction avec moteur et silencieux, avec gaine vers l'atmosphère ou une section de recyclage d'air avec post-filtre
- Luminaires LED étanches au plafond et sur les parois latérales
- Armoire de commande avec démarreur de ventilateur, manomètre différentiel de part et d'autre des filtres et contrôleur de pulsation, plus évent d'explosion ou isolation lorsque l'analyse des risques de poussière l'exige
Quel type de cabine de ponçage et de meulage convient au travail ?
Une cabine à tirage transversal à face ouverte convient aux grandes fabrications meulées sur place ; une table à tirage descendant convient aux petites pièces ; un plancher à tirage descendant convient aux pièces longues travaillées de tous les côtés. Le tableau compare les trois configurations.
| Type de cabine | Trajet de l'air | Points forts | Limitations | Utilisation typique |
|---|---|---|---|---|
| Cabine de ponçage à tirage transversal à face ouverte | L'air de l'atelier entre par la face ouverte, passe devant l'opérateur et la pièce, et sort par la paroi filtrante à l'arrière | Pas de fosse ; chargement facile par grue ou chariot ; une seule cabine gère de nombreuses tailles de pièces | L'opérateur doit se placer de façon que la poussière s'éloigne de la zone respiratoire ; nécessite le débit d'air sur toute la face | Meulage des soudures sur cadres et fabrications, ponçage du mastic de carrosserie, préparation avant peinture |
| Table à tirage descendant | L'air est aspiré vers le bas à travers une surface de travail perforée ou grillagée | La poussière est éloignée du visage ; compact ; peut être déplacé | La pièce doit tenir sur la grille avec une marge (un fournisseur recommande 6 po de chaque côté) ; les grandes pièces plates obturent la grille | Petites pièces moulées, supports, ébavurage, ponçage à la main |
| Cabine de sol à aspiration descendante | L'air entre au plafond ou par les côtés ouverts et sort par les grilles de sol vers le collecteur | Captage uniforme autour des pièces longues ou hautes ; l'opérateur peut circuler autour du poste de travail | Nécessite une fosse ou un plancher surélevé ; les grilles doivent rester dégagées | Ponçage de composites et d'aluminium, carrosseries de véhicules et de remorques, lames |
Quelle méthode de captage des poussières convient à chaque type de poussière ?
La poussière de meulage d'acier ordinaire est captée à sec sur des cartouches nettoyées par impulsions ; les poussières d'aluminium, de titane et de magnésium sont des métaux combustibles soumis à des règles spéciales selon la NFPA 484 aux États-Unis, où le captage par voie humide est la solution intérieure habituelle. Une analyse des risques liés aux poussières (concept NFPA 652, référence américaine) et le code local déterminent la conception finale.
| Type de poussière | Méthode de captage | Précautions particulières (références américaines telles que résumées dans la presse spécialisée) |
|---|---|---|
| Poussière de meulage d'acier au carbone et d'acier inoxydable avec étincelles | Dépoussiéreur à cartouches avec chicane anti-étincelles ou pré-séparateur | Éloigner les étincelles du média filtrant ; média ignifugé en option ; les fumées et poussières d'acier inoxydable peuvent nécessiter un filtre HEPA en post-traitement selon les règles locales d'exposition |
| Aluminium | Collecteur humide à l'intérieur près du point de génération de poussière, ou un collecteur sec situé à l'extérieur avec des évents de déflagration | Vitesse du conduit supérieure à 4 500 pi/min ; pas de recirculation de l'air extrait des systèmes secs ; solides collectés évacués quotidiennement |
| Titane | Collecteur humide ; les collecteurs à média (filtre) ne sont pas autorisés | Cyclones secs uniquement à l'extérieur ; poussière stockée limitée à cinq gallons ; ventilateur résistant aux étincelles |
| Magnésium | Dépoussiéreur humide avec bac ventilé | Concentration de poussière maintenue en dessous de 25 % de la concentration minimale explosible ; la vitesse dans les conduits peut être aussi basse que 3 500 pi/min |
| Métaux mélangés | Dépoussiéreurs séparés pour chaque métal | Ne jamais collecter différents métaux dans une même unité, certaines combinaisons peuvent réagir (thermite) ; mettre à la terre et lier toutes les gaines |
| Poussière de ponçage de peinture, mastic et composite | Dépoussiéreur à cartouches, média pour poussières fines | Les poussières organiques peuvent être combustibles ; évaluer l'évacuation ou l'isolation des explosions dans l'analyse des risques liés aux poussières |
| Poussières dangereuses fines selon les classes européennes d'aspiration et d'extraction | Équipement de classe de poussière M ou H selon EN 60335-2-69 | Le HSE britannique recommande des unités de classe H ou M, équipées d'indicateurs de faible débit, pour les poussières à toxicité plus élevée |
Comment dimensionne-t-on le débit d'air d'une cabine de meulage ?
Le débit d'air est égal à la surface d'ouverture multipliée par la vitesse frontale de conception ; le conduit est ensuite dimensionné de sorte que l'air maintienne une vitesse de transport empêchant la poussière de se déposer. Exemple générique travaillé uniquement, pas un devis : une cabine à ouverture frontale avec une face de 3,0 m de large et 2,4 m de haut, conduit principal dimensionné à 3 500 fpm (17,8 m/s).
| Vitesse frontale de conception | Surface d'ouverture | Débit d'air extrait | Conduit principal à 3 500 pi/min |
|---|---|---|---|
| 150 pi/min (0,76 m/s), la valeur OSHA pour une enceinte de meulage à berceau | 3,0 x 2,4 m = 7,2 m² (78 pi²) | 19 800 m³/h (11 630 pi³/min) | environ 630 mm (25 po) de diamètre |
| 200 pi/min (1,02 m/s), la valeur OSHA pour une enceinte partielle pour meulage portatif | 3,0 x 2,4 m = 7,2 m² (78 pi²) | 26 300 m³/h (15 500 pi³/min) | environ 720 mm (28 po) de diamètre |
Composants de machine
La sélection des composants suit le type de poussière et le résultat de l'analyse des risques liés à la poussière. Les composants clés sont disponibles auprès de marques internationales telles que Donaldson, Camfil et Nederman pour les cartouches filtrantes et les modules de dépoussiérage, ebm-papst et Ziehl-Abegg pour les ventilateurs, et Siemens, Allen-Bradley et Mitsubishi Electric pour les automates programmables et les interfaces homme-machine (configurables selon les spécifications du client).
Références d'application
Utilisé pour le meulage des soudures sur les cadres et constructions en acier, le ponçage du mastic de carrosserie et de l'apprêt sur les carrosseries de véhicules, bus et remorques, l'ébavurage des pièces moulées et usinées, la finition de l'aluminium et de l'acier inoxydable, et le ponçage des composites ou du bois avant la peinture ou le thermolaquage.
Engagement d'ingénierie
Chaque ligne est conçue selon un cahier des charges de performance écrit. La vitesse de ligne, le profil de cuisson, l'épaisseur du film et le niveau d'émission sont stipulés dans le contrat et démontrés sur votre propre pièce lors de l'essai en usine avant expédition. Une seule équipe d'ingénierie pilote toute la chaîne — prétraitement, application, cuisson, convoyage et contrôle des émissions — afin que les compromis entre ces éléments soient réglés sur la planche à dessin, et non sur le plancher de votre usine.
Service et livraison
Les configurations standard sont expédiées en 30 à 60 jours avec une garantie de 12 mois sur la machine complète et de 36 mois sur les composants critiques. L'installation sur site, la mise en service et la formation des opérateurs sont disponibles dans le monde entier, et le réglage des procédés ainsi que le support des pièces détachées se poursuivent pendant toute la durée de vie de la ligne.
Questions fréquentes
Quelle est la différence entre une cabine de ponçage et une cabine de peinture par pulvérisation ?
Une cabine de ponçage ou de meulage est une cabine de captage des poussières : elle capture les particules sèches sur des filtres à cartouches ou dans un collecteur humide. Une cabine de peinture par pulvérisation traite les surpulvérisations humides et les vapeurs de solvant et est conçue selon les règles applicables aux zones à risque pour les liquides inflammables. Les deux ne doivent pas partager les filtres ni l'évacuation, et la poussière de préparation est tenue à l'écart de la cabine de peinture.
L'air d'une cabine de meulage peut-il être renvoyé dans l'atelier ?
Cela dépend de la poussière et des règles locales. La recirculation permet d'économiser l'énergie de chauffage et est courante avec la poussière d'acier lorsqu'un filtre final à haute efficacité est installé. Pour l'aluminium, les synthèses professionnelles de la NFPA 484 (États-Unis) indiquent que l'air évacué des collecteurs secs ne doit pas être recyclé, tandis que les collecteurs humides peuvent renvoyer l'air.
Pourquoi utilise-t-on un collecteur de poussière humide pour le meulage de l'aluminium et du titane ?
Les poussières d'aluminium et de titane sont des métaux combustibles. La pratique américaine selon la NFPA 484, telle que résumée dans la presse spécialisée, autorise les collecteurs humides à l'intérieur près de la source de poussière, limite les collecteurs secs pour l'aluminium aux emplacements extérieurs avec évents de déflagration, et ne permet pas les collecteurs à média pour le titane. La poussière métallique humide nécessite encore l'élimination des boues et une ventilation car elle peut libérer de l'hydrogène.
Comment fonctionne le nettoyage par jet pulsé sur un dépoussiéreur à cartouches ?
De courtes impulsions d'air comprimé sont envoyées successivement dans le côté propre de chaque cartouche. L'impulsion fait fléchir le média et détache le gâteau de poussière dans le tiroir ou la benne en dessous pendant que le ventilateur continue de fonctionner. Un contrôleur de pression différentielle peut déclencher le nettoyage uniquement lorsque les filtres en ont besoin, ce qui économise l'air comprimé.
Quelle vitesse frontale faut-il pour une cabine de meulage de soudure ?
L'OSHA américaine 29 CFR 1910.94(b) donne une moyenne d'au moins 200 fpm pour une enceinte partielle utilisée pour le meulage portatif et d'au moins 150 fpm pour une enceinte de meulage à berceau. De nombreuses réglementations nationales diffèrent, la valeur de conception est donc convenue avec le conseiller en sécurité du client avant le dimensionnement du ventilateur.