Powłoka proszkowa a powłoka natryskowa ciekła: którą wybrać? (2026)
Szybka odpowiedź: Powłoka proszkowa jest lepszym domyślnym wyborem dla odpornych na wysoką temperaturę części metalowych, które wymagają trwałego wykończenia o niskiej zawartości LZO przy najniższych kosztach eksploatacji, ponieważ nadmiar natrysku można odzyskać, a wykorzystanie materiału często przekracza 95%. Natrysk ciekły jest lepszym wyborem, gdy potrzebne jest precyzyjne dopasowanie koloru/połysku, bardzo cienka powłoka lub gdy trzeba pokryć drewno, plastik lub inne podłoża, które nie wytrzymują temperatury utwardzania proszku wynoszącej 160–200°C. Wiele zakładów prowadzi oba procesy równolegle, aby objąć cały asortyment produktów.
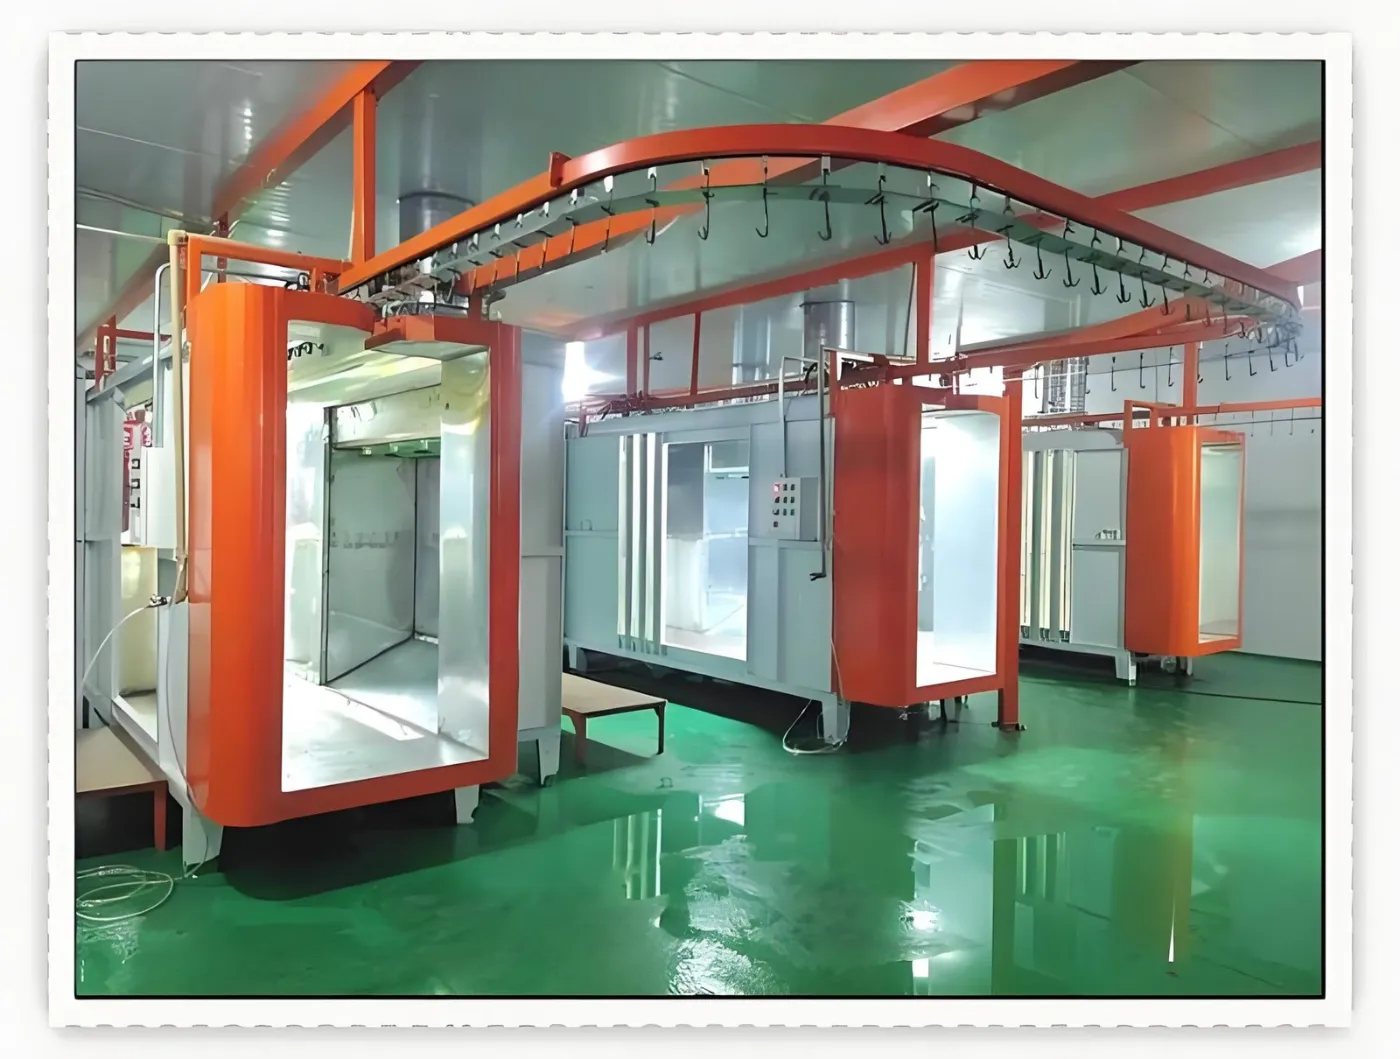
MUSI Technology, które buduje w Changzhou w Chinach zarówno linie do malowania proszkowego, jak i natryskowego ciekłego, domyślnie wybiera malowanie proszkowe dla metalowych detali odpornych na ciepło, gdzie wykorzystanie materiału często przekracza 95%, a wykończenie ma niską zawartość VOC, a lakierowanie ciekłe dla precyzyjnego dopasowania koloru lub połysku, bardzo cienkich powłok oraz detali drewnianych lub plastikowych, które nie wytrzymują utwardzania w 160–200°C; wiele zakładów stosuje oba.
Jaka jest zasadnicza różnica między malowaniem proszkowym a malowaniem natryskowym na mokro?
Powłoka proszkowa polega na nałożeniu suchego, naelektryzowanego elektrostatycznie proszku na uziemiony element metalowy, a następnie stopieniu go i usieciowaniu w piecu utwardzającym w celu wytworzenia twardej powłoki. Powłoka natryskowa ciekła polega na nałożeniu mokrej farby — wodnej, rozpuszczalnikowej lub 2K — za pomocą pistoletów natryskowych, a następnie odparowaniu rozpuszczalnika/wody przed utwardzaniem w niższej temperaturze lub w warunkach otoczenia. Proces proszkowy nie wymaga etapu odparowywania rozpuszczalnika i powoduje niemal zerową emisję LZO; proces ciekły oferuje precyzyjniejszą kontrolę grubości powłoki, koloru i połysku.
Powłoka proszkowa vs powłoka natryskowa ciekła: porównanie bezpośrednie
| Czynnik | Powłoka proszkowa | Natryskowe powłoki ciekłe |
|---|---|---|
| Emisje LZO | Blisko zera | Wyższy, zwłaszcza w przypadku farb rozpuszczalnikowych |
| Wykorzystanie materiału | Często ponad 95% przy odzysku nadmiaru natrysku | Niższy; ograniczony odzysk, szczególnie na bazie rozpuszczalników |
| Kontrola grubości filmu | Grubszy, mniej precyzyjny na drobnym końcu | Cieńsza, bardziej precyzyjna kontrola folii |
| Dopasowanie koloru i połysku | Dobrze, ale zmiany koloru wymagają przepłukania | Świetnie; łatwiejsze precyzyjne dopasowanie koloru/połysku |
| Zgodność podłoży | Tylko podłoża odporne na wysoką temperaturę (głównie metal) | Metal, drewno, niektóre tworzywa sztuczne i kompozyty |
| Wymagania dotyczące utwardzania | Utwardzanie w piecu, 160–200°C, 10–20 min | Odparowanie + utwardzanie, często w niższej temperaturze lub w temperaturze otoczenia |
| Typowa trwałość | Wysoka odporność na uderzenia i chemikalia | Dobrze, zależy to od chemii farby |
| Koszt eksploatacji | Koszt proszku, zrekompensowany wysokim odzyskiem | Koszt obróbki farby + rozpuszczalnika/LZO |
Kiedy należy wybrać malowanie proszkowe?
- Części są metalowe i mogą wytrzymać utwardzanie w piecu w temperaturze 160–200°C
- Chcesz najniższej emisji LZO i najłatwiejszej zgodności z przepisami środowiskowymi
- Wysokie wykorzystanie materiału i niskie koszty eksploatacji mają większe znaczenie niż ultra precyzyjna kontrola wykończenia
- Typowe zastosowania: meble metalowe, profile aluminiowe, urządzenia AGD, części samochodowe, maszyny ciężkie
Kiedy należy wybrać natryskiwanie cieczą?
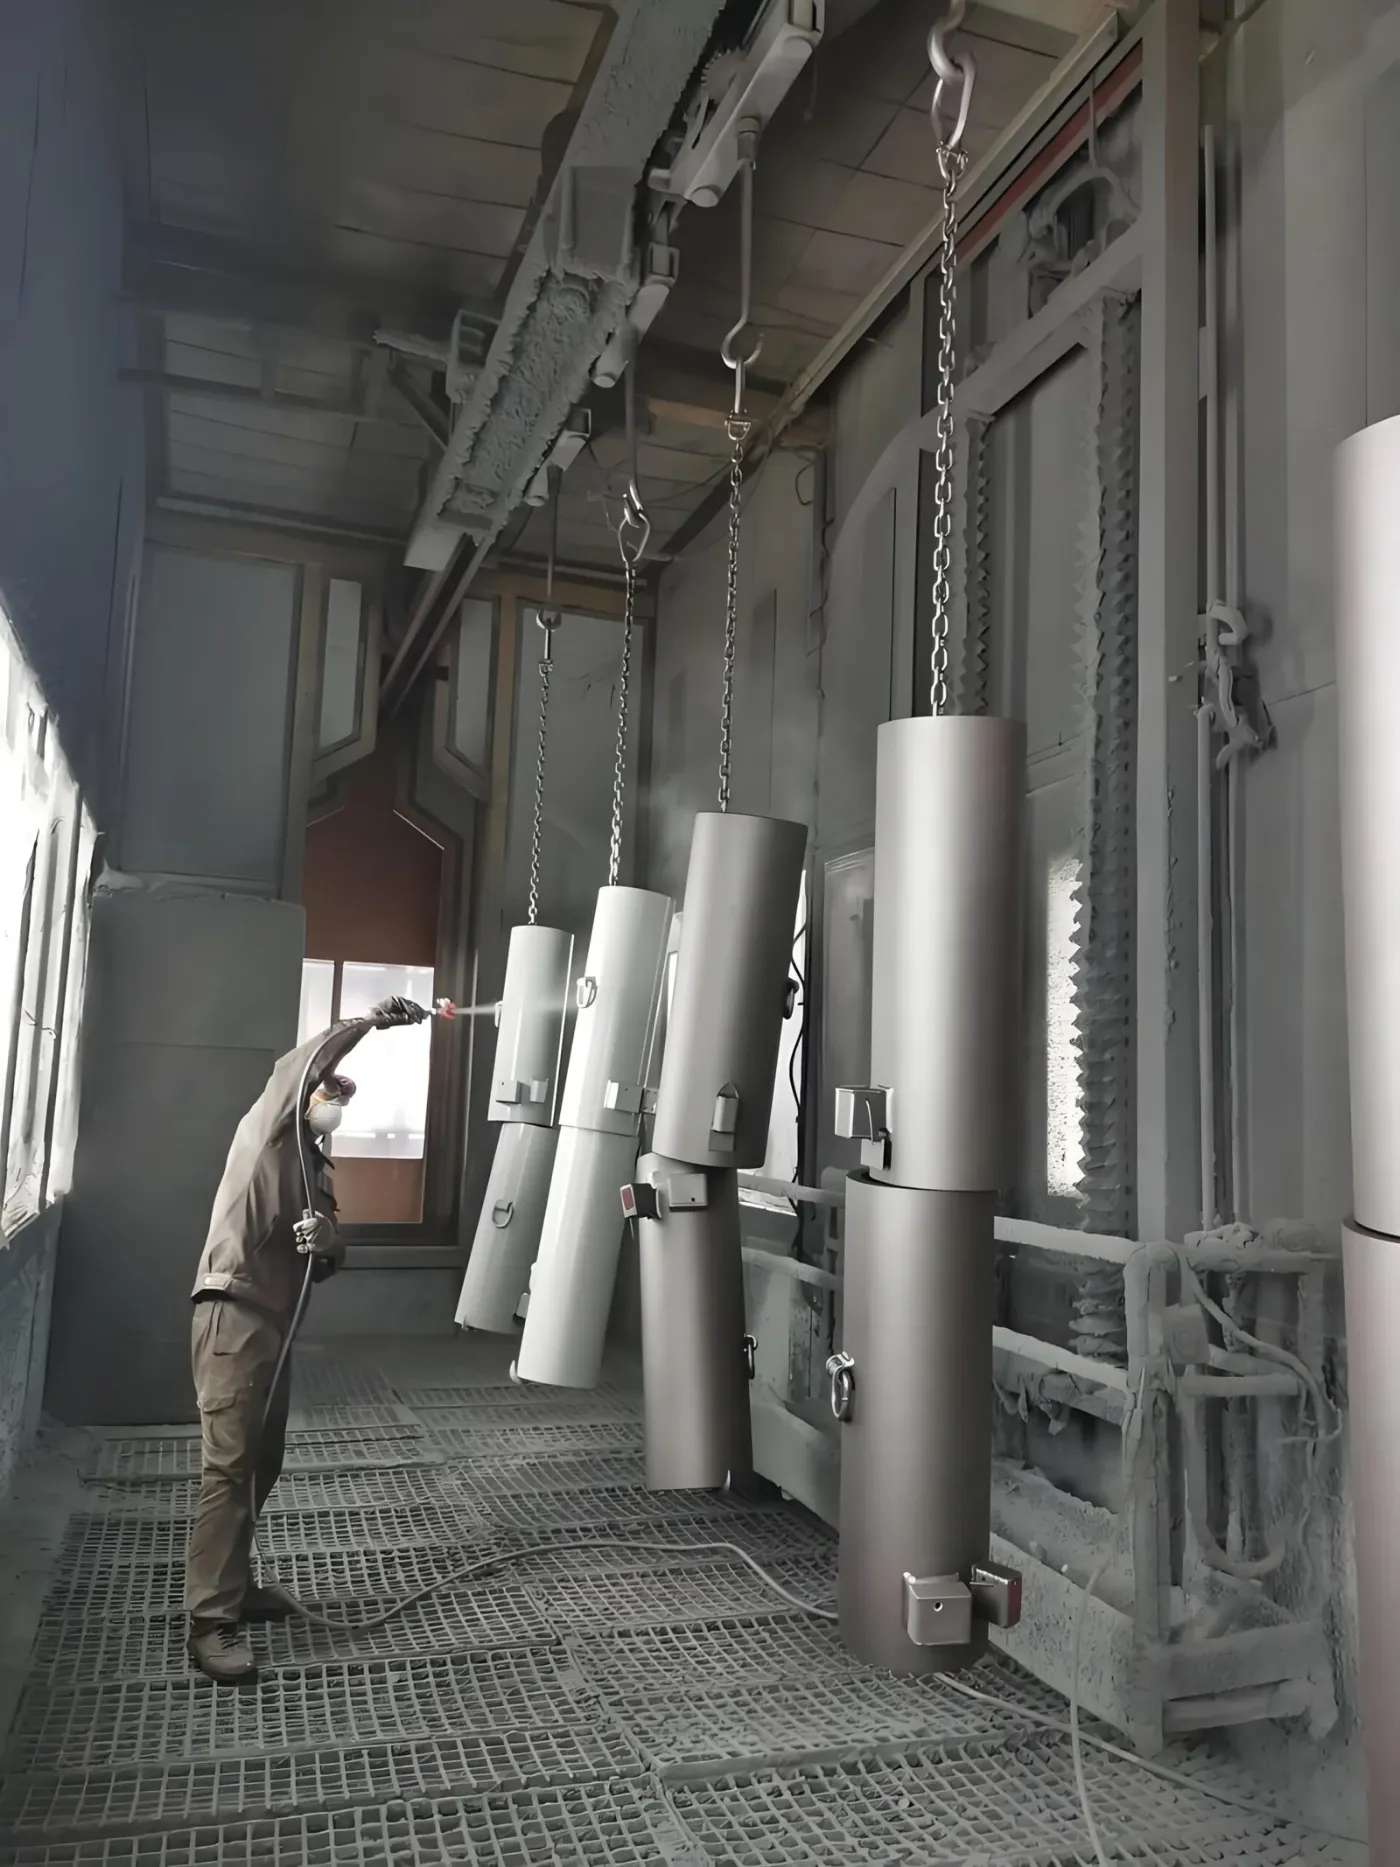
- Podłoże to drewno, plastik lub inny materiał, który nie toleruje temperatury utwardzania proszku
- Potrzebujesz precyzyjnego dopasowania koloru i połysku albo bardzo cienkiej, gładkiej powłoki
- Aplikacja wymaga jakości wykończenia na poziomie motoryzacyjnym
- Typowe zastosowania: elementy zewnętrzne samochodów, meble drewniane, produkty konsumenckie o wysokim wykończeniu
Czy jedna linia produkcyjna może obsługiwać oba procesy?
Tak, ale zazwyczaj jako dwie oddzielne linie lub strefy, a nie jedną wspólną linię, ponieważ systemy proszkowe i ciekłe wymagają różnych konstrukcji kabin, wentylacji oraz (w przypadku ciekłych na bazie rozpuszczalników) klas odporności przeciwwybuchowej. Wielu producentów obsługujących mieszane linie produktowe — na przykład części metalowe oraz komponenty drewniane lub plastikowe — prowadzi linię proszkową i linię ciekłą w tym samym zakładzie, współdzieląc obróbkę wstępną tam, gdzie pozwala na to proces.
Co jest tańsze w eksploatacji: malowanie proszkowe czy ciekłe?
Powłoki proszkowe generalnie mają niższy koszt eksploatacji na część, ponieważ nadmiar natrysku można odzyskać i ponownie wykorzystać, co często pozwala osiągnąć wykorzystanie materiału powyżej 95%. Powłoki ciekłe — zwłaszcza farby rozpuszczalnikowe — zazwyczaj generują wyższe koszty materiałów eksploatacyjnych i zgodności z przepisami z powodu niższego odzysku materiału oraz konieczności stosowania urządzeń do oczyszczania LZO, takich jak systemy RTO, RCO czy węglowe. Koszt zakupu porównywalnych pod względem skali linii do powłok proszkowych i ciekłych jest często podobny; większa różnica kosztów ujawnia się w bieżącej eksploatacji.
Dlaczego warto pozyskać linię do powlekania od MUSI Technology?
Changzhou MUSI Environmental Technology Co., Ltd. (MUSI Technology) produkuje zarówno linie do malowania proszkowego, jak i natryskowego ciekłego — a także urządzenia do piaskowania, odpylania i oczyszczania VOC — w jednym zakładzie, dzięki czemu mogą Państwo wybrać proces (lub oba), który pasuje do Państwa detali, bez zmiany dostawcy. Przy 800+ liniach dostarczonych do 36 krajów 40 inżynierów firmy MUSI projektuje linie wokół Państwa detali i wydajności, zamiast sprzedawać ogólny model. Kluczowe komponenty pochodzą od Siemens, ABB i SEW, z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną na kluczowe komponenty, a standardowe linie wysyłane są w około 30 dni.
Najczęściej zadawane pytania
Czy powłoka proszkowa jest tańsza niż malowanie na mokro?
Koszt sprzętu jest często porównywalny dla linii o podobnej skali, ale malowanie proszkowe zazwyczaj ma niższy koszt eksploatacji, ponieważ nadmiar natrysku można odzyskać, często osiągając wykorzystanie materiału na poziomie 95%+ w porównaniu do niższego odzysku w przypadku farby ciekłej.
Czy powłoka proszkowa może być stosowana na drewnie lub plastiku?
Ogólnie rzecz biorąc, nie w przypadku standardowych proszków termoutwardzalnych, które wymagają utwardzania w temperaturze 160–200°C — zbyt wysokiej dla drewna i większości tworzyw sztucznych. Zamiast tego w przypadku podłoży wrażliwych na ciepło stosuje się powłoki ciekłe lub specjalistyczne systemy proszkowe utwardzane w niskiej temperaturze.
Które wykończenie jest trwalsze, proszkowe czy ciekłe?
Powłoki proszkowe zazwyczaj oferują wyższą odporność na uderzenia i chemikalia przy danej grubości powłoki, ale powłoki ciekłe opracowane do zastosowań motoryzacyjnych lub morskich również mogą osiągnąć wysoką trwałość — trwałość zależy w dużym stopniu od konkretnego produktu i zastosowania, a nie tylko od samego procesu.
Czy potrzebuję innego przygotowania powierzchni dla powłoki proszkowej i ciekłej?
Obróbka wstępna (odtłuszczanie, płukanie, fosforanowanie lub pasywacja) jest podobna dla obu procesów, ponieważ przygotowuje powierzchnię metalu; etapy nakładania powłoki i utwardzania różnią się, a nie etap obróbki wstępnej.
Który proces jest lepszy do zmiany kolorów?
Linie natrysku cieczy zazwyczaj szybciej zmieniają kolory przy mniejszej ilości odpadów, zwłaszcza w przypadku automatycznych pistoletów do zmiany koloru. Linie proszkowe wymagają przedmuchiwania kabiny między kolorami, chociaż kabiny proszkowe do szybkiej zmiany koloru z odzyskiem (takie jak MUSI, z odzyskiem do 97%) znacznie zmniejszają odpady związane z przezbrojeniem.
Nie masz pewności, czy powłoka proszkowa czy ciekła pasuje do Twoich części? Prześlij firmie MUSI Technology informacje o podłożu, rozmiarze części i wymaganiach dotyczących wykończenia, a nasi inżynierowie w ciągu 24 godzin zarekomendują odpowiedni proces i konfigurację.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
Wady powłok proszkowych: przyczyny i rozwiązania — dwanaście usterek, które faktycznie zobaczysz, i które stanowisko na linii powoduje każdą z nich.
- Jak wybrać producenta linii do malowania proszkowego (2026)
Dziesięć kryteriów wyboru producenta linii do malowania proszkowego: głębokość inżynierii, marki komponentów, audyt fabryczny, czas realizacji, gwarancja i wsparcie. - Importowanie linii do powlekania z Chin: Pełny przewodnik
Co jest potrzebne do importu linii do powłok natryskowych z Chin: liczba kontenerów, Incoterms, typowe warunki płatności, kody celne, czas instalacji na miejscu oraz. - Szybka kabina proszkowa do zmiany koloru: przezbrojenie w 15 minut
Szybkie kabiny proszkowe do zmiany koloru przełączają kolor w 10-25 minut zamiast 60-120. Materiały kabiny, odzyskiwanie cyklonowe versus wkładowe, koszt na. - Linia malowania proszkowego kół i podwozia: Specyfikacja i koszt
Koła i części podwozia mają najostrzejsze wymagania dotyczące korozji i wyglądu w wykończeniach motoryzacyjnych. Stos powłok, cele dotyczące korozji nitkowej i w mgle solnej, linia. - Systemy przemysłowego odpylania: dobór wielkości i koszty
Odpylacz przemysłowy utrzymuje wydziały malowania i piaskowania poniżej limitu cząstek stałych 10–20 mg/m3. Typy, wzory doboru przepływu powietrza i zakresy kosztów na 2026 rok.